
Смазка волочения проволоки: причины темных пятен на меди и способы их устранения
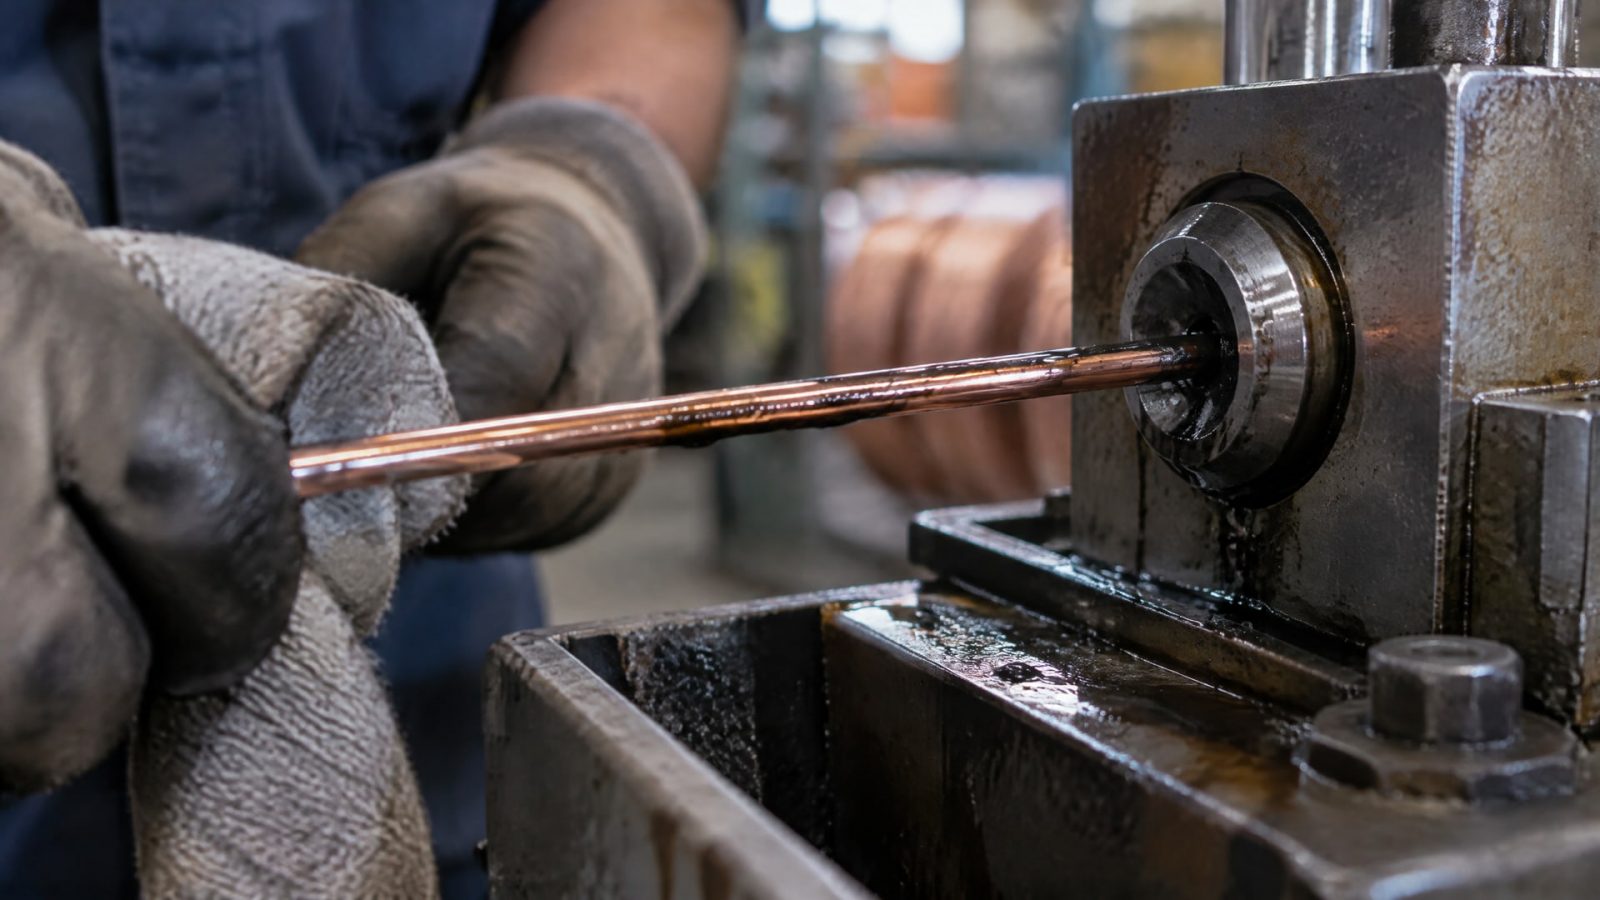
Темные пятна на медной проволоке возникают не только из-за смазки. Причиной могут быть окисление, загрязненное сырье, износ фильер, накопление примесей в рабочей жидкости или остатки состава, которые меняют цвет поверхности при отжиге. Чтобы устранить дефект, нужно проверить весь процесс: от состояния проволоки и смазочной системы до фильтрации и режима последующей термообработки.
Статья полезна инженерам, технологам и снабженцам, которые разбираются, почему темнеет медь и когда нужна замена смазки волочения. Ниже рассмотрены типовые источники пятен, порядок диагностики и критерии выбора состава для мокрого и сухого волочения. Отдельно объясняется, почему смазку для медной проволоки не стоит подбирать по аналогии со смазками для нержавеющей стали.
Почему появляются темные пятна на медной проволоке
Потемнение медной проволоки может возникнуть на разных этапах производства.
Если поверхность меняет цвет после волочения, проверяют контакт с загрязненной смазкой, состояние фильер и чистоту поступающего сырья. Если дефект проявляется после отжига, важно оценить, не остаются ли на проволоке компоненты смазки, которые при нагреве дают окрашивание или углеродистый налет.
Окисление и загрязнение поверхности
Окисление - одна из возможных причин потемнения медной проволоки. На результат влияют условия волочения и последующей термообработки, в том числе защитная атмосфера при отжиге. В отраслевых материалах отмечается, что ингибиторы коррозии и подходящие условия обработки помогают снизить риск окисления и изменения цвета.
Пятна также могут появляться из-за загрязненного сырья или примесей, накопившихся в рабочей жидкости. В процессе эксплуатации в смазку попадают продукты износа, загрязнения и другие остатки. Они могут переноситься на поверхность проволоки, особенно если качество фильтрации недостаточно для конкретного процесса.
Износ оснастки и следы от смазки
Изношенная фильера способна оставлять дефекты, которые ошибочно принимают за результат плохой смазки. Поэтому при появлении черных точек или круговых следов оснастку осматривают вместе с ванной, фильтрами и системой подачи. Отдельно проверяют, не разбрызгивается ли смазка и не попадают ли капли на поверхность проволоки.
Причину полезно искать по моменту появления дефекта. Если пятна есть уже после волочения, внимание уделяют сырью, фильерам и чистоте смазки. Если проволока темнеет после отжига, проверяют остатки состава и его совместимость с термообработкой. Такой подход помогает не менять смазку наугад, когда источник дефекта находится в другом узле процесса.
Как смазка волочения проволоки влияет на цвет меди
Смазка волочения проволоки контактирует с металлом в процессе обработки, поэтому ее состав и состояние влияют на чистоту поверхности.
Для меди важны не только смазывающие свойства, но и способность состава поддерживать чистоту процесса, эффективно фильтроваться и не оставлять окрашивающих остатков. Низкое пенообразование также относится к значимым требованиям для таких составов.
Остатки после волочения и отжига
Если после волочения на проволоке остается слишком много смазки, при последующем нагреве могут образоваться пятна или углеродистые отложения. Поэтому при выборе учитывают не только работу состава в зоне деформации, но и то, как он ведет себя на этапе отжига. Для светлой поверхности важны низкий остаток и отсутствие компонентов, вызывающих окрашивание.
Температурный режим и остальные параметры процесса здесь нельзя подбирать по общему совету: они зависят от конкретной линии и технологии. Инженеру стоит сверить требования к смазке с условиями волочения, очистки и отжига, а также проверить фактическое состояние проволоки после каждого этапа.
Почему не помогает просто увеличить количество смазки
Избыток состава сам по себе не устраняет загрязнения, износ фильер или неподходящий режим отжига. Более того, остатки на поверхности могут стать одной из причин пятен после нагрева. Поэтому увеличивать подачу, ориентируясь только на внешний вид проволоки, не следует без проверки расхода, фильтрации и результата на выходе линии.
При потемнении нужно оценивать смазку комплексно: ее чистоту, состояние рабочей ванны, склонность к пенообразованию и совместимость с последующей обработкой. Для тонких диаметров особенно важны промывочный эффект и контроль загрязнений: по мере уменьшения диаметра перенос примесей на поверхность становится более значимым для качества готовой проволоки.
Шламообразование смазки волочения: что проверить
Шлам и масляные загрязнения могут накапливаться в рабочей ванне и системе подачи.
Вместе с ними в смазке могут присутствовать примеси и хлорид-ионы. Если загрязнения не удаляются фильтрацией, они способны попадать на проволоку и ухудшать качество поверхности. При этом наличие шлама не доказывает, что смазка - единственная причина дефекта: необходимо проверить состояние сырья и оснастки.
Признаки загрязненной системы
Инженеру стоит осмотреть рабочую ванну, фильтры и доступные участки системы подачи, оценить количество отложений и проверить, как смазка циркулирует по линии. Отдельное внимание уделяют пене и разбрызгиванию: капли и пузырьки на выходе могут оставлять точечные или круговые следы. Если пятна возникают периодически, полезно сопоставить их появление с работой отдельных узлов и состоянием фильер.
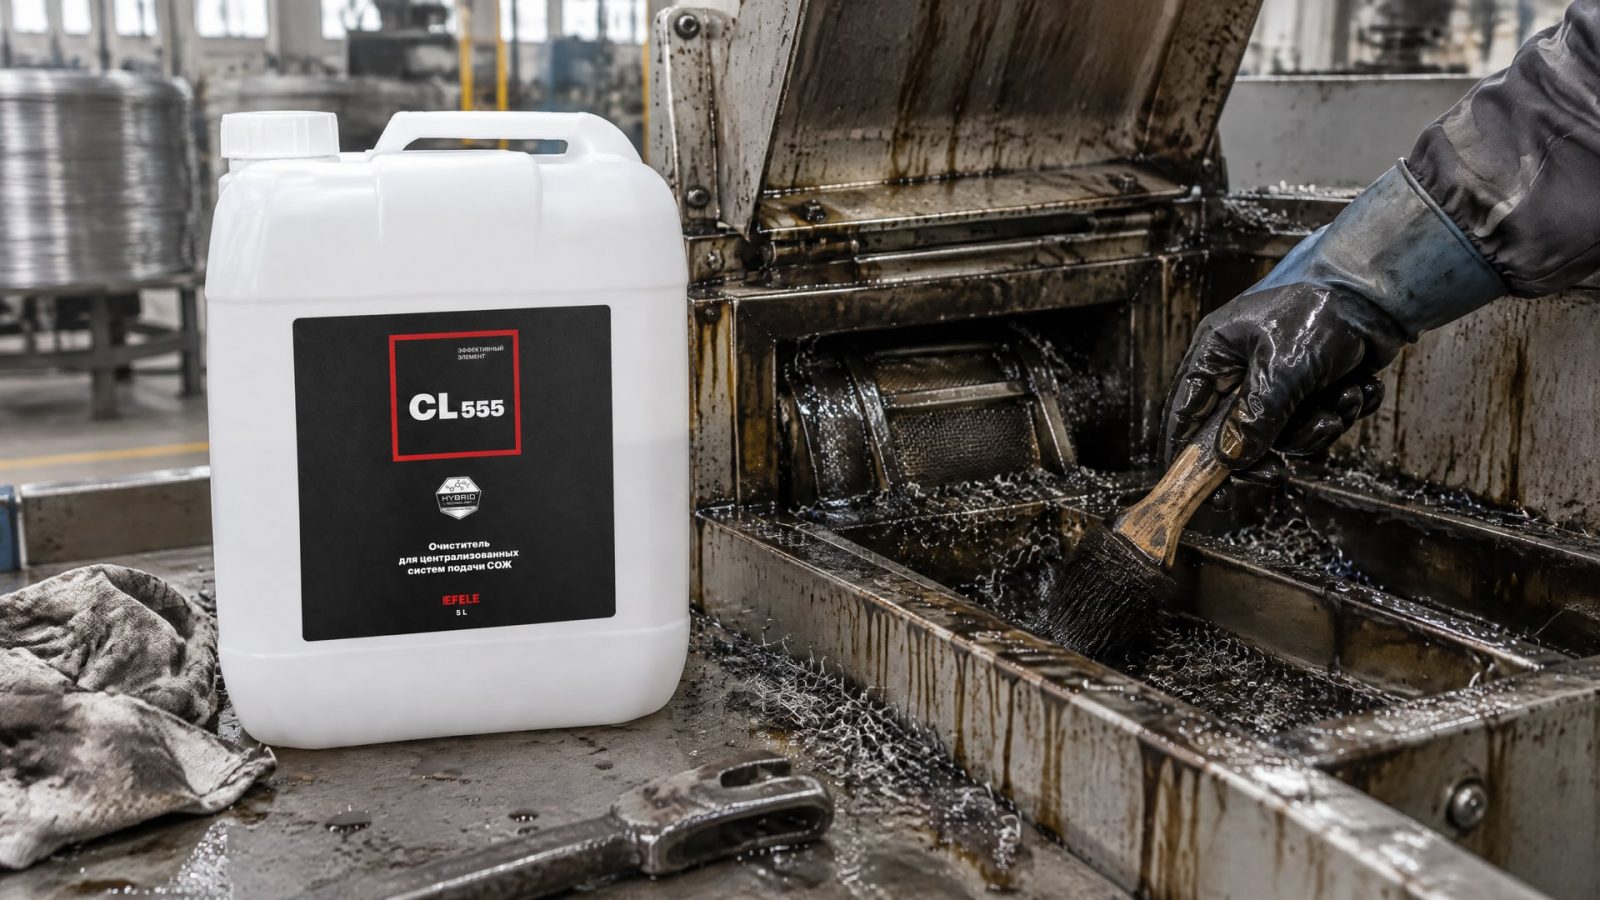
Перед заменой состава важно удалить остатки загрязненной смазки и отложения. Если линия использует СОЖ и процедура допускает применение специализированного очистителя, EFELE CL-555 применяют для промывки системы перед заменой рабочей жидкости. До обработки необходимо проверить совместимость очистителя с материалами и регламентом оборудования: сама промывка не устраняет износ фильер и не заменяет настройку фильтрации.
Когда менять смазку волочения
Решение о замене принимают по состоянию рабочей жидкости и поверхности проволоки, а не только по сроку ее использования. Поводом для проверки служат накопление загрязнений, ухудшение чистоты поверхности и повторяющиеся пятна, которые сохраняются после проверки сырья и оснастки. Перед заливкой нового состава выясняют, не останутся ли в системе отложения от предыдущей смазки.
После замены оценивают результат на проволоке и контролируют состояние рабочей ванны. Если дефект не исчез, возвращаются к диагностике фильер, сырья, подачи смазки и отжига. Такой порядок помогает не повторять замену состава без подтвержденной причины.
Как выбрать смазку для медной проволоки
Состав подбирают под металл, способ волочения, диаметр проволоки и дальнейшую обработку.
Для медной проволоки ищут смазку, которая обеспечивает чистую поверхность, фильтруется в условиях конкретной системы, не склонна к избыточному пенообразованию и не оставляет окрашивающих остатков после отжига. Универсальная смазка не обязательно отвечает всем этим требованиям.
Смазка для мокрого и сухого волочения
Для мокрого волочения оценивают поведение состава в рабочей ванне и системе подачи, включая фильтруемость, пенообразование и чистоту процесса. Для сухого волочения проволоки критерии подбирают с учетом используемой технологии и контактирующих материалов. Переносить параметры одного процесса на другой без сверки с документацией не следует.
При тонких диаметрах важен промывочный эффект: смазка должна помогать удалять загрязнения с поверхности, а сама рабочая система должна поддерживать чистоту. Для финишных проходов недостаточно ориентироваться только на способность состава снижать трение. Имеют значение также фильтрация и отсутствие примесей, которые могут оставлять следы на готовой проволоке.
Почему смазку для меди не выбирают по аналогии с нержавеющей сталью
Смазки для волочения нержавеющей проволоки не следует автоматически считать подходящими для меди. Требования зависят от металла, диаметра и режима обработки, а также от последующей очистки или отжига. Поэтому закупщику важно сверяться со спецификацией для конкретного процесса, а инженеру - оценивать результат на поверхности проволоки после технологических операций.
Классификация смазочных материалов ISO 6743-7 задает контекст для их классификации, но сама по себе не подтверждает пригодность состава для конкретной медной проволоки. При выборе изучают техническую документацию производителя и проверяют соответствие условиям линии. Если цель - устранить потемнение, приоритет отдают характеристикам чистоты, фильтруемости и остатка после обработки, а не общему обозначению продукта.
Как диагностировать дефект и устранить его источник
Если на поверхности появились пятна, сначала фиксируют, на каком этапе они возникают: после волочения, очистки или отжига.
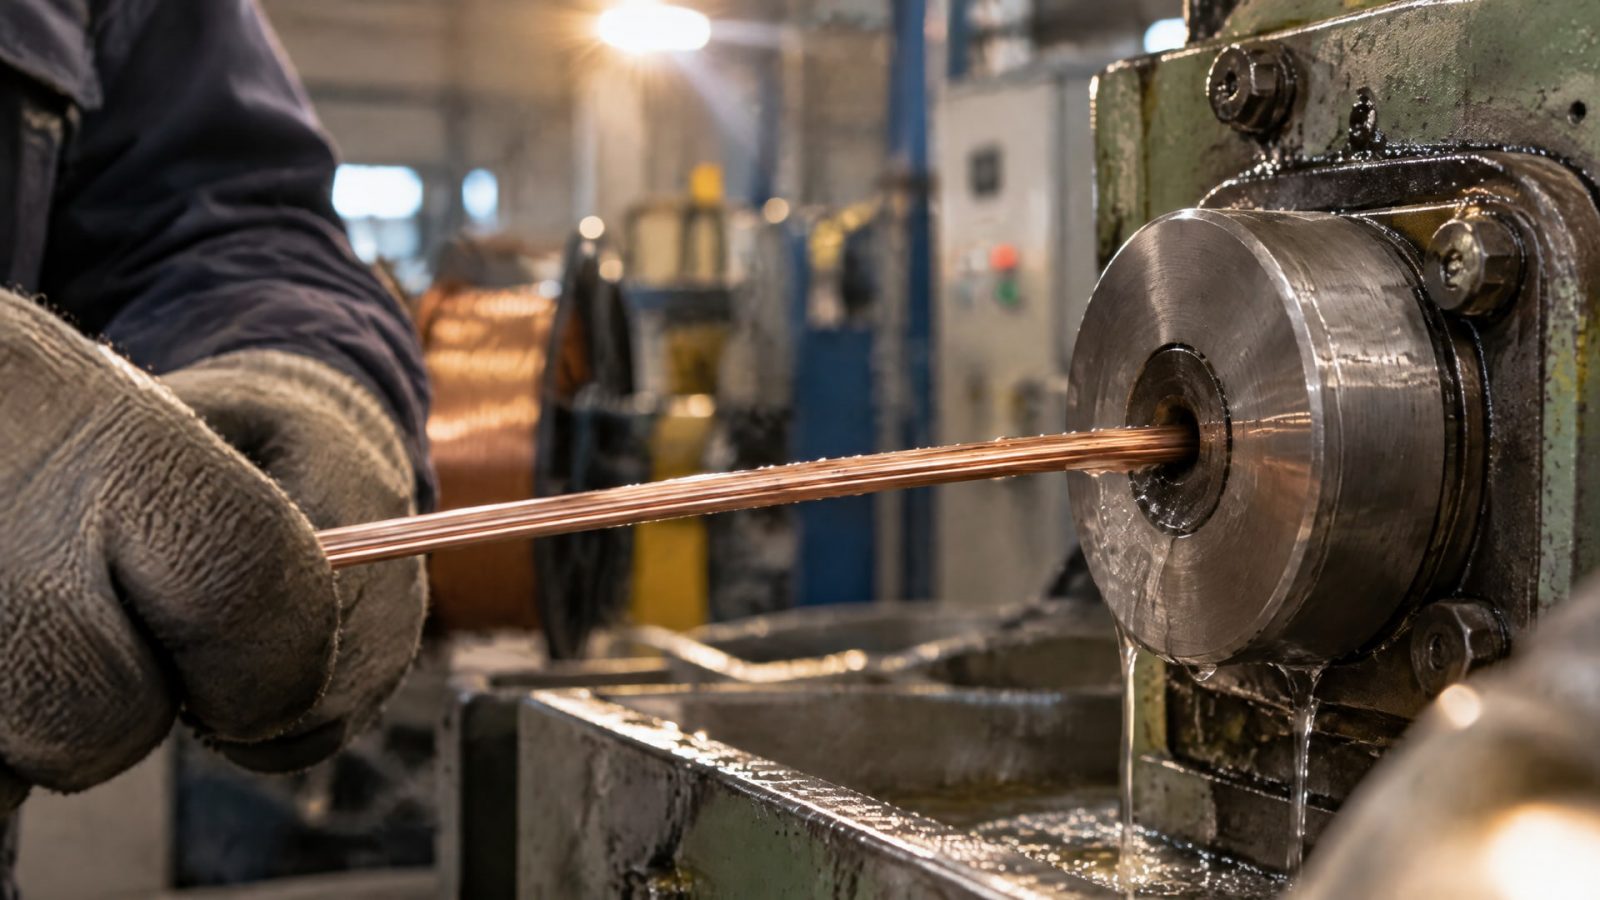
Затем сопоставляют дефект с состоянием сырья, оснастки и смазочной системы. Такая последовательность помогает отличить окисление от следов загрязнения или механического повреждения.
Порядок проверки
Осмотрите сырье и проверьте, присутствовали ли пятна до подачи на линию.
Проверьте фильеры на износ и загрязнение.
Оцените чистоту смазки, состояние ванны и работу фильтров.
Проверьте подачу состава, включая разбрызгивание и образование пузырьков.
Сравните поверхность проволоки до и после отжига.
Если смазку заменяют, удалите из системы остатки прежнего состава и загрязнения.
При обнаружении загрязненной смазки очистку и замену проводят по регламенту линии. Если же проволока темнеет только после отжига, проверяют совместимость смазки с термообработкой и наличие остатка на поверхности. Если пятна имеют повторяющийся характер и связаны с отдельными участками проволоки, исследуют состояние фильер и равномерность подачи смазки.
После корректирующих действий оценивают результат на готовой поверхности. Если потемнение сохраняется, не следует ограничиваться повторной заменой смазки: нужно вернуться к проверке сырья, фильтрации, оснастки и условий отжига. Запись результатов по этапам помогает определить, какое изменение действительно повлияло на дефект.
Часто задаваемые вопросы
Почему медная проволока темнеет после отжига?
Потемнение после отжига может быть связано с окислением или остатками смазки, которые при нагреве окрашивают поверхность либо образуют углеродистый налет. Проверяют состав смазки, ее остаток после волочения и условия термообработки. Также оценивают защитную атмосферу и чистоту проволоки перед отжигом.
Всегда ли темные пятна означают, что нужна замена смазки?
Нет. Пятна могут быть связаны с загрязненным сырьем, износом фильер, разбрызгиванием смазки или условиями отжига. Перед заменой проверяют рабочую ванну, фильтрацию и состояние оснастки. Если смазка загрязнена или в системе накопились отложения, замену проводят после очистки по регламенту линии.
Подходит ли смазка для сухого волочения проволоки для меди?
Это зависит от состава и условий конкретного процесса. При выборе учитывают металл, диаметр, способ волочения и последующую обработку. Для меди важны чистота поверхности, фильтруемость и отсутствие окрашивающих остатков. Пригодность подтверждают по технической документации и результату обработки, а не по одному обозначению смазки.
Можно ли использовать одну смазку для меди и нержавеющей проволоки?
Автоматически переносить состав с одного металла на другой не следует. Требования к смазке зависят от материала проволоки, диаметра и режима волочения, а также от очистки и отжига. Сверьте документацию состава с условиями линии и отдельно оцените качество поверхности после обработки каждого металла.
Заключение
Темные пятна на медной проволоке появляются по разным причинам: из-за окисления, загрязнений, износа фильер, остатков смазки или условий отжига. Смазка волочения проволоки влияет на чистоту поверхности, но ее замена не решит проблему, если источник дефекта находится в сырье, оснастке или системе подачи.
Начните с определения этапа, на котором возникает потемнение, затем проверьте смазку, фильтры, ванну, фильеры и режим отжига. Если подтверждено загрязнение системы, проведите очистку и замену состава по регламенту, после чего оцените поверхность проволоки.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно подобрать фильтровальное полотно для очистки волочильной эмульсии, учитывая тонкость фильтрации, расход и характер загрязнений.
Узнайте, как правильно перейти на новую смазку для волочения, очистить систему и подготовить оборудование для эффективной работы.
Финишная обработка покрытия: когда она допустима после нанесения антифрикционного слоя и как оценить ее влияние на функциональность.