
Резьбовой фиксатор вместо ФУМ-ленты: анаэробный герметик для металлических соединений
ФУМ-лента держит в руках почти каждый сантехник, но она не универсальна: разлохмачивается, требует специальной техники намотки, образует пустоты в профиле резьбы и часто подтекает при вибрациях и перепадах температуры. Анаэробные герметики решают эту проблему иначе - они отверждаются в зазоре между резьбовыми поверхностями при отсутствии воздуха, создавая плотное, вибростойкое соединение без переделки крепежа. Эта статья предназначена для инженеров, закупщиков и технических специалистов, которые хотят понять, когда и как правильно выбрать анаэробный фиксатор вместо ленты, какие риски при этом учесть и как обеспечить герметичность в реальных условиях производства и сантехники.
Выбор герметика зависит не только от цены и доступности, но и от материала резьбы, среды, давления, температуры и требований к разборке. Статья разберет главные отличия, поможет избежать типичных ошибок при применении и покажет, когда герметик действительно выигрывает перед лентой.
Почему анаэробный герметик лучше ФУМ-ленты в критичных применениях
ФУМ-лента с ее многослойной структурой давно стала привычным решением, но ее недостатки усугубляются в сложных условиях.
Лента требует тщательной техники намотки: неправильный угол, слишком слабое натяжение или слишком сильное скручивание приводят к неравномерному распределению и образованию пустот в профиле резьбы. Эти пустоты становятся путем для микропротечек при вибрации, перепадах давления и температуры.
Анаэробный герметик работает иначе: он жидкий до сборки соединения, а в узком зазоре между двумя металлическими поверхностями (без доступа воздуха) полимеризуется за счет катализаторов, присутствующих в составе. Материал буквально заполняет весь объем профиля резьбы и адгезирует к поверхности, не оставляя щелей. При вибрациях такое соединение показывает лучшую стойкость к микродвижениям, которые приводят к фреттингу и постепенному ослаблению резьбы.
При сборке герметик также обеспечивает лучший контроль: видно, сколько материала нанесено, а излишки можно убрать после сборки. ФУМ-лента требует количества витков «на глаз», что на практике часто приводит либо к недостатку герметизации, либо к затруднению сборки. Для промышленности, где важен воспроизводимый результат и минимум переделок, это преимущество весомо.
Когда герметик выигрывает перед лентой
Вибрирующие соединения (насосные узлы, моторные крепления, трубопроводы под давлением).
Соединения с риском микротечи при перепадах температуры и давления.
Требования к чистоте сборки: герметик не оставляет волокон ленты.
Питьевая вода и газовое оборудование с допусками NSF/ANSI 61 или отраслевыми сертификатами.
Стандарты и параметры анаэробных герметиков для резьбы
В отрасли приняты несколько ключевых стандартов, которые определяют класс герметика и его применимость.
EN 751-1 предназначен именно для анаэробных герметиков резьбовых соединений и включает испытания герметичности при давлении до 40 bar. EN 751-2 описывает невысыхающие пасты (не подходят для нашей темы), а EN 751-3 - PTFE-ленты (это классическая ФУМ-лента).
ASTM D5363 - американский стандарт спецификации для анаэробных составов, используемых в трубных системах. Он проверяет герметичность, стойкость к разборке и повторной сборке, адгезию и стабильность параметров при хранении. ISO 10964 определяет методику измерения моментов затяжки (breakaway torque и prevailing torque), что важно для контроля качества сборки.
Типовой анаэробный герметик имеет температурный диапазон от −55 до +150 °C, что покрывает почти все промышленные и бытовые применения. Время отверждения варьируется: полная прочность достигается за 24 часа при 22 °C, но при низких температурах этот процесс замедляется существенно. Момент затяжки (prevailing torque) после отверждения может возрастать с 9 N·m до 25 N·m в зависимости от конструкции соединения и нагрузок, что позволяет герметику работать как вспомогательный стопор против ослабления резьбы.
Допуски и сертификаты для специальных применений
Если соединение соприкасается с питьевой водой, требуется NSF/ANSI 61 или аналогичный национальный сертификат. Для газовых систем - отраслевые допуски и проверка герметичности при давлении, указанном в технических условиях оборудования. Выбирая герметик, всегда сверяйте его сертификацию с требованиями вашей системы, особенно если это критичный объект.
Как выбрать фиксатор резьбовых соединений: практический алгоритм
Выбор герметика начинается не с названия, а с ответов на несколько вопросов о вашем соединении.
Материал резьбы. Для стали, чугуна и латуни подходят стандартные анаэробные составы. Для нержавеющей стали и других пассивных металлов часто требуется активатор или специальная подготовка поверхности, так как отверждение может идти медленнее. Для пластиковой резьбы (PVC, RPVC, полипропилен) берите только те герметики, которые явно допущены производителем пластика; универсальный состав может вызвать разбухание или расслоение.
Среда и давление. Герметик должен быть совместим с рабочей жидкостью: вода (питьевая и техническая), масло, газ, воздух, охлаждающие жидкости требуют разных подтверждений. Давление: типовой герметик рассчитан на 40 bar, но некоторые составы ограничены меньшими значениями. Проверьте техническое описание.
Температурный диапазон. Если соединение нагревается или охлаждается в процессе работы (котлы, холодильные установки, морозные трубопроводы), убедитесь, что герметик рассчитан на весь диапазон от минимума до максимума.
Требования к разборке. Если соединение предстоит разбирать в сервисе, обратите внимание на прочность герметика: высокая прочность подразумевает больший момент, чтобы развернуть резьбу, средняя - облегчает разборку. Для критичных соединений (например, головные крепежи) часто выбирают среднюю или низкую прочность.
Гигиенические допуски. Для сантехники и пищевого оборудования требуются герметики с NSF/ANSI 61 или эквивалентом. Такие составы прошли испытания на миграцию и безопасность при контакте с водой.
Практический выбор: матрица применений
| Применение | Материал резьбы | Рекомендуемая прочность | Ключевой допуск |
|---|---|---|---|
| Сантехника, питьевая вода | Латунь, сталь | Средняя | NSF/ANSI 61 |
| Газовые системы | Сталь, PPSU | Средняя/высокая | Отраслевой сертификат |
| Гидравлические системы | Сталь, чугун | Средняя/высокая | ASTM D5363 |
| Пневматика, воздушные магистрали | Сталь, алюминий | Средняя | EN 751-1 |
| Холодильные установки | Медь, сталь | Средняя | EN 751-1 |
Подготовка резьбы и правильное применение герметика
Качество герметизации зависит на 80% от подготовки поверхности.
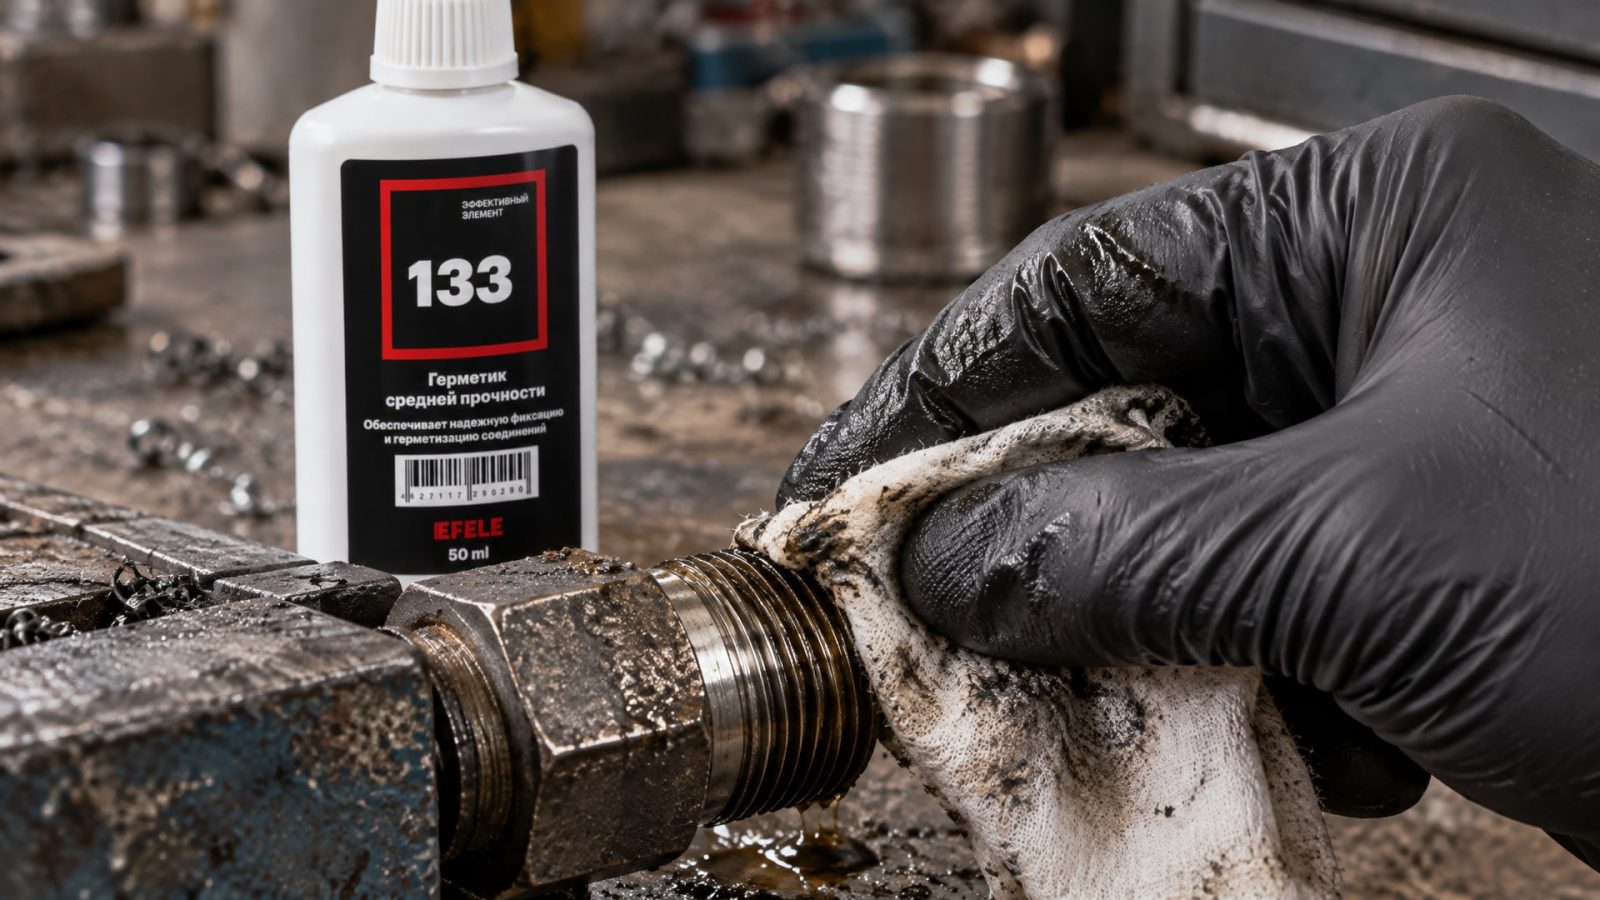
Прежде всего очистите резьбу от масла, грязи, ржавчины и остатков старого герметика или ленты. Маслистая поверхность - главный враг отверждения анаэробного состава; грязь забивает зазор и мешает равномерному заполнению. Используйте обезжиривающий растворитель (уайт-спирит, ацетон) и чистую тряпку, затем дайте резьбе просохнуть хотя бы 10-15 минут.
Зазор между резьбой должен быть достаточным для заполнения, но не чрезмерным. Типовой диапазон -0,05-0,5 мм; если зазор больше, герметик может вытекать перед полимеризацией. Проверьте посадку мужской и женской резьбы, убедитесь, что они соответствуют спецификации.
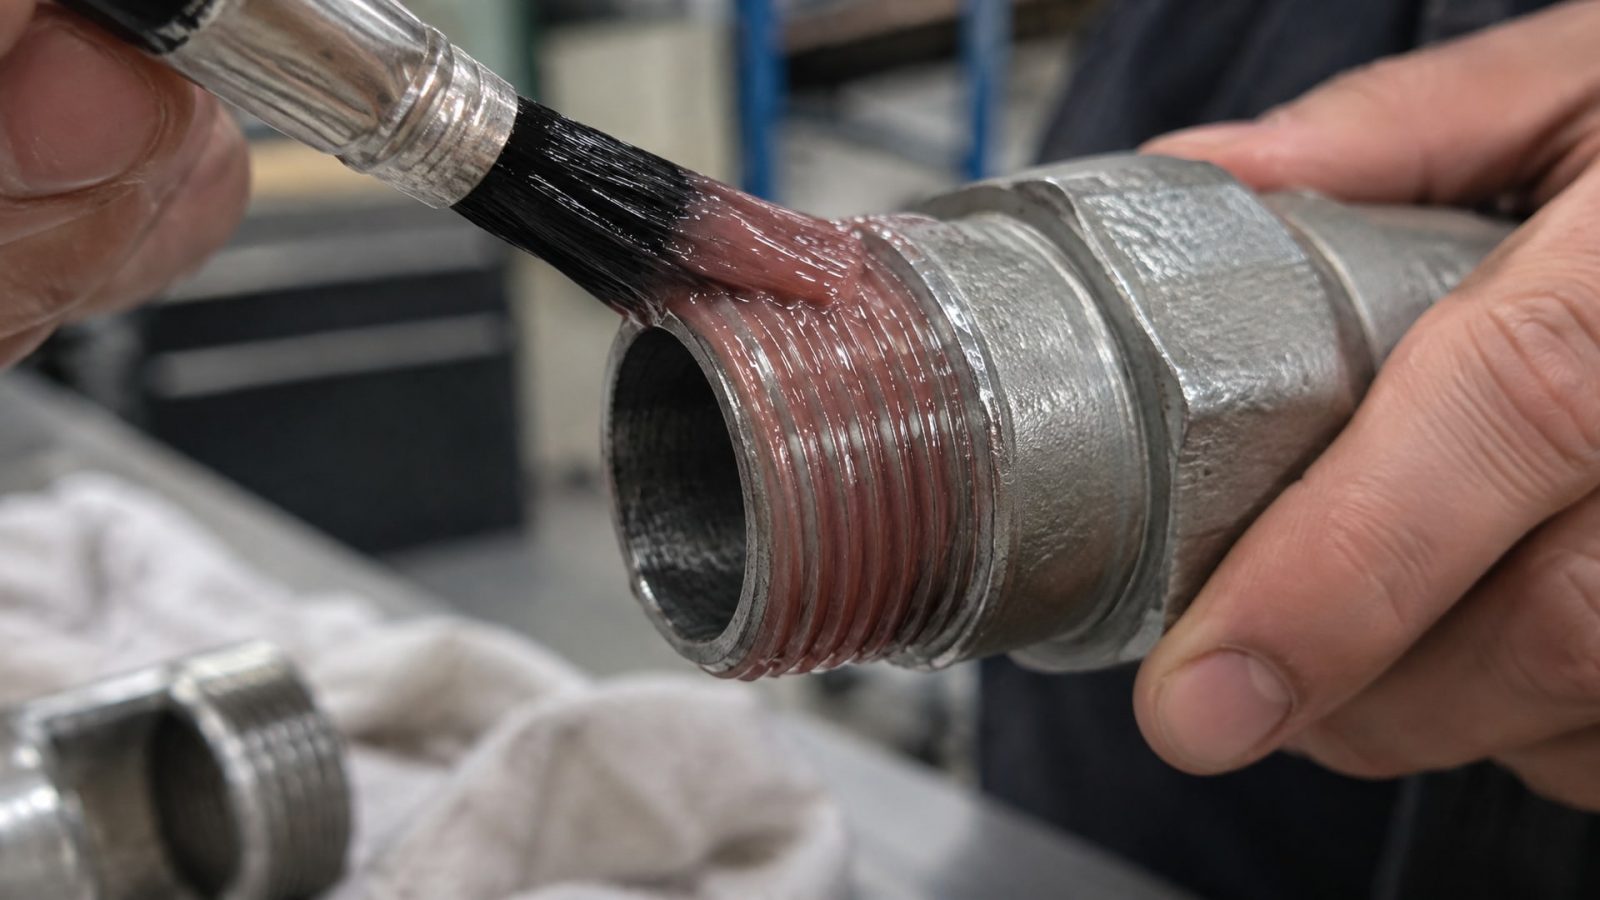
На наружную резьбу нанесите герметик тонкой полоской по первым 2-3 рабочим виткам (не по вершинам, а в корень профиля). На внутреннюю резьбу (отверстие) нанесение менее критично, но все равно рекомендуется смазать входное отверстие. Количество: чайная ложка (примерно 5-7 мл) для метрической резьбы M12-M16, больше для крупной резьбы.
Сразу после нанесения собирайте соединение и затягивайте до расчетного момента - не превышайте его. Герметик не заменяет правильный расчет крепежа; избыточный момент может привести к срыву резьбы и повреждению герметика. Дайте соединению отстояться 5-10 минут, затем при необходимости убирите мягкой тряпкой излишки, вытекшие из соединения.
Критичные моменты при применении
Время до пуска под давление: минимум 1 час при 22 °C, полная прочность -24 часа. При низких температурах (ниже 10 °C) время увеличивается в 2-3 раза.
Влажность воздуха: влага ускоряет отверждение, поэтому в сухих помещениях полимеризация может идти дольше.
Нержавеющая сталь: перед нанесением герметика обработайте резьбу активатором (если герметик в комплекте) или используйте специальный состав для пассивных металлов.
Повторная сборка: если вы разобрали соединение, очистите старый герметик, обезжирьте и нанесите свежий состав; повторное использование старого материала неэффективно.
Для герметизации трубных резьбовых соединений, особенно в сантехнике, где требуется средняя прочность и надежная адгезия к различным материалам, многие инженеры выбирают EFELE 133, анаэробный герметик, специально разработанный для питьевой воды и газовых систем. На практике его применяют в условиях, когда ФУМ-лента давала микротечи при холодных пусках или вибрациях, и герметик обеспечивал долгосрочную герметичность без переделки соединения.
Герметик для резьбы вместо ФУМ-ленты: когда менять подход
Не всегда нужно полностью отказываться от ленты, но есть сценарии, когда герметик решает задачу лучше.
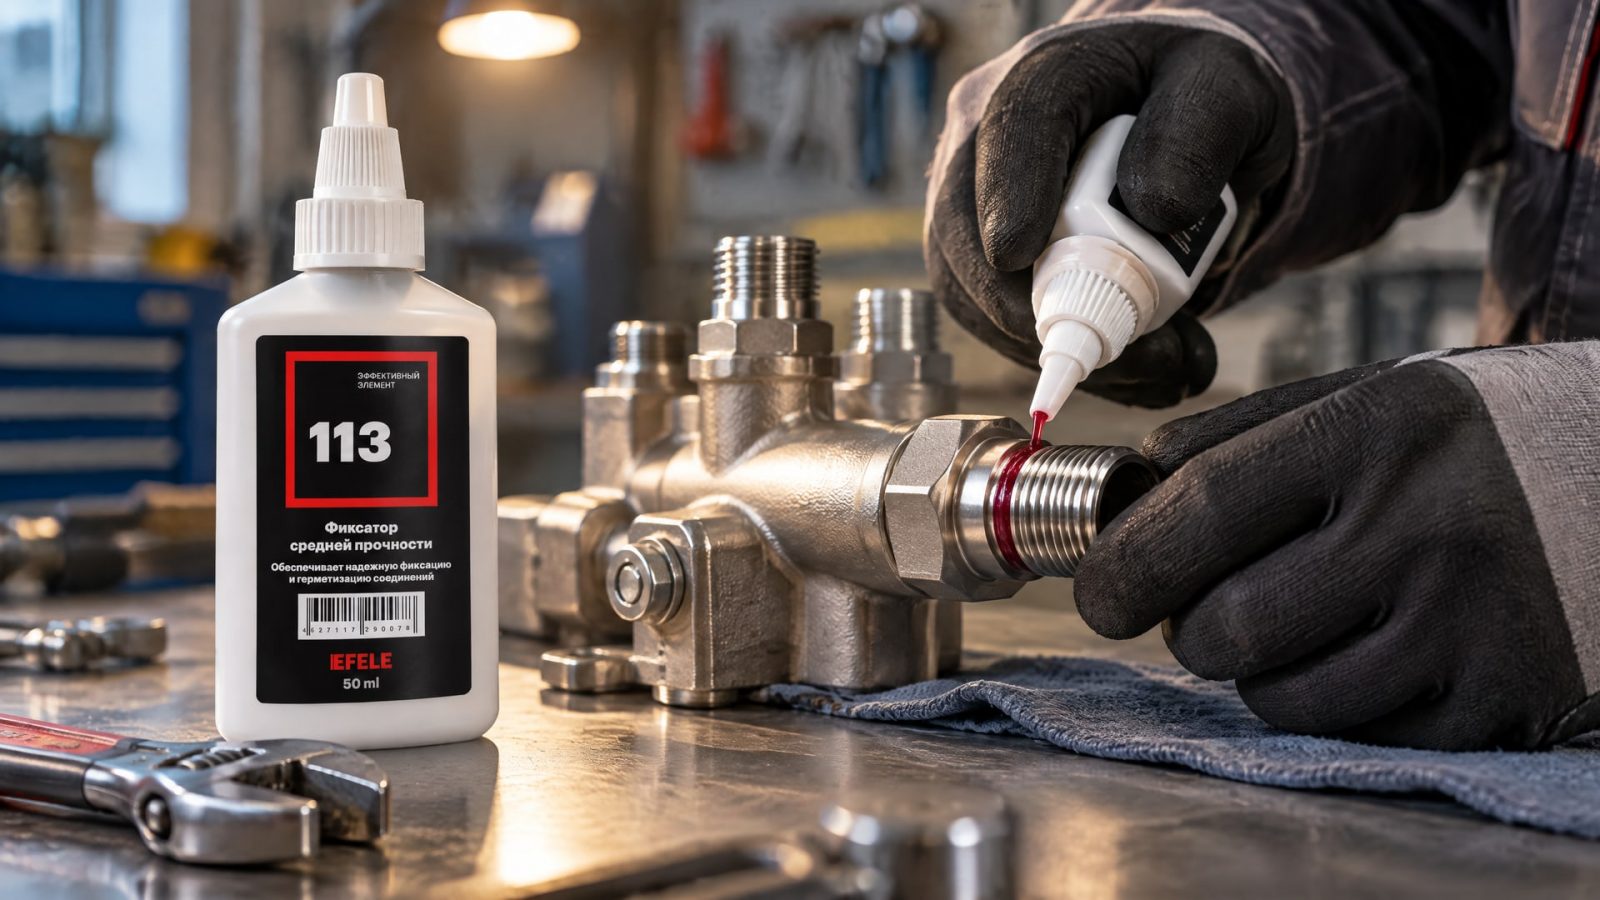
Сценарий 1: вибрирующие системы. Насосные узлы, электромоторы, вибросито, трубопроводы под пульсирующим давлением - в таких условиях ФУМ-лента постепенно ослабляется из-за микродвижений резьбы. Герметик, заполнив весь профиль, сопротивляется микросдвигам и дольше сохраняет герметичность.
Сценарий 2: перепады температуры. Система отопления, охлаждение, наружные трубопроводы в холодных регионах - при расширении и сжатии металла лента может смещаться, открывая микощели. Герметик, адгезированный к поверхности, движется вместе с металлом и не разрушается.
Сценарий 3: высокое давление и вакуум. Гидравлические системы, компрессорное оборудование, вакуумные установки требуют абсолютной герметичности. Герметик под давлением сжимается в зазоре, повышая плотность и стойкость к утечкам.
Сценарий 4: критичные соединения в пищевой и водной промышленности. Если соединение контролируется проверками на герметичность (испытание давлением, газовая проверка), герметик дает больше уверенности в результате. Лента требует повторной проверки и часто доделки.
Сценарий 5: нестандартные материалы и покрытия. Хромированная резьба, никелированная поверхность, специальные твердые сплавы - ленту на такой резьбе сложнее укладывать из-за скольжения, а герметик прилипает надежнее благодаря молекулярной адгезии.
Для применений, где требуется фиксация резьбовых соединений с возможностью последующей разборки, например в оборудовании, подверженном вибрациям и температурным циклам, используется EFELE 113. Это анаэробный фиксатор средней прочности, который создает стопор против самопроизвольного ослабления резьбы, но при необходимости позволяет разобрать соединение подходящим инструментом в течение нескольких часов после отверждения.
Типичные ошибки при выборе и применении анаэробного герметика
Ошибка 1: "Если текло на ленте, герметик всегда спасет." На самом деле: грязная, поврежденная или неправильно нарезанная резьба не даст хорошего результата ни с лентой, ни с герметиком.
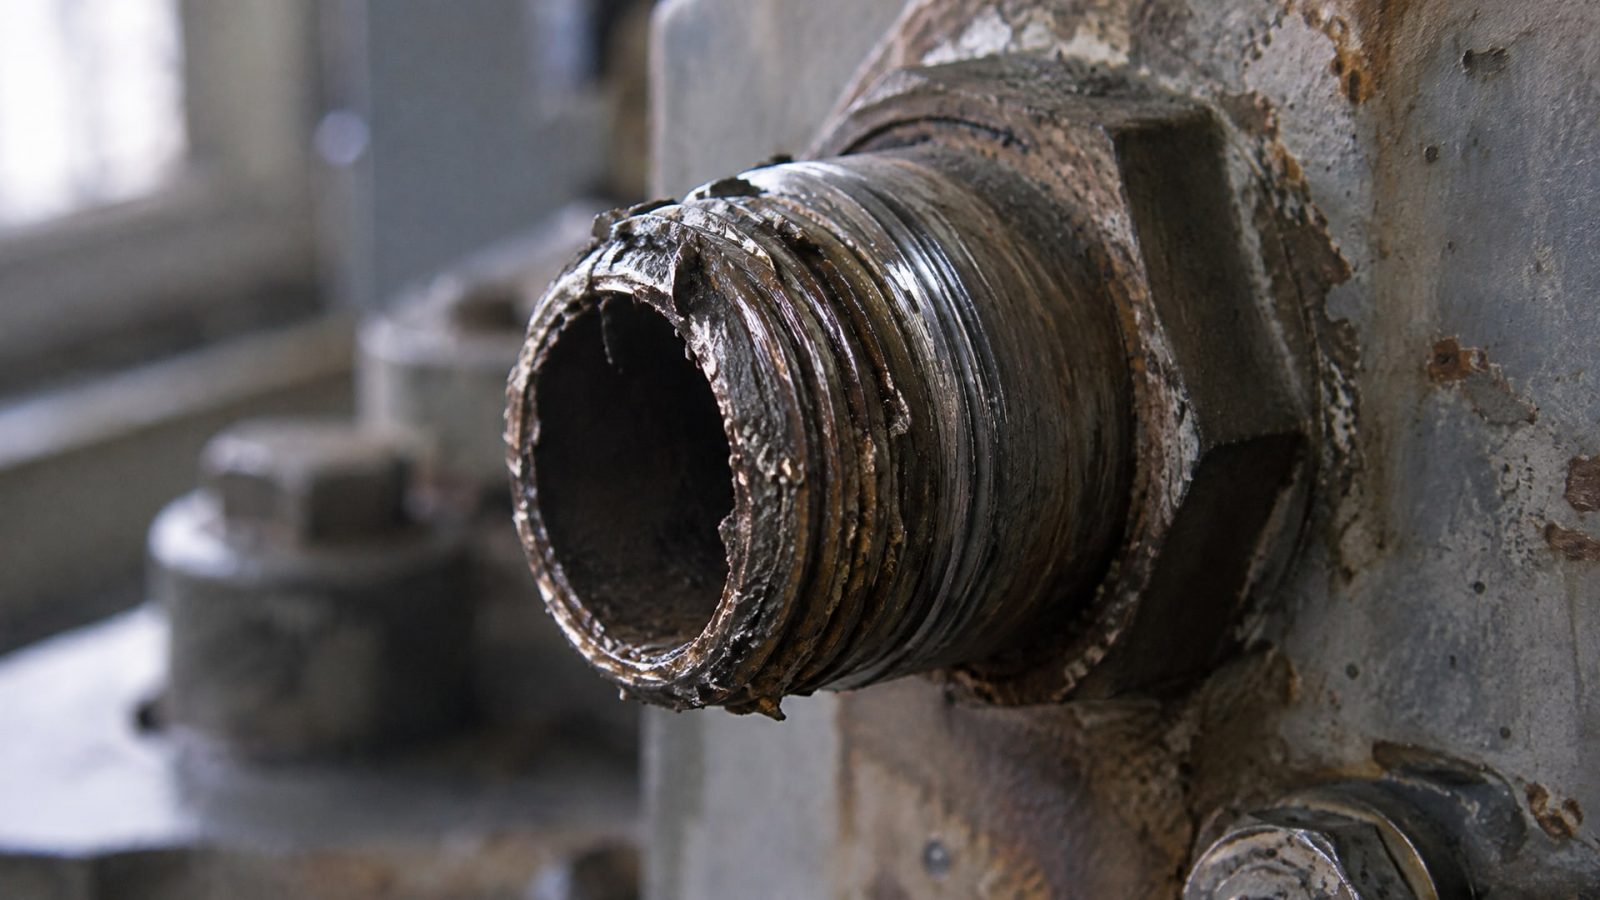
Перед переходом на герметик проверьте резьбу, рассмотрите ее под лупой, убедитесь, что нет сколов, нитей и грязи. Если резьба деформирована, герметик заполнит зазор, но не создаст плотное механическое сцепление.
Ошибка 2: "Анаэробный герметик одинаково работает на всех металлах." На самом деле: на активных металлах (сталь, латунь, медь) герметик полимеризуется быстро; на нержавеющей стали, алюминии и других пассивных поверхностях требуется активатор или специальная подготовка. Без нее отверждение может занять часы или вообще не начаться, особенно при низкой влажности.
Ошибка 3: "Чем больше герметика, тем лучше герметичность." На самом деле: избыток герметика вытекает перед полимеризацией, создавая беспорядок и затрудняя сборку. Оптимально - тонкая полоска по первым виткам; излишки удаляются после сборки салфеткой.
Ошибка 4: "Герметик можно использовать сразу после сборки под полное давление." На самом деле: требуется время на отверждение. При 22 °C - минимум 1 час перед пуском, 24 часа до полной прочности. При холоде (ниже 10 °C) время может утроиться. Если включить систему раньше, герметик еще не полимеризовался, и возможна утечка.
Ошибка 5: "Универсальный герметик подойдет для пластиковой резьбы." На самом деле: некоторые анаэробные составы содержат компоненты, которые вызывают разбухание или расслоение пластика. Перед применением на PPSU, PVC, полипропилене получите подтверждение производителя герметика, что тот совместим именно с вашим пластиком.
Ошибка 6: "Герметик - это то же самое, что резьбовой фиксатор." На самом деле: герметик предназначен прежде всего для предотвращения утечек; фиксатор - для предотвращения ослабления резьбы под вибрацией. На практике анаэробный материал часто выполняет обе функции, но выбор нужно делать в зависимости от главной задачи: если критична герметичность - берите герметик; если критична фиксация против вибраций - берите фиксатор с указанной прочностью.
Частые вопросы по выбору и применению герметика
Можно ли использовать герметик на пластиковой резьбе?
Не на всех герметиках. Для PVC, RPVC, полипропилена требуется специальный состав, допущенный производителем пластика. Обычные анаэробные герметики могут вызвать набухание или даже растрескивание пластикового резьба. Если на упаковке нет явного указания совместимости с пластиком, проведите пробу на ненужной детали перед применением на критичном узле.
Как долго герметик отверждается при низкой температуре?
При 22 °C типовой герметик отверждается за 24 часа. При 10 °C время может увеличиться до 48-72 часов. При 0 °C и ниже отверждение значительно замедляется; некоторые составы практически не полимеризуются без активатора. Если вы работаете в холодных условиях (зимний монтаж, холодное хранилище), выбирайте герметик с быстрым отверждением или используйте активатор.
Чем герметик отличается от фиксатора с точки зрения функции?
Герметик заполняет зазоры и предотвращает утечки жидкостей и газов. Фиксатор (особенно высокой прочности) предотвращает ослабление резьбы под вибрацией и предпочтительно разборки соединения. На практике один материал часто работает в обоих качествах, но выбор нужно делать, исходя из главной задачи: если система под давлением и важна герметичность - герметик; если система вибрирует и важна стабильность затяжки - фиксатор.
Нужна ли обработка резьбы активатором перед нанесением герметика?
Для обычной стали и латуни активатор не обязателен; герметик отверждается за счет присутствующих в составе инициаторов. Для нержавеющей стали, алюминия и других пассивных металлов активатор ускоряет отверждение и улучшает адгезию. Он обычно поставляется вместе с герметиком или может быть приобретен отдельно. Применяйте активатор согласно инструкции: несколько капель на резьбу перед нанесением герметика.
Можно ли повторно использовать герметик, если соединение разобрали?
Нет. Старый герметик потерял своих реактивных свойств и не затвердеет вновь. Очистите старый материал (соскребите или промойте растворителем), обезжирьте резьбу и нанесите свежий герметик. Повторное использование того же флакона после разборки соединения - допустимо, если флакон хранился герметично; перепроверьте срок годности и консистенцию перед применением.
Заключение
Анаэробный герметик для резьбовых соединений - это не замена ФУМ-ленте во всех случаях, а альтернатива, которая эффективнее в условиях вибрации, перепадов температуры, высокого давления и критичных гигиенических требований. Выбор между герметиком и лентой определяется материалом резьбы, средой, давлением, температурой, требованиями к разборке и наличием специальных допусков. Правильная подготовка резьбы (очистка от масла и грязи), выбор соответствующего состава по стандартам EN 751-1 или ASTM D5363, соблюдение времени отверждения (24 часа при 22 °C) и контроль момента затяжки обеспечивают долгосрочную герметичность и надежность соединения.
Перед закупкой герметика уточните у поставщика совместимость с вашим материалом резьбы и рабочей средой, получите техническое описание с указанием допусков и температурного диапазона. На практике многие производства применяют оба подхода: ленту - для быстрого, простого монтажа; герметик - для критичных узлов и систем под давлением. Следующий шаг: протестируйте выбранный герметик на пробном соединении, убедитесь, что отверждение происходит в ваших условиях, и только после этого переходите на полный масштаб.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать дверные петли автомобиля, чтобы навсегда избавиться от скрипа и продлить срок службы механизма.
Узнайте, как правильно выбрать аналоги пищевых смазок для производства, учитывая допуски, технические параметры и реальную стоимость владения.
Узнайте, как правильно наносить анаэробный фиксатор и герметик, чтобы избежать распространенных ошибок и обеспечить надежность соединений.