
Ремонт посадочного места подшипника: фиксация без пресса и нагрева
Когда подшипник разбит в посадочном месте вала или корпуса, закупщик и инженер обычно предполагают, что нужен пресс или нагрев. На практике это не всегда верно. Если зазор находится в пределах 0,025–0,1 мм, подшипник можно зафиксировать анаэробным удерживающим составом, который отверждается без доступа воздуха и металлических ионов, обеспечивая надежное соединение через 24 часа. Статья разбирает, когда работает холодная фиксация, как правильно подготовить поверхность, какой состав выбрать для вашего режима нагрузки и посадки, и когда уже нужно восстанавливать геометрию посадочного места перед тем, как фиксировать подшипник.
Материал полезен техническим специалистам, ремонтникам и закупщикам, которые сталкиваются с восстановлением посадок подшипников на валах стартеров, редукторов, электромоторов и технологического оборудования.
Когда холодная фиксация подшипника работает
Подшипник на валу держится на прессовой посадке за счет трения и разницы диаметров.
Если посадочное место изношено или вал слегка разбит, зазор увеличивается и подшипник начинает проворачиваться, вызывая фреттинг - микроскопическое окисление и разрушение контактных поверхностей. Холодная фиксация анаэробным составом решает эту задачу, заполняя зазор и создавая адгезионную связь между металлами.
Технология применима, если:
зазор между валом и внутренним кольцом подшипника находится в диапазоне 0,025–0,1 мм (для маловязких составов) или 0,05–0,1 мм (для более вязких);
поверхности не имеют глубоких раковин, овальности или коррозии;
требуемая рабочая температура соединения остается в пределах минус 55 °C до плюс 150 °C;
нагрузка на подшипник соответствует режиму: небольшая осевая, средняя радиальная, без ударных импульсов.
Если вал или корпус имеют заметный износ, шпоночный паз расширен, или зазор превышает 0,5 мм, холодная фиксация не спасет соединение - потребуется сначала восстановить посадочное место ремонтным составом с металлической составляющей, а затем уже фиксировать подшипник.
Подготовка поверхностей: что делать перед нанесением состава
Успех фиксации подшипника на 80 % зависит от чистоты и обезжиривания.
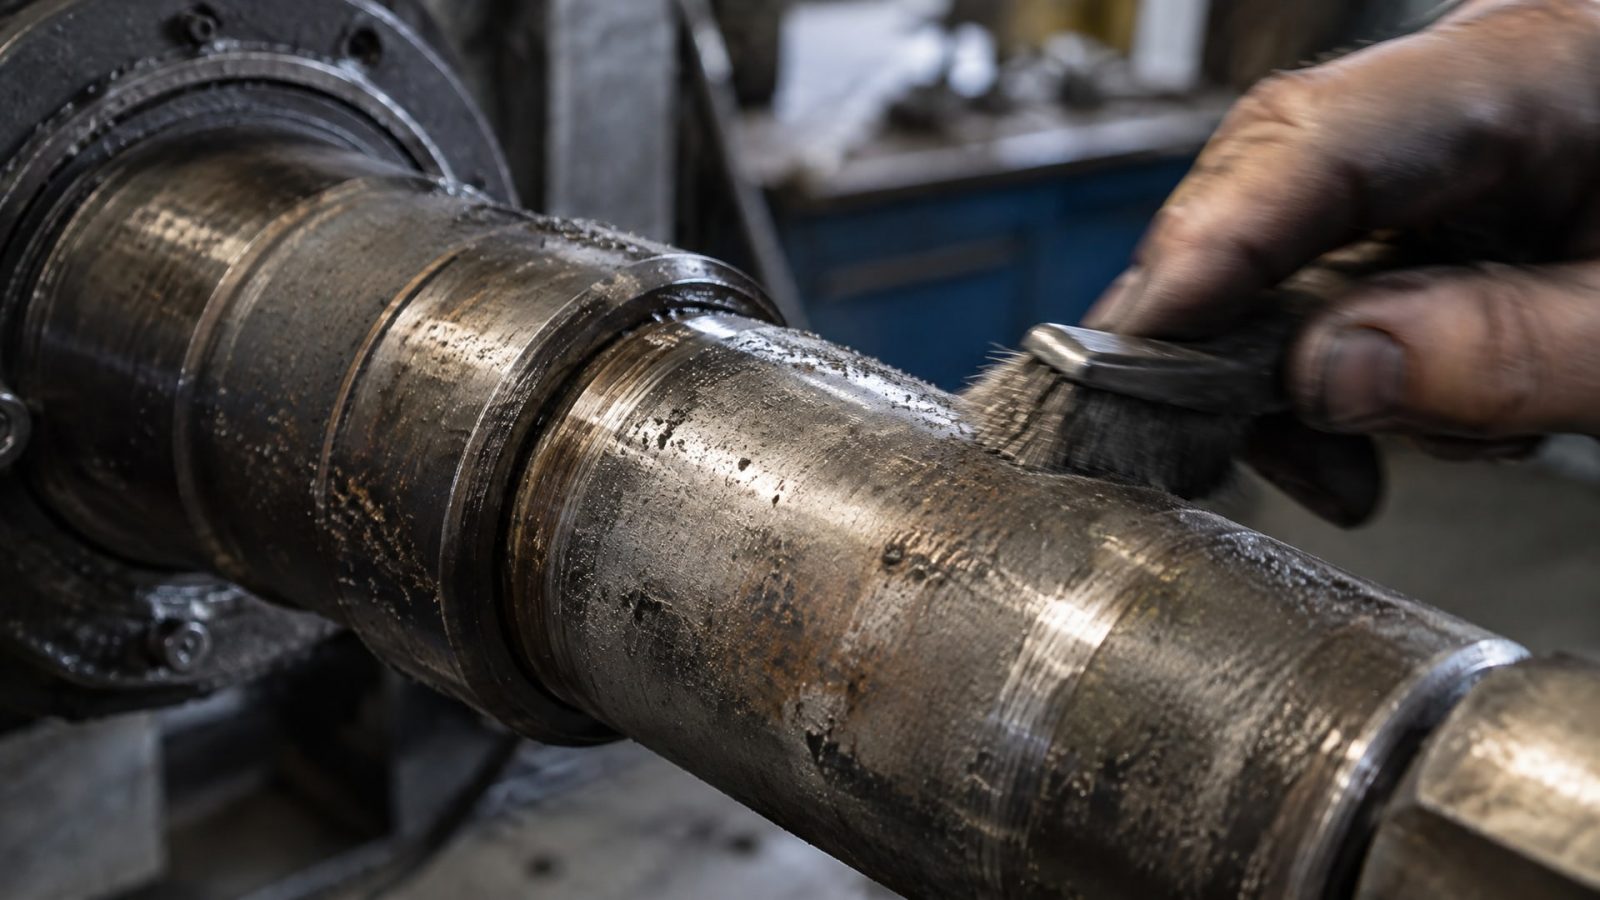
Если на валу остается масло, грязь или окисная пленка, анаэробный состав не создаст адгезии и просто отслоится через несколько дней работы.
Правильный порядок:
Удалить механическую грязь и окислы щеткой или наждачной бумагой (зернистость P120–P150).
Обезжирить вал и посадочное место корпуса обезжиривателем или ацетоном; дать высохнуть полностью.
Если поверхность покрыта краской, лаком или защитным слоем, снять его на зону нанесения (глубина примерно 5–10 мм на вал и 5–10 мм внутрь корпуса).
На алюминии, нержавеющей стали или анодированных поверхностях (пассивные металлы) после обезжиривания рекомендуется нанести активатор, чтобы ускорить отверждение состава.
Активатор наносится тонким слоем на обе сопрягаемые поверхности за 30–60 секунд до нанесения основного состава. Это гарантирует, что полимеризация начнется в течение первых 5–10 минут, даже если температура ниже 5 °C или материал плохо реагирует с анаэробом.
Выбор прочности фиксатора в зависимости от режима нагрузки
Анаэробные удерживающие составы выпускаются в нескольких категориях по прочности сдвига.
Выбор зависит от того, как долго подшипник должен проработать без разборки и нужна ли возможность ремонтного снятия.
| Категория | Прочность сдвига | Когда применять | Разборка |
|---|---|---|---|
| Разборная | 10–20 МПа | Узлы средней нагрузки, легкие подшипники, где требуется сервисный доступ | Инструментом, без нагрева |
| Средняя | 20–35 МПа | Подшипники редукторов, насосов, электромоторов, средняя нагрузка | Нагрев 150–200 °C |
| Высокопрочная | 35–50 МПа | Ударные нагрузки, осевые натяги, максимальная фиксация при высокой температуре | Нагрев 250–260 °C |
Для ремонта стартеров и редукторов чаще всего выбирают составы средней прочности: они удерживают подшипник в течение всего ресурса узла, а при необходимости ремонта можно отогреть соединение локально и разобрать его.
Высокопрочные составы предпочтительнее при ударных нагрузках, вибрации или когда подшипник работает в условиях циклического нагрева и охлаждения (например, в стартере D4BH при холодном пуске): состав не размягчается и не теряет фиксацию.
Технология нанесения и сборки без пресса
Анаэробный состав наносится не каплей, а тонкой полоской по окружности вала, примерно в середину посадочного места.
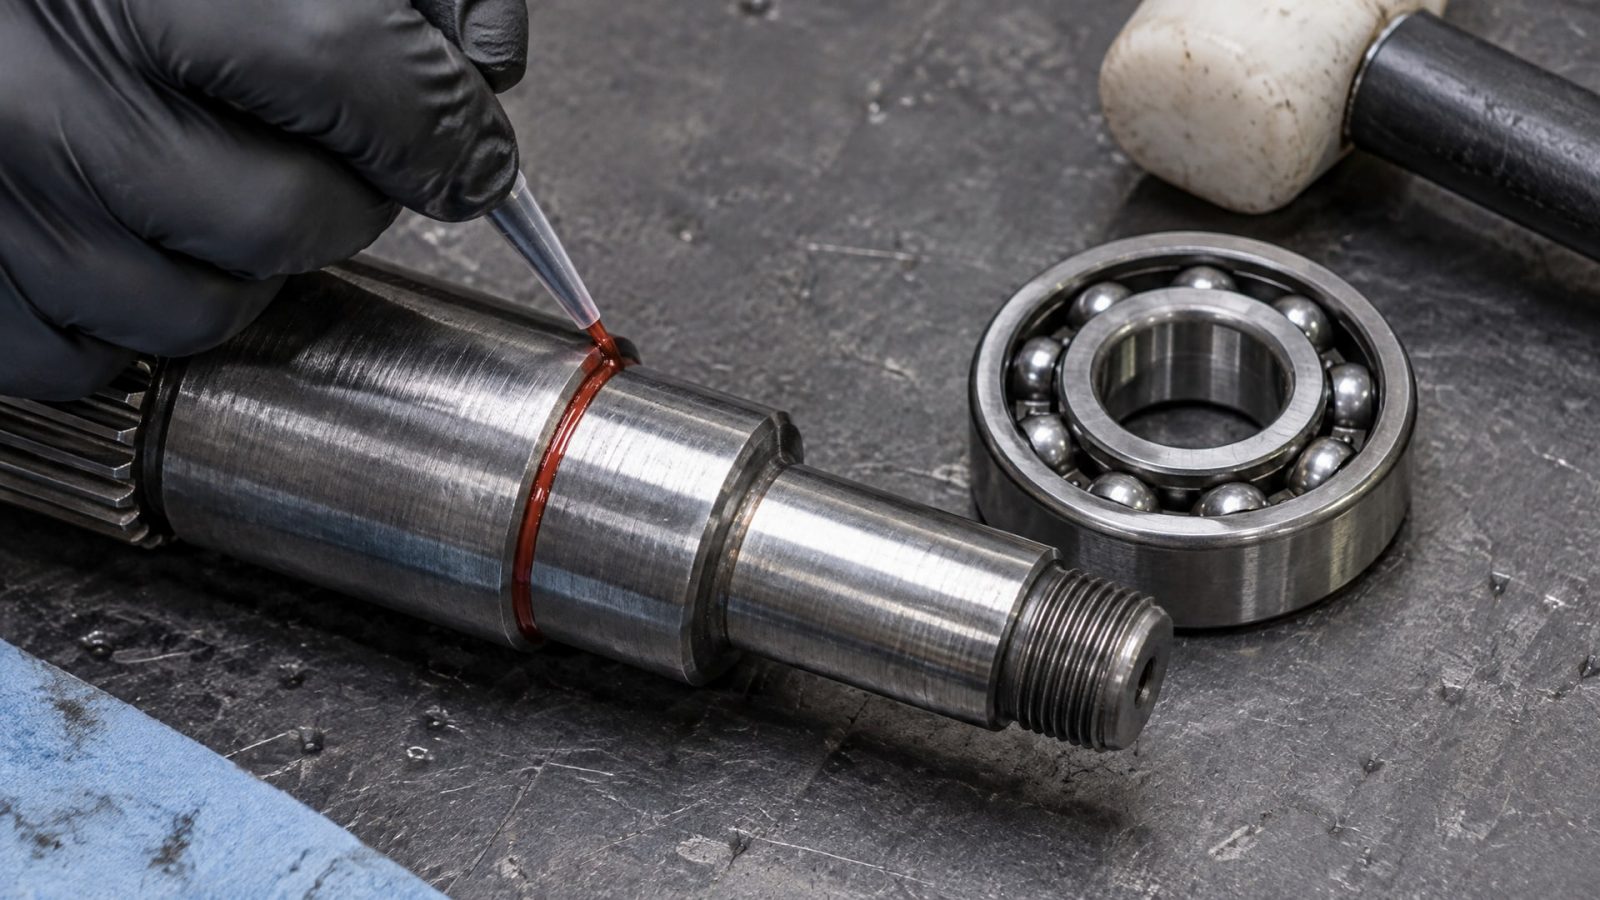
Затем подшипник вводится медленно, с усилием - рукой или мягким молотком с деревянной проставкой. Состав распределяется между валом и внутренним кольцом, заполняя зазор равномерно.
Техника нанесения:
Нанести состав полоской толщиной 0,5–1 мм по окружности вала на длину посадочного места подшипника.
Можно дополнительно нанести небольшое количество на внутреннее кольцо подшипника (фаски или кромки).
Вставить подшипник с усилием, вращая его легко туда-сюда для равномерного распределения состава.
Излишки состава выдавятся из зазора - их удалить мягкой тряпкой сразу после сборки (в течение 1–2 минут).
Оставить соединение неподвижным на 24 часа для полного отверждения.
После отверждения подшипник зафиксирован навечно в пределах эксплуатационного ресурса. Вращаться он не будет, проскальзывания нет.
Сборка без пресса возможна благодаря тому, что зазор достаточно мал (0,05–0,1 мм), а мышечное усилие человека (примерно 100–150 Н на малый подшипник) создает нужный контакт для фиксации. Прессовка не требуется.
Восстановление посадочного места перед фиксацией
Если при осмотре выявлено, что вал заметно разбит, овален или имеет локальные выработки, холодная фиксация не поможет - подшипник будет качаться даже после применения состава.
В этом случае нужно сначала восстановить геометрию посадочного места.
Для восстановления применяют ремонтные металлонаполненные составы - материалы с добавкой алюминиевой или медной пудры, которые наносятся слоем 0,2–2 мм на поврежденную поверхность вала или корпуса. Материал затвердевает, увеличивая диаметр вала или уменьшая диаметр отверстия в корпусе. После застывания поверхность шлифуют до нужного размера и посадочного зазора.
Типичный сценарий ремонта посадочного места:
Осмотр: вал разбит, зазор 0,5–1 мм, есть следы окисления (фреттинг).
Подготовка: очистка, обезжиривание, механическое удаление рыхлого материала.
Нанесение ремонтного состава слоем 0,3–0,5 мм по длине посадочного места.
Высыхание (6–12 часов в зависимости от материала).
Шлифование до номинального диаметра по ISO 286 (например, до h6 или j5 для вала).
Обезжиривание восстановленной поверхности.
Нанесение анаэробного удерживающего состава и посадка подшипника.
Этот подход гарантирует, что после ремонта посадочное место вернется к параметрам, близким к заводским, и холодная фиксация будет работать полноценно.
Выбор состава с учетом материала и активаторов
На стальных валах и чугунных корпусах анаэробный состав отверждается быстро: 5–15 минут для начального хвата, полная прочность за 24 часа.
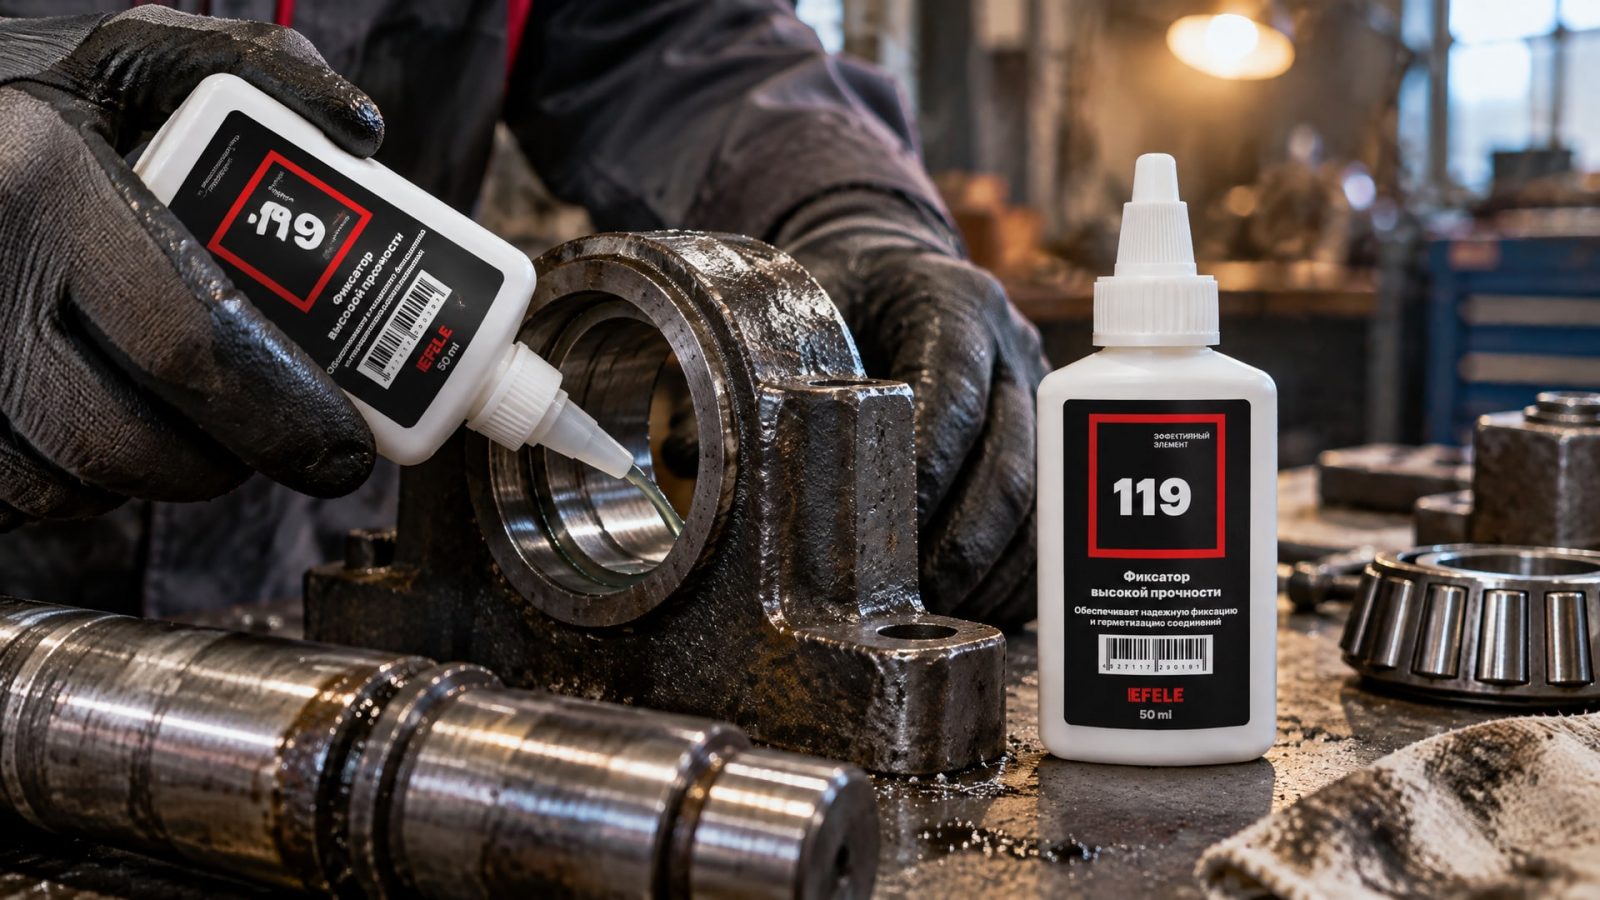
На алюминии, латуни, нержавеющей стали (пассивные металлы) отверждение замедляется в 2–3 раза, и без активатора может растянуться на несколько дней.
Активатор - это катализатор (чаще всего водный раствор гидроксида металла), который ускоряет полимеризацию анаэроба. Его наносят на подготовленную поверхность перед нанесением основного состава. Время срабатывания сокращается до 10–30 минут, полная прочность достигается за 12–16 часов.
Когда обязателен активатор:
вал или корпус из алюминия, латуни, бронзы, медного сплава;
поверхность анодирована, хромирована, никелирована или имеет защитное покрытие;
температура окружающей среды ниже 5 °C;
требуется ускорить монтаж (нужно начать эксплуатацию в течение 2–3 часов);
подшипник садится на вал с малым натягом и нужно минимизировать время пока состав не схватился.
Для стальных валов при температуре выше 10 °C активатор не обязателен, но его применение страхует от непредвиденных задержек с отверждением.
В практике ремонтных мастерских, работающих с подшипниками редукторов и электромоторов, активатор становится стандартом: рабочий наносит его всегда, если нет уверенности в составе материала. Это экономит время простоя и гарантирует результат.
Для фиксации вал-втулочных соединений с зазором до 0,3 мм, особенно при высоких температурах, на производствах давно прижился EFELE 119 - анаэробный клей, обеспечивающий надежное соединение без пресса и нагрева даже в сложных условиях эксплуатации.
Посадки подшипников и допуски по ISO 286
Холодная фиксация подшипника работает только в рамках правильно выбранных посадок.
Стандарт ISO 286 задает допуски для вала и корпуса, и выбор класса посадки - первый шаг перед выбором фиксирующего состава.
Для подшипников скольжения и качения выделяют несколько типичных комбинаций:
Посадка с зазором (H7/h6): вал свободно входит в отверстие, подшипник вращается без фиксации. Применяется при легкой нагрузке и неподвижном внешнем кольце. Фиксация состава здесь избыточна.
Переходная посадка (H7/k6): небольшой зазор или натяг, внутреннее кольцо может вращаться или быть неподвижным. Типична для средних нагрузок на вращающемся внутреннем кольце. Холодная фиксация здесь как раз уместна.
Посадка с натягом (H7/m6, H7/n6): вал входит с натягом, подшипник зафиксирован механически. Применяется при тяжелых и ударных нагрузках. Фиксация состава - вспомогательная роль.
Для ремонта посадочного места под подшипник на валу закупщики и инженеры сначала уточняют, какая посадка была предусмотрена конструкцией. Если вал был спроектирован на H7/k6, то после восстановления геометрии и нанесения состава соединение вернется к исходным параметрам.
Классы точности вала встречаются в спецификациях: h6 - высокая точность (допуск до –0,013 мм для вала диаметром 20 мм), h7 - нормальная (допуск до –0,018 мм), h8 - грубая. После шлифования восстановленного вала нужно добиться класса не хуже h7.
Разборимость и выбор по типу ремонта
Еще один ключевой параметр - нужна ли разборка подшипника при следующем ремонте.
Если узел планируется работать в течение нескольких лет без вмешательства, выбирают высокопрочный состав. Если требуется возможность демонтажа для переборки (например, замены сальника или промывки подшипника), берут состав средней прочности.
Разборимость зависит от температуры разогрева:
Разборная (слабая): разъединяется при 50–80 °C, легко ломается при ударе молотком.
Средняя: требует нагрева до 150–200 °C, разъединяется через 10–30 минут.
Высокопрочная: нуждается в нагреве до 250–260 °C, разъединяется за 15–40 минут при условии равномерного прогрева.
В практике ремонта стартеров (особенно тип D4BH) часто встречается ситуация, когда разбило посадочное место подшипника, и мастер должен выбрать: выбросить якорь и купить новый, или отремонтировать. Если ремонт экономически оправдан, выбирают среднепрочный состав, который позволит переборать узел в будущем без радикальных мер.
Часто задаваемые вопросы
Насколько надежна холодная фиксация подшипника по сравнению с прессовкой?
При правильной подготовке поверхности и выборе состава холодная фиксация обеспечивает ту же адгезионную связь, что и прессовка, но без механического натяга. Прочность зависит от площади контакта и заполнения зазора составом. Если зазор 0,05–0,1 мм и соединение очищено, фиксация выдержит циклические нагрузки в пределах проектных параметров подшипника.
Как узнать, какой размер зазора между валом и подшипником?
Зазор измеряется штангенциркулем или микрометром. Нужно измерить диаметр вала и диаметр отверстия подшипника в трех-четырех местах, вычислить среднее и вычесть один из другого. Если разница более 0,5 мм, нужно восстанавливать посадку ремонтным составом перед фиксацией.
Может ли состав затвердеть без доступа кислорода, если подшипник еще не надет на вал?
Нет. Анаэробный состав отверждается только в отсутствие воздуха и при наличии металлических ионов. Если состав нанесен и вал оставлен без подшипника, он затвердеет очень медленно или вообще не затвердеет. Поэтому подшипник нужно сажать на вал в течение 15–30 минут после нанесения состава (в зависимости от типа).
Нужен ли активатор при комнатной температуре на стальном валу?
При температуре выше 10 °C и стальных материалах активатор не обязателен - отверждение произойдет за 24 часа без ускорения. Однако на практике мастера наносят активатор всегда: это страхует от случайных задержек и гарантирует, что начальный хват произойдет за 5–10 минут, даже если условия не идеальны.
Как разобрать подшипник, если он зафиксирован высокопрочным составом?
Требуется локальный нагрев соединения до 250–260 °C. Используют паяльник, тепловую пушку, проточный кипяток (для малых узлов) или нагревается в масляной ванне. Нагрев должен быть равномерным, чтобы не покоробить подшипник. Состав размягчится, и подшипник можно снять молотком с мягкой проставкой или выпрессовать.
Разбило посадочное место подшипника стартера: где начинать ремонт?
Сначала снять якорь со стартера, достать разбитый подшипник, тщательно осмотреть вал: есть ли овальность, глубокие выработки, следы фреттинга. Если вал поврежден поверхностно (следы окисления, небольшие раковины, зазор до 0,3 мм), можно обойтись очисткой и холодной фиксацией. Если зазор больше 0,5 мм или вал явно деформирован, нужно сначала восстановить геометрию ремонтным составом, а потом фиксировать.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - вполне реальный способ, если зазор находится в пределах 0,025–0,1 мм и нет глубоких повреждений вала. Ключ к успеху - тщательная подготовка (очистка, обезжиривание), правильный выбор состава по прочности и материалу, и соблюдение технологии нанесения. При большем износе посадочного места требуется восстановление геометрии ремонтным материалом перед фиксацией.
Закупщикам и мастерам стоит начать с измерения фактического зазора и оценки состояния вала. Если геометрия сохранена, выбрать анаэробный удерживающий состав в зависимости от режима нагрузки и требуемой разборности, подготовить поверхность и собрать узел вручную. В случаях, когда зазор превышает допустимый, ремонт начинается с восстановления размеров, а затем переходит к фиксации. Следуя этой последовательности, можно вернуть в строй редукторы, электромоторы и стартеры на срок, близкий к ресурсу заводского узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Чем смазать ролики ворот? Узнайте, как выбрать смазку, чтобы избежать скрипа и продлить срок службы механизма.
Выбирайте пищевые смазки H1 для высоких температур, учитывая состав и условия работы печей, конвейеров, пекарного оборудования.
Узнайте, как снять анаэробный герметик с болтов, используя проверенный алгоритм демонтажа без повреждения деталей.