
Пищевая смазка H1 для высоких температур: как выбрать для печей и конвейеров
Допуск NSF H1 означает, что смазка пригодна для случайного контакта с пищей - это ключевое преимущество для оборудования пищевого производства. Однако H1 сам по себе не гарантирует термостойкость: смазка с этим допуском может работать и при +80 °C, и при +260 °C в зависимости от ее состава. Выбор правильной пищевой смазки для высокотемпературных узлов требует понимания того, какие свойства влияют на стабильность при нагреве, и как согласовать допуск H1 с реальными условиями работы печей, конвейеров и пекарного оборудования. В этой статье разберем, на какие параметры смотреть закупщикам и инженерам при подборе.
H1-смазки разработаны с расчетом на то, что в их состав входят только ингредиенты, разрешенные FDA 21 CFR 178.3570 для случайной примеси в пищевом продукте на уровне 10 mg/kg. Но правильное применение и согласование температурного диапазона смазки с условиями узла - это уже ответственность пользователя.
Что означает H1 и почему он важен для пищевого оборудования
NSF H1 - это признанный во всем мире допуск, который гарантирует, что смазка может безопасно использоваться в зонах возможного случайного контакта с едой.
Это означает, что в составе смазки нет компонентов, запрещенных для пищевого применения, и продукт прошел испытание на чистоту и отсутствие вредных примесей.
Однако важно различать H1 от других пищевых категорий. Категория H2 предназначена для узлов без контакта с пищей вообще - это другой уровень требований. 3H служит для прямого контакта с едой и требует еще более строгих стандартов. Для большинства пищевого оборудования, включая печи, конвейеры и упаковочные машины, H1 - это оптимальный выбор.
Стандарт ISO 21469 дополняет H1 требованиями к гигиене всей цепочки производства смазки: от формулировки и производства до упаковки и применения. Если закупщик работает с поставщиком, сертифицированным по ISO 21469, это означает жесткий контроль на каждом этапе и гарантию соответствия гигиеническим стандартам.
Температурные диапазоны пищевых H1-смазок: от +160 до +260 °C
Высокотемпературные пищевые смазки работают в диапазоне от +160 °C (для умеренно нагреваемых узлов) до +220–230 °C (печи, конвейеры) и даже +240–260 °C (для экстремальных локальных условий).
Но это не означает, что смазку можно оставить при такой температуре без контроля на неопределенный срок.
Ключевой показатель здесь - service temperature range, то есть рабочий диапазон, рекомендуемый производителем смазки. Например, каплепадение смазки (drop point) может быть выше 300 °C, но это совсем не то же самое, что ее допустимая длительная рабочая температура. Каплепадение по DIN ISO 2176 показывает только, при какой температуре структура смазки разрушается и начинает плавиться, но не гарантирует сохранение смазывающих свойств при этой температуре.
При выборе смазки для печи, тестомеса или конвейера нужно смотреть именно на service temperature range, а не на максимальное число из рекламного описания. Запас температуры обычно нужен (на 10–15 °C выше реальной рабочей температуры узла), но переплачивать за «пиковую» характеристику, которая на практике не используется, неправильно.
Базовые масла, загустители и консистенция: что выбрать для высоких температур
Синтетические базовые масла (PAO, PAG, белое минеральное масло) лучше держат высокую температуру, чем стандартное минеральное масло.
PAO (полиальфаолефин) особенно хорош для пищевых применений: у него широкий температурный диапазон, хорошая окислительная стабильность и низкая испаряемость при нагреве.
Для загустителя в пищевых высокотемпературных смазках наиболее распространен алюминиевый комплекс (aluminum complex). Он хорошо удерживает масло в структуре смазки даже при +220–260 °C, обладает водостойкостью и стабилен при длительном нагреве. Это не единственный вариант загустителя, но для печей и конвейеров он работает предсказуемо.
Консистенция смазки обозначается по классификации NLGI (Национальной ассоциации смазочных материалов). Для пищевых высокотемпературных приложений чаще всего используется NLGI 2 - это стандартная пластичная смазка, удобная для ручного нанесения и подходящая для большинства подшипников, направляющих и открытых передач. Но для централизованных систем смазки или для узлов, требующих более жидкой консистенции, могут применяться NLGI 00, 0 или 1.
Вязкость базового масла в пищевых смазках выбирается в диапазоне ISO VG 68–460 в зависимости от типа узла и температуры. Для высокотемпературных применений часто берут масло с повышенной вязкостью, чтобы смазывающая пленка была достаточно толстой и не испарялась при нагреве.
Выбор смазки под конкретное пищевое оборудование
Каждый тип оборудования предъявляет свои требования.
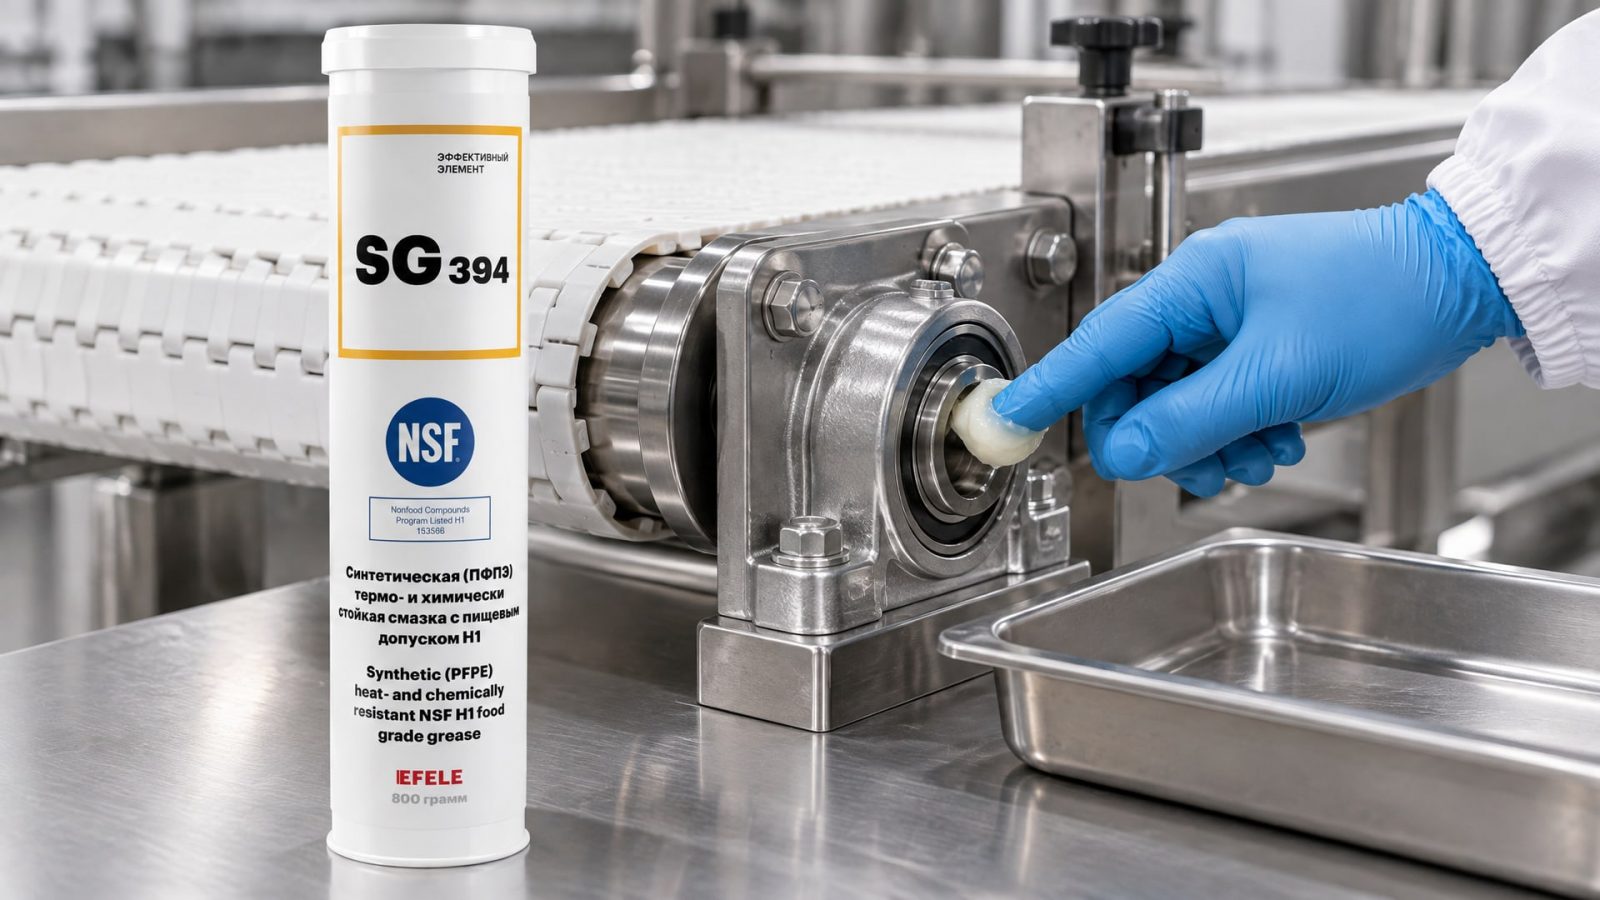
Для печей и конвейеров, работающих при постоянной высокой температуре, нужна смазка с отличной окислительной стабильностью и низкой испаряемостью. Для подшипников печей и направляющих упаковочного оборудования подойдет более консистентная смазка NLGI 2 с синтетическим базовым маслом.
При выборе смазки для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260 °C, нужно обратить внимание на адгезию (способность держаться на поверхности) и стойкость к вымыванию паром. На практике в таких узлах возникает проблема фреттинга - микроскопического движения при вибрации, которое приводит к окислению смазки и образованию твердого осадка. Для подшипников и направляющих печей, запаечного и упаковочного оборудования, работающего при температурах до +260 °C, подойдет EFELE SG-394.
Для цепных передач, работающих на линиях упаковки или в жарочных цехах, требуется иное решение. Цепь нуждается в более жидком смазочном материале, который проникал бы между звеньями и смазывал шарниры. Вязкость для цепей обычно выше (ISO VG 220–350), а консистенция может быть как смазка (NLGI 1–2), так и масло. Для цепных передач, работающих при высоких температурах до +230 °C, рекомендуется использовать термостойкое цепное масло EFELE SO-881.
Для тестомесов и термоформовочных машин, где узел испытывает и высокую температуру, и влажность, требуется смазка с исключительной водостойкостью и устойчивостью к механическому вымыванию. Вода на горячей поверхности быстро испаряется, но оставляет следы окисления. В качестве универсальной термо- и водостойкой смазки для высоконагруженных узлов трения пищевого оборудования, таких как тестомесы и термоформовочные машины, можно рассмотреть EFELE MG-292.
Ключевые свойства для работы при высоких температурах
Окислительная стабильность - это способность смазки сопротивляться старению и образованию лака или кокса при длительном нагреве.
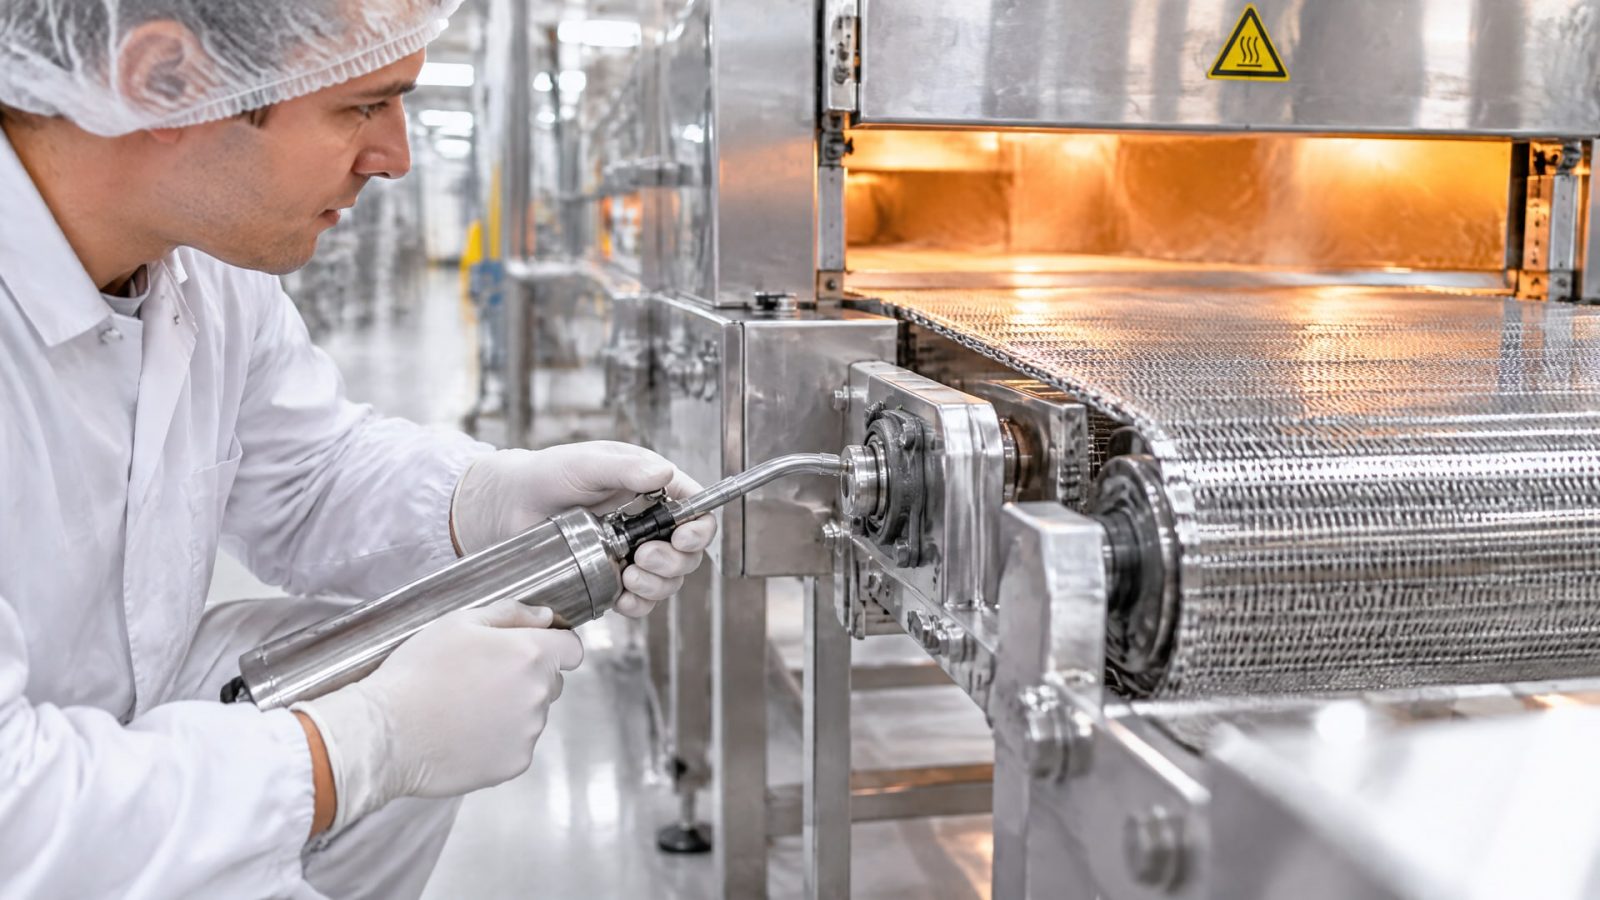
При +200 °C и выше окисление ускоряется экспоненциально, поэтому выбор смазки с повышенной окислительной стабильностью критичен. Синтетические смазки на основе PAO держат тепло лучше минеральных.
Испаряемость показывает, сколько масла из смазки улетучивается при нагреве. Для печей и конвейеров, работающих при +220–260 °C, важна низкая испаряемость. Если смазка быстро теряет масло, оставшийся загуститель становится сухим и перестает защищать поверхность.
Стойкость к вымыванию и сопротивление образованию кокса особенно важны для узлов, подвергающихся воздействию пара или прямого контакта с горячими поверхностями. При высоких температурах в присутствии влаги смазка может образовать хрупкий осадок, который забивает зазоры и приводит к заклиниванию.
Адгезия (липкость) - это способность смазки держаться на поверхности и не стекать вниз при вертикальном расположении узла или при вибрации. Для печных подшипников и направляющих хорошая адгезия критична: смазка не должна стекать или выдавливаться из зазора при нагреве.
Интервалы переподсмазки и контроль при высоких температурах
При работе пищевого оборудования при высоких температурах интервалы переподсмазки становятся короче, чем при нормальной температуре.
Это естественно: смазка быстрее испаряется и окисляется. Производитель смазки обычно указывает рекомендуемый интервал для стандартных условий; для высокотемпературных узлов его нужно сократить на 30–50% в зависимости от точного диапазона рабочих температур.
Визуальный контроль смазки поможет вовремя заметить проблему. Нормальная пластичная смазка на печном узле со временем темнеет и может приобретать запах горелого масла - это признак окисления. Если смазка потеряла консистенцию и стала слишком мягкой, это говорит об испарении масла и необходимости переподсмазки.
Документирование интервалов и типов смазок для каждого узла - это не только требование санитарного контроля, но и инструмент для предпредупреждения отказов. На крупных производствах с централизованной системой смазки контроль становится еще более важным: утечка смазки или ее перегрев в распределительной магистрали могут вывести из строя весь участок.
Часто задаваемые вопросы
Означает ли H1, что смазка термостойкая?
Нет, H1 означает только допуск на случайный контакт с пищей. Термостойкость определяется отдельно: типом базового масла, загустителем, классом NLGI и service temperature range. Одна H1-смазка может работать при +100 °C, другая при +260 °C. Всегда смотрите техдокументацию.
Какую консистенцию NLGI выбрать для печного оборудования?
Для большинства печных подшипников и направляющих подойдет NLGI 2 - стандартная пластичная смазка. Если узел работает при экстремальных температурах или требует централизованной подачи, могут использоваться NLGI 1 или 00, но это редкость. Консистенция должна соответствовать типу узла, а не только температуре.
Нужна ли H1-смазка с ISO 21469?
ISO 21469 - это дополнительный стандарт гигиены производства и применения. H1 необходим как основной допуск на контакт с пищей, ISO 21469 полезен, если требуется жесткий контроль. Для большинства пищевых производств H1 достаточно; ISO 21469 выбирают, если это предусмотрено техрегламентом заказчика или внутренними стандартами.
Как часто нужно переподсмазывать высокотемпературные узлы?
При +220–260 °C интервалы короче, чем при нормальной температуре, часто на 30–50% короче. Рекомендуемый интервал производитель указывает для стандартных условий; для высоких температур его нужно сократить. Контролируйте состояние смазки визуально: если она потемнела или потеряла консистенцию, переподсмазьте раньше срока.
Можно ли использовать одну смазку для всех узлов печного оборудования?
Редко. Подшипники, цепи, направляющие и редукторы работают в разных режимах и требуют разных вязкостей и адгезионных свойств. Цепь нуждается в более жидком материале, подшипник - в более консистентном. Подбирайте смазку под конкретный узел, а не под весь станок.
Заключение
Выбор пищевой H1-смазки для высокотемпературных условий - это не просто ставка галочки про допуск. H1 гарантирует безопасность при случайном контакте с едой, но термостойкость, окислительная стабильность и адгезия определяются составом смазки: типом базового масла (для высокого тепла лучше синтетика), загустителем и классом NLGI. Для печей, конвейеров и пекарного оборудования, работающего при +200–260 °C, нужна синтетическая смазка на основе PAO с алюминиевым комплексом, NLGI 2 и service temperature range, соответствующим реальным условиям узла.
Практический совет: перед покупкой новой смазки выпишите температуру каждого узла, тип механизма (подшипник, цепь, направляющая), наличие влажности и требуемую консистенцию. Затем сверьте эти параметры с техдокументацией смазки, не ограничиваясь одной цифрой каплепадения. Если смазка прошла испытание по ISO 21469 и имеет подтвержденный service temperature range выше вашей рабочей температуры на 10–15 °C, это правильный выбор. Установите интервал переподсмазки на 30–50% короче, чем для нормальных условий, и ведите контроль состояния смазки - это обезопасит оборудование от заклинивания и преждевременного износа.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как снять анаэробный герметик с болтов, используя проверенный алгоритм демонтажа без повреждения деталей.
Утилизация СОЖ: узнайте, как избежать штрафов и выбрать экономичное решение для вашего производства.
Узнайте, как выбрать цепное масло пищевое для конвейеров, чтобы обеспечить защиту от износа и безопасность продукции.