
Цепное масло пищевое: как выбрать для снижения износа конвейерных цепей
На пищевом производстве цепи конвейеров работают в условиях, которые быстро выводят обычную смазку из строя: частые моечные циклы, влажность, перепады температур. Неправильный выбор масла приводит к фреттингу, коррозии, потере адгезии и преждевременному износу звеньев и роликов. Цепное масло пищевого производства - не просто покупка, а точный расчет, потому что оно должно соответствовать двум взаимодополняющим требованиям: защищать узел от износа и быть безопасным при случайном контакте с продуктом.
В этой статье разберемся, какие свойства должны быть в смазке для конвейерных цепей на пищевых линиях, как правильно подобрать вязкость и температурный диапазон, и на что смотреть при закупке, чтобы снизить стоимость владения и избежать простоев оборудования.
Допуск NSF H1 и его роль в пищевом производстве
Когда говорят о пищевом допуске для смазки цепи конвейера, имеют в виду стандарт NSF H1 (National Sanitary Foundation).
Этот допуск означает, что каждый компонент масла зарегистрирован для применения в зонах с возможным случайным контактом с пищей. Риск составляет до 10 ppm - это предельная концентрация случайного попадания в продукт, которая не вызывает вреда.
Важно: H1 НЕ означает, что масло предназначено для прямого смешивания с едой или нанесения прямо на продукт. Это допуск именно для оборудования - цепей, конвейеров, направляющих, узлов роликов - которые могут при неправильном обслуживании оставить маленькую каплю на поверхности упаковки или самого продукта.
Ригидность стандарта также подразумевает, что каждый ингредиент масла прошел оценку FDA (регуляция 21 CFR 178.3570) как безопасный для incidental food contact. Это не рекламный слоган производителя, а документальное подтверждение. На российских предприятиях внутренние стандарты часто ужесточают требование: требуют не просто H1, но и дополнительный допуск ISO 21469 (гигиеническая оценка смазочного материала), чтобы подстраховаться от микроорганизмов и отложений.
Вязкость и проникновение в шарниры цепи
Вязкость - параметр, который часто недооценивают, думая, что чем гуще масло, тем лучше защита.
На деле для цепей важен баланс между проникновением в плотные шарниры звеньев и удержанием защитной пленки на открытых поверхностях.
Для обычных конвейерных цепей без постоянного нагрева ориентиром служит ISO VG 46 или ISO VG 68. Классификация ISO VG привязана к кинематической вязкости при 40 °C:
| Класс ISO VG | Вязкость при 40 °C (мм²/с) | Применение на конвейере |
|---|---|---|
| ISO VG 46 | 41,4–50,6 | Стандартные цепи с умеренной нагрузкой |
| ISO VG 68 | 61,2–74,8 | Увеличенные цепи, высокие скорости, влажные зоны |
Масла слишком низкой вязкости (VG 22 и ниже) быстро вытекают из шарниров и не дают длительную защиту. Масла со слишком высокой вязкостью (VG 100 и выше) плохо просачиваются в узкие зазоры звеньев и оставляют излишний налет, который притягивает пыль и крошки на пищевых линиях.
Выбор вязкости также связан с температурой окружающей среды. На холодных участках цеха (холодильные камеры) масло становится гуще и медленнее проникает; в этом случае предпочтительна ISO VG 46. На участках с умеренным нагревом (комнатная температура, близко к печам) и при частых моечных циклах - ISO VG 68, потому что она лучше удерживается на цепи при влажности.
Адгезия и стойкость к вымыванию: защита от коррозии и фреттинга
Пищевое производство - враг для любой смазки, потому что подразумевает регулярные влажные уборки.
После каждого цикла мойки (особенно с дезинфицирующими растворами) масло частично вымывается со звеньев водой или санитарными жидкостями. Если смазка имеет слабую адгезию (не прилипает к металлу), то через 2–3 цикла мойки цепь остается практически без защиты.
Высокая адгезия означает, что молекулы масла химически привлекаются к стали и остаются на поверхности даже при контакте с водой или щелочными растворами. Для этого в пищевые цепные масла добавляют полярные присадки, которые улучшают прилипание к металлу.
Коррозия - второй враг. В условиях влажности и контакта с дезинфицирующими растворами незащищенная сталь цепи начинает окисляться за часы. Специализированные цепные масла на минеральной или синтетической базе содержат ингибиторы коррозии, которые образуют тонкий защитный слой.
Фреттинг (микровибрационная коррозия) - третий процесс износа, который ускоряет разрушение. Звенья цепи вибрируют на шпильках, и если между ними нет масляной пленки, то происходит сухое трение, при котором материал стирается подобно абразиву. Стойкие масла с противоизносными присадками замедляют этот процесс, продлевая ресурс цепи с 6–8 месяцев до 12–18 месяцев в зависимости от интенсивности работы.
Температурные диапазоны: от обычных конвейеров до печей
Не все пищевые конвейеры работают при комнатной температуре.
На пекарнях, в производстве мяса, на линиях расфасовки встречаются участки с повышенным нагревом. Выпечка хлеба требует конвейерных цепей в зонах с температурой до 150–180 °C. Если это духовка или пароварочный шкаф, то температура может подняться до 250–300 °C.
Обычные пищевые цепные масла (базовые ISO VG 46–68) сохраняют работоспособность в диапазоне примерно -5 … +80 °C. При повышении температуры масло окисляется и теряет вязкость, что приводит к вытеканию и потере защиты.
Для высокотемпературных линий производители предлагают специализированные составы, которые стабильны до 250 °C и выше. Это обычно синтетические масла на базе полиальфаолефинов (PAO) или специальных полимерных углеводородов, которые имеют высокую температуру вспышки и сохраняют адгезию при нагреве. Такие составы также получают допуск NSF H1, но стоят дороже и требуют более точного выбора именно под конкретное оборудование.
Перед закупкой нужно уточнить у производителя конвейера или проконсультироваться с поставщиком смазки, какой диапазон температур на конкретном участке и какой класс масла подходит.
Аэрозоли и системы центральной подачи: форма применения влияет на ресурс
Цепное масло пищевого производства поставляется в двух основных формах: аэрозоль (спрей) и жидкость для центральной системы подачи.
Аэрозоли удобны для небольших участков и срочного обслуживания: технолог может быстро брызнуть на цепь во время ее движения, не разбирая оборудование. Аэрозольная форма с допуском NSF H1 хорошо подходит для точечного нанесения на роликовые узлы, крепежные элементы, направляющие. Однако расход аэрозоля выше, чем при системной подаче, потому что часть вещества распыляется в воздух. Также сложнее контролировать количество нанесенного масла.
Центральные системы подачи (закапывающие системы, масляницы) более экономичны. Масло подается мелкими порциями прямо в критические точки шарниров и не расходуется на распыл. На линиях с интенсивной работой (высокая скорость цепи, тяжелые грузы) центральная система позволяет сократить интервалы переналадки цепи с 6–8 месяцев до 12–18 месяцев. Для пищевых линий предпочтительны именно такие системы, потому что минимизируют избыток смазки на поверхности и снижают риск загрязнения продукта.
Выбор формы зависит от типа конвейера. Если это портативная или временная линия - аэрозоль практичнее. Если это постоянно действующая производственная цепь, которая работает 8–12 часов в день - стоит установить систему центральной подачи и регулярное обслуживание.
Как правильно нанести смазку и избежать избытка
Частая ошибка - нанесение смазки слишком толстым слоем или слишком часто.
Смазку цепи наносят тонкой пленкой, а не «слоем в несколько миллиметров». Если видно, что смазка текет по цепи и скапливается на звеньях, это избыток.
На пищевом производстве избыток смазки опасен не только тем, что он может упасть в продукт, но и тем, что он притягивает пыль, крошки и создает среду для размножения микроорганизмов. Правильное нанесение:
Наносить масло на боковые грани звеньев и шарниры во время медленного вращения цепи (или после остановки, если система работает в режиме "без загрузки").
После нанесения дать цепи несколько оборотов без нагрузки, чтобы масло распределилось и впиталось.
Избыток (если видны капли или налет) снять только после сборки узла, не "во время работы".
Интервал смазки выбирать исходя из рекомендаций производителя оборудования: обычно это 40–80 часов работы для центральных систем и 160–320 часов для ручного нанесения.
Для систем центральной подачи ориентир часто подается в "количество миллилитров на 100 часов работы" или "капель в час". При подборе системы это согласуется со спецификацией масла.
Подбор цепного масла по типу оборудования и условиям работы
Смазка для цепей конвейера выбирается с учетом конкретных условий.
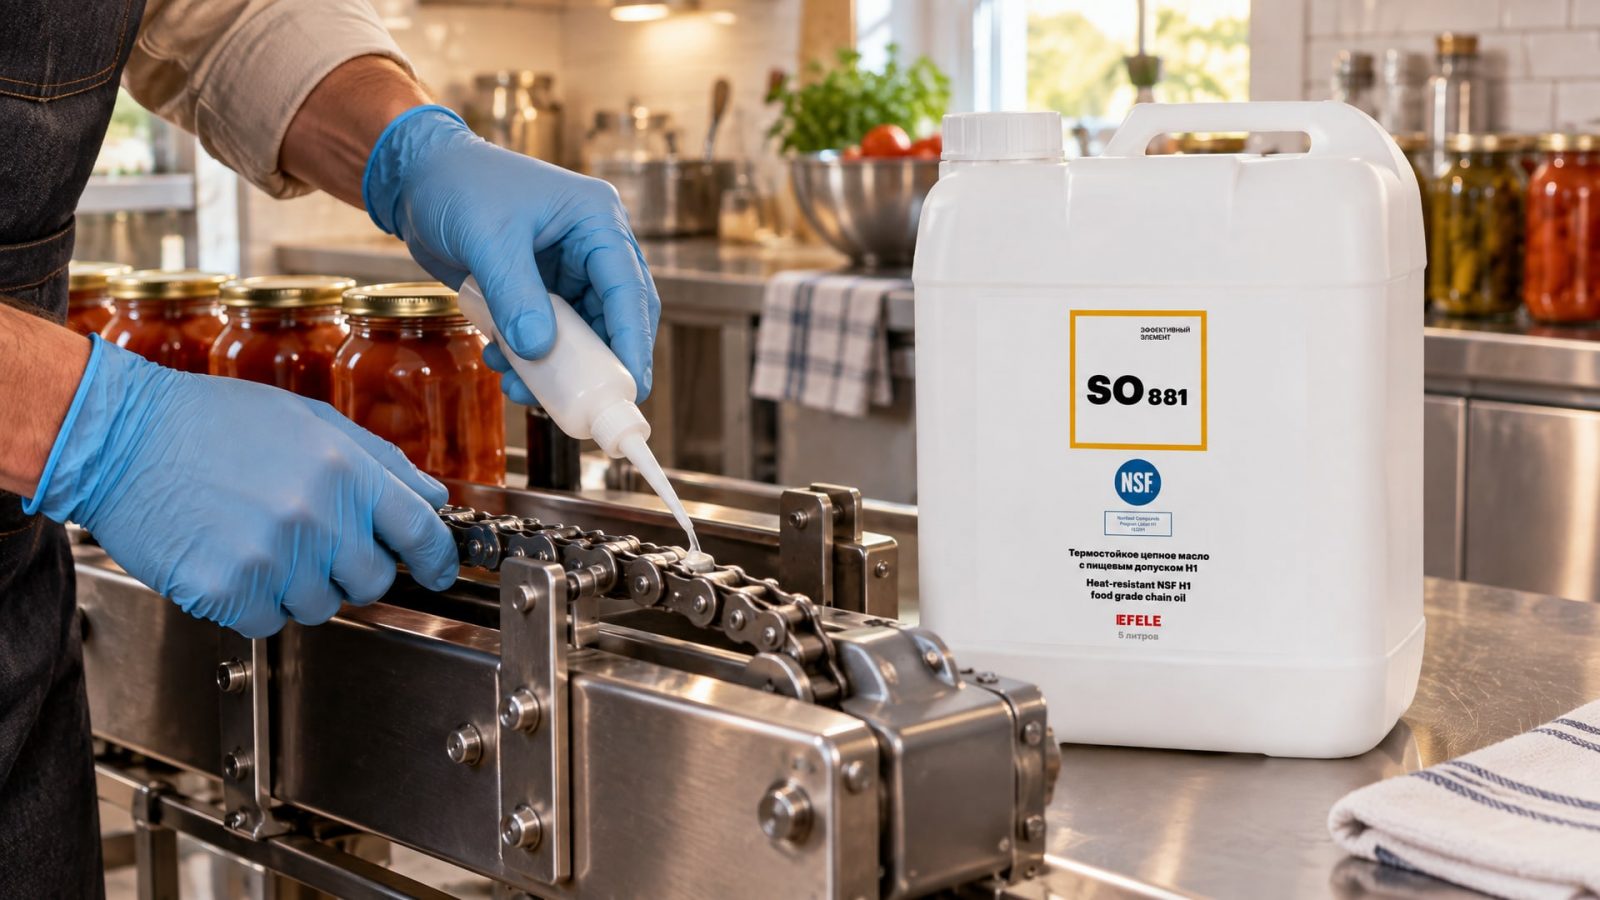
Вот типовые сценарии:
Легконагруженные цепи конвейеров упаковочного оборудования
Эти цепи работают при комнатной температуре, с умеренной нагрузкой, часто промываются. Для них подходит универсальное масло на минеральной базе с допуском NSF H1, вязкость ISO VG 46. Такие масла хорошо проникают, имеют хорошую адгезию и стоят дешевле синтетических. В качестве универсального решения для легконагруженных узлов и цепей на пищевом производстве можно рассмотреть универсальное масло EFELE MO-841 с допуском NSF H1, обладающее хорошими проникающими свойствами.
Конвейеры в холодильных и морозильных камерах
При температуре ниже +5 °C обычное минеральное масло загустевает и плохо проникает в шарниры. Нужно масло с улучшенной текучестью при низких температурах, обычно это синтетические составы или специальные минеральные масла с депрессорными присадками. Вязкость - ISO VG 46, чтобы компенсировать загустение.
Конвейеры в печах и высокотемпературных зонах
Здесь требуется специализированное высокотемпературное цепное масло, рассчитанное на стабильность до 250–300 °C. Базу берут синтетическую (PAO или полимерные углеводороды), допуск остается NSF H1. Вязкость часто выше - ISO VG 68 или VG 100, потому что при нагреве вязкость падает и нужен запас. Для смазывания цепей конвейеров на пищевом производстве, работающих при высоких температурах, рекомендуется использовать термостойкое цепное масло EFELE SO-881 с допуском NSF H1, которое обеспечивает высокую адгезию и устойчивость к вымыванию водой.
Конвейеры с интенсивной нагрузкой и скоростью
На линиях упаковки и фасовки, где цепь работает на высокой скорости и с грузом, требуется масло с усиленной противоизносной защитой. Вязкость - ISO VG 68, допуск NSF H1, в составе должны быть противоизносные присадки (ZDDP или аналоги, но одобренные NSF H1).
Часто задаваемые вопросы
Что означает допуск NSF H1 для пищевого производства?
NSF H1 - это регистрация смазки для зон с возможным случайным контактом с пищей. Это значит, что все ингредиенты масла одобрены FDA для случайного попадания в продукт в количестве до 10 ppm. H1 НЕ означает прямой пищевой контакт или допуск к смешиванию с едой. Это допуск именно для оборудования, которое может оставить микрокапли на упаковке или продукте.
Почему обычное цепное масло не подходит для пищевого производства?
Обычное (не пищевое) цепное масло содержит компоненты, которые не одобрены для incidental food contact. При случайном попадании даже малого количества такого масла в продукт это может вызвать проблемы со здоровьем потребителя и нарушения санитарного законодательства. Кроме того, обычные масла часто менее адгезивны и быстрее вымываются при влажной уборке цехов.
Можно ли использовать аэрозоль вместо системы центральной подачи на постоянной линии?
Технически можно, но экономически невыгодно. Аэрозоль требует ручного нанесения каждые 40–80 часов, расход выше на 30–50% из-за распыла, и сложнее соблюдать регулярность. На постоянных конвейерах выгоднее установить центральную систему подачи: она экономнее, надежнее и позволяет автоматизировать интервалы смазки.
Как выбрать вязкость ISO VG между 46 и 68?
ISO VG 46 подходит для цепей с умеренной нагрузкой, высокой скоростью и холодными условиями, когда масло густеет. ISO VG 68 - для тяжело нагруженных цепей, медленных скоростей и влажных зон, где важна стойкость к вымыванию. При сомнениях консультируйся со спецификацией оборудования или с техподдержкой поставщика.
Зачем искать дополнительный допуск ISO 21469?
ISO 21469 - это гигиеническая оценка смазочного материала: проверяются микробная чистота, отсутствие потенциально опасных примесей и стабильность состава. Это не обязательное требование, но многие российские производители и крупные сетевые клиенты требуют его дополнительно к H1. Если закупщик просит этот допуск, то нужно его искать в технических листах.
Заключение
Выбор цепного масла пищевого производства - это не просто покупка первого доступного варианта с надписью «H1». Нужно учесть три ключевых параметра: допуск NSF H1 (обязателен для безопасности), вязкость ISO VG 46–68 (баланс проникновения и удержания пленки) и температурный диапазон (обычные конвейеры, холодные камеры или печи).
Смазка должна быть стойкой к вымыванию, потому что на пищевом производстве регулярные влажные уборки - норма, а не исключение. Для постоянно работающих линий выгоднее установить систему центральной подачи масла, чем нанося его аэрозолем. При высоких температурах нужны специализированные синтетические составы, при холоде - масла с хорошей текучестью при низких температурах.
Проверьте техническую карточку товара на наличие полных данных: допуски, вязкость, температурный диапазон, противоизносные свойства, стойкость к вымыванию - это снизит риск закупки неподходящего материала и поможет избежать простоев оборудования и потерь от повышенного износа цепей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать сож для алюминия, чтобы избежать пятен и коррозии, сохранив качество обработки и внешний вид деталей.
Узнайте, как выбрать смазку для тестомеса H1, способную выдерживать экстремальные температурные колебания на хлебопекарном оборудовании.
Узнайте, как выбрать оптимальную СОЖ для обработки алюминия, чтобы избежать дефектов и улучшить качество фрезерования.