
Пищевая смазка высокие температуры: как выбрать для работы в условиях высоких температур
Пищевые смазки с допуском NSF H1 нужны не просто потому, что в отрасли это норма: они позволяют работать в зонах, где есть возможность случайного контакта с продуктом, и при этом обеспечивают надежность узлов. Но высокие температуры - это другой слой требований. На пекарном оборудовании, конвейерах запечатывания, цепных передачах в печах смазка должна не только быть безопасной, но и сохранять свойства при 200, 230, 260 градусах Цельсия и выше. Выбор такой смазки требует одновременно учитывать три фактора: пищевой допуск, термостойкость и совместимость с водой, потому что мойки - часть пищевого производства. Статья поможет разобраться, на какие параметры смотреть, какие допуски и стандарты проверять, и как не ошибиться при переходе на высокотемпературное решение.
NSF H1: что это значит и почему недостаточно одного допуска
NSF H1 - это допуск, разработанный Национальным санитарным фондом США, который разрешает смазкам работать в зонах, где есть вероятность случайного контакта с пищевым продуктом.
Ключевое слово здесь - случайный: это не разделительный агент, не пищевая добавка и не защитное покрытие. Допуск ограничивает содержание вредных веществ величиной около 10 ppm (10 mg/kg) в смазке, чтобы даже при попадании ничтожного количества в продукт риск был минимальным.
Но допуск NSF H1 сам по себе ничего не говорит о температурных возможностях смазки. Это как техпаспорт, подтверждающий безопасность, но не производительность. На одном листе данных может стоять NSF H1 и диапазон до 100 °C (для смазки с минеральной базой), а на другом - NSF H1 и до 270 °C (для синтетического полиола или сложного эфира). Закупщик, который ориентируется только на букву H1, рискует купить смазку, которая окислится и потеряет свойства в первые дни работы в печи.
Поэтому при выборе пищевой смазки для высоких температур нужно одновременно проверять три слоя информации: наличие допуска NSF H1, указанный рабочий диапазон температур (обычно это диапазон вроде «-20…+260 °C»), и стандарты, которые подтверждают окислительную стойкость и совместимость с материалами.
Требования производства к пищевым смазкам в высокотемпературных зонах
Пищевое производство - это не просто высокие температуры; это сочетание высоких температур, влажности, частых моек и жестких санитарных требований.
Смазка должна решить четыре задачи одновременно.
Во-первых, она должна выдерживать рабочую температуру без окисления и потери вязкости. Окисление приводит к загустению смазки, образованию лака и отложений, которые забивают зазоры и потом требуют полной переборки узла. Испарение ведет к потере смазывающей пленки и ускоренному износу.
Во-вторых, смазка должна сохранять свойства после контакта с водой. В пищевой отрасли узлы моют в рамках санитарного режима, часто с горячей водой под давлением. Есть стандарт ASTM D1264, который измеряет именно это - washout resistance, то есть способность смазки не вымываться и не терять консистенцию после циклов мойки.
В-третьих, нужна совместимость с материалами уплотнений. Высокая температура может привести к тому, что резина набухнет или, наоборот, станет хрупкой. Для высокотемпературных H1-смазок производители часто указывают, что они совместимы с большинством стандартных эластомеров (Nitrile, Viton, Teflon), но это нужно проверять по техлисту перед переходом на новый продукт.
В-четвертых, при высоких температурах растет важность механической стойкости смазки. Если в узле идут циклические нагрузки (подшипник, цепь, каретка), смазка должна иметь anti-wear и extreme pressure свойства, чтобы прямой контакт металла с металлом был исключен. На листе данных это часто указывается через наличие противоизносных присадок и результаты тестов типа Four-Ball Wear Test.
Типичные рабочие температуры и их связь с типом смазки
Высокотемпературные пищевые смазки охватывают довольно широкий спектр применений, и для каждого диапазона нужна своя база.
Для узлов, работающих до 150-180 °C, подойдут смазки на минеральной основе или на основе простых эфиров начального уровня. Они дешевле, хорошо изучены, но менее стабильны при дальнейшем росте температуры.
Диапазон 200-230 °C требует уже синтетических баз: полиальфаолефин (PAO), алкилированный нафталин (AN) или полиол-эфиры. Такие смазки окисляются медленнее, лучше испаряются (то есть теряют меньше легких фракций в виде дыма), и сохраняют вязкость в более широком температурном окне.
Для предельных диапазонов 260-300 °C и выше применяют PFPE (перфторполиэфиры) и специальные составы с твердыми смазывающими добавками (графит, дисульфид молибдена). Эти смазки дорогие, но они гарантируют работу даже при температурах, близких к 538 °C в очень специализированных приложениях.
Для пекарного оборудования типичный выбор - это диапазон 200-260 °C, потому что сами камеры печей работают при более высоких температурах, но смазываемые узлы (цепи, подшипники на входе-выходе, направляющие кареток) находятся в более прохладных зонах. Многие закупщики начинают с H1-смазок, рассчитанных на 230 °C, и постепенно переходят на более стойкие варианты, когда оборудование требует расширенного диапазона.
Критерии выбора: на что смотреть в техлисте
Когда перед вами лежит техпаспорт пищевой смазки, которая позиционируется как высокотемпературная, нужно проверить пять параметров.
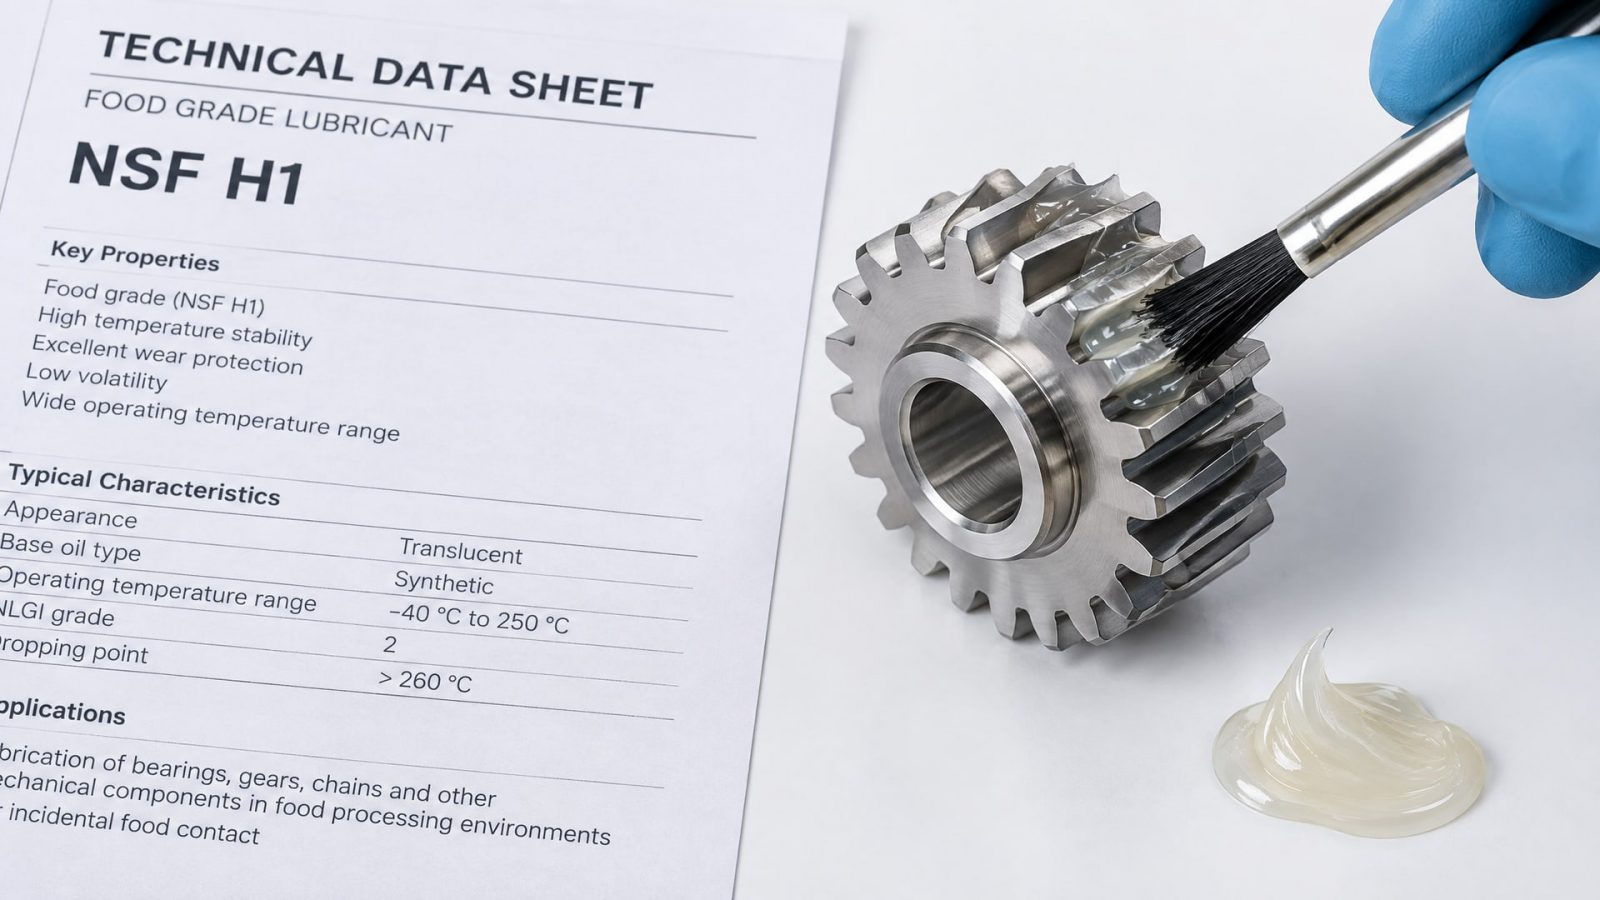
NSF H1 регистрация. Это может быть указано как «NSF H1», «Registered NSF H1» или номер регистрации. Без этого штампа смазка не может гарантировать безопасность при случайном контакте с пищей. Если стоит только NSF H2 - это совсем другое; H2 разрешен только в зонах без контакта с пищей.
Рабочий температурный диапазон. Обычно записывается как «-20…+260 °C» или « -10…+230 °C». Нижний предел определяет, будет ли смазка нормально прокачиваться при пуске холодного оборудования. Верхний предел - это главный параметр для высокотемпературных приложений. Важно, что этот верхний предел часто имеет ограничение: например, «до +260 °C при сокращении интервала смазывания» означает, что при реальной работе на верхнем пределе нужно смазывать чаще.
NLGI (консистенция). NLGI 2 - стандарт для большинства подшипников и узлов. Но в высокотемпературных приложениях с хорошей циркуляцией может потребоваться NLGI 1 или даже NLGI 0 (масло). Консистенция влияет на то, будет ли смазка просто вытекать из узла при высокой температуре или держаться в нем.
Водостойкость (ASTM D1264). В техлисте это часто указывается в процентах смазки, потерянной после контакта с водой. Для пищевых смазок хороший результат - это потеря менее 3-5 %. Если потеря выше 10 %, такая смазка не подойдет для узлов, которые регулярно моют.
Совместимость с материалами и наличие EP/AW свойств. В высокотемпературных узлах с нагрузкой нужны противоизносные и противозадирные присадки. На листе данных это может быть указано как «anti-wear», «extreme pressure» или через результаты Four-Ball Wear Test. Совместимость уплотнений обычно указывается списком: «Compatible with Nitrile, Viton, most elastomers»; если про совместимость ничего не сказано - это красный флаг.
Применение в пекарном оборудовании и конвейерах
Пекарное оборудование - это классический пример приложения, где H1 и высокотемпературность встречаются каждый день.
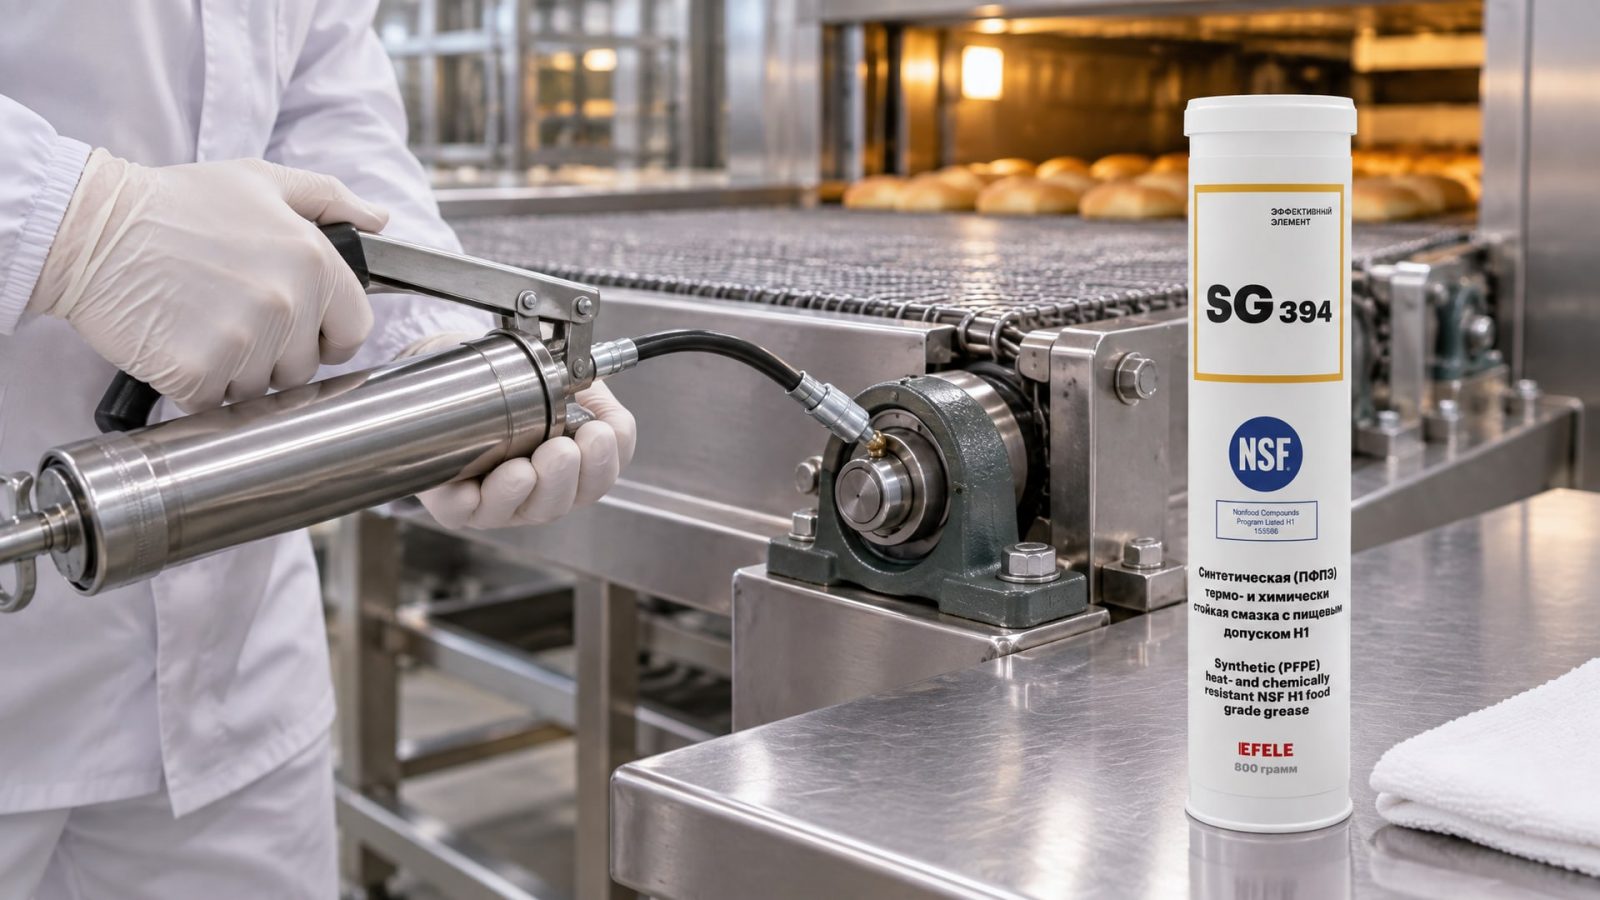
Печи для хлеба работают при 200-220 °C, печи для пиццы - до 300 °C, но смазываемые элементы - цепи, подшипники на входе-выходе, направляющие кареток - находятся в близи, где температура может быть 180-260 °C в зависимости от конкретной конструкции.
Типичный сценарий: завод покупает пекарную линию, инженер рекомендует H1-смазку «до 200 °C», закупщик находит что-то дешевле «на основе минерального масла с H1», а через полгода оборудование требует переборки, потому что смазка окислилась и забила зазоры.
Правильный выбор для пекарного оборудования: - Для цепей, работающих при 200-230 °C: синтетическая H1-смазка, NLGI 1-1.5, с доказанной водостойкостью и anti-wear присадками. - Для подшипников и направляющих на входе-выходе печи: H1-смазка, NLGI 2, с температурным диапазоном минимум +260 °C и совместимостью с частыми моющими циклами. - Для узлов внутри печи, рядом с нагревателями: специализированная высокотемпературная H1, часто уже NLGI 1 или масло, потому что там высокие температуры и вибрация.
На практике многие ремонтные службы и пищевые предприятия останавливаются на одной универсальной H1-смазке для всех узлов, и это имеет смысл: для подшипников, цепей и направляющих пекарного оборудования, работающих при температурах до +260 °C, используют термо- и химстойкую пластичную смазку, которая держит все необходимые допуски и совместимости. Например, смазка вроде EFELE SG-394 имеет NSF H1, диапазон до +260 °C, хорошую водостойкость и совместимость с большинством уплотнений - это позволяет одним продуктом обслужить почти весь парк узлов без опасения перепутать смазки или потерять консистенцию при мойке.
Стойкость к смыванию водой и совместимость с санитарными процессами
Один из ключевых параметров, который часто упускают при выборе, - это поведение смазки при контакте с водой.
В пищевом производстве это не теоретический вопрос: линии моют каждый день, часто горячей водой под давлением, иногда с моющими и дезинфицирующими растворами.
Стандартный тест здесь - ASTM D1264, Water Washout Resistance. Смазку помещают в контакт с водой при 80 °C (или горячей водой под давлением), и смотрят, сколько процентов смазки теряется. Хорошие H1-смазки теряют менее 3-5 % своей массы. Если потеря выше 10 %, смазка просто смоется во время мойки, и после каждого цикла придется переносить узел на переборку.
При высоких температурах способность смазки удерживаться в узле после контакта с водой становится еще более критична. На линиях горячего разлива, конвейерах с паровой обработкой или рядом с моющими установками в цехе смазка испытывает одновременно нагрев и воздействие пара или горячей воды. Смазка, которая прошла тест ASTM D1264 (то есть не вымылась в обычных условиях), будет вести себя лучше и при таких экстремальных сценариях.
Важно также помнить, что стойкость к смыванию водой - это не просто потеря массы. Это также сохранение консистенции и смазывающих свойств. Если смазка впитала воду, она может измениться в объеме, потерять вязкость, или появятся микроэмульсии, которые ускоряют окисление. Для высокотемпературных H1-смазок производители обычно указывают, что они совместимы с регулярными мойками и сохраняют NLGI после водного воздействия, но это нужно проверять в техлисте.
Специальные требования для цепных передач и узлов с циклической нагрузкой
Цепные передачи на печах и конвейерах - это отдельный класс приложений, где требования к H1-смазке добавляются, а не упрощаются.
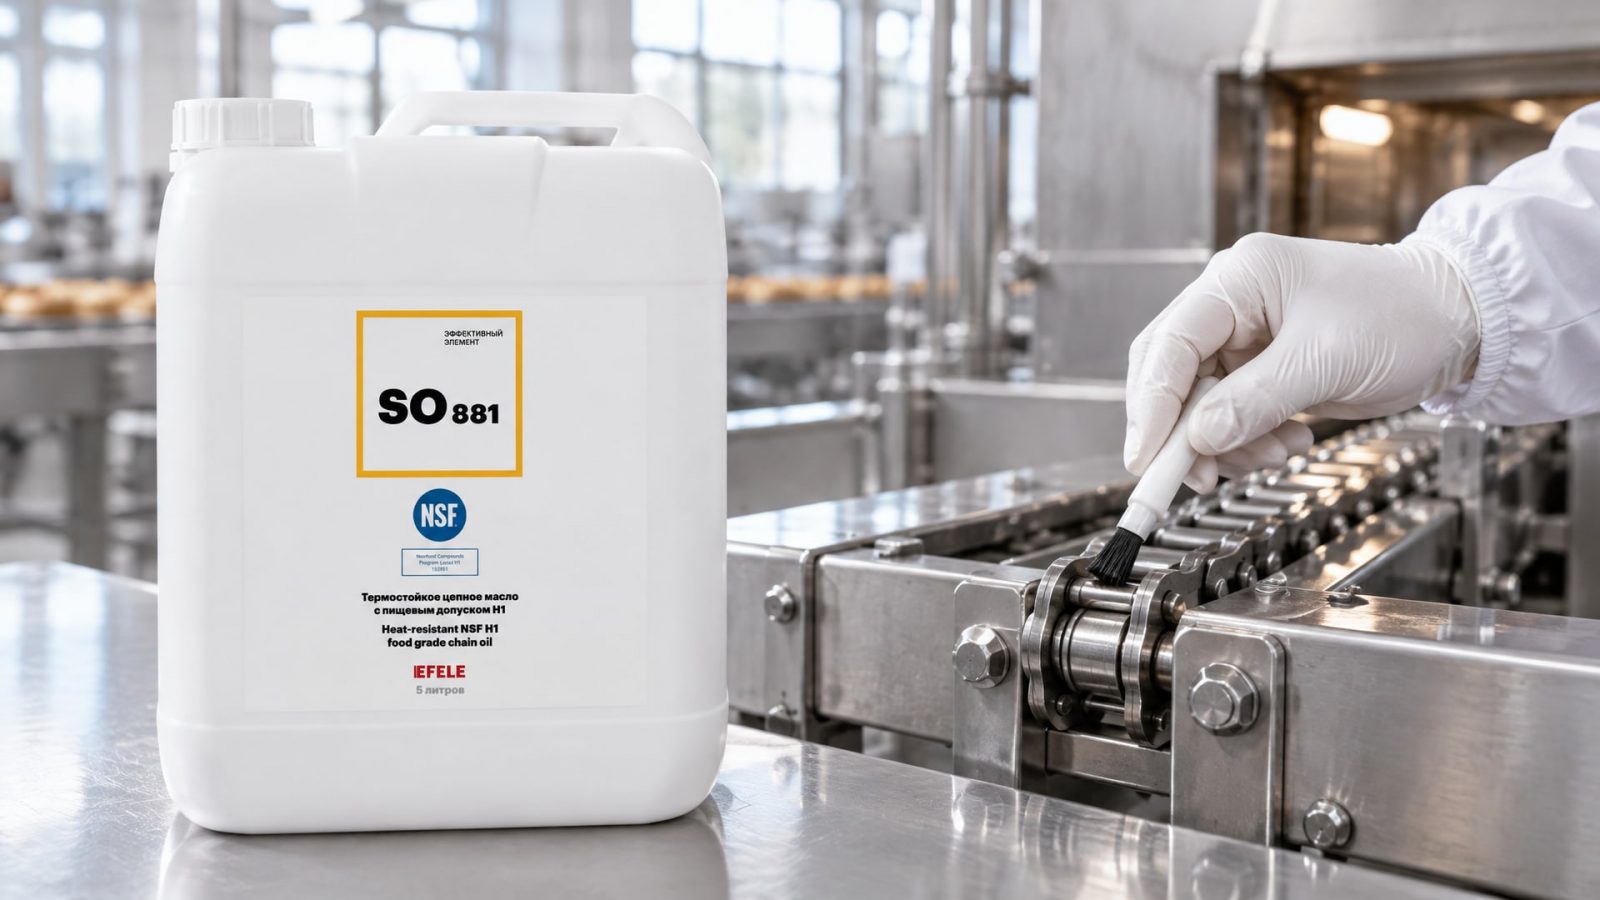
Во-первых, цепь двигается с высокой скоростью, что генерирует тепло трения. Температура самой цепи может быть выше, чем температура воздуха рядом; если печь работает при 220 °C, цепь может нагреваться до 240-260 °C просто за счет механического трения.
Во-вторых, цепь испытывает циклическую нагрузку: звенья гнутся, натяжение чередуется, и смазка должна выдержать пиковые давления без выдавливания из зазора.
В-третьих, цепь в пищевом производстве часто взаимодействует с продуктом, влагой, и требует частой очистки.
Для таких условий используют H1-цепные масла или высокотемпературные цепные смазки. Они имеют формулировку, которая минимизирует разбрызгивание, держит смазку в зазорах даже при высокой скорости, и содержит EP-присадки, чтобы предотвратить задир звеньев. Рабочий диапазон обычно составляет 200-230 °C, а консистенция - это не NLGI 2 (как для подшипников), а скорее NLGI 0-1 или вообще масло, потому что цепь требует более жидкого, подвижного продукта.
На практике, для цепных передач, работающих в условиях высоких температур и требующих пищевого допуска NSF H1, применяют специализированные термостойкие цепные масла. Например, термостойкое эфирное цепное масло EFELE SO-881 разработано именно для таких узлов: оно имеет NSF H1, рабочий диапазон до +230 °C, низкую испаряемость и хорошую адгезию (прилипаемость) к металлу цепи, так что не летит с нее во время вращения.
Часто задаваемые вопросы
Может ли смазка с допуском H1 использоваться в узлах без контакта с пищей?
Да, H1-смазка работает везде. NSF H1 - это надстройка, ограничение по безопасности при случайном контакте, а не наоборот. H1-смазка прошла жесткие тесты и обычно имеет лучшую окислительную стойкость и совместимость, чем обычные H2-смазки. Поэтому H1 можно применять и в чистых технических узлах. Это не заблуждение, а грамотный подход: допуск безопасности не вредит производительности.
Как узнать, достаточна ли термостойкость смазки для моего оборудования?
Посмотрите в техлист: найдите строку «Operating Temperature Range» или «Working Temperature». Там будет указан верхний предел (например, +260 °C). Реальную температуру в узле нужно измерить тепловизором или проверить в инструкции оборудования. Если измеренная температура ниже верхнего предела на 20-30 градусов - это хороший запас. Если смазка указана до +230 °C, а узел постоянно работает при +250 °C - переходите на вариант с большим запасом.
Нужно ли менять смазку, если она потеряла консистенцию после мойки?
Если NLGI изменился незначительно (остался NLGI 2, но чуть мягче), это нормально - смазка впитала немного влаги, и консистенция восстановится при нагреве. Но если смазка явно поменяла свойства (стала размазня или совсем твердой), это признак либо неправильного выбора смазки, либо неправильного способа мойки. Переходите на смазку с лучшей водостойкостью или проверьте, нет ли попадания смазки в предметы, которые затем моют агрессивными дезинфектантами.
Что означает ограничение «до +260 °C при сокращении интервала смазывания»?
Это означает, что смазка гарантирует работу при +260 °C, но ресурс у нее при этой температуре короче. Обычно интервал смазывания при средних температурах может быть, например, 500 часов, а при верхнем пределе его сокращают до 250-300 часов. Это связано с тем, что при максимальной температуре окисление ускоряется, и раньше появляются признаки деградации смазки. Поэтому если вы работаете постоянно на верхнем пределе - закладывайте в годовой план большее количество смазки и переборок.
Может ли одна H1-смазка использоваться для всех узлов пекарного оборудования?
Да, если она выбрана правильно. Универсальная H1-смазка с NLGI 2, диапазоном до +260 °C, хорошей водостойкостью и EP-присадками подойдет для подшипников, направляющих и цепей (если цепь не требует специальной консистенции). Это упрощает логистику, обучение персонала и снижает риск ошибок. Однако для очень высокотемпературных цепей (выше 230 °C) и для узлов с экстремальными нагрузками лучше все-таки иметь специализированные решения.
Заключение
Выбор пищевой смазки для высоких температур - это не просто поиск продукта с буквой H1 на упаковке. NSF H1 гарантирует безопасность при случайном контакте с пищей, но не гарантирует, что смазка выдержит 260 градусов или останется работоспособной после мойки. Нужно одновременно проверять рабочий температурный диапазон, NLGI, стойкость к смыванию водой и совместимость с материалами уплотнений.
Для большинства пищевых производств с оборудованием, работающим при 200-230 °C, подходят синтетические H1-смазки на основе полиолов или сложных эфиров, NLGI 2, с доказанной водостойкостью (потеря менее 5 % по ASTM D1264) и EP-присадками. Для более экстремальных условий (выше 260 °C или циклическая нагрузка) нужны специализированные варианты. Ключевой следующий шаг: возьмите техлист оборудования или измерьте реальную температуру узла, сопоставьте ее с диапазоном в техпаспорте смазки с запасом 20-30 градусов, и проверьте наличие NSF H1, ASTM D1264 и совместимости с вашими уплотнениями перед заказом оптом.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как цепное масло пищевое с допуском NSF H1 защищает конвейеры от износа и обеспечивает гигиеническую безопасность.
Узнайте, как правильно смазать садовый инструмент для защиты от ржавчины и продления его срока службы.
Высокотемпературный герметик обеспечивает надежную герметичность резьбовых соединений при экстремальных температурах.