
Как обеспечить герметичность резьбовых соединений при высоких температурах
Герметичность резьбовых соединений при высоких температурах - одна из ключевых задач при монтаже трубопроводов, теплообменников и узлов теплотехнического оборудования. При превышении определенного температурного порога обычная льняная намотка или простая смазка теряет эффективность, так как материалы расширяются, а давление в системе растет. Анаэробные высокотемпературные герметики - это решение, которое позволяет заполнить микронеровности резьбы и создать герметичное соединение, способное выдерживать температуры до +204 °C и выше. Статья расскажет, как правильно выбрать и применить высокотемпературный герметик, какие условия нужно соблюдать перед монтажом и когда лучше использовать анаэробный состав, а когда - силиконовую альтернативу.
Почему обычные уплотнители недостаточны при высокой температуре
При нагреве выше +150 °C обычные маслянистые смазки теряют вязкость и вытекают из щелей, а волокнистые намотки разрыхляются и пропускают теплоноситель.
Резьба, особенно коническая трубная, имеет микронеровности, которые при температурных колебаниях создают переменные зазоры. Стандартный рабочий диапазон простых анаэробных составов составляет от −55 °C до +150 °C, чего недостаточно для печей, испарителей, теплотрасс и других объектов с высокой температурой. Анаэробные высокотемпературные герметики полимеризуются (затвердевают) в отсутствие воздуха, заполняя все витки резьбы и образуя монолитное уплотнение. Такой состав прилипает к металлу, сохраняет эластичность и герметичность даже при повторных расширениях и сжатиях, вызванных термоциклированием.
Температурный диапазон и выбор герметика по условиям
Высокотемпературные анаэробные герметики для резьбы заявляют рабочую температуру до +204 °C (400 °F) в непрерывном режиме.
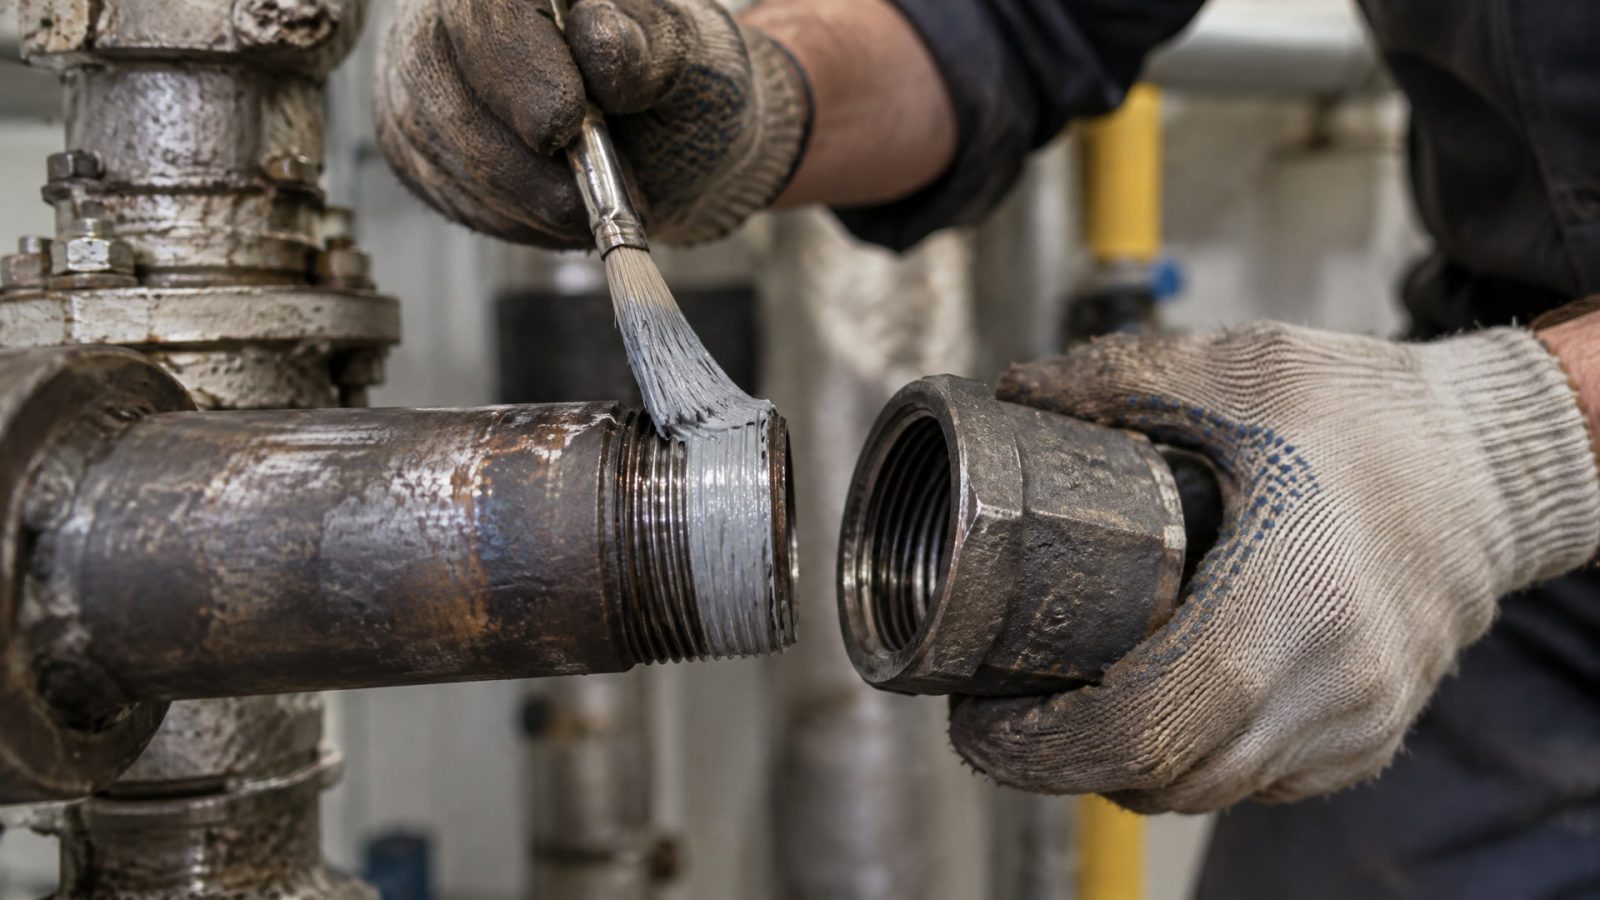
Это достаточно для большинства промышленных трубопроводов с перегретым паром, горячей водой и теплоносителями. Однако температуру нужно измерять именно в месте резьбы, а не на корпусе трубы, потому что в толще металла температура выше, чем на поверхности.
Если условия требуют температур выше +204 °C, переходят на специализированные системы: силиконовые высокотемпературные герметики выдерживают до +270 °C длительно и до +300 °C кратковременно. Но для резьбовых соединений по металлу они подходят хуже, так как обладают другими физико-химическими свойствами и используются в основном для герметизации печей, дымоходов и каминных узлов, где нет высокого механического давления.
| Тип герметика | Рабочая температура | Применение |
|---|---|---|
| Стандартный анаэробный | −55 до +150 °C | Обычные трубопроводы, малые нагрузки |
| Высокотемпературный анаэробный | −55 до +204 °C | Резьбовые соединения в теплотехнике |
| Силиконовый для печей | −55 до +270 °C | Печи, дымоходы, корпусные уплотнения |
Подготовка поверхности и процесс нанесения
Залог успеха - чистая обезжиренная поверхность.
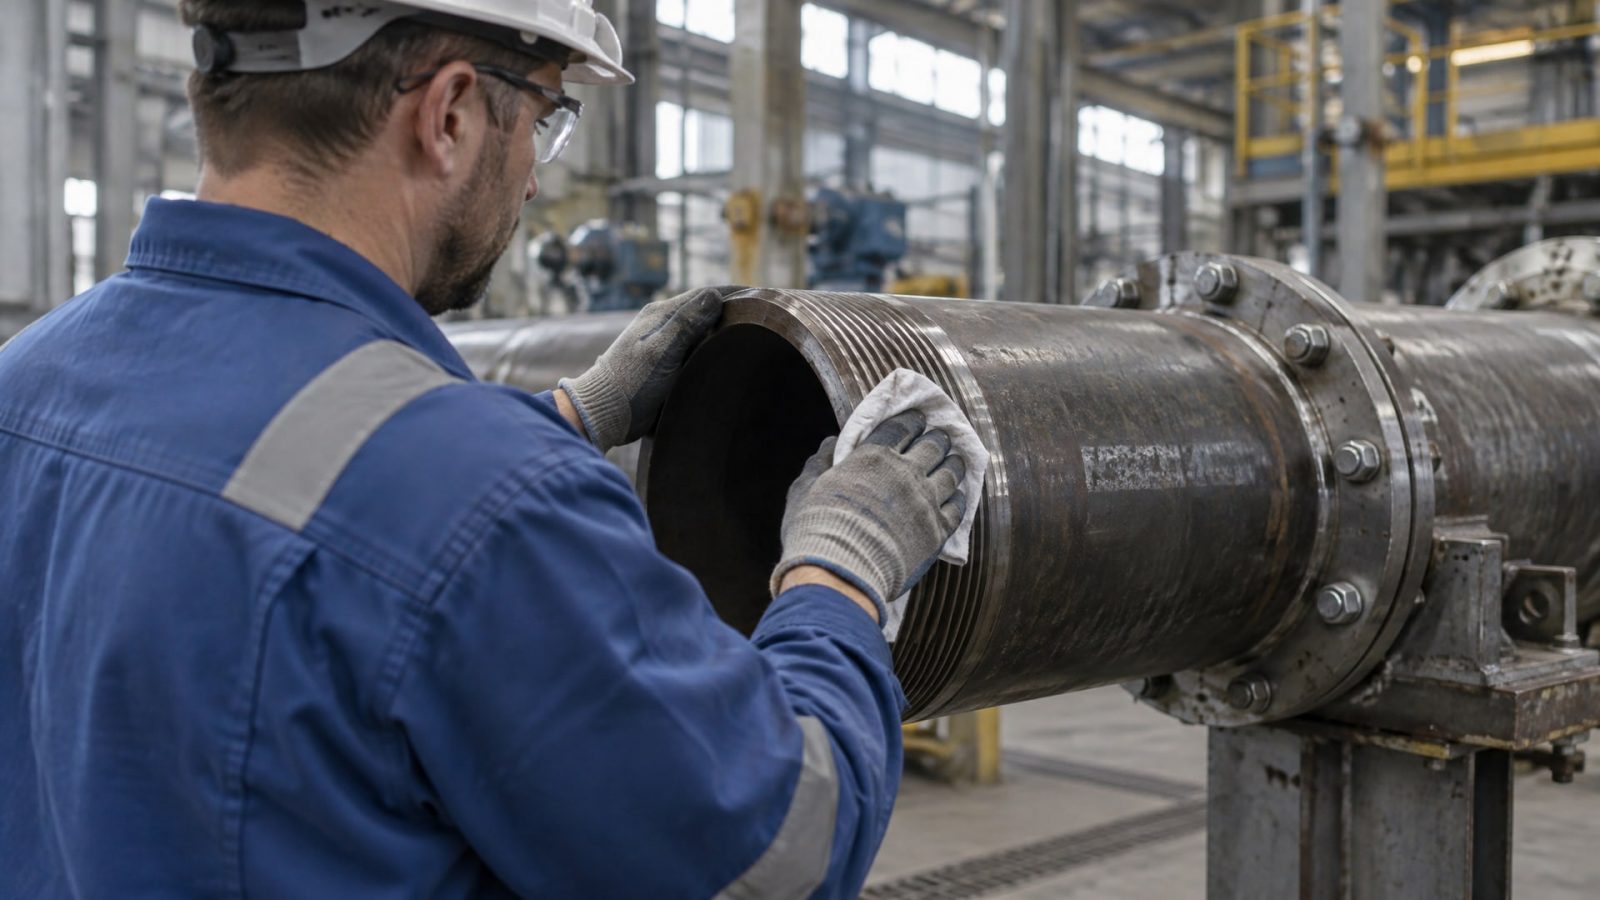
Масло, смазка, оксидная пленка и грязь препятствуют смачиванию и полимеризации герметика. Перед нанесением витки резьбы нужно протереть щеткой с мягкой щетиной или тряпкой, смоченной в растворителе (например, спирте или ацетоне). После обезжиривания дать поверхности просохнуть.
Наносить герметик следует тонкой полоской по спирали, начиная со второго витка (первый витокнередко оставляют свободным, чтобы не перегружать соединение). Состав заполняет все рабочие витки резьбы, создавая капиллярный мениск. После нанесения герметика детали сразу собирают и завертывают до упора. Нельзя допускать попадания воздуха в резьбу, иначе полимеризация произойдет неравномерно.
Для пассивных металлов - нержавеющей стали, алюминия, хромированных и никелированных поверхностей - рекомендуют нанести активатор (праймер) на поверхность резьбы перед герметиком. Активатор ускоряет полимеризацию и гарантирует надежное отверждение на металлах, которые медленнее инициируют анаэробную реакцию.
Время отверждения и ввод в эксплуатацию
Анаэробный герметик начинает работать почти сразу: герметизация при низком давлении (до 0,5 бара) происходит за несколько минут.
Однако для максимальной прочности и химической стойкости производители рекомендуют выдержку в течение 24 часов перед подачей рабочего давления. Полное отверждение, при котором достигается максимальная прочность связи, наступает через 72 часа.
На практике это означает: если монтаж произведен в понедельник, то при необходимости срочного ввода в эксплуатацию можно запустить систему со сниженным давлением во вторник, а полную нагрузку давать не раньше четверга. В системах с резким или циклическим нагревом лучше дождаться полного отверждения, иначе при первом же расширении герметик может не выдержать и начать подтекать.
Для крупных резьб (диаметр более 50 мм) зазор может быть настолько большим, что замедлит или помешает отверждению. В таких случаях нужно предварительно проверить техпаспорт герметика на максимальный рекомендуемый зазор, чтобы избежать неполной полимеризации.
Совет инженера: герметизация ответственных узлов при экстремальных температурах
На теплоэнергетических объектах встречаются системы с температурами свыше +200 °C, особенно в корпусах высокотемпературных реакторов и теплообменниках со сверхнагревом.
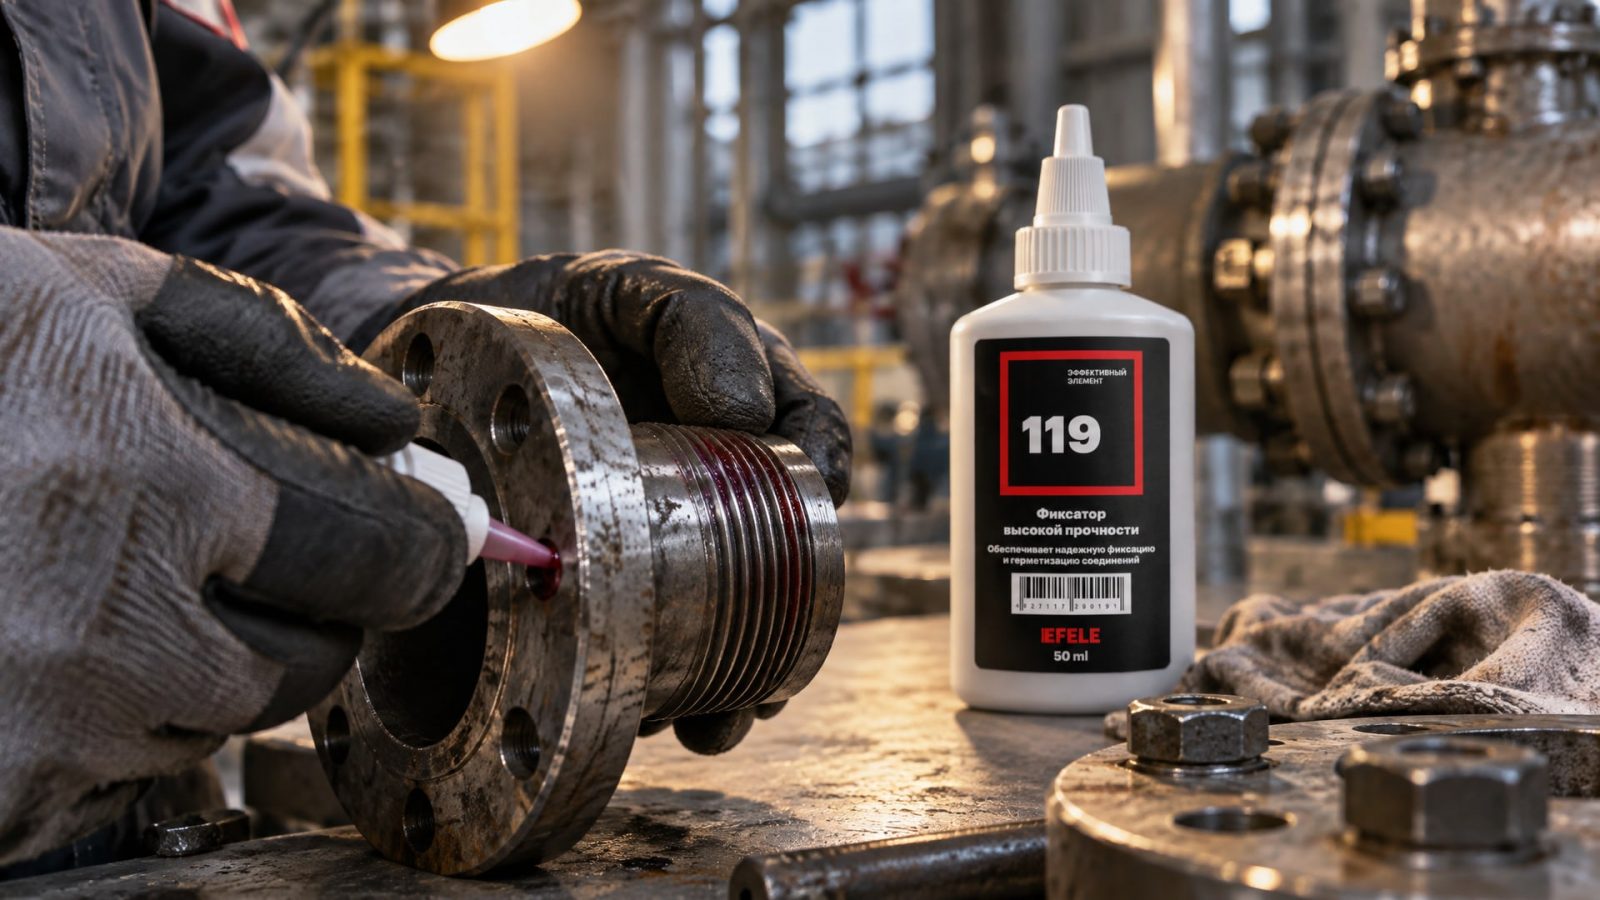
Стандартный высокотемпературный анаэробный герметик здесь оказывается на пределе своих возможностей. Для такого сценария, когда требуется работа при температурах до +280 °C, инженеры полагаются на составы класса экстремально термостойких анаэробных клеев. На отечественном рынке эту роль исполняет, например, EFELE 119, который сохраняет герметичность при экстремально высоких температурах. Практика показывает, что такие составы гарантируют герметичность при циклировании температур и выдерживают резкие переходы от холодного монтажа к горячей эксплуатации. Стоимость владения выше, чем у стандартного герметика, но срок безотказной работы и предсказуемость результата окупают инвестицию на многолетнем горизонте.
Выбор между анаэробным герметиком и силиконовым составом
Частая ошибка - использовать силиконовый высокотемпературный герметик для резьбовых соединений по металлу.
Силиконовые составы обладают высокой термостойкостью (до +270 °C), но обеспечивают герметичность за счет объема и адгезии, а не за счет капиллярного заполнения витков. Для печей, дымоходов и герметизации корпусных стыков они идеальны; для металлической резьбы они менее надежны.
Герметик красный высокотемпературный часто упоминается в каталогах - но цвет не является показателем термостойкости. Красный краситель добавляют просто для визуального отличия партий и брендов. Нужно смотреть на техпаспорт, а не на цвет упаковки. Аналогично: черный герметик высокотемпературный - это всего лишь черный краситель, а не гарантия большей температурной устойчивости.
Выбирайте анаэробный герметик для резьбы, если: - Соединение металлическое (сталь, медь, латунь, чугун). - Нужна разборка обычным инструментом без специального оборудования. - Требуется работа с циклическим нагревом и термическими колебаниями. - Важна предсказуемая герметизация при стандартных габаритах резьбы.
Выбирайте силиконовый высокотемпературный герметик для печей, если: - Герметизируются корпусные стыки, щели, а не резьба. - Нужна длительная работа выше +220 °C. - Кратковременные воздействия температуры до +300 °C. - Нет требований к быстрому отверждению.
Практические ограничения и частые ошибки
Большие зазоры и крупные резьбы.
Если зазор между витками резьбы превышает 0,5–0,7 мм, анаэробный герметик может полимеризоваться неполно, потому что кислород проникает в толщу состава и останавливает реакцию. На резьбах M24, M32 и больше нужна проверка по техпаспорту или консультация с поставщиком.
Пластиковые трубы. Анаэробные герметики для резьб не рекомендуются для пластика - они могут вызвать растворение или растрескивание полимера. Для пластиковых соединений подходят специальные герметики и фум-ленты.
Повторная разборка. Герметик легко удаляется механически: щеткой, жесткой тряпкой или ручным инструментом. Если соединение нужно разобрать несколько раз, остатки герметика убирают и наносят свежий слой перед следующей сборкой.
Давление и герметизм. Анаэробный герметик гарантирует герметичность при давлении до нескольких десятков атмосфер (точное значение зависит от марки). Но для очень высокого давления (выше 200 бар) нужна механическая фиксация резьбы дополнительным уплотнением или контргайкой.
Часто задаваемые вопросы
Как выбрать герметик для резьбы печи или котла?
Для печей выше +200 °C чаще подходит силиконовый высокотемпературный герметик, а не анаэробный резьбовой. Если это именно резьбовое соединение трубопровода внутри котла, при котором температура достигает +180–+204 °C, используйте высокотемпературный анаэробный герметик с заявленным диапазоном до +204 °C и обезжирьте резьбу перед монтажом.
Какая разница между красным и черным высокотемпературным герметиком?
Цвет не влияет на температурные характеристики - это просто краситель для различия партий и брендов. Красный герметик высокотемпературный и черный герметик высокотемпературный одного производителя имеют одинаковые свойства. Выбирайте по техпаспорту и рабочему диапазону, а не по цвету.
Нужен ли активатор при сборке резьбы в норм альных условиях?
Активатор нужен, если резьба нержавеющая, алюминиевая или имеет покрытие, а также если требуется ускорить отверждение. Для обычной стали при нормальной температуре активатор не обязателен, но на холоде (ниже +15 °C) его рекомендуют добавить.
Сколько времени нужно ждать перед запуском давления в системе?
Для низкого давления (до 0,5 бара) можно запустить через несколько минут. Для рабочего давления выдержите 24 часа. Для максимальной прочности и надежности при циклическом нагреве подождите полного отверждения -72 часа.
Как удалить старый герметик при повторной разборке?
Отверните соединение обычным ключом. Остатки герметика удалите щеткой, жесткой тряпкой или ручным инструментом. Полностью очистите резьбу от крошки, затем обезжирьте и нанесите свежий герметик перед следующей сборкой.
Заключение
Герметичность резьбовых соединений при высоких температурах достигается правильным выбором высокотемпературного герметика и соблюдением технологии монтажа. Анаэробные герметики - это надежный выбор для металлических резьб, работающих при температурах до +204 °C, при условии чистой обезжиренной поверхности, корректного времени отверждения и учета ограничений по размеру резьбы и материалу. Цвет герметика не определяет его термостойкость, поэтому всегда сверяйте техпаспорт. На практике инженеры, закупщики и специалисты по монтажу при выборе герметика руководствуются не только температурой, но и типом резьбы, давлением в системе, возможностью разборки и материалом трубопровода. Следующий шаг - проверить техпаспорт конкретного герметика для вашего приложения, испытать монтаж на пробном образце и убедиться в совместимости со всеми компонентами системы перед тем, как применить его на производстве.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать разъемный фиксатор резьбы для надежной фиксации и легкой разборки соединений, избегая повреждений и перегрева.
Узнайте, как осуществить переход с индустриальных на пищевые масла, минимизируя риски и соблюдая стандарты безопасности.
Проникающая смазка для резьбовых соединений поможет ослабить закисший болт без срыва граней и повреждения крепежа.