
Как выбрать анаэробный фиксатор резьбы для разборных соединений
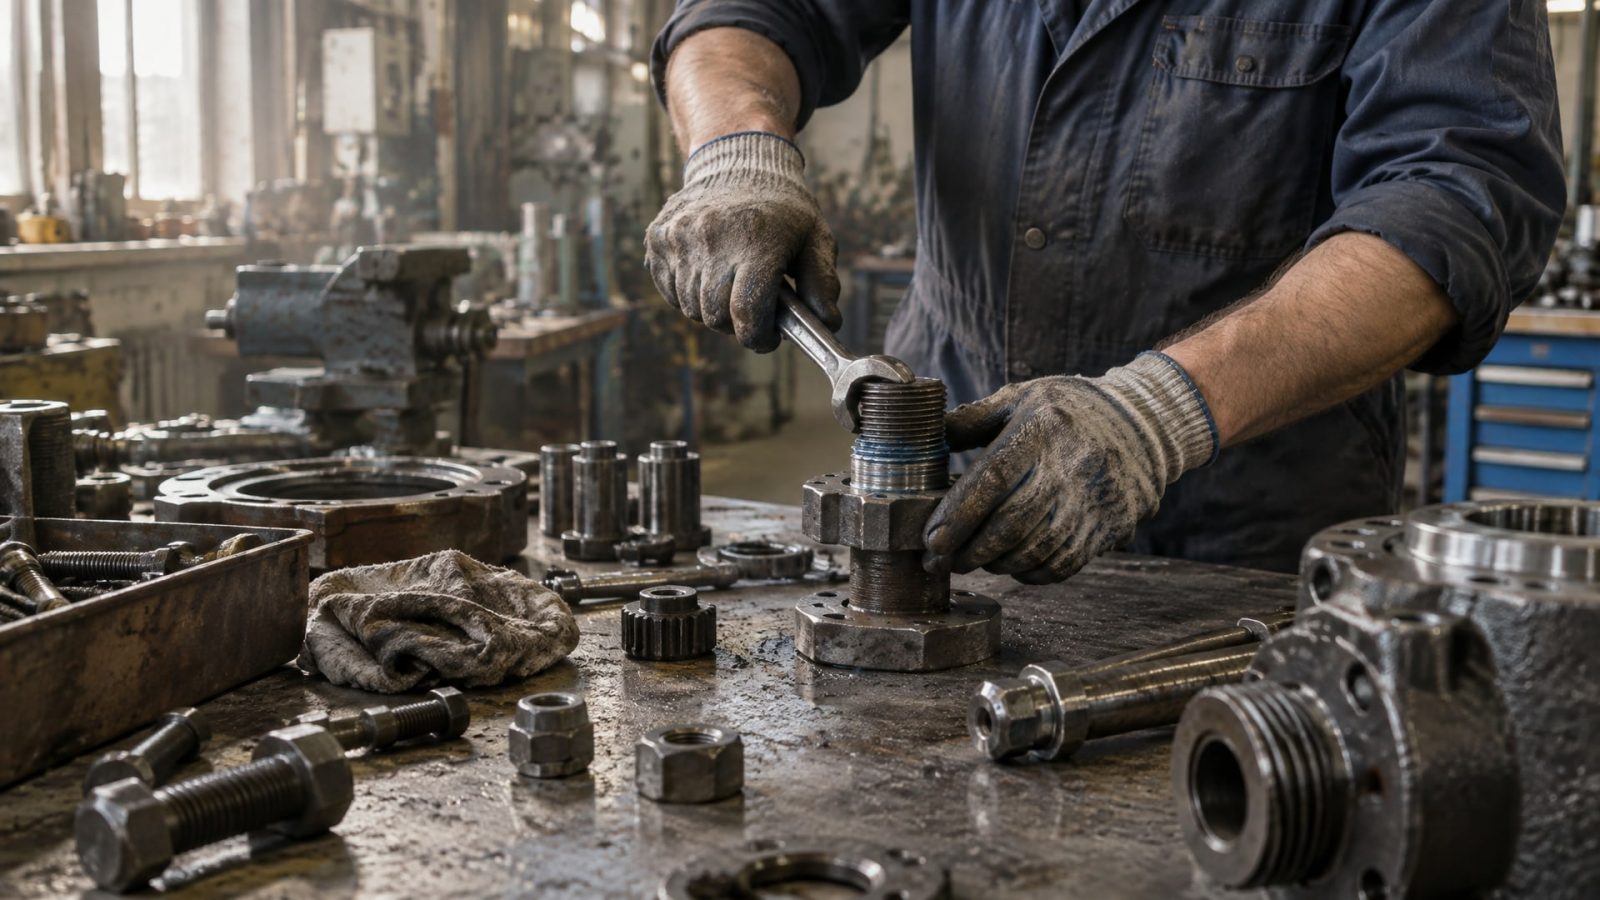
Анаэробный фиксатор резьбы - это вязкий состав, который отверждается между металлическими поверхностями при отсутствии кислорода и предотвращает самооткручивание соединения от вибрации и температурных перепадов. Для разборных резьбовых соединений выбор правильного фиксатора критичен: составы подбирают по уровню прочности, чтобы соединение легко разбиралось стандартным инструментом без перегрева и повреждения резьбы, но одновременно надежно удерживал болт или винт в работе.
Статья поможет техническим специалистам и закупщикам разобраться, чем отличаются разборные фиксаторы от неразборных, какие параметры смотреть в технических данных и как подобрать состав под конкретную задачу - от холодного пуска машины до вибронагруженного узла в горячем цеху.
Разборные и неразъемные фиксаторы: главное отличие
Анаэробные фиксаторы резьбы делятся на два типа по принципу эксплуатации: разборные и неразборные.
Разборный (или разъемный) фиксатор позволяет демонтировать соединение стандартным инструментом - гаечным ключом или отверткой - без специальных приспособлений и перегрева. Неразборный состав создает настолько прочную полимеризованную пленку между витками резьбы, что требует значительно большего усилия, а иногда и нагрева для разборки.
Ключевое различие кроется в уровне прочности. Для неразъемных фиксаторов момент срыва (breakaway torque) по ISO 10964 существенно выше - в примерах встречаются значения 248 in·lb (примерно 28 Н·м) и выше. Для разборных и среднепрочностных составов этот же параметр лежит в диапазоне 4–10 Н·м или менее 9 Н·м. Меньший момент срыва означает, что резьбовое соединение останется обслуживаемым: рабочий или техник сможет открутить болт без риска сорвать шпильку, повредить головку или перегреть резьбовой узел.
Выбор между разборным и неразборным фиксатором зависит от режима эксплуатации. Если соединение разбирается регулярно (ежемесячное техническое обслуживание, сезонная переналадка, замена уплотнений), используют разборный или среднепрочностный состав. Если узел собран один раз и разбирается крайне редко или вообще не разбирается, допускается высокопрочный неразборный фиксатор.
Как читать параметры в техническом листе
Технический лист (TDS - Technical Data Sheet) производителя содержит все необходимые для выбора данные.
Главные из них:
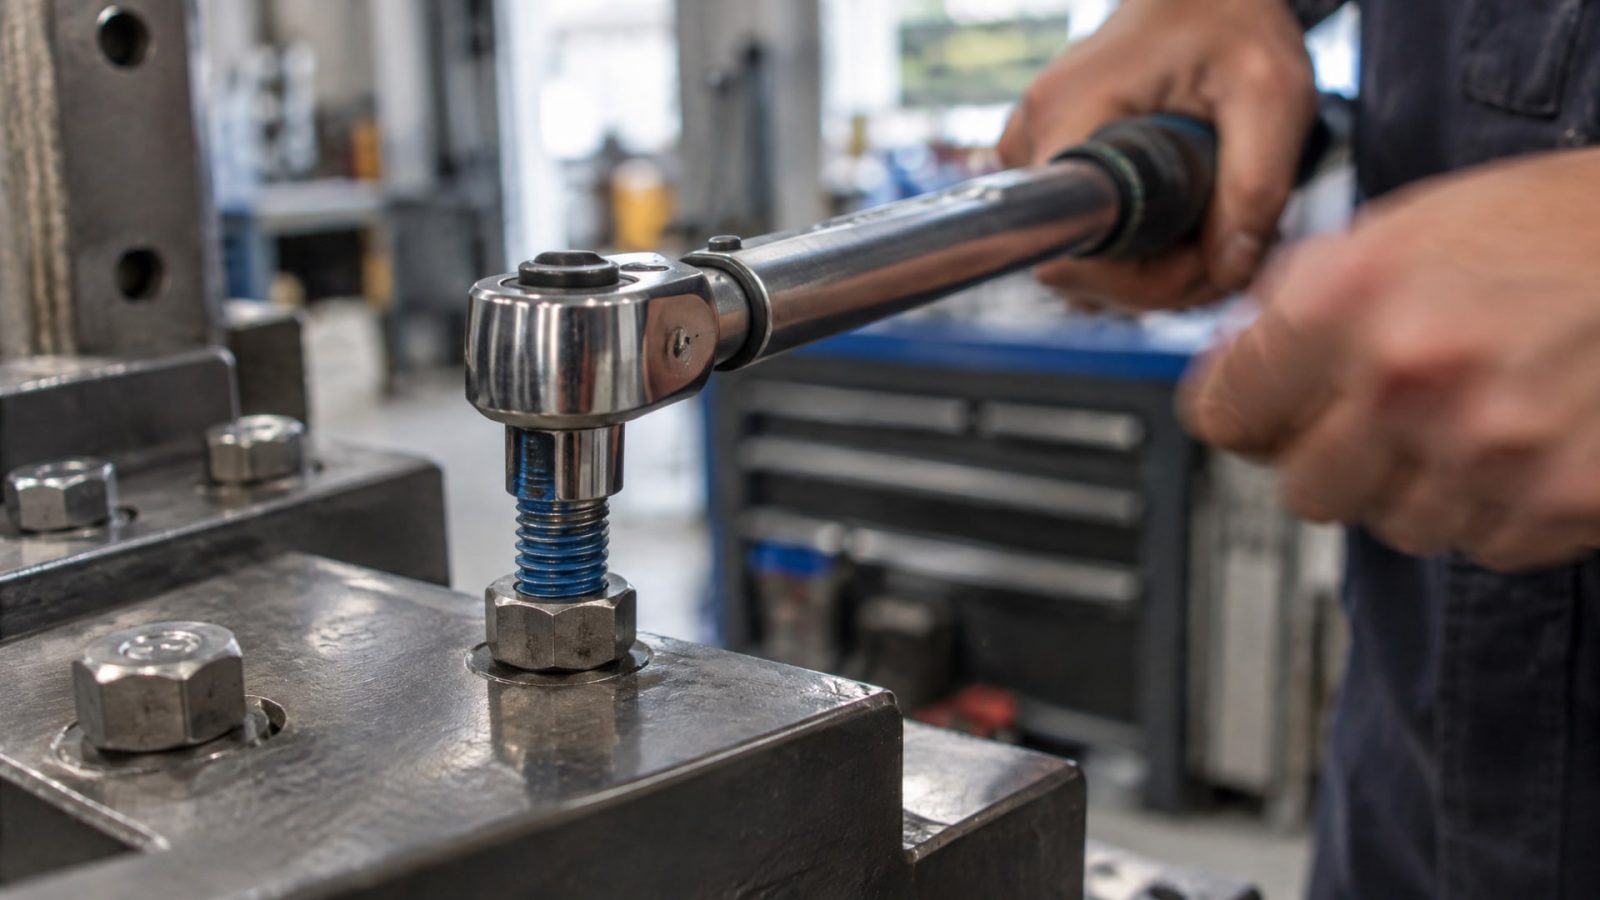
Момент срыва (breakaway torque) - усилие, при котором соединение начинает откручиваться после полного отверждения фиксатора, измеряется в Н·м или in·lb по ISO 10964, обычно снимается на M10 из мягкой стали.
Момент удержания (prevailing torque) - усилие, которое держит болт во время вращения, также после 24-часового отверждения; у разборных составов он ниже, чем момент срыва.
Время начальной фиксации - обычно 10–15 минут, за которые состав загустевает настолько, что болт не проворачивается под легким нажимом.
Рабочая прочность - период, когда соединение уже можно нагружать, но прочность еще не максимальна, обычно 1–4 часа.
Полная прочность - достигается за 24 часа при комнатной температуре.
Температурный диапазон - диапазон, в котором состав сохраняет заявленные свойства; типичный для среднепрочностных составов: от -60 до +150 °C, с краткосрочными всплесками до +180 °C.
Вязкость - часто указывается в мПа·с; для среднепрочностных тиксотропных составов характерна вязкость 1500–3500 мПа·с, что обеспечивает удобство нанесения и удержание на вертикальных поверхностях.
При выборе важно не полагаться только на название или цвет, а сравнивать именно численные показатели. Два состава с похожими названиями могут иметь существенно разные моменты срыва и температурные диапазоны.
Почему ISO 10964 - не абсолютная истина
Стандарт ISO 10964 регламентирует методику испытаний фиксаторов, но результаты получены на стандартизованной паре: болт M10 из мягкой стали, гайка, идеально чистые и обезжиренные поверхности. В реальном производстве узел собирается из разных материалов, может иметь покрытие (цинк, никель, оксидирование), разные диаметры, и поверхности не всегда идеально чистые. Все это влияет на итоговый момент разборки. Поэтому при критичных применениях рекомендуется проводить собственные испытания на образцах из реальных материалов соединения.
Выбор по условиям эксплуатации
Разборный фиксатор резьбы подбирают по нескольким критериям одновременно.
Игнорирование хотя бы одного параметра приводит к неправильному выбору и проблемам в цеху.
Диаметр и материал резьбы
Момент срыва фиксатора в ТДС приводится на M10, но в реальности он зависит от диаметра. На более крупных болтах (M16, M20) момент срыва будет выше, чем на малых (M5, M8), потому что площадь контакта больше. Материал резьбы тоже влияет: латунь и алюминий дают менее прочное соединение, чем стальная резьба. Если узел собран из цветного металла и разбирается часто, лучше брать состав с заведомо низким моментом срыва, иначе риск сорвать резьбу существенно выше.
Температура эксплуатации
Разные анаэробные фиксаторы имеют разные температурные диапазоны. Среднепрочностный состав может работать от -60 до +150 °C с краткосрочными всплесками до +180 °C. Если узел находится в холодильной камере или возле нагревательного прибора, нужно выбрать состав с подходящим диапазоном; иначе полимеризованная пленка потеряет прочность или станет слишком хрупкой. В горячих цехах, где части оборудования достигают +180 °C и выше, ищут составы с расширенным диапазоном (до +200 °C и выше).
График разборки и сроки ввода в эксплуатацию
Если соединение нужно разобрать через час после сборки (например, при сборке-разборке для контроля качества), выбирают состав с низким моментом срыва и быстрым набором начальной прочности. Если же узел вводится в эксплуатацию на следующий день и разбирается редко, допускается среднепрочностный состав с более длительным сроком полной полимеризации - такие составы часто дешевле и надежнее.
Вибронагруженные узлы
В машинах, прессах и вибрирующем оборудовании фиксатор резьбы предотвращает самооткручивание болтов. Здесь нужен баланс: с одной стороны, момент срыва должен быть достаточно высоким, чтобы держать болт в вибрирующих условиях; с другой - достаточно низким, чтобы соединение осталось разборным. Для таких приложений идеально подходят среднепрочностные составы, которые дают момент срыва в диапазоне 4–10 Н·м или 8–25 Н·м в зависимости от конкретного продукта.
Подготовка поверхности и техника нанесения
Качество фиксации во многом определяется не только выбором состава, но и подготовкой поверхности.
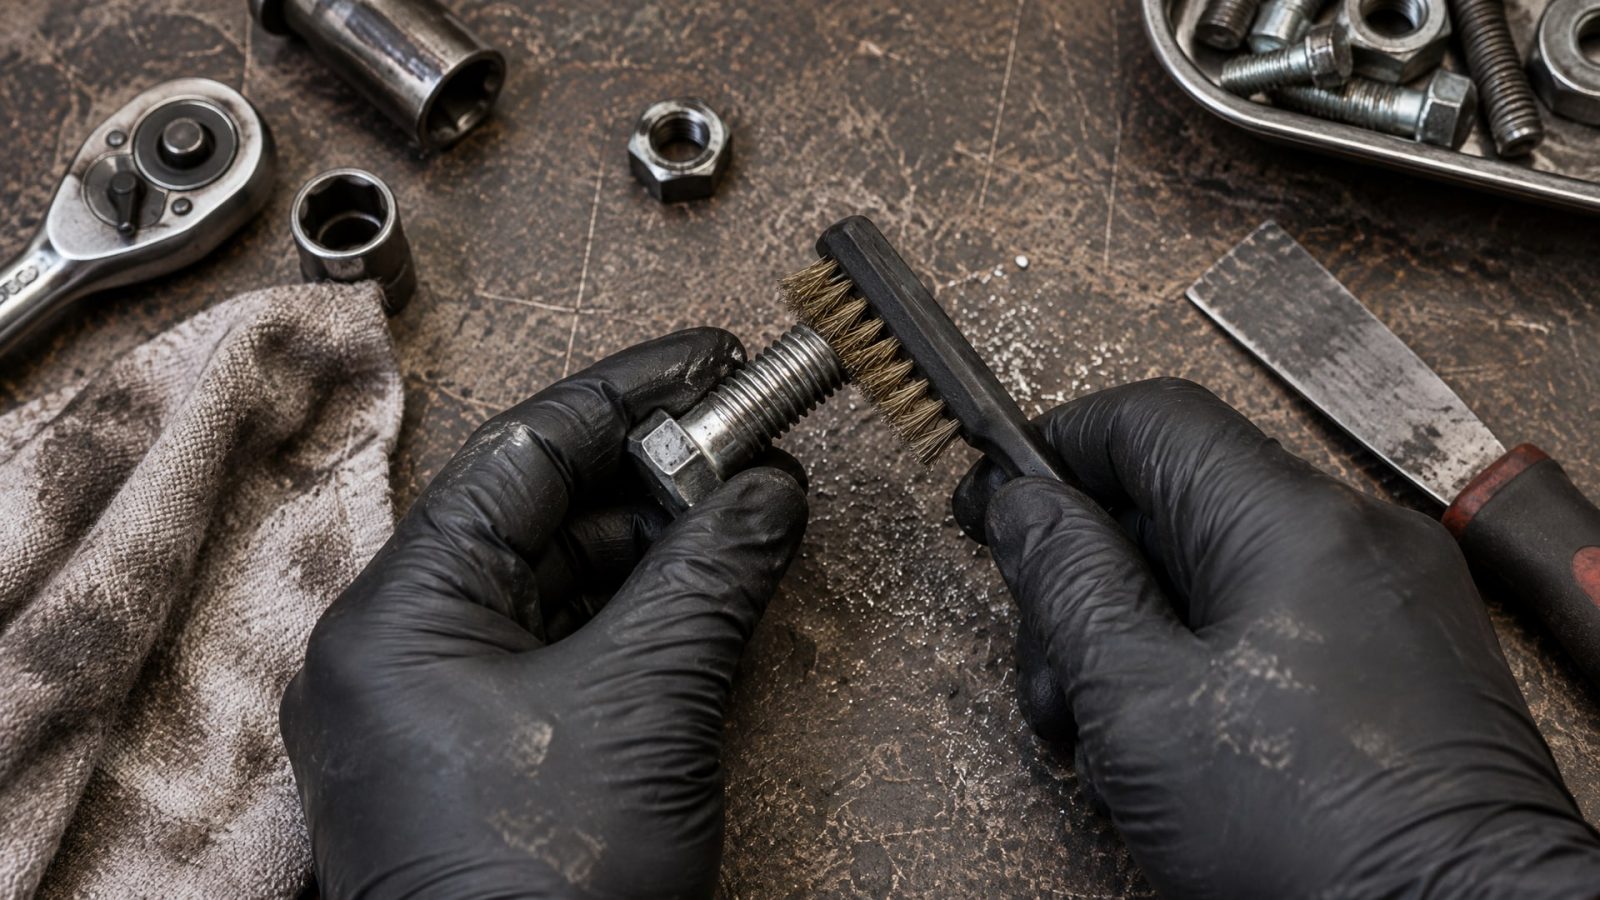
Анаэробный фиксатор отверждается только между металлическими поверхностями при отсутствии кислорода; загрязнение маслом, грязью или ржавчиной снижает стабильность результата и может привести к недостаточному моменту срыва.
Алгоритм подготовки:
Удалить остатки старого фиксатора, ржавчину и окалину щеткой или абразивным полотном.
Обезжирить поверхность салфеткой, смоченной в чистящем растворе или ацетоне; убедиться, что поверхность полностью сухая.
Если резьба слегка замасленная (например, после хранения в цехе с масляной атмосферой), некоторые производители допускают применение фиксатора, но при этом момент срыва может быть ниже заявленного в ТДС.
Нанести фиксатор тонкой пленкой на винтовую часть болта или на внутреннюю поверхность отверстия - в зависимости от конструкции узла.
После нанесения излишки состава не протирают чистой тряпкой, так как это сотрет большую часть фиксатора. Излишки убирают только после сборки, если они выступают наружу. Вязкость состава (обычно 1500–3500 мПа·с) обеспечивает удержание фиксатора на вертикальных поверхностях и в глубоких отверстиях без стекания.
Когда фиксатор может не сработать
На практике встречаются ситуации, когда анаэробный фиксатор не дает ожидаемого результата:
Наносили на замасленную или загрязненную поверхность - момент срыва ниже нормы или отсутствует вообще.
Выбрали состав без учета температурного диапазона - при холодном пуске машины или в горячем цеху фиксатор не держит.
Использовали состав с недостаточным моментом срыва для вибронагруженного узла - болт откручивается в работе.
Собрали соединение до начала полимеризации и сразу нагрузили - фиксатор просто выдавливается из резьбы.
Каждая из этих ошибок решается простым пересмотром технологии подготовки или выбором другого состава.
Разборные фиксаторы среднего класса и их особенности
На рынке представлены составы, которые производители позиционируют как среднепрочностные или removable.
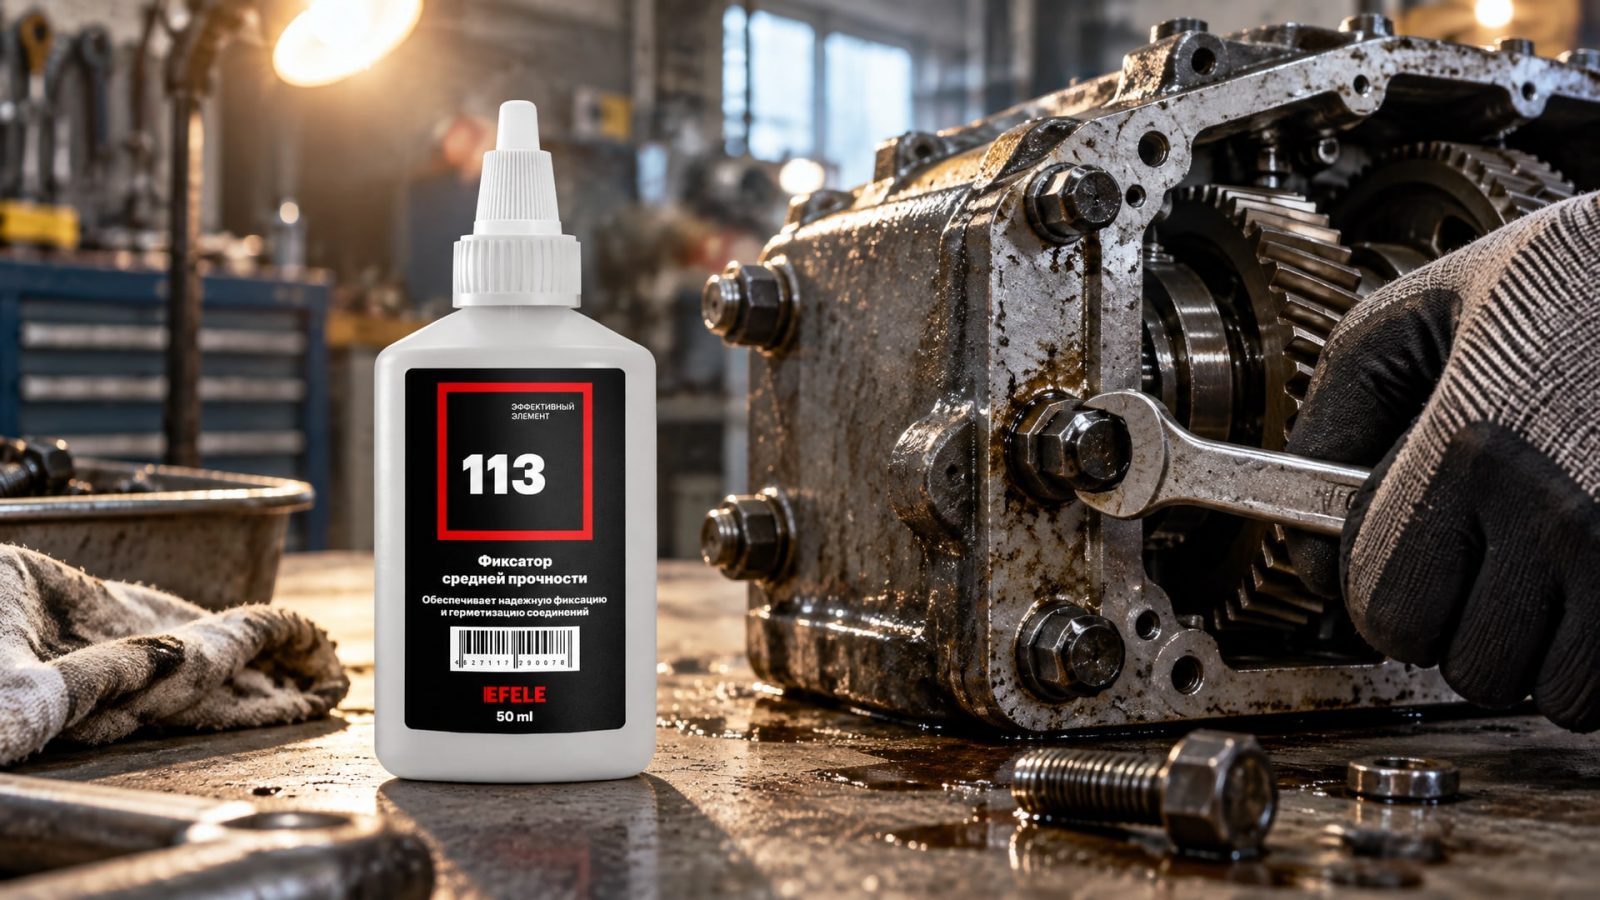
Их момент срыва лежит в диапазоне 8–25 Н·м, момент удержания -4–10 Н·м (обе величины по ISO 10964 для M10 мягкой стали). Такие составы достаточно прочные для вибронагруженных узлов, но все еще разборные - болт откручивается стандартным инструментом без перегрева.
Среднепрочностные анаэробные фиксаторы часто имеют расширенный температурный диапазон: от -60 до +150 °C, с краткосрочными всплесками до +180 °C, что делает их универсальными для большинства производственных условий. Вязкость обычно находится в среднем диапазоне 1500–3500 мПа·с, что позволяет наносить состав как на горизонтальные, так и на вертикальные соединения без особых хитростей. Сроки отверждения типичны: начальная прочность за 10–15 минут, рабочая за 1–4 часа, полная за 24 часа.
В реальном производстве такие составы широко используются на сборочных линиях, где разборность критична, но надежность не менее важна. На участках фасовки, в ремонтных мастерских и при обслуживании машин среднепрочностный фиксатор держит болт в вибрирующих условиях и позволяет разобрать узел без бригады сварщиков. EFELE 113 - анаэробный фиксатор резьбы средней прочности - применяют именно в таких ситуациях: на участках, где разборность соединения входит в регулярный технический процесс, а надежность фиксации не подлежит компромиссам.
Таблица: разборные и неразборные фиксаторы в сравнении
| Характеристика | Разборный (низкая прочность) | Среднепрочностный (разборный) | Неразборный (высокая прочность) |
|---|---|---|---|
| Момент срыва (ISO 10964, M10) | < 9 Н·м | 8–25 Н·м | 248 in·lb (≈28 Н·м) и выше |
| Момент удержания | Очень низкий | 4–10 Н·м | Высокий |
| Применение | Очень частая разборка, хрупкие материалы | Вибронагруженные узлы, регулярное обслуживание | Редко разбираемые соединения, высокие нагрузки |
| Начальная прочность | 5–10 минут | 10–15 минут | 10–15 минут |
| Полная прочность | 24 часа | 24 часа | 24 часа |
| Температурный диапазон | -40 до +120 °C | -60 до +150 °C (всплески +180 °C) | -60 до +150 °C (всплески +180 °C) |
| Вязкость | 500–1500 мПа·с | 1500–3500 мПа·с | 3000–5000 мПа·с |
| Инструмент при разборке | Стандартный гаечный ключ | Стандартный гаечный ключ | Может потребоваться нагрев или специальный инструмент |
Часто задаваемые вопросы
Чем отличается разъемный фиксатор резьбы от неразъемного?
Разъемный (разборный) фиксатор дает низкий или средний момент срыва (обычно менее 9–25 Н·м по ISO 10964), что позволяет открутить болт стандартным инструментом. Неразъемный состав создает очень прочное соединение (момент срыва свыше 28 Н·м), требующее значительных усилий или нагрева для разборки. Выбор зависит от того, будет ли узел разбираться регулярно или нет.
Почему синий цвет не гарантирует разборность фиксатора?
Цвет - условный признак, установленный производителем, но не универсальный стандарт. Два синих фиксатора разных производителей могут иметь совершенно разные моменты срыва и температурные диапазоны. Решающим параметром является численное значение момента отвинчивания в техническом листе по стандарту ISO 10964, а не цвет упаковки или названия.
Что важнее при выборе: вязкость или прочность фиксатора?
Оба параметра одинаково важны, но влияют на разные аспекты. Вязкость определяет удобство нанесения: тонкий состав легче наносить тонкой пленкой, но может стекать с вертикальных поверхностей; более вязкий состав держится лучше, но требует более точного дозирования. Прочность (момент срыва) определяет разборность и надежность фиксации. Для разборных соединений нужны оба параметра в оптимальном балансе.
Как подготовить поверхность перед нанесением анаэробного фиксатора?
Поверхность обезжиривают чистой салфеткой и ацетоном или чистящим растворе, убедившись, что она полностью сухая. Ржавчину, окалину и остатки старого фиксатора удаляют щеткой или абразивным полотном. Если поверхность слегка замасленная, некоторые составы допускают применение, но момент фиксации может быть ниже номинального. Чем чище и суше поверхность, тем стабильнее результат.
Можно ли использовать разборный фиксатор на вибронагруженных узлах?
Да, среднепрочностные разборные составы (момент срыва 8–25 Н·м) как раз предназначены для вибронагруженных узлов, где нужна надежная фиксация и одновременно разборность. Однако для очень интенсивной вибрации (например, на вибросито или молоте) может потребоваться более высокопрочный состав, что усложнит разборку.
Заключение
Выбор анаэробного фиксатора резьбы для разборного соединения - это не просто выбор по цвету или названию, а анализ трех ключевых параметров: момента срыва по ISO 10964, температурного диапазона и вязкости. Для большинства разборных резьбовых соединений подходят среднепрочностные составы с моментом срыва 8–25 Н·м, которые обеспечивают надежную фиксацию и остаются разборными стандартным инструментом.
При подборе учитывайте реальные условия работы узла: диаметр резьбы, материал, температуру эксплуатации, регулярность разборки и наличие вибраций. Тщательно подготовьте поверхность, удалив загрязнения и масло, чтобы фиксатор отверждался предсказуемо и давал заявленный момент срыва. Обратитесь к техническому листу производителя, чтобы убедиться, что выбранный состав соответствует вашим требованиям по всем параметрам сразу, и только после этого закупите необходимое количество для производства.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как осуществить переход с индустриальных на пищевые масла, минимизируя риски и соблюдая стандарты безопасности.
Проникающая смазка для резьбовых соединений поможет ослабить закисший болт без срыва граней и повреждения крепежа.
Узнайте, как выбрать и правильно применять смазку пищевую NSF H1 для упаковочного оборудования, чтобы обеспечить безопасность продукции.