
Контроль концентрации СОЖ без рефрактометра: практические методы в цехе
Стабильная концентрация СОЖ - основа качества обработки и стойкости инструмента. Рефрактометр считается золотым стандартом контроля, но на практике многие цехи и ремонтные службы его просто не имеют или не переносят приборы к станкам. Вопрос встает остро: как поддерживать эмульсию в норме без специального оборудования? Ответ не в том, чтобы полагаться на глаз, а в том, чтобы правильно организовать регулярный ручной контроль альтернативными методами, освоить технику отбора проб и дисциплину доливов. В этой статье разберем, как это работает на производстве, какие приборы доступны, и почему ежедневное наблюдение эффективнее, чем редкие замеры.
Статья адресована техническим специалистам, закупщикам и инженерам, которые отвечают за качество СОЖ и не хотят допустить срывов обработки или ускоренного износа инструмента из-за неправильной концентрации.
Почему концентрация СОЖ быстро уходит из нормы
СОЖ в активной работе постоянно теряет концентрацию.
Основные причины просты и неотвратимы.
Вода испаряется с поверхности бака, особенно летом и при прямом солнечном свете. Жидкость уносится на станке - в виде аэрозоля, брызг и смеси с деталями, уходящими в стружкоприемник. Работники иногда доливают воду без замера, чтобы поднять уровень бака. Механические примеси оседают на дно, изменяя локальный состав верхних слоев. Даже при хорошем уходе концентрация за сутки может отойти от нормы на 0,5–1,5%.
По этой причине производственные гайды по обслуживанию эмульсий рекомендуют ежедневный контроль. Один замер в неделю или в месяц - слишком редко; дисбаланс успеет нанести ущерб качеству обработки и сроку службы инструмента. Ежедневная проверка, даже если она занимает 5 минут, позволяет вовремя заметить отклонение и скорректировать долив.
Рабочие диапазоны концентрации для основных типов СОЖ
Концентрация измеряется в процентах и зависит от типа эмульсии и вида обработки.
Для минеральных водосмешиваемых эмульсий (маслоэмульсии) оптимум обычно находится в диапазоне 5–10%, причем в большинстве случаев концентрацию не рекомендуют поднимать выше 10%. Слишком низкая (ниже 5%) теряет смазывающие свойства и не обеспечивает защиту от коррозии. Слишком высокая (выше 10–12%) может ухудшить теплоотвод, повысить липкость и замедлить отвод стружки.
Для гликолевых охлаждающих жидкостей диапазон шире: типовая рекомендация - около 50%. Однако нижний предел защиты лежит примерно на отметке 33%, а верхний - на 67%. Ниже 33% недостаточно защиты от коррозии и кавитации. Выше 67% ухудшаются теплопередача и текучесть, растет вязкость.
Точную норму для конкретного продукта всегда берите из технического паспорта (Technical Data Sheet, TDS) или рекомендаций производителя. Разные марки могут иметь разные оптимумы в зависимости от пакета присадок и базового масла.
Методы контроля без рефрактометра: что работает, что нет
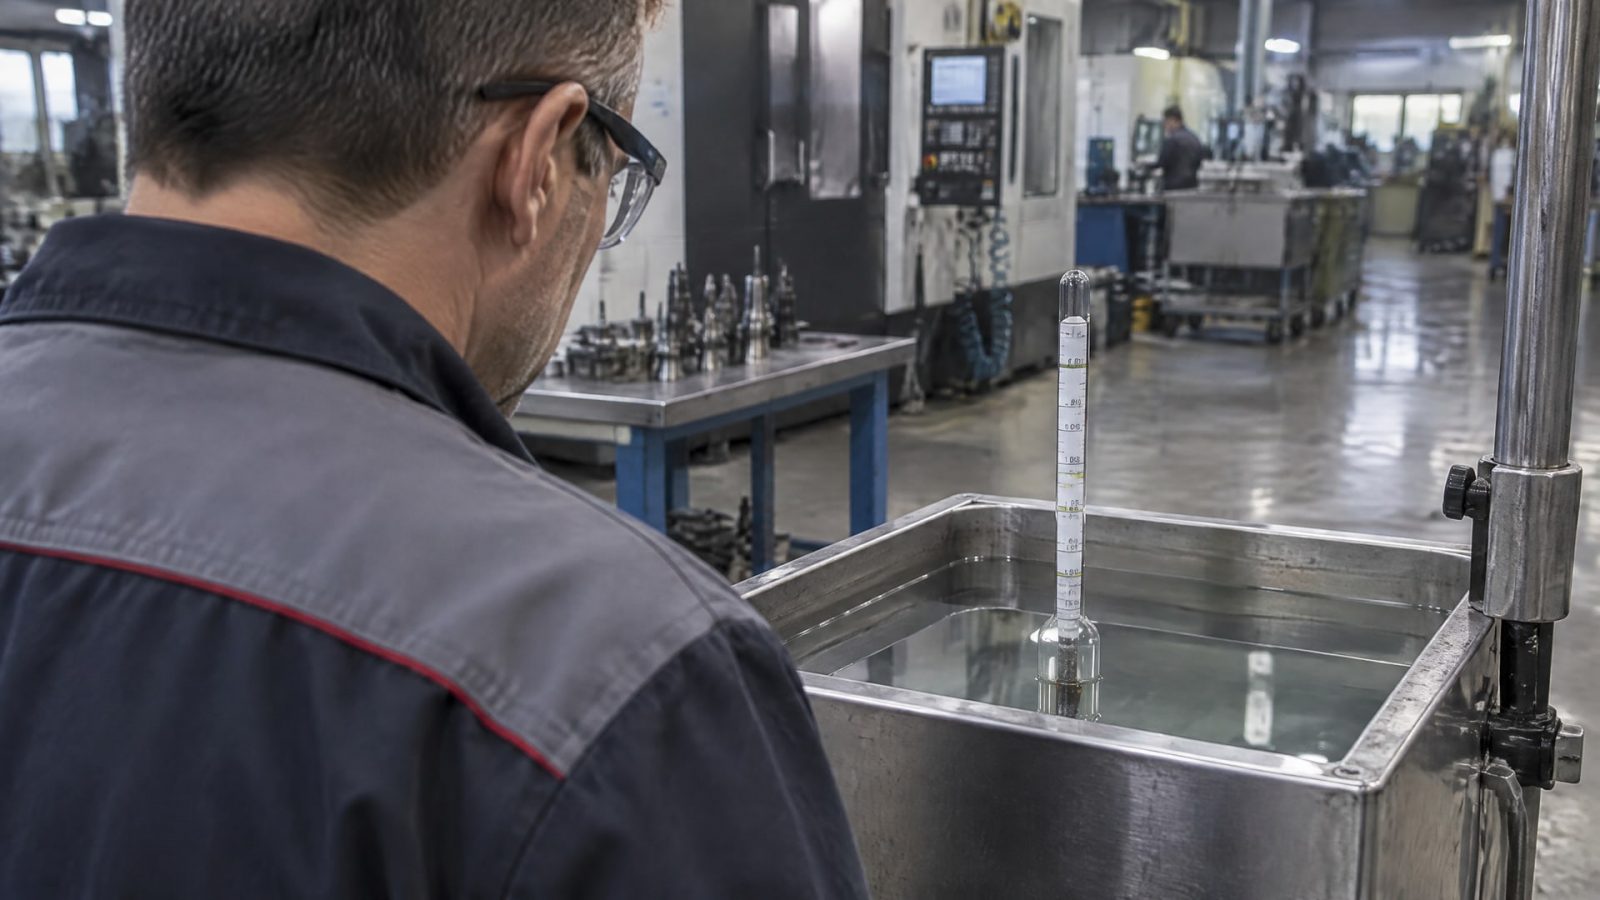
Гидрометр: оценка по плотности
Гидрометр - простой плавающий прибор, который показывает плотность жидкости. Принцип: концентрированная эмульсия плотнее, чем вода, поэтому при разведении плотность падает. На шкале гидрометра обычно видна зона «норма» для конкретной эмульсии.
Плюсы: дешев, не требует калибровки, быстро дает визуальный результат.
Минусы: менее точен, чем рефрактометр, потому что на плотность влияют не только эмульгаторы, но и загрязнения, оксиды, отложения металлов. Результат может быть искажен, если жидкость давно не фильтровалась. Для грубой ориентации гидрометр подходит, но для точного контроля - нет.
Как использовать: опустите гидрометр в пробу, отобранную из хорошо перемешанной системы. Снимите показание на уровне мениска. Сравните с калибровочной зоной для вашей эмульсии. Результат - ориентир, а не точный замер.
Тест-полоски: химический статус
Тест-полоски (индикаторные полоски) показывают pH, щелочность или наличие отдельных ингибиторов. Они окрашиваются при контакте с жидкостью и дают цветовой ориентир.
Плюсы: быстро и наглядно, указывают на деградацию эмульсии (снижение pH, выпадение присадок).
Минусы: не измеряют концентрацию - только химические параметры. Две эмульсии с одинаковым pH и щелочностью могут иметь разные концентрации.
Как использовать: промокните полоску в пробе, подождите рекомендуемое время (обычно 15–30 сек), сравните цвет с диаграммой на упаковке. Если pH упал ниже нормы или цвет изменился резко, это сигнал к фильтрации, долива концентрата или полной замене. Но саму концентрацию так не узнаете.
Визуальный контроль: только для грубой оценки
Некоторые работники пытаются оценить концентрацию по виду: прозрачность, цвет, блеск. На самом деле это не работает для точного контроля.
Внешний вид может измениться из-за загрязнений, выпадения присадок, микробиологического поражения, но концентрация при этом может быть в норме. И наоборот: эмульсия может выглядеть нормально, а концентрация уже отклонилась от 5–10% в сторону 3% или 12%.
Визуальный контроль применяйте только как первый сигнал: если жидкость почернела, покрылась слизью или расслоилась - вызывает тревогу и требует замера. Но видимое благополучие не гарантирует правильную концентрацию.
Организация ежедневного контроля без приборов: практическая схема
Если у вас нет ни рефрактометра, ни гидрометра, но есть дисциплина и система, стабильность достигается через регулярное наблюдение и управление доливами.
Шаг 1: Определите график доливов
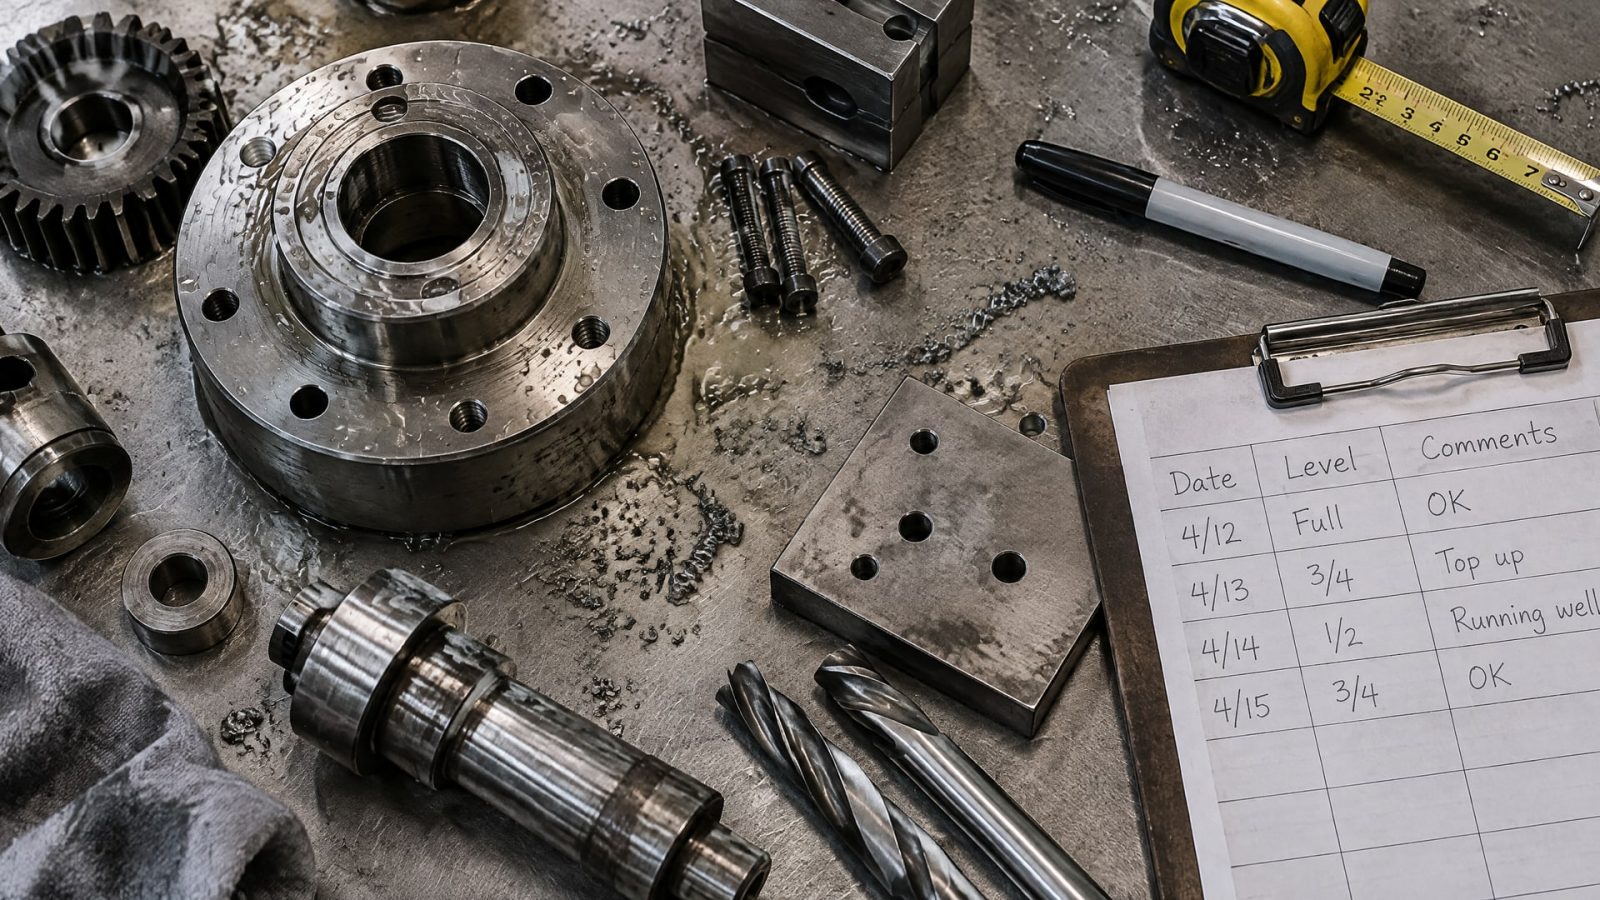
Замеряйте уровень жидкости в баке один раз в день (обычно в начало смены). Фиксируйте высоту в простую таблицу: дата, уровень, комментарии. За неделю вы увидите, насколько быстро уходит жидкость. Если уровень падает на 2–5 см в день - это нормально; если на 10 см или больше - ищите утечку.
Шаг 2: Установите правило долива воды и концентрата
Не доливайте воду произвольно. Придерживайтесь одного из двух принципов: - Доливайте воду только на потери (примерно столько же, на сколько упал уровень). - Доливайте концентрат и воду в соотношении, которое держит концентрацию в норме. Это требует хотя бы одного-двух замеров в неделю прибором.
Второй способ надежнее, потому что при чистом долива воды концентрация неизбежно падает.
Шаг 3: Фильтруйте систему раз в 1–2 недели
Каждый раз, когда фильтруете СОЖ, берите пробу ДО и ПОСЛЕ фильтрации. Запишите наблюдение: сколько стружки и осадка вышло, как изменился цвет, прозрачность. Это даст вам ощущение чистоты системы и косвенно подтвердит, что эмульсия работает.
Шаг 4: Еженедельный замер одним доступным прибором
Хотя бы раз в неделю используйте гидрометр или имейте доступ к рефрактометру (даже если это означает отобрать пробу и отнести ее в другой цех или в лабораторию). Один замер в неделю - минимум для контроля без ежедневного приборного замера.
Шаг 5: Ведите журнал
Таблица с датой, уровнем жидкости, замечаниями о цвете, запахе, вспениваемости, и один раз в неделю - данные гидрометра или рефрактометра. Этот журнал - ваша история эмульсии. По нему видно, когда нужна фильтрация, когда пора обновлять присадки, когда система начинает деградировать.
Техника правильного отбора пробы
Даже при использовании простых приборов результат зависит от того, как вы отбираете пробу.
Перемешивание системы
Перед отбором убедитесь, что эмульсия в баке хорошо перемешана. Включите циркуляцию или помешайте жидкость вручную чистой палкой в течение 1–2 минут. Без перемешивания верхний слой может быть разбавленнее, а нижний - гуще. Замер верхнего слоя даст заниженную концентрацию, и вы ошибочно добавите лишний концентрат.
Место отбора
Отбирайте пробу из середины бака, не с поверхности и не со дна. Со дна часто скапливаются механические примеси, что исказит результат. С поверхности могут быть пленки и пена.
Объем и емкость
Возьмите 100–150 мл жидкости в чистый, сухой стакан или пробирку. Если используете гидрометр - убедитесь, что его плавать достаточно места (глубина не менее 10–12 см). Остатки предыдущей эмульсии или грязь в емкости исказят результат.
Время замера
Замеры лучше делать в одно время дня, например в начало смены, когда система остыла. Если замерять сразу после горячего цикла обработки, показание может быть искажено из-за температурного влияния (для рефрактометра это критично; для гидрометра - тоже заметно).
Совет инженера: как организовать контроль на производстве с ограниченным оборудованием
На одной из линий фасовки, где система работала 24/7, концентрация эмульсии плыла: за неделю падала с 8% до 4%, потом мастер добавлял концентрат и она скакала до 12%.
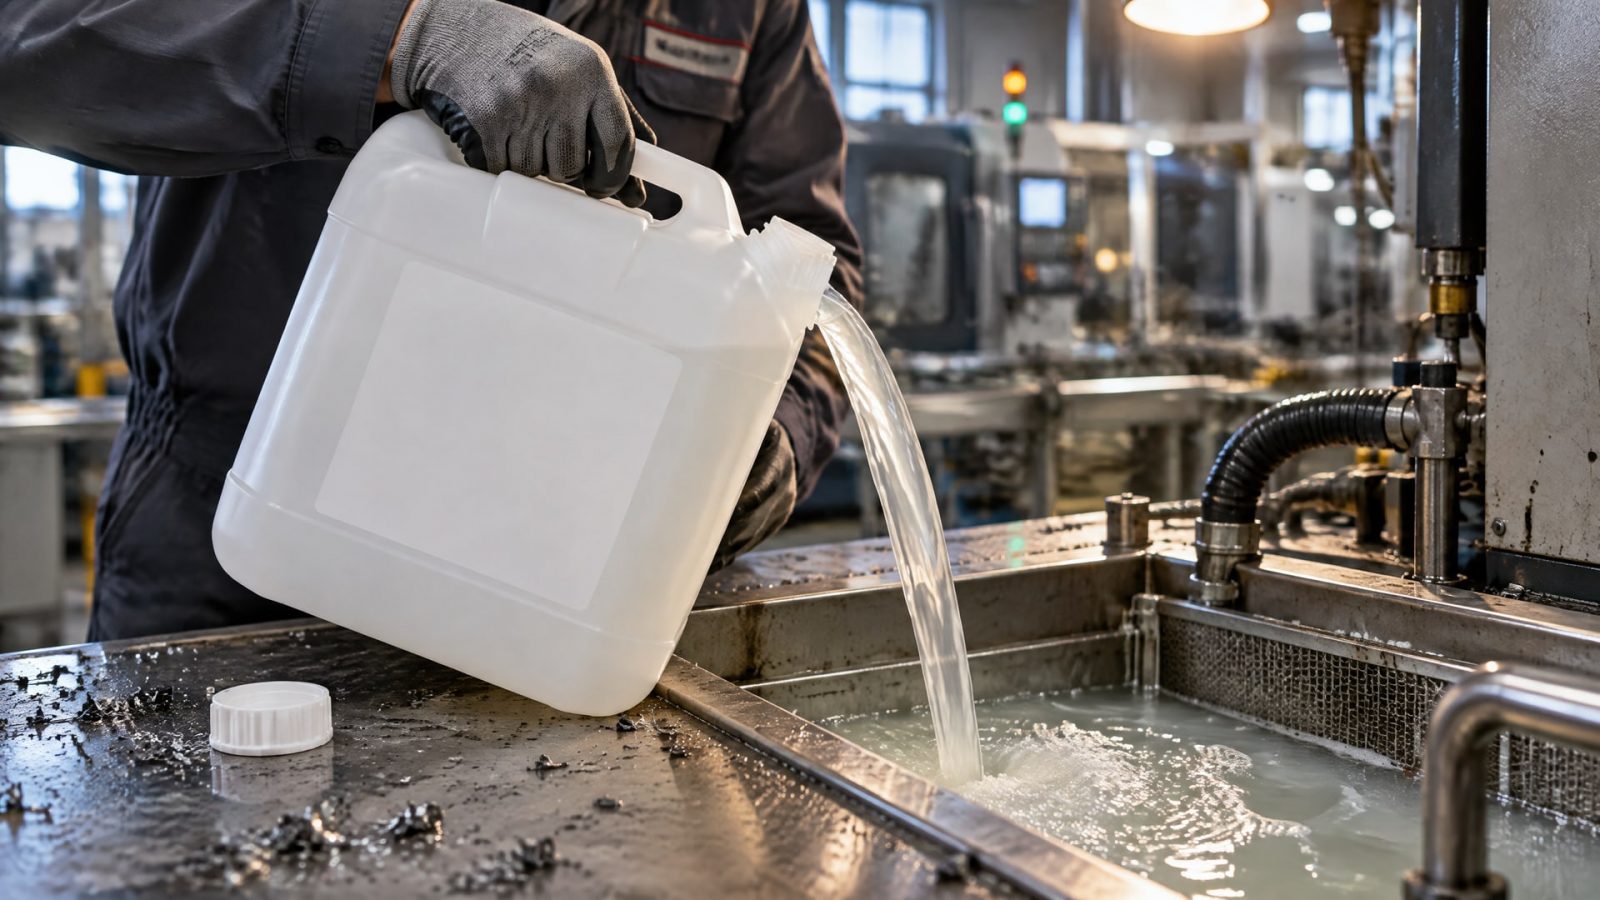
Инструмент ломался, поверхность деталей была неровной. Решение было простым: установили правило ежедневного замера с гидрометром (он стоял у каждого станка) и вели журнал. Расчеты показали, что система теряет примерно 1% концентрации в сутки из-за испарения и уноса. Соответственно, каждый понедельник добавляли порцию концентрата на 7%, остальные дни доливали только воду на потери уровня. Через две недели концентрация стабилизировалась в зоне 6–8%, брак упал вдвое, стойкость инструмента выросла на 30%. EFELE CF-627, который использовался на этой линии, оказался достаточно стабильным и к воде средней минерализации хорошо адаптировался, что упростило предсказуемость доливов и снизило потери на переделки.
Когда имеет смысл переход на автоматический контроль
Если система достаточно крупная, работает многосменно, и концентрация часто уходит в крайности несмотря на ежедневный ручной контроль - стоит рассмотреть inline-датчик или автоматизированную систему контроля.
Inline-датчики постоянно измеряют концентрацию прямо в потоке жидкости, передают данные на экран или в систему управления. Датчик дает измерение в реальном времени и может даже автоматически подать сигнал на насос для долива концентрата.
Преимущества автоматики: - Исключают человеческий фактор. - Предотвращают крайние отклонения. - Записывают историю концентрации для анализа тренда. - Экономят время оператора.
Недостатки: - Высокие капиталовложения (датчик, контроллер, насос). - Требуют периодической калибровки и техническое обслуживание. - Не везде окупаются (для небольших систем с редкой сменностью это дорого).
Для большинства средних и крупных производств с централизованной системой смазки inline-контроль уже окупает себя за 1–2 года благодаря снижению брака и продлению жизни инструмента.
Параметры, которые контролировать дополнительно
Помимо концентрации, есть еще три параметра, которые удерживают эмульсию в рабочем состоянии.
pH (кислотность)
Для металлообрабатывающих эмульсий рабочее окно обычно лежит в диапазоне pH 8,0–11,0. Если pH упал ниже 8,0 - это сигнал к окислению, выпадению присадок или микробиологическому заражению. Проверяется тест-полоской или лабораторным pH-метром. Восстанавливается либо доливом свежего концентрата, либо добавлением буферных веществ.
Содержание ингибиторов и солей
В эмульсию входят комплексные ингибиторы коррозии, противозадирные присадки и другие компоненты. С течением времени они расходуются (взаимодействуют с загрязнениями, выпадают в осадок). Точно измерить содержание ингибиторов можно в лаборатории (методы титрования, хроматография). На производстве оценивают косвенно: по потемнению эмульсии, по результатам тест-полосок, по появлению коррозии на детали. Признак выпадения присадок - появление масляной пленки сверху или осадка снизу.
Вспениваемость
Если эмульсия при циркуляции начинает пениться - это говорит либо о попадании воздуха в систему (утечка, проседание уровня), либо о деградации противопенного пакета. Пена ухудшает теплоотвод и может привести к кавитации в насосах. Контролируется визуально: если при включении циркуляции над поверхностью появляется белая или желтая пена, стоящая более 10–15 сек - требуется чистка системы или долив противопенного агента.
Часто задаваемые вопросы
Можно ли обойтись вообще без контроля концентрации?
Нет. Уже через несколько дней без контроля концентрация уходит из нормы на 2–3%. Это приводит к задирам на деталях, ломке инструмента и ускоренному окислению эмульсии. Ежедневный, даже визуальный контроль за уровнем и еженедельный замер приборов - минимум, который предотвращает отказ системы. Одноразовая настройка в начале месяца работает только в первые дни.
Гидрометр менее точен, чем рефрактометр. Насколько это критично?
Гидрометр дает точность в пределах ±0,5–1% по плотности, что соответствует примерно ±0,3–0,7% по концентрации в зависимости от типа эмульсии. Это достаточно для грубого контроля и предотвращения крайностей (падения ниже 3% или подъема выше 12%). Для точного поддержания в узком окне (например, 6–8%) нужен рефрактометр или inline-датчик. Но если цель - просто не допустить срыв - гидрометр справляется.
Как часто нужно фильтровать СОЖ, если контролируешь концентрацию?
Фильтрация и контроль концентрации - разные процедуры. Концентрация показывает «сколько масла в воде», фильтрация удаляет «что в этой воде плавает». Рекомендуемая периодичность фильтрации - раз в 1–2 недели при обычной обработке, и раз в 3–5 дней при высокой стружконагрузке. Контроль концентрации при этом может быть ежедневным. Чем чище система - тем дольше живет эмульсия и тем стабильнее концентрация.
Что делать, если концентрация скачет все равно, несмотря на контроль?
Скачки указывают на либо неправильный отбор проб (не перемешиваете систему перед замером), либо на значительные утечки жидкости (ищите подтеки), либо на произвольный долив воды другими рабочими. Решение: наладить единый правила доливов, обучить персонал правильно отбирать пробу и вести журнал. Если и после этого скачки продолжаются - рассмотрите inline-контроль.
Какой концентрат выбрать, если собираюсь контролировать вручную?
Выбирайте концентраты, отличающиеся хорошей стабильностью и низкой чувствительностью к качеству воды. Такие продукты проще держать в целевом диапазоне даже при ручном контроле, потому что они медленнее расслаиваются и меньше чувствуют жесткость воды. Проверяйте паспорт: там указано рекомендуемое окно концентрации и стабильность при хранении.
Заключение
Контроль концентрации СОЖ без рефрактометра возможен и практикуется на многих производствах. Секрет не в чудо-приборе, а в систематичности: ежедневный замер уровня жидкости, еженедельный или чаще замер доступным прибором (гидрометр, тест-полоски), четкое правило доливов и ведение журнала. Для большинства металлообрабатывающих эмульсий целевой диапазон составляет 5–10%, хотя точный норматив нужно брать из паспорта конкретного продукта. Визуальный контроль и «на глаз» не работают; гидрометр и тест-полоски - коррекционные инструменты, позволяющие держать эмульсию в рабочем состоянии.
Если ваша система часто выходит за границы норма несмотря на ручной контроль, или если объем жидкости и количество станков велики - инвестируйте в inline-датчик. Но для большинства средних цехов регулярный ручной контроль с простыми приборами, дисциплина в управлении доливами и фильтрацией обеспечивают стабильность, которая гарантирует качество обработки и долгую жизнь инструмента. Начните с ведения журнала: фиксируйте дату, уровень, один раз в неделю добавляйте замер гидрометра - и уже через месяц вы увидите тренд и поймете, какой режим долива подходит именно вашей системе.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сож пенится, и как за 5 шагов диагностировать и устранить проблему пенообразования в системе охлаждения станка.
Узнайте, как правильно выбрать и нанести смазку для петель дверей автомобиля, чтобы избежать скрипа и продлить срок службы механизмов.
Узнайте, как выполняется замена прокладки фланца с использованием анаэробных формирователей, обеспечивающих надежную герметизацию.