
Как заменить прокладку фланца анаэробным формирователем прокладок
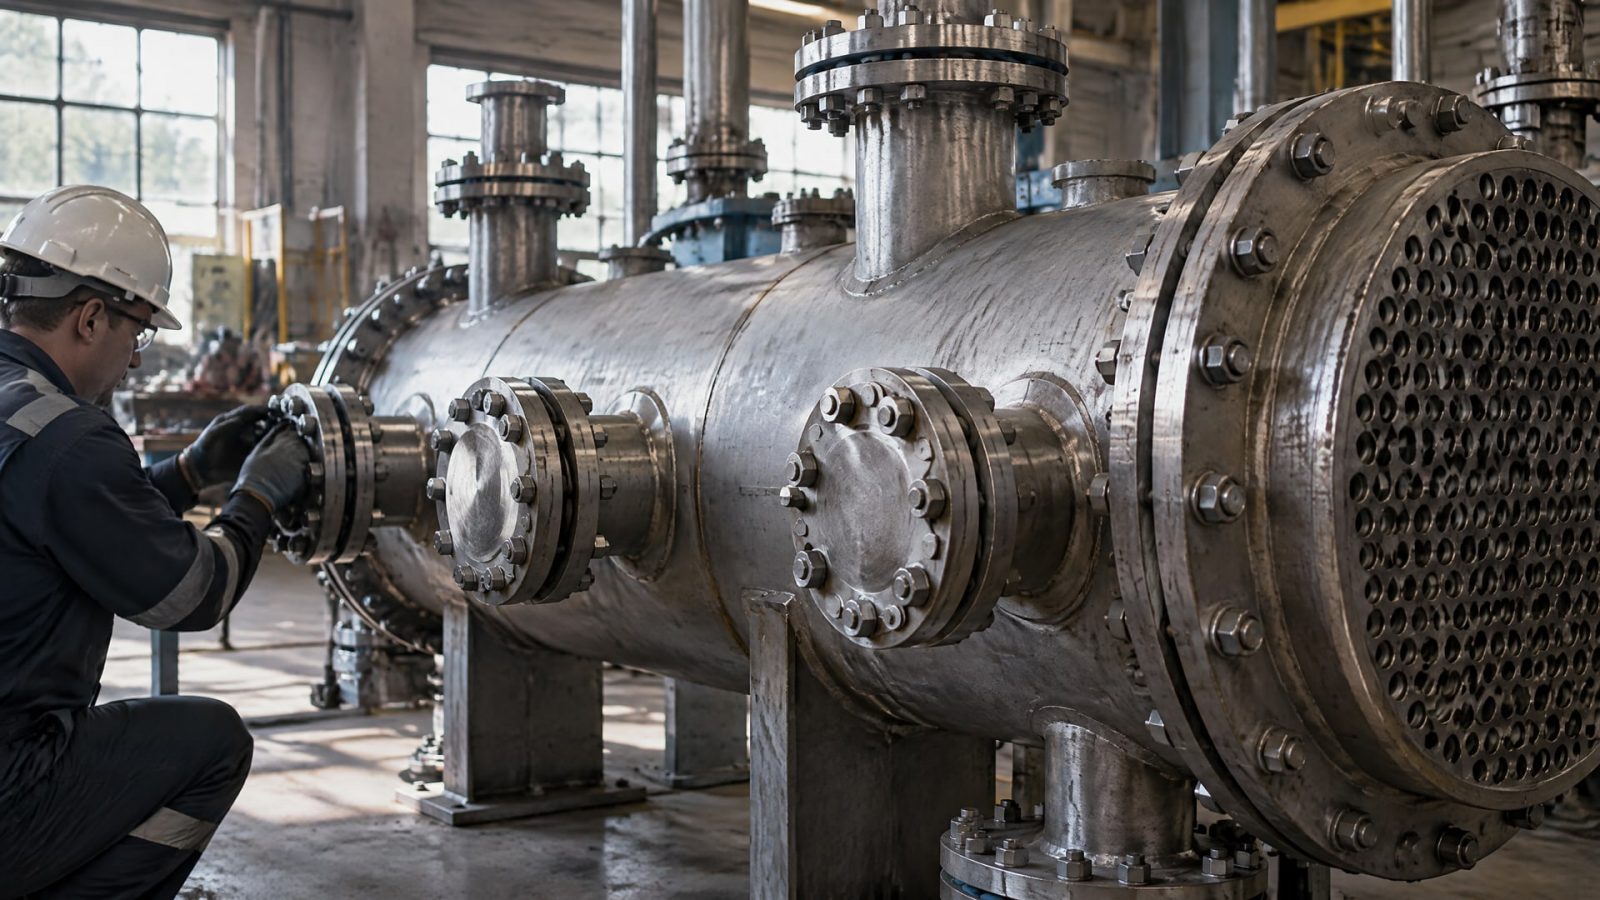
Прокладка фланца - это уплотняющий элемент, который герметизирует соединение двух фланцевых поверхностей. Со временем под воздействием температурных колебаний, вибрации и гидравлического давления прокладка теряет упругость, происходит микротечь, а иногда и полная разгерметизация узла. Традиционная замена предполагает разборку соединения и установку новой прокладки по размерам. Однако в промышленности и сервисной практике все чаще используют анаэробные формирователи прокладок - жидкие уплотнители, которые отвердевают в отсутствие кислорода и создают герметичное соединение без штатной резиновой или паронитовой прокладки. Такой подход экономит время, исключает необходимость точного подбора запчасти и работает на узлах с предсказуемыми зазорами. Статья разбирает, когда анаэробный формирователь допустим, как его наносить и когда лучше остаться при традиционной прокладке.
Когда штатная прокладка остается предпочтением
Для большинства промышленного оборудования - компрессоров, насосов, теплообменников - прокладка фланца входит в штатную конструкцию и подбирается по ГОСТ 9833-73 или европейским аналогам.
Основная причина: производитель учел рабочее давление, температуру и химическую совместимость среды, которая проходит через узел.
Замена прокладки на совместимую гарантирует, что геометрия и упругость уплотнителя соответствуют расчетным параметрам конструкции. На практике сервисы и закупщики выбирают именно замену прокладки в следующих сценариях: давление в системе превышает 1 МПа, рабочая среда - агрессивные жидкости или горячие газы (выше 150 °C), узел испытывает вибрацию, фланец подвергается циклическим нагрузкам.
В каталогах запчастей для водонагревателей, компрессоров и промышленных установок встречаются прокладки стандартных диаметров: 45, 64, 74, 92, 116, 160 мм и другие типоразмеры под конкретные модели оборудования. Цена штатной прокладки в розницу - от 80 до 1 290 ₽ в зависимости от материала и исполнения. Стоимость работ по замене у сервиса составляет в среднем 490–1 200 ₽.
Когда уместен анаэробный формирователь прокладок
Анаэробные уплотнители применяются на фланцах с заранее известной геометрией: плоские соединения с равномерным зазором 0,05–0,15 мм, без выступов, неровностей и микротрещин.
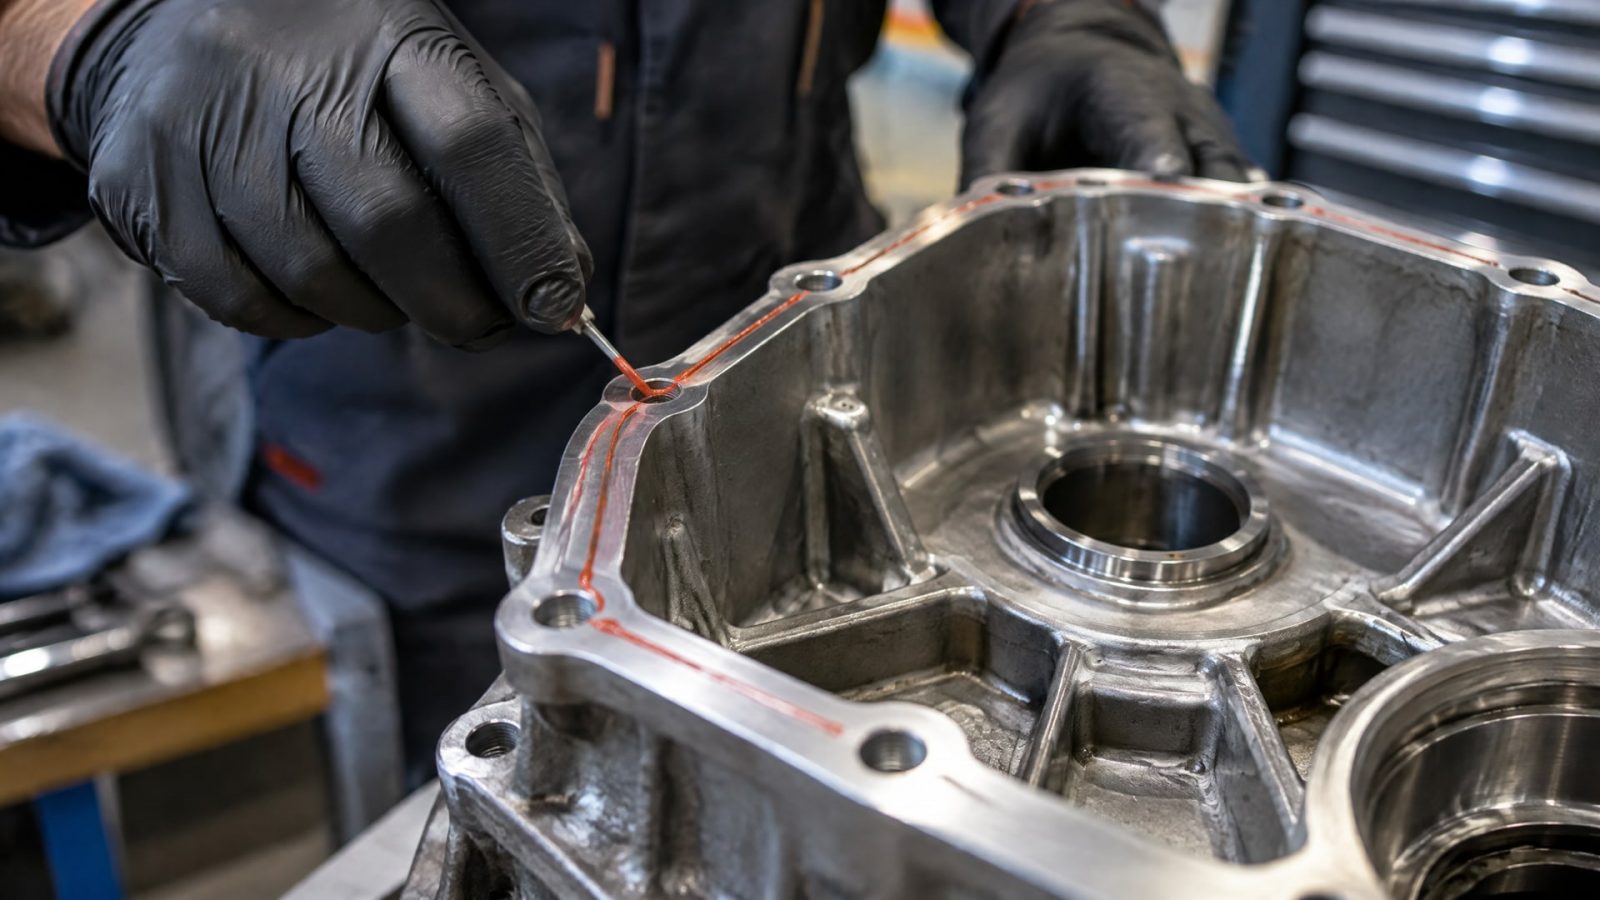
Преимущества такого подхода видны при ремонте в полевых условиях, когда под рукой нет точной запчасти, или на узлах с низким давлением (до 2 МПа) и умеренной температурой (не выше 150–200 °C в зависимости от вязкости состава).
Герметизация фланцевого соединения без прокладок также востребована, если требуется минимизировать время простоя: разборка, чистка, нанесение состава и полимеризация занимают час-два, в то время как поиск совместимой прокладки может потребовать контакта с поставщиком. На практике анаэробный формирователь используется на вспомогательных системах: трубопроводах с охлаждающей жидкостью, воздушных магистралях, дренажных линиях, системах смазки.
Критически важно понимать, что анаэробный состав НЕ работает под вибрацией и циклическими нагрузками - формирователь постепенно разрушается в зоне микросдвигов. Поэтому на насосах, компрессорах и вращающемся оборудовании анаэробный подход неприменим.
Подготовка поверхности и техника нанесения
Успешная герметизация фланцевого соединения начинается с подготовки.
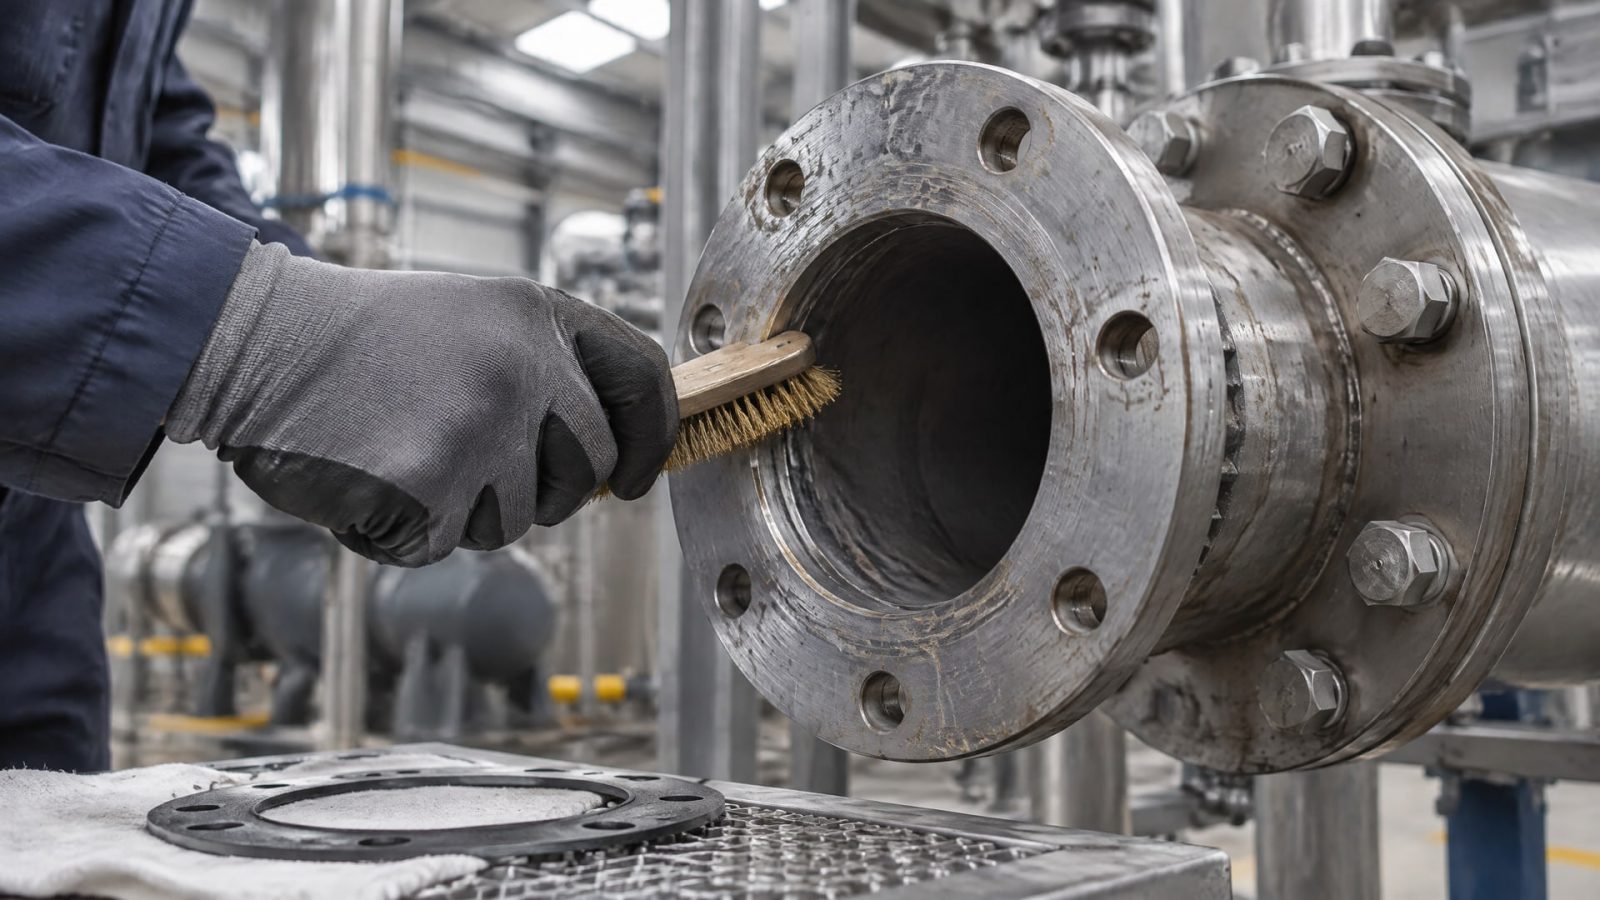
Поверхности обеих фланцев нужно очистить от остатков старой прокладки, грязи и окиси металла. Для этого используют скребок или щетку из латуни (не стальную), затем протирают поверхность чистой тряпкой, смоченной в обезжиривателе или ацетоне. После высыхания поверхности проверяют на предмет трещин, эрозии и локальных выступов - все это может нарушить герметичность.
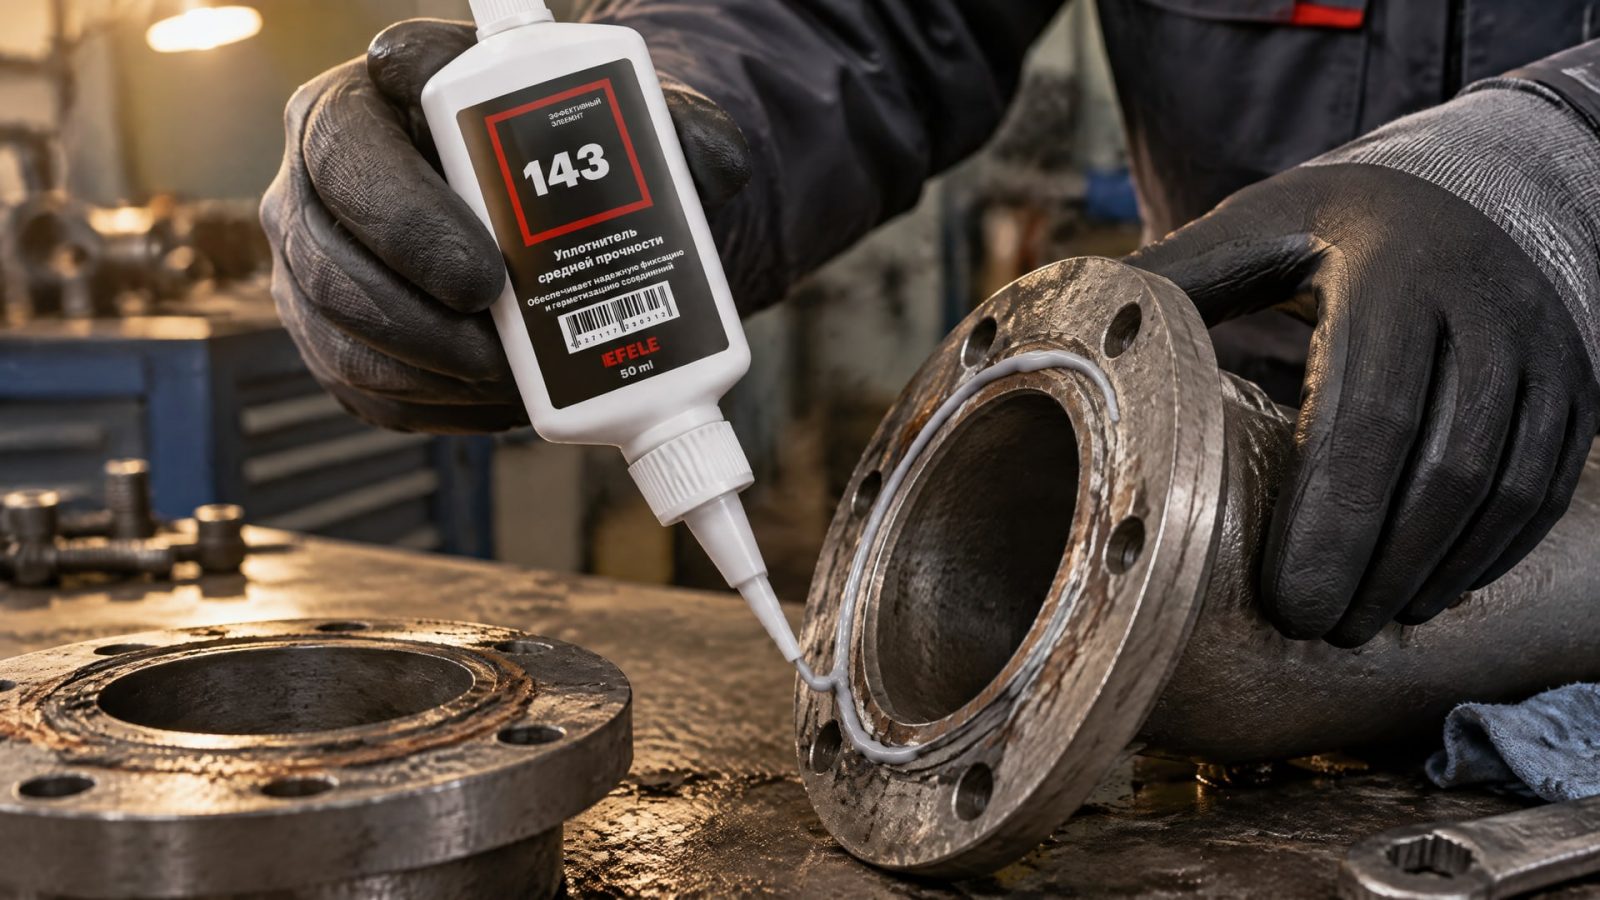
Формирователь наносится тонкой пленкой. Состав выдавливается из шприца или флакона вокруг всех отверстий под болты и по полному периметру фланца - непрерывная линия, без пропусков. Толщина пленки - не более 0,3–0,5 мм; избыток состава вытекает из-под фланца, загрязняет соседние детали и может попасть в уплотнения и подшипники, что приведет к их отказу.
Затем фланцы соединяют, болты затягивают равномерно (крест-накрест, если их четыре и более) с момент-силой, указанной в технической документации оборудования. Обычный диапазон -20–50 Н·м для промышленных узлов среднего размера. После сборки состав требует времени на полимеризацию: в зависимости от вязкости и типа анаэробного формирователя это может быть от 1 до 24 часов. До истечения времени жесткости узел нельзя подвергать давлению и температурным перепадам.
Герметизация без прокладок: практические ограничения
Герметизация фланцевых соединений без штатной прокладки требует соблюдения целого ряда условий, без которых результат не гарантирован.
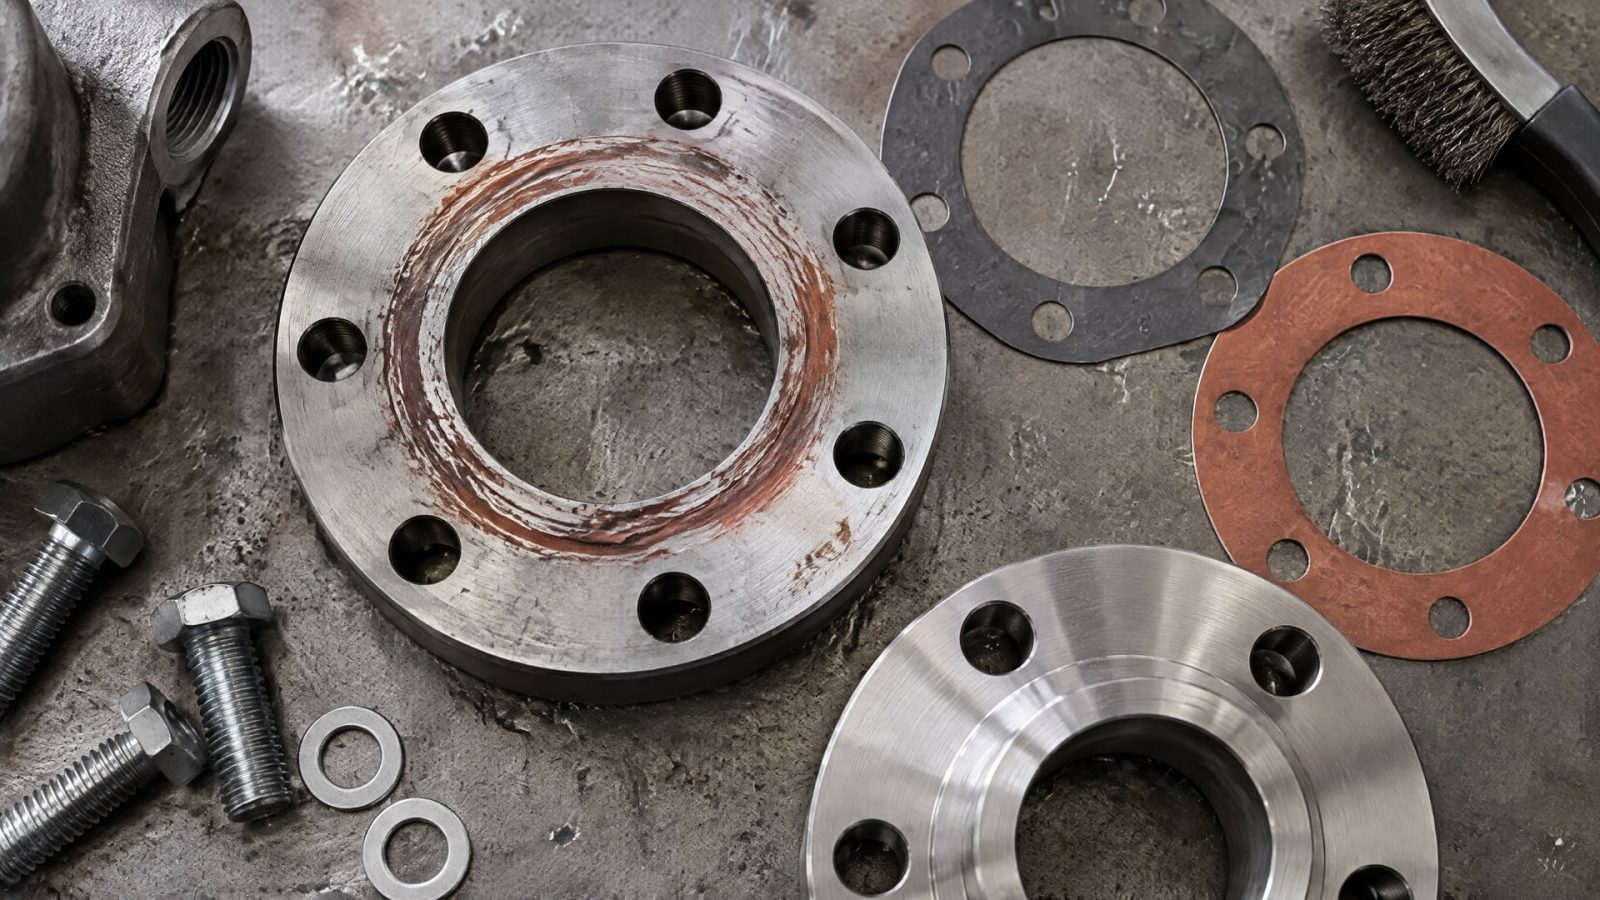
Во-первых, рабочая среда (масло, вода, воздух, охлаждающая жидкость) должна быть химически совместима с выбранным анаэробным составом. Масла и углеводороды совместимы с большинством формирователей; вода и водные растворы - избирательно; щелочи и кислоты требуют специальных составов.
Во-вторых, давление в узле не должно превышать расчетное для конкретного класса герметика. Анаэробные формирователи пластичны и рассчитаны на давления до 2–3 МПа. При давлении выше 5 МПа состав начинает продавливаться сквозь зазор, образуя течь. В-третьих, температура: большинство анаэробных формирователей прокладок сохраняют упругость при температурах от -40 до +150 °C. Для высокотемпературных узлов (выше 200 °C) требуются специальные составы на основе эпоксидных смол или керамических наполнителей, которые дороже и полимеризуются дольше.
На узлах, подвергающихся вибрации или циклическим нагрузкам, анаэробный состав работает недолго - микросдвиги разрушают полимерную сетку. Поэтому герметик уместен только на статических фланцах: трубопроводах, переходных патрубках, кожухах и крышках.
Сравнение подходов: прокладка или анаэробный состав
| Параметр | Штатная прокладка | Анаэробный формирователь |
|---|---|---|
| Давление | До 25 МПа | До 2–3 МПа |
| Температура | От -50 до +250 °C (в зависимости от материала) | От -40 до +150 °C (обычные), до +200 °C (специальные) |
| Вибрация и циклические нагрузки | Выдерживает | Разрушается со временем |
| Время на замену | 30–60 минут (демонтаж, подбор, монтаж) | 10–20 минут (подготовка, нанесение), плюс 1–24 часа полимеризации |
| Стоимость материала | 80–1 290 ₽ | 150–400 ₽ за флакон |
| Необходимость точного подбора | Да, по размеру и модели | Нет, применяется на месте |
| Надежность при неправильной установке | Средняя (неполный контакт, перекос) | Низкая (течь, вытекание) |
| Хранение и сроки | Не требуется, прокладка всегда готова | Требует герметичный флакон, срок годности 2–3 года |
Выбор анаэробного формирователя и совместимость с материалами
На рынке представлены анаэробные формирователи прокладок разных вязкостей и составов.
Низкорентген жидкие - с вязкостью по ISO 3448 класс VG 32–VG 46 - используются для фланцев с малыми зазорами (0,05–0,1 мм) и глубокими резьбовыми каналами. Пастообразные (VG 100–VG 220) применяют на фланцах с бо́льшими зазорами, плоскими стыками и открытыми отверстиями.
Совместимость с уплотнениями критична: если рядом с фланцем расположены резиновые манжеты, они должны быть устойчивы к растворителям и полимерам в составе герметика. Некоторые анаэробные формирователи содержат растворители, которые могут размягчить или разбухнуть традиционный каучук. Перед нанесением нужно проверить совместимость по технической документации или провести тест на отрезке уплотнения.
Для надежной герметизации фланцевых соединений на производствах и сервисных участках рекомендуется использовать проверенные составы: EFELE 143 показывает стабильные результаты на фланцах трубопроводов и вспомогательных систем с давлением до 2 МПа и температурой до +150 °C. На практике такой подход прижился в ремонтных службах, где требуется минимизировать время простоя оборудования при условии, что узел не подвергается вибрации и не содержит агрессивных сред.
Частые ошибки при замене и герметизации
Наиболее распространенная ошибка - избыток анаэробного состава.
Многие новички считают, что «больше герметика = больше герметичности», и наносят его толстым слоем. Результат противоположный: состав вытекает из-под болтов, загрязняет внешние поверхности, может попасть в масляные каналы или уплотнения, а главное - в точке затяжки болта происходит срыв и ослабление соединения.
Вторая ошибка - нанесение формирователя на грязную или влажную поверхность. Анаэробный состав полимеризуется только в отсутствие кислорода при контакте с металлом; если поверхность покрыта окислом, пылью или влагой, молекулы состава не получают нужный сигнал на отвердевание, и герметик остается вязким или не полимеризуется вообще.
Третья ошибка - недостаточное время полимеризации перед запуском. Многие операторы и сервисные техники включают оборудование сразу после сборки, не дождавшись полного отвердевания состава. Под давлением и температурой незастывший герметик выдавливается из зазора, соединение разгерметизируется. Время ожидания указывается на упаковке; в среднем это 1–2 часа при комнатной температуре.
Четвертая ошибка - выбор формирователя без учета рабочей среды. Анаэробные составы на основе метакрилата хорошо работают с маслами, но могут быть несовместимы с некоторыми охлаждающими жидкостями или водными растворами. Перед применением нужно свериться со спецификацией герметика.
Часто задаваемые вопросы
Сколько стоит замена прокладки фланца водонагревателя?
Стоимость работ по замене прокладки или уплотнителя фланца у сервиса колеблется от 490 до 1 200 ₽ и выше в зависимости от региона, сложности разборки и модели оборудования. Сама прокладка обходится в 80–1 290 ₽ в розницу; цена зависит от диаметра, материала (резина, паронит, композит) и производителя. Итоговая стоимость замены, включая работу и запчасть, может достичь 1 500–2 000 ₽.
Можно ли использовать анаэробный герметик вместо прокладки на любом фланце?
Нет, только на фланцах с известной геометрией, давлением до 2–3 МПа и без вибрации. На узлах высокого давления (компрессоры, насосы), с циклическими нагрузками или с температурой выше 150 °C анаэробный состав не рекомендуется. Для таких узлов нужна штатная прокладка.
Как подобрать размер прокладки фланца?
Размер определяется диаметром ТЭНа или фланца (обычно 45, 64, 74, 92, 116, 160 мм и другие) и моделью оборудования. Уточните номер модели водонагревателя, компрессора или другого узла, затем в каталоге запчастей найдите прокладку под этот типоразмер. Или снимите старую прокладку и отнесите ее в магазин для сравнения.
Сколько времени требуется на полимеризацию анаэробного формирователя?
Время полимеризации зависит от вязкости состава и температуры окружающей среды. При комнатной температуре (20–25 °C) большинство анаэробных герметиков твердеют за 1–2 часа. При более низкой температуре процесс замедляется; при нагреве ускоряется. Полная жесткость достигается через 24 часа. До истечения этого времени узел нельзя включать под давлением.
Какой анаэробный состав лучше выбрать для трубопровода с охлаждающей жидкостью?
Для охлаждающей жидкости подбирайте состав с маркировкой «совместим с водными растворами» или проверьте совместимость в технической документации герметика. Избегайте простых метакрилатных составов, так как они могут вступить в реакцию с присадками в жидкости. На производствах часто используют универсальные формирователи, рассчитанные на масла и умеренно водные среды.
Заключение
Замена прокладки фланца - это одна из самых частых операций в промышленном ремонте и техническом обслуживании. Выбор между штатной прокладкой и анаэробным формирователем зависит от рабочего давления, температуры, наличия вибрации и химической совместимости с рабочей средой. Традиционная замена прокладки остается стандартом для высоконагруженных узлов и критичных систем; анаэробный герметик находит применение на вспомогательных трубопроводах и низконапорных фланцах, где требуется быстрота ремонта и нет в наличии подходящей запчасти.
Следующий шаг: определите параметры вашего фланца (давление, температура, среда), уточните размер старой прокладки или номер модели оборудования, затем выберите способ герметизации. Для большинства задач сервиса и промышленного производства лучше придерживаться штатного решения - это гарантирует надежность и предсказуемый срок службы узла.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка для замков авто – надежная защита от замерзания зимой. Узнайте, как выбрать и применить смазочные материалы для долгой работы механизма.
Узнайте, как анаэробный фиксатор резьбы и другие методы помогают предотвратить самоотвинчивание резьбовых соединений от вибрации.
Узнайте, как правильно выбрать и использовать пищевое масло для редукторов H1, чтобы обеспечить долгую службу оборудования и безопасность продукции.