
Как предотвратить самоотвинчивание резьбовых соединений от вибрации
Самоотвинчивание болтов и винтов под воздействием вибрации - одна из ключевых проблем в производстве и машиностроении. Поперечная вибрация, действующая перпендикулярно оси крепежа, может привести к полной потере преднатяга, создавая критические зазоры в соединении. Проблема усугубляется тем, что даже хорошо затянутый болт при вибрационной нагрузке постепенно ослабляется из-за микроскольжения между витками резьбы. Статья рассказывает о физике виброослабления, о стандартах испытаний и о практических способах защиты - от расчета преднатяга до выбора анаэробного фиксатора резьбы. Материал ориентирован на инженеров, техников и закупщиков, которые ищут надежное и экономичное решение для удержания резьбовых соединений в условиях постоянной вибрации.
Механизм самоотвинчивания под воздействием вибрации
Самоотвинчивание резьбовых соединений под вибрацией происходит не из-за продольных толчков, как часто думают, а именно из-за поперечных смещений.
Когда вибрационная нагрузка действует перпендикулярно оси болта, витки резьбы испытывают микроскольжение относительно друг друга. Каждый цикл вибрации вызывает небольшое проскальзывание, которое незначительно, но постепенно приводит к ослаблению соединения. На практике поперечная вибрация может привести к потере преднатяга вплоть до полного ослабления, тогда как осевая вибрация обычно снижает его значительно меньше.
Основной инженерный принцип защиты прост: сохранить достаточный преднатяг и не допустить микроскольжения между резьбой и опорными поверхностями. Это достигается двумя путями: механическим (правильный расчет момента затяжки) и химическим (применение фиксирующего состава). Ни один из методов не действует в отрыве - преднатяг остается обязательным, а анаэробный фиксатор выступает в роли страховки, которая заполняет микрозазоры и предотвращает проскальзывание.
Как работают анаэробные фиксаторы резьбы
Анаэробные фиксаторы резьбы - это однокомпонентные полимерные составы, которые отверждаются в отсутствие кислорода и в контакте с металлом.
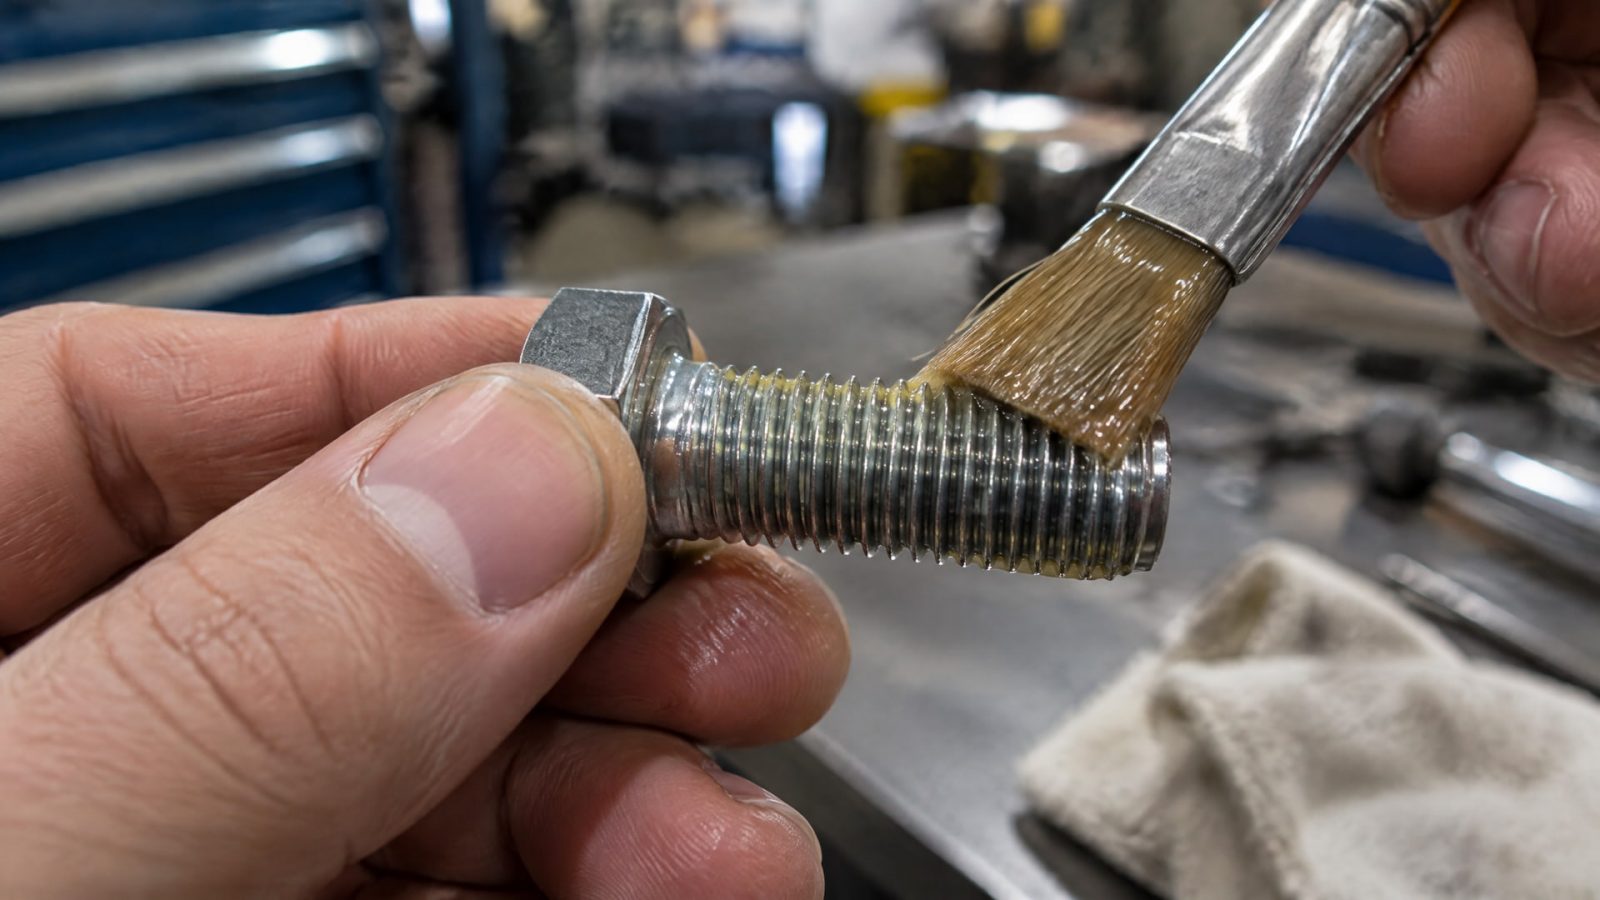
После нанесения на резьбу состав остается жидким на воздухе, но начинает полимеризоваться (затвердевать) внутри резьбовых зазоров, где доступ кислорода исключен. Как только болт вращают и затягивают, состав распределяется по виткам, и в замкнутом пространстве резьбы запускается химическая реакция.
Отвержденный слой заполняет микронеровности, уменьшает микроподвижки и создает фрикционное сцепление между витками. Это сцепление дополнительно помогает противостоять виброослаблению. Одновременно состав защищает резьбу от коррозии и фреттинг-износа, предотвращая окисление и истирание металла в местах контакта. Толщина образованного слоя - всего несколько микрон, но этого достаточно, чтобы значительно повысить сопротивление вибрационным нагрузкам.
Когда анаэробный фиксатор действительно нужен
Фиксатор имеет смысл применять в трех основных сценариях:
Соединения под вибрацией: подшипниковые узлы, крепления электромоторов, кронштейны на вибрирующих агрегатах, гидравлические и пневматические системы.
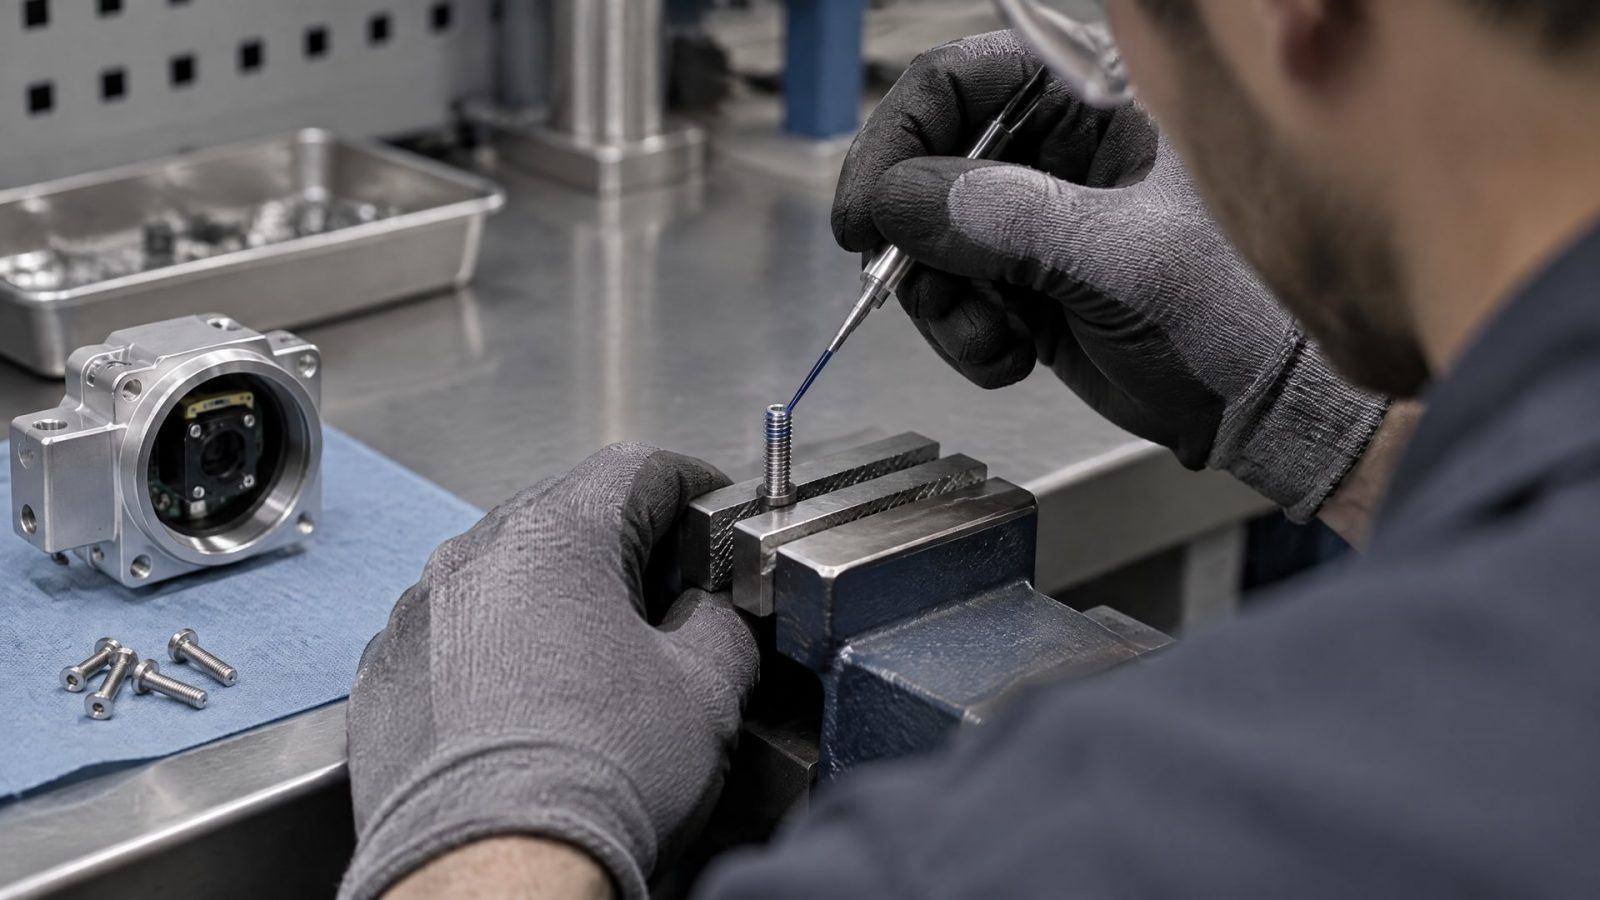
Критичные соединения, где ослабление недопустимо: фланцевые соединения высокого давления, крепежи установочные, винты оптических приборов и точных датчиков.
Среды с вымыванием смазки: влажные цехи, соединения с циклической промывкой или применением дезинфицирующих растворов, где традиционная смазка вымывается и перестает защищать резьбу.
Если болт установлен в статичный узел и не испытывает нагрузок, фиксатор не требуется. Если соединение хорошо затянуто, находится в сухой среде и никогда не разбирается, часто достаточно одного преднатяга. Но если есть даже малейшие сомнения в стабильности соединения - лучше применить фиксатор.
Выбор типа фиксатора: от прочности разборки к практическому решению
Анаэробные фиксаторы резьбы делятся на три класса по силе разборки и требуемой энергии демонтажа.
| Класс | Характеристика | Применение | Разборка |
|---|---|---|---|
| Низкая | Prevailing torque 0,5–2 Н⋅м на винте M5 | Микровинты, установочные винты, датчики, оптика | Полностью инструментом без нагрева |
| Средняя | Prevailing torque 2–10 Н⋅м | Промышленный крепеж, болты электромоторов, гидравлические системы | Инструментом, возможен небольшой нагрев |
| Высокая | Prevailing torque более 10 Н⋅м | Вал-втулочные соединения, передачи, критичные фланцы, области с экстремальной вибрацией | Требуется нагрев до 200–250 °C |
Ошибка выбора встречается очень часто. Инженер может взять высокопрочный состав, думая, что это обеспечит максимальную защиту, а потом столкнуться с невозможностью разобрать соединение без специального оборудования. Или, наоборот, выбрать низкопрочный состав, который недостаточно держит винт при вибрации.
Правильный выбор опирается на три параметра: требуемая разборность (будет ли в сервисе разбирать соединение и чем - рукой, инструментом или с нагревом), температурные условия (при превышении рабочей температуры состава фиксация слабеет) и класс вибрационной нагрузки (слабая постоянная вибрация требует средней прочности, экстремальная - высокой).
Для мелких винтов и установочных винтов, которые должны разбираться без сильного нагрева, обычно рассматривают низко- или среднепрочные составы. Для более нагруженных соединений с постоянной вибрацией и там, где нужна повышенная стойкость, применяют более прочные составы, требующие локального нагрева примерно до 250 °C для разборки.
Температурная граница: когда нужна специальная формула
Стандартные анаэробные фиксаторы работают в диапазоне примерно до 150 °C. При длительной эксплуатации выше этой температуры состав начинает размягчаться, и фиксирующий эффект снижается. Если соединение должно работать при 180–200 °C и выше, нужно смотреть на специальные высокотемпературные составы или комбинировать фиксатор с механическими способами (контргайка, стопорная проволока).
Подготовка резьбы: почему качество поверхности решает все
Эффективность анаэробного фиксатора резьбы на 90% зависит от подготовки поверхности.
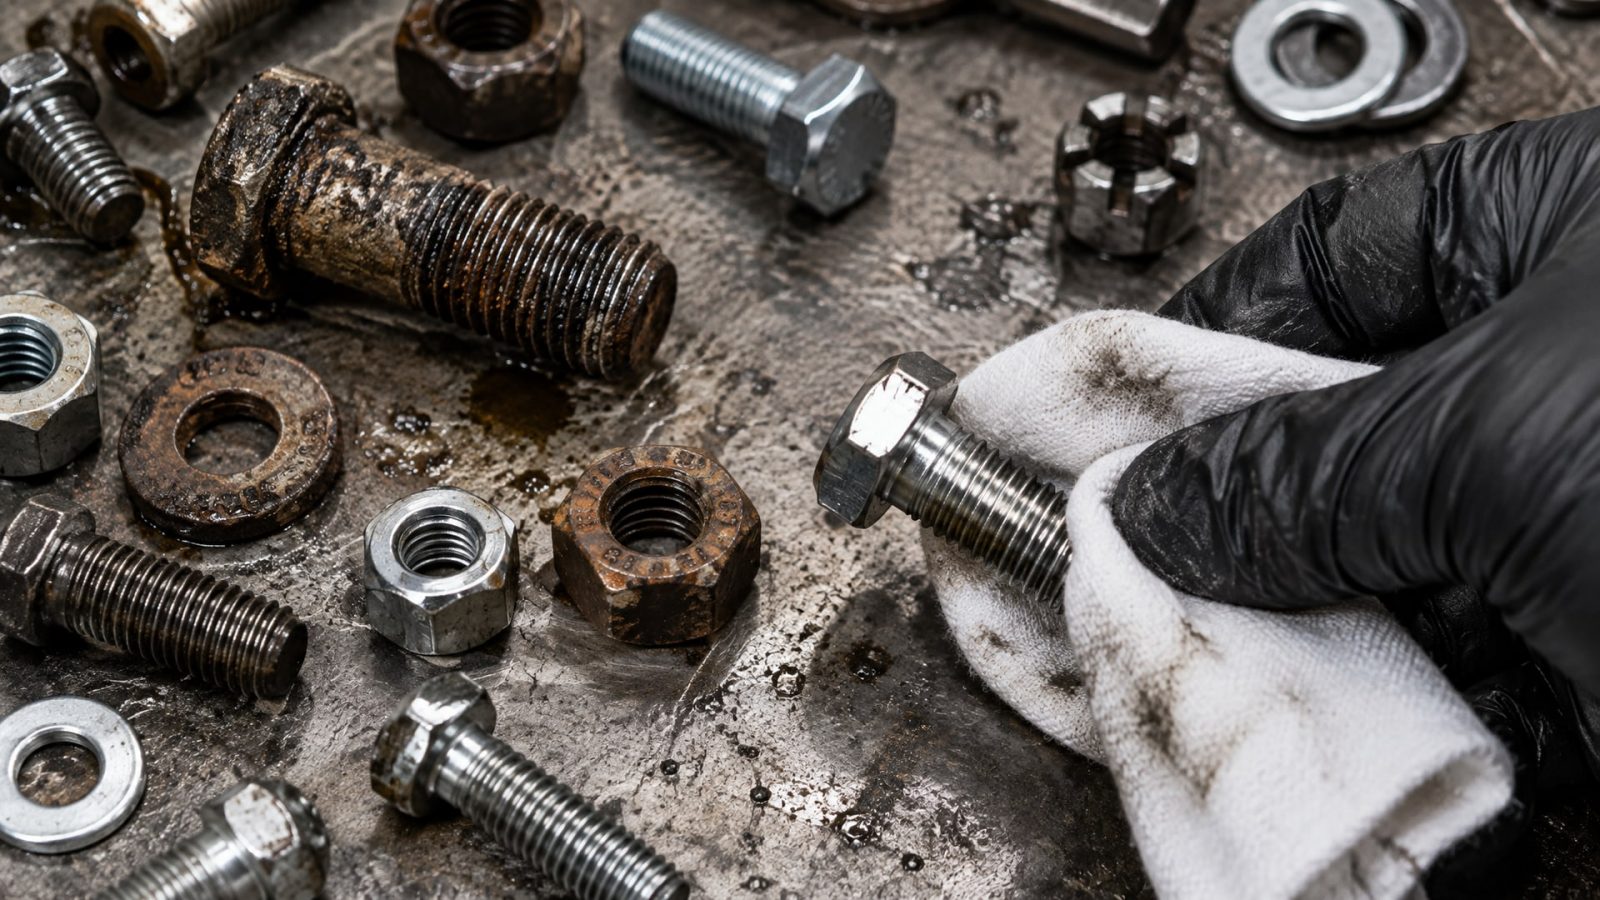
Если витки покрыты маслом, грязью, окислением или коррозией, состав просто не проникнет в микрозазоры и не образует полноценное адгезионное соединение. В инструкциях производителей это подчеркивается прямо: резьба должна быть чистой, сухой и обезжиренной.
Пошаговый процесс подготовки
Удалить видимую грязь и масло: протереть резьбу чистой тряпкой, при необходимости прополоскать в ацетоне или спирте.
Обезжирить поверхность: для критичных соединений использовать специальные обезжиривающие растворы (технический спирт, ацетон) - это удалит остатки масла и влаги.
Убедиться в сухости: дать поверхности высохнуть полностью; влага - враг анаэробной полимеризации и может заблокировать отверждение.
Проверить на коррозию: если резьба окислена, щетка или мягкая наждачная бумага уберет оксидный слой и откроет металл для контакта с составом.
Спешка в подготовке - частая причина отказа фиксатора. На производстве, где спешка, закупщики часто получают жалобы: «Фиксатор не сработал». На деле проблема была в том, что болт вращали грязной рукой или затягивали маслянистый крепеж без предварительной чистки.
Правила нанесения анаэробного фиксатора
После очистки резьбы приступают к нанесению состава.
Главное правило: наносить на рабочую резьбовую зону, которая окажется в зацеплении после сборки, а не на кончик крепежа или наружные витки. Если винт или болт вращается, состав под центробежной силой распределится по всему контакту - достаточно капли на входе в резьбу.
Для крупных диаметров (свыше M12) требуется больше состава и его равномерное распределение. Производители в техкартах указывают, что для больших болтов состав может быть нанесен вращением детали так, чтобы он равномерно обволок всю резьбовую зону. Излишки состава после затяжки не протирают - они останутся на поверхности и высохнут на воздухе.
Время жизни состава (pot life) на воздухе обычно составляет 30–60 минут, поэтому наносить его нужно непосредственно перед сборкой. Если после нанесения состав начал густеть или вязнуть, это признак того, что кислород начинает попадать в капельку - соединение нужно собирать не откладывая.
Стандарты испытаний и проверка эффективности
Для уверенности, что выбранный фиксатор действительно защитит от вибрации, важно проверить его характеристики по стандартам.
Junker test: испытание на вибрационное ослабление
Наиболее авторитетный тест называется Junker test (или Junker vibration test) и стандартизирован в ISO 16130 (ранее известен как DIN 65151). В этом испытании болт или винт подвергается циклическому поперечному смещению около ±0,3 мм с частотой 12,5 Гц. Оценивается, как долго соединение выдерживает вибрацию без ослабления. Результаты выражаются в количестве циклов до разрушения преднатяга.
Производители, которые указывают в техлистах результаты по Junker test или ссылаются на сопротивление вибрационному ослаблению (resistance to vibration loosening), дают достоверную информацию о защитных свойствах своего состава.
ISO 10964: характеристики анаэробных фиксаторов
Для оценки свойств threadlocker-продуктов в техкартах используется ISO 10964. По этому стандарту измеряются и приводятся два ключевых параметра:
Breakaway torque - максимальное усилие, которое требуется для сдвига соединения после отверждения состава. Чем выше этот показатель, тем прочнее фиксация.
Prevailing torque - усилие, которое требуется для постоянного вращения винта внутри гайки или резьбы после того, как он однажды сдвинулся. Этот параметр определяет класс прочности (низкая, средняя, высокая).
Если производитель указывает только название цвета, но не приводит эти цифры, это сигнал - перед вами либо маркетинговое описание, либо универсальный состав неизвестной прочности. Серьезные производители всегда публикуют техлисты с ISO 10964.
Разъемные и неразъемные фиксаторы: разница и применение
В торговле часто встречается деление на «синие» (разъемные) и «красные» (неразъемные) фиксаторы.
Это условное обозначение, и на него не стоит полностью полагаться - решающим остается класс прочности в техлисте.
Разъемные фиксаторы (обычно низко- и среднепрочные) позволяют разбирать соединение инструментом, без нагрева. Они подходят для оборудования, требующего периодического обслуживания и демонтажа.
Неразъемные фиксаторы (высокопрочные) создают почти неразборное соединение. Демонтаж требует локального нагрева примерно до 200–250 °C, разогрева соединения строительным феном или ультразвуковой ванной. Их применяют в критичных фланцах, вал-втулочных соединениях и там, где ненужное разъединение недопустимо.
Если резьба загрязнена маслом, грязью или коррозией, эффективность фиксации падает независимо от того, разъемный это состав или нет. Поэтому подготовка поверхности критична во всех случаях.
Практический сценарий: выбор анаэробного фиксатора для вибрирующего агрегата
Допустим, на производстве закупщик получил задачу: закрепить болты крепления электромотора на станке, где вибрация постоянна.
Болты M8, требуется возможность демонтажа раз в полгода для техническое обслуживания.
Анализ условий: - Вибрация: поперечная, постоянная - требуется антивибрационная защита. - Демонтаж: требуется разборка инструментом без усилий. - Температура: рабочая температура около 60–80 °C, нагрева нет.
Решение: применить среднепрочный анаэробный фиксатор резьбы. Он даст достаточное сопротивление виброослаблению (prevailing torque в диапазоне 3–8 Н⋅м), при этом разборка будет возможна инструментом без нагрева. Для вибрирующих механизмов среднепрочные составы часто становятся оптимальным выбором, так как обеспечивают надежность и удобство сервиса одновременно.
Если к болтам нельзя подойти инструментом или нужна разборка вручную - выбор падает на низкопрочный состав. Если же соединение критично и не разбирается годами - используют высокопрочный.
Герметик и фиксатор: что общего и в чем разница
Часто возникает вопрос: можно ли использовать резьбовой герметик вместо фиксатора резьбы или наоборот?
Хотя оба состава анаэробные и выглядят похоже, их назначение разное.
Анаэробный герметик - это состав с основной целью уплотнения. Он предотвращает утечку жидкости или газа через резьбовое соединение. Герметик может иметь низкую, среднюю или высокую прочность, но его первая задача - герметизировать, а не фиксировать.
Анаэробный фиксатор резьбы - это состав, оптимизированный именно для предотвращения самоотвинчивания и сопротивления вибрации. Фиксатор тоже уплотняет соединение, но его формула специально разработана так, чтобы максимизировать фрикционное сцепление между витками и подавить микроподвижки.
На практике герметик может работать как фиксатор, и наоборот. Но для профессионального применения правильнее выбирать состав, оптимизированный под конкретную задачу. Если нужна и герметизация, и фиксация - используют комбинированный анаэробный герметик-фиксатор, который одновременно уплотняет и удерживает.
Совет инженера: защита высокотемпературных вал-втулочных соединений
Вал-втулочные соединения, работающие при температурах выше 150 °C, требуют особого подхода.
Обычный фиксатор здесь теряет эффективность, поскольку полимерная пленка размягчается и не держит нагрузку. В этом случае рекомендуется комбинированное решение: предварительно очистить и обезжирить поверхность, затем нанести высокотемпературный анаэробный фиксатор, например EFELE 119, который предназначен именно для таких экстремальных условий. Высокотемпературные составы используют иные полимерные матрицы, сохраняющие прочность вплоть до 200 °C и выше. После полимеризации (обычно 24 часа при комнатной температуре) соединение можно нагревать без потери фиксирующего эффекта. Дополнительно для критичных вал-втулочных узлов рекомендуется добавить механическую страховку - установить шпонку или стопорный винт, чтобы при экстремальных перегревах двойная защита сработала.
Частые ошибки при применении анаэробных фиксаторов
1. Применение вместо правильного момента затяжки. Фиксатор - это дополнение к расчетному преднатягу, а не его замена. Если болт затянут недостаточно, фиксатор не спасет соединение от люфта.
2. Игнорирование чистоты резьбы. Попытка применить состав на грязную или масляную резьбу - одна из главных причин отказа. Состав просто не проникнет в микрозазоры и не образует адгезионный контакт с металлом.
3. Выбор по цвету, а не по техлисту. «Синий» и «красный» - это условные обозначения, которые помогают ориентироваться, но не гарантируют. В одного производителя синий может быть средней прочности, у другого - низкой. Всегда смотри класс прочности в ISO 10964.
4. Нанесение слишком большого количества. Избыток состава не улучшает фиксацию, а только затрудняет разборку и может вызвать вытекание после затяжки. Оптимально: капля на входе в резьбу, примерно 1–2 мм³ на витке.
5. Применение при минусовых температурах. Отверждение анаэробного состава замедляется и может полностью остановиться при температурах ниже 5–10 °C. Если соединение собирается на холоде, нужна либо специальная морозостойкая формула, либо предварительный нагрев детали.
6. Недостаточное время выстаивания перед нагрузкой. После сборки состав требует времени для полной полимеризации. Для стандартных составов это 24 часа при комнатной температуре; если сразу же подать вибрацию или нагрев, фиксация может не сформироваться.
Часто задаваемые вопросы
Почему больные болты ослабляются именно при вибрации, а не при постоянной нагрузке?
При постоянной нагрузке болт испытывает статическое сжатие, и преднатяг удерживает его в положении. При вибрации происходит множество микроциклов нагрузки, каждый из которых сдвигает болт на микроскопическую величину - примерно на ±0,3 мм. Эти микросдвиги накапливаются, и преднатяг постепенно исчезает. Вибрация «перемешивает» соединение, нарушая трение между витками.
Можно ли применить анаэробный фиксатор к уже собранному соединению?
Если соединение уже собрано и затянуто, добавить состав под болт очень сложно. Анаэробный фиксатор работает лучше всего, когда наносится на чистую резьбу перед сборкой. Попытка ввести состав в зазор собранного соединения часто неудачна, поскольку воздух проникает через щели и блокирует полимеризацию. Если нужна экстренная фиксация собранного болта, применяют наружные методы: стопорную проволоку, контргайку или механический стопор.
Как понять, достаточно ли затвердел состав, прежде чем нагружать соединение?
Стандартное время полимеризации -24 часа при комнатной температуре. Но полная прочность часто достигается быстрее. На практике принято начинать эксплуатацию через 2–3 часа после сборки при условии, что в это время на соединение не действуют критические вибрации. Полной уверенности можно добиться, если дождаться 24 часов или если состав содержит ускорители (некоторые производители указывают в техлисте время полной полимеризации при разных температурах).
Что делать, если после применения фиксатора соединение нельзя разобрать без нагрева?
Это признак того, что был применен высокопрочный состав вместо разъемного. Для разборки нужно локально нагреть соединение строительным феном или погрузить на время в ультразвуковую ванну с температурой 60–80 °C. Высокопрочные составы требуют нагрева примерно до 200–250 °C, но в промышленных условиях часто достаточно меньшего нагрева, если применить длительное воздействие. На будущее рекомендуется выбирать среднепрочный состав, если требуется периодическая разборка инструментом.
Отличается ли анаэробный фиксатор для пищевого оборудования от обычного?
Фиксаторы, используемые на пищевом оборудовании, должны соответствовать допуску NSF H1 (допуск на случайный контакт с пищей) или NSF 3H (допуск на прямой контакт). Это означает, что состав нетоксичен и не мигрирует в пищу. Однако сам принцип работы фиксатора не отличается. Выбор между обычным и пищевым составом зависит исключительно от того, возможен ли контакт резьбового соединения с пищевым продуктом. Если соединение находится внутри корпуса станка и не контактирует с пищей, пищевой допуск не требуется.
Заключение
Самоотвинчивание резьбовых соединений под вибрацией - решаемая проблема, если к ней подходить системно. Первый уровень защиты - расчет достаточного преднатяга и правильный момент затяжки. Второй уровень - применение анаэробного фиксатора резьбы, который подавляет микроподвижки и дополнительно защищает соединение от коррозии и фреттинга. Третий уровень - механические страховки (контргайка, стопорная проволока) для критичных соединений, которые не разбираются годами.
Выбор фиксатора определяется не цветом, а требуемой силой разборки, температурными условиями и классом вибрационной нагрузки по ISO 10964. Подготовка поверхности - чистота, сухость, обезжиренность - решает до 90% успеха. Для соединений среднего класса, которые требуют и надежности, и возможности демонтажа, рекомендуется среднепрочный анаэробный фиксатор. Для мелких установочных винтов подойдет низкопрочный состав. Для критичных высокотемпературных вал-втулочных соединений следует выбирать специальные высокотемпературные составы, например EFELE 113, который сохраняет фиксирующий эффект при экстремальных тепловых нагрузках. Проверяйте наличие данных по ISO 10964 и результатов Junker test в техлистах - это гарантия того, что состав действительно защитит от вибрации.
Следующий шаг - определить условия вашего соединения (тип нагрузки, температура, требуемая разборность) и выбрать состав по техлисту, а не по названию или цвету. После этого тщательно подготовить резьбу, нанести состав и дать полностью полимеризоваться перед эксплуатацией.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно выбрать и использовать пищевое масло для редукторов H1, чтобы обеспечить долгую службу оборудования и безопасность продукции.
Узнайте, как определить СОЖ: водосмешиваемую или масляную, по внешним признакам и паспортным данным, чтобы избежать проблем с оборудованием.
Технолог пищевое производство должен знать, как снизить риски попадания смазки H1 в продукт, используя эффективные стратегии и контроль.