
Как зафиксировать подшипник на валу без пресса и нагрева
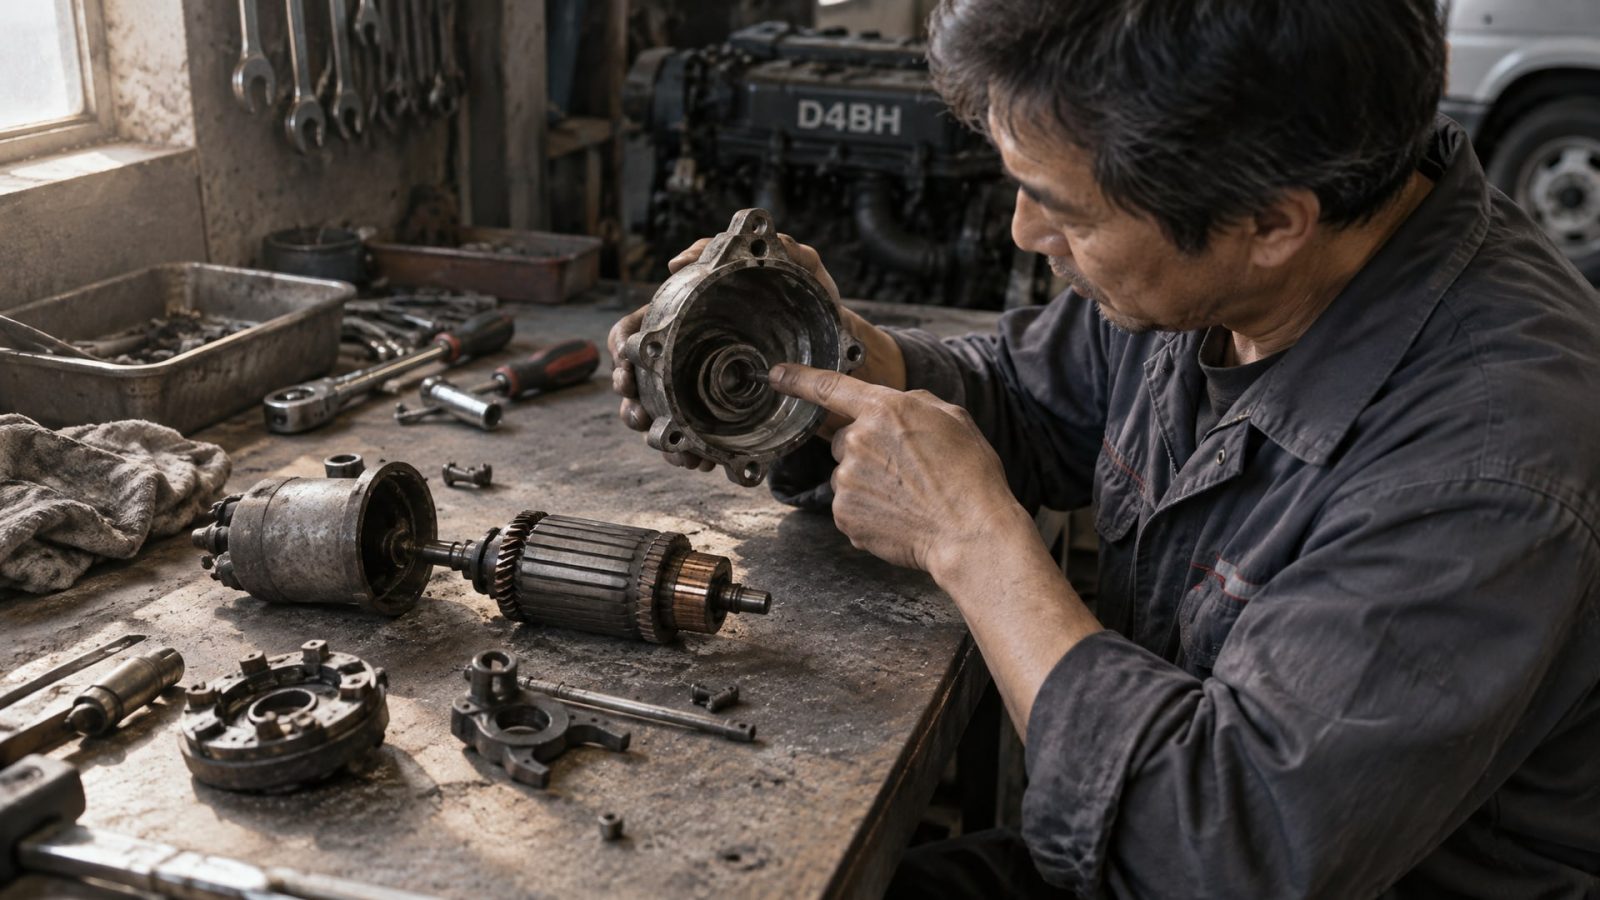
Когда посадочное место подшипника изношено, а пресс недоступен или его использование невозможно, традиционная запрессовка отпадает. Однако есть надежная альтернатива - анаэробные фиксирующие составы, которые заполняют зазоры между валом и подшипником, создавая прочное соединение без механического воздействия. Эти материалы давно применяют в ремонте промышленного оборудования, редукторов, насосов и электростартеров. В статье разберемся, какой метод выбрать при разных степенях износа, как подготовить поверхности и на какие ошибки обращать внимание. Материал будет полезен мастерам, инженерам и снабженцам, которые сталкиваются с ремонтом подшипниковых узлов в цехах и сервисных мастерских.
Когда нужен ремонт посадочного места, а когда - только фиксатор
Разница между профилактической фиксацией и восстановлением ремонта критична.
Если вал или отверстие корпуса имеют микропрозрачность, небольшую усадку или вибрационный люфт - достаточно очистить поверхности и нанести анаэробный фиксатор. Однако когда посадочное место разбито заметно, например в стартерах серии D4BH после длительной работы или в редукторных узлах после фреттинг-коррозии, сначала восстанавливают номинальный диаметр.
Технический осмотр начинается с замера фактического зазора штангенциркулем или нутромером - не нужно ориентироваться только на номинальный размер из чертежа. Если износ превышает 0,5 мм, это означает, что анаэробный фиксатор один не создаст прочное соединение. В таких случаях применяют ремонтные пастообразные составы или наплавку для восстановления геометрии до близкого к номиналу размера, а уже потом фиксируют подшипник окончательно.
При слабом износе (до 0,1-0,2 мм) процедура проще: достаточно обезжирить и нанести состав. Эта практика хорошо известна в ремонтных мастерских и на производствах с непрерывным производством, где простой оборудования дорого обходится.
Анаэробные фиксаторы для цилиндрических соединений: что это и как они работают
Анаэробные фиксирующие составы - это специальные клеи, которые отверждаются в отсутствие кислорода, то есть в плотном зазоре между валом и подшипником или втулкой.
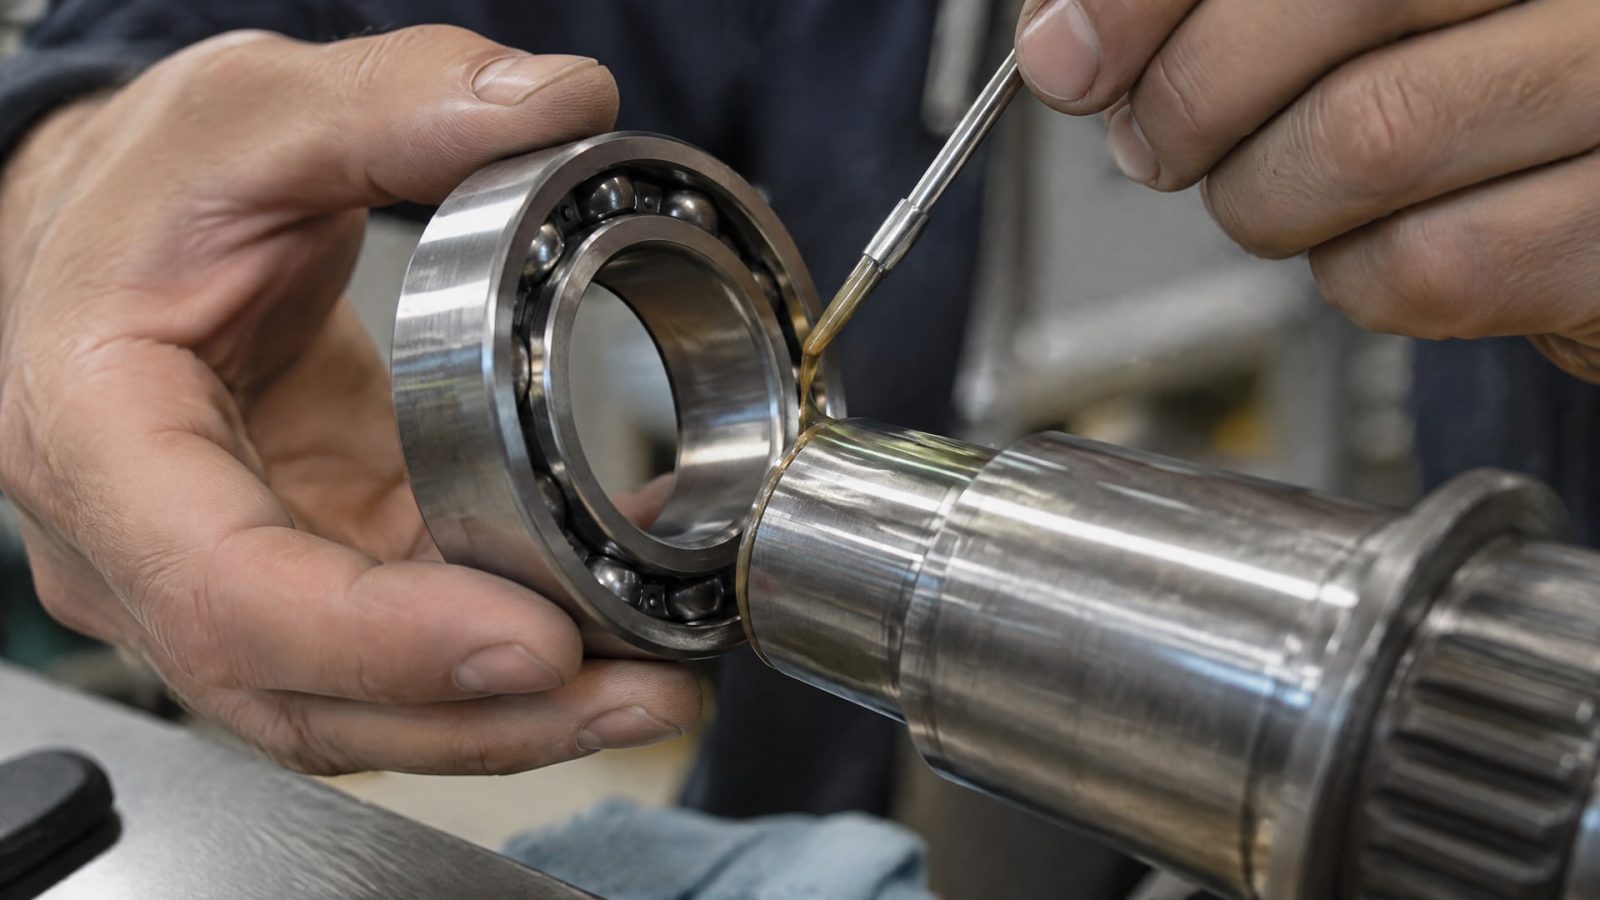
Их не следует путать с клеями общего назначения или средствами для крепежа: фиксаторы подбираются специально для вал-втулочных и вал-подшипниковых соединений.
Механизм работы прост: состав заполняет микропор поверхности металла, вытесняет воздух и воду из зазора, затем отверждается, создавая пленку, которая удерживает детали от проворачивания и осевого смещения. При этом нагрузка распределяется по всей контактной поверхности, а не концентрируется на отдельных точках, как при прессовой посадке. Это также снижает риск деформации тонкостенных деталей и внутренних дорожек подшипника.
Фиксирующие составы уменьшают фреттинг-коррозию - процесс микроскопического трения и окисления, который происходит при вибрации даже при плотной посадке. Это особенно важно для деталей в насосах, редукторах и моторах. Состав также действует как герметик, предотвращая попадание влаги и грязи в зазор, что продлевает срок службы узла.
Выбор состава в зависимости от размера зазора и материала поверхности
Для малых зазоров (менее 0,1 мм) подходят жидкие анаэробные фиксаторы средней вязкости.
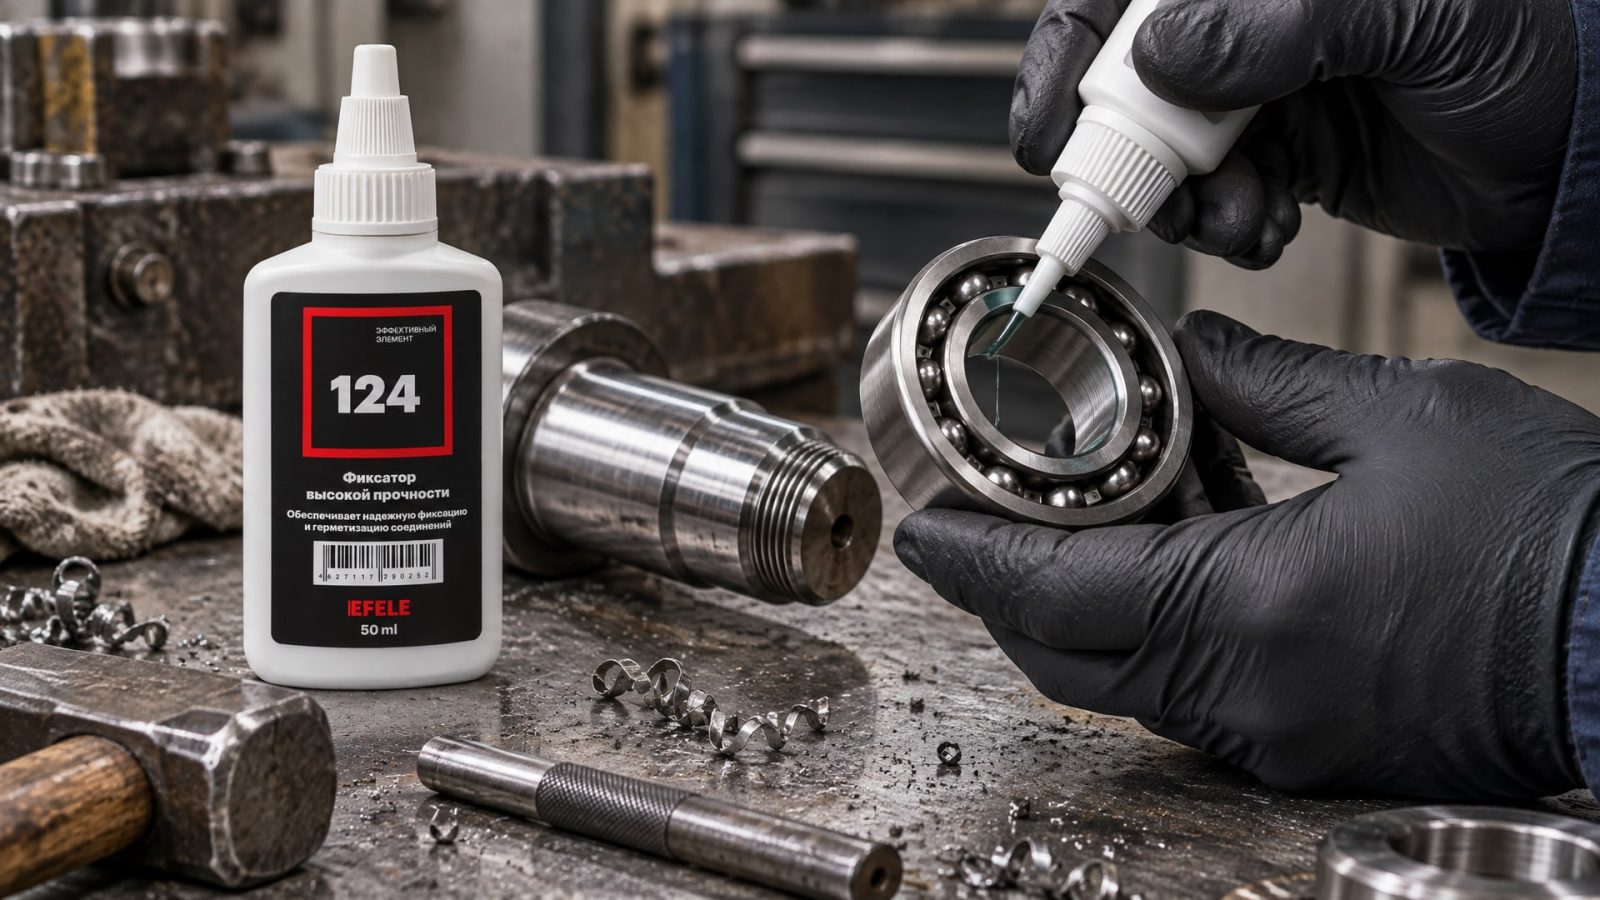
Они легко втягиваются в узкое пространство капиллярным действием и обеспечивают равномерное смачивание.
Для средних зазоров (0,1-0,5 мм) выбирают составы повышенной вязкости или пастообразные фиксаторы. Они удерживаются в зазоре лучше и не вытекают наружу во время сборки. Эта категория востребована в цехах, где посадочные места часто имеют небольшой износ.
Для больших зазоров (свыше 0,5 мм) требуются специальные пастообразные retaining compounds, которые заполняют пространство полностью и не выдавливаются при собрке. Такие составы часто применяют вместе с восстановлением геометрии, описанным выше.
Материал поверхности также влияет на выбор. На активных металлах (углеродистая сталь, чугун) отверждение происходит быстро. На пассивных материалах - нержавеющей стали, алюминии, гальванических покрытиях - требуется активатор. Если температура ниже 5 °C или поверхность очищена давно, активатор также рекомендуют. Активатор типа SF 7649 наносят на одну из сопрягаемых поверхностей перед нанесением фиксатора, что ускоряет отверждение на 30-50% и гарантирует прочность соединения.
Для надежной фиксации подшипника на валу без пресса и нагрева, особенно при наличии умеренных зазоров, рекомендуется применять проверенные анаэробные фиксаторы, такие как EFELE 124, которые обеспечивают высокую прочность соединения и устойчивость к вибрациям даже в условиях непрерывного производства.
Технология подготовки поверхности и нанесения состава
Подготовка - половина успеха.
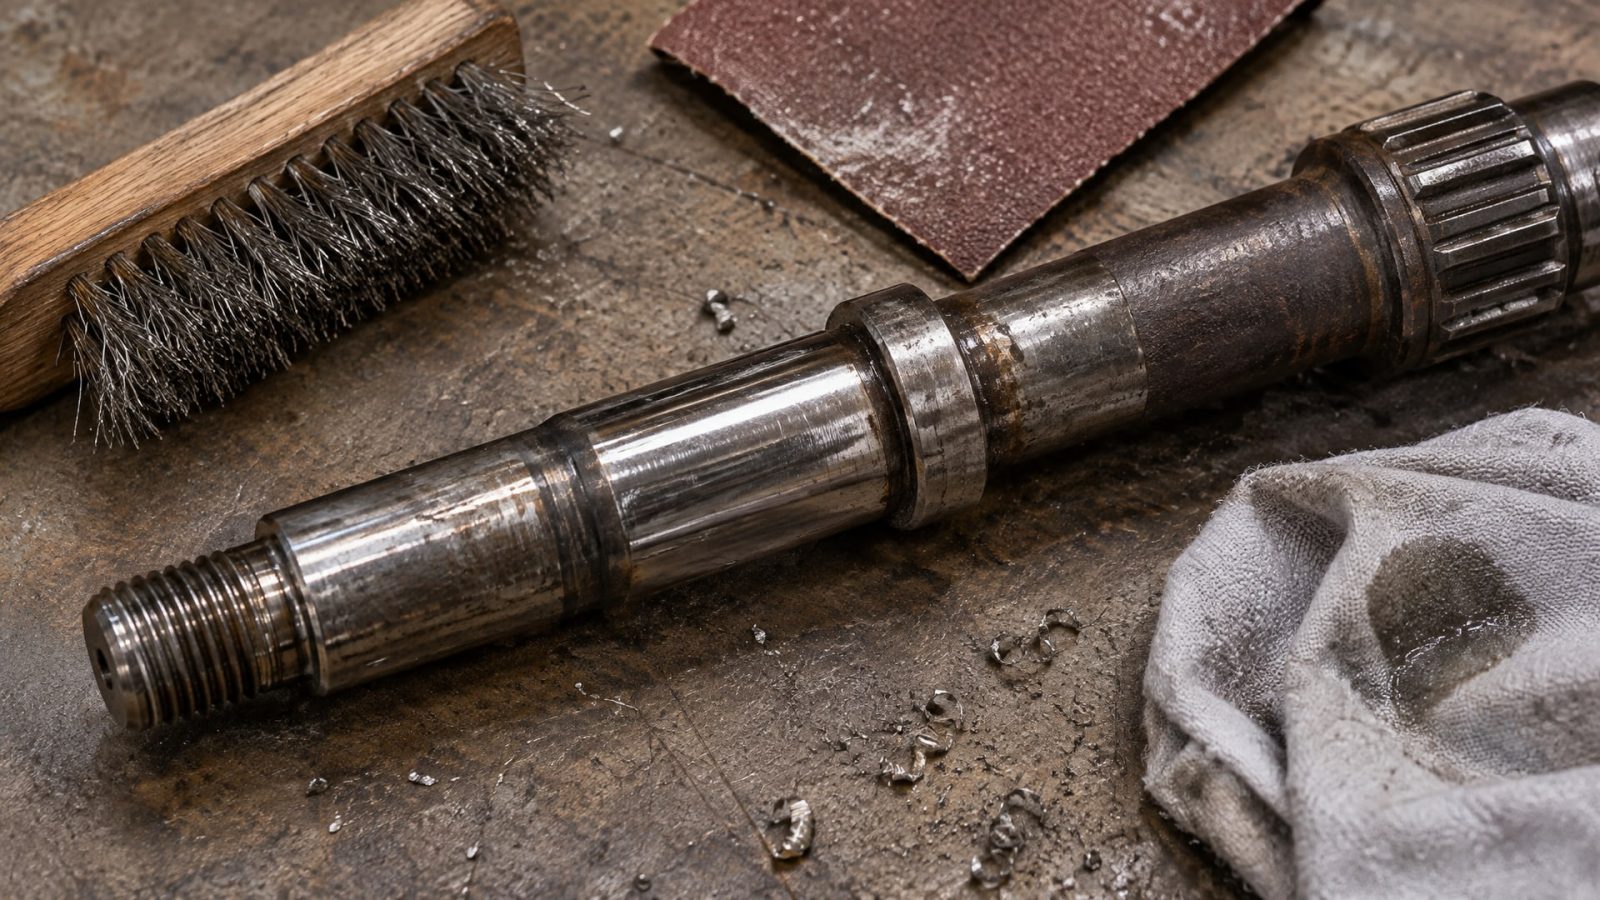
Прежде всего очищают зазор от грязи, пыли, ржавчины и масла. Если вал или отверстие заржавели, используют щетку или наждачную бумагу зернистостью 120-180. После этого обезжиривают ацетоном, спиртом или специальным обезжиривателем. Поверхность должна быть сухой - влажность в зазоре замедляет отверждение и может привести к слабому соединению.
Состав наносят тонкой пленкой на ведущую кромку охватываемой детали (например, на наружную поверхность вала) и на внутреннюю поверхность охватывающей детали (внутреннее кольцо подшипника или втулки). Не нужно наносить слой в несколько миллиметров - достаточно того, чтобы состав был виден, но не стекал. Если зазор большой, наносят материал в несколько точек вдоль оси, а потом собирают.
После нанесения детали собирают медленным вращательным движением, без рывков и перекосов. Перекос приведет к тому, что состав вытеснится неравномерно, и соединение получится слабым. Если предусмотрено осевое смещение, узел собирают на полную глубину или на глубину, указанную в технологии.
Излишки состава удаляют сразу же после сборки чистой тряпкой, смоченной в ацетоне или спирте. Это критично: если состав высохнет за пределами зазора, его будет трудно удалить, и капли могут попасть на поверхность подшипника. После удаления излишков узел удерживают неподвижным 15-30 минут, пока не произойдет первичный набор прочности. Полное отверждение может занять 12-24 часа, в зависимости от толщины слоя и материала поверхности.
Типичные ошибки при ремонте посадочного места под подшипник без пресса
Первая ошибка - использование обычного клея вместо фиксатора.
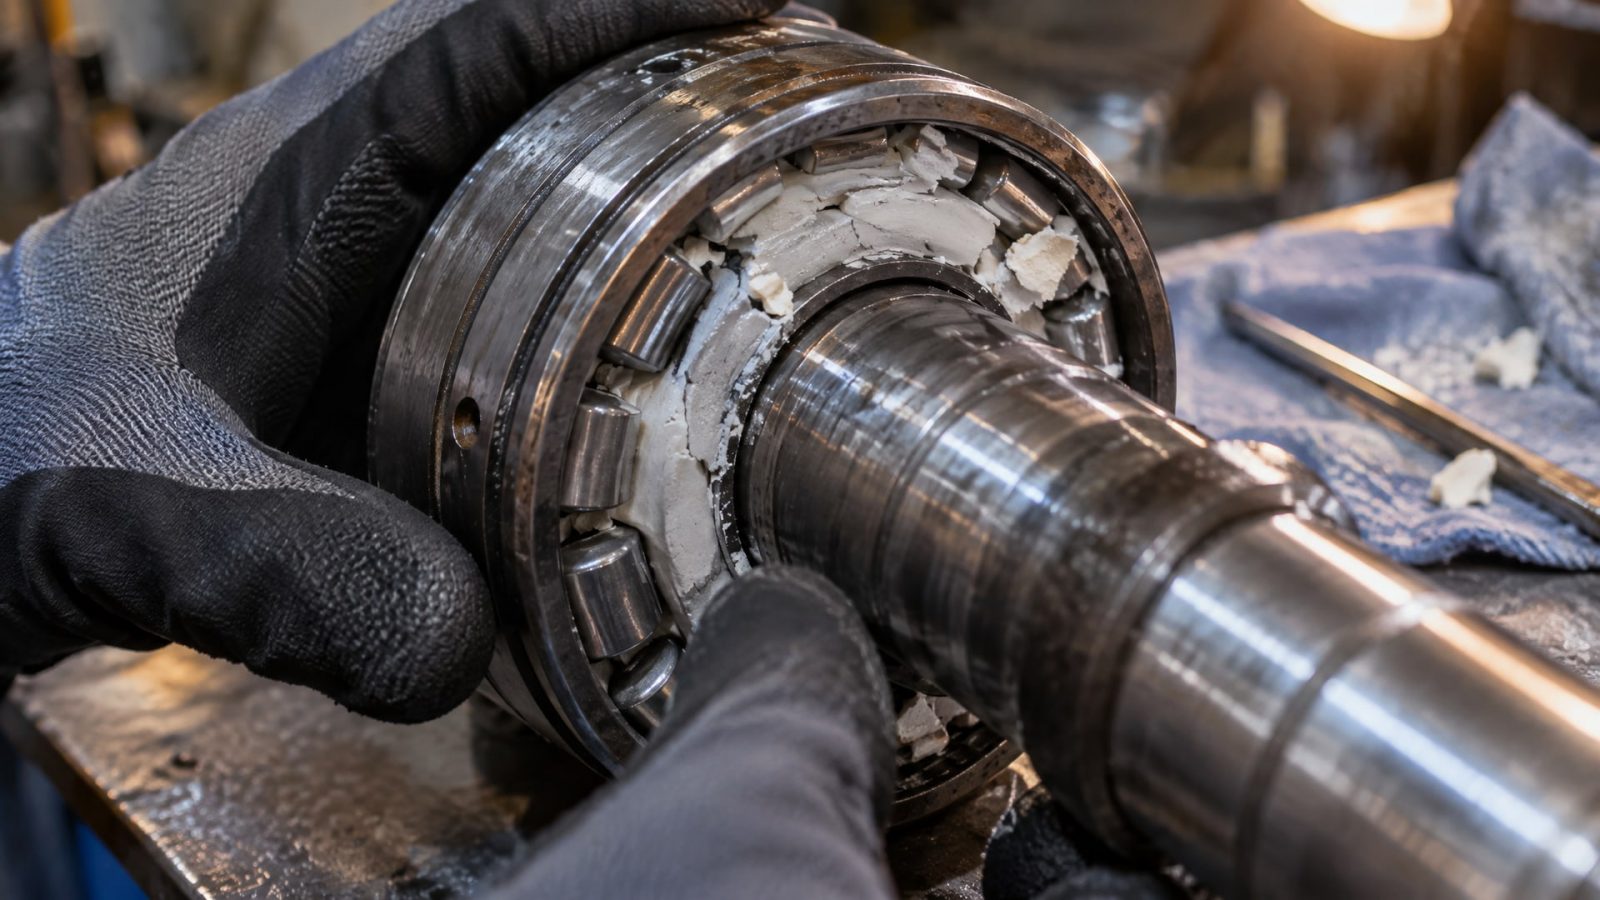
Эпоксидные смолы, цианакрилаты и другие бытовые клеи не предназначены для вал-втулочных соединений, не рассчитаны на вибрацию и со временем крошатся.
Вторая ошибка - попадание состава внутрь подшипниковых дорожек. Если фиксатор проник в зону качения, он блокирует ролики или шарики, и подшипник заклинивает. Это опасно как для оборудования, так и для персонала. Чтобы избежать этого, наносят состав только на охватываемую и охватывающую поверхности в зоне соединения, а кромку подшипника закрывают малярной лентой.
Третья ошибка - игнорирование активатора на пассивных металлах. Многие мастера думают, что состав отвердеет сам, но на нержавеющей стали или алюминии без активатора процесс может затянуться на часы, и узел будет скользить. Активатор - это не дополнительная трата, а инвестиция в надежность.
Четвертая ошибка - сборка без фиксации. Если после нанесения состава просто положить подшипник и не прижать, компоненты будут смещаться друг относительно друга, и фиксатор не сформирует монолитное соединение. Узел необходимо удерживать или чем-то придавить на время первичного отверждения.
Пятая ошибка - сборка перекошенной детали. Подшипник или втулку нужно вводить строго соосно, без наклона. При перекосе состав выдавливается на край, оставляя пустоты в зазоре, и соединение получается точечным, неустойчивым к вибрации.
Шестая ошибка - попытка собрать узел сразу после сильно разбитой посадки, не восстановив вал. Если зазор больше 0,5 мм, даже самый вязкий фиксатор не даст нужную прочность. Сначала восстанавливают диаметр вала или отверстие корпуса, потом фиксируют.
Восстановление корпуса посадочных мест подшипников при сильном износе
Когда ремонт посадочных мест подшипников требуется из-за серьезного износа или коррозии, одного фиксатора недостаточно.
Здесь в ход идут более серьезные методы: наплавка, ремонтные пасты или гальванические покрытия.
Наплавка применяется для валов: расплавленный металл наносят на изношенный участок и доводят поверхность до номинального размера. Это требует специального оборудования и навыков, но обеспечивает прочность, близкую к исходной. После наплавки поверхность шлифуют и полируют.
Ремонтные пастообразные составы подходят для локальных дефектов. Их замешивают по инструкции, наносят в зону износа, разравнивают, дают высохнуть и затем обрабатывают. Этот способ проще и дешевле наплавки, но требует внимательности к технологии.
Для отверстий в корпусе иногда применяют гальваническое никелирование или хромирование. Это восстанавливает диаметр и повышает твердость поверхности. После восстановления поверхность должна быть в пределах 0,05-0,1 мм от номинала, чтобы фиксатор работал эффективно.
На практике ремонт стартеров типа D4BH, где разбило посадочное место подшипника, часто проводят именно так: сначала восстанавливают вал наплавкой или пастой, потом фиксируют подшипник. Этот подход гарантирует длительный срок службы и предотвращает повторный отказ.
Часто задаваемые вопросы
Можно ли посадить подшипник на фиксатор, если посадочное место сильно разбито?
Нет, если зазор больше 0,5 мм. Фиксатор не восполнит потерю материала - он только заполнит имеющийся зазор. Сначала восстановите геометрию вала или отверстия наплавкой либо ремонтной пастой, затем фиксируйте подшипник. Иначе соединение будет ненадежным и вскоре ослабнет.
Что будет, если состав попадет внутрь подшипника?
Это типовая ошибка, которой нужно избежать. Фиксатор закупорит дорожки качения и заблокирует вращение подшипника. Защищайте кромку подшипника малярной лентой и наносите состав только на охватываемую и охватывающую поверхности. Если состав все же попал, не собирайте узел - подождите, пока состав отвердеет, и аккуратно удалите его или замените подшипник.
Нужен ли активатор, если метал углеродистой стали?
На углеродистой стали активатор не обязателен - отверждение произойдет в течение часа. Однако при температуре ниже 5 °C или на старой, слегка окисленной поверхности активатор ускорит процесс. На нержавеющей стали и алюминии активатор необходим.
Как долго узел будет удерживаться до смещения?
Фиксатор создает полную прочность за 12-24 часа, но первичный набор прочности происходит за 15-30 минут. На этом этапе узел уже может выдержать легкие вибрационные нагрузки. Для полной уверенности дайте ему полное время отверждения перед запуском оборудования.
Чем отличается фиксатор для подшипника от фиксатора для резьбы?
Это совсем разные составы. Фиксатор для резьбы - низкой вязкости, быстро отверждается и предназначен для проникновения в микротрещины резьбы. Фиксатор для подшипников (retaining compound) - более вязкий, заполняет зазоры и удерживает детали от проворачивания. Используйте правильный состав для соединения.
Заключение
Ремонт посадочного места подшипника без пресса и нагрева - вполне реальная задача, если вы правильно оцените степень износа и выберете подходящий метод. При слабом износе достаточно очистки и анаэробного фиксатора. Если посадка сильно разбита, сначала восстановите геометрию, затем фиксируйте. Соблюдайте технологию подготовки поверхностей, наносите состав тонко и равномерно, исключите попадание в подшипниковые дорожки, используйте активатор на пассивных металлах и при низкой температуре. Эти рекомендации применяются в цехах, сервисных мастерских и на полевом ремонте оборудования по всей России.
Ваш следующий шаг: замерьте фактический износ посадочного места, определите материал вала и подшипника, уточните условия эксплуатации (температура, вибрация, влажность) и выберите фиксатор с подходящей вязкостью. Если зазор превышает 0,5 мм, обратитесь к специалистам по восстановлению поверхностей. После сборки дайте узлу полное время отверждения перед пуском оборудования.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте пищевую смазку для высоких температур, учитывая допуски, термостойкость и совместимость с водой, чтобы обеспечить надежность оборудования.
Узнайте, как цепное масло пищевое с допуском NSF H1 защищает конвейеры от износа и обеспечивает гигиеническую безопасность.
Узнайте, как правильно смазать садовый инструмент для защиты от ржавчины и продления его срока службы.