
Как смазать фасовочные и упаковочные машины пищевой смазкой H1
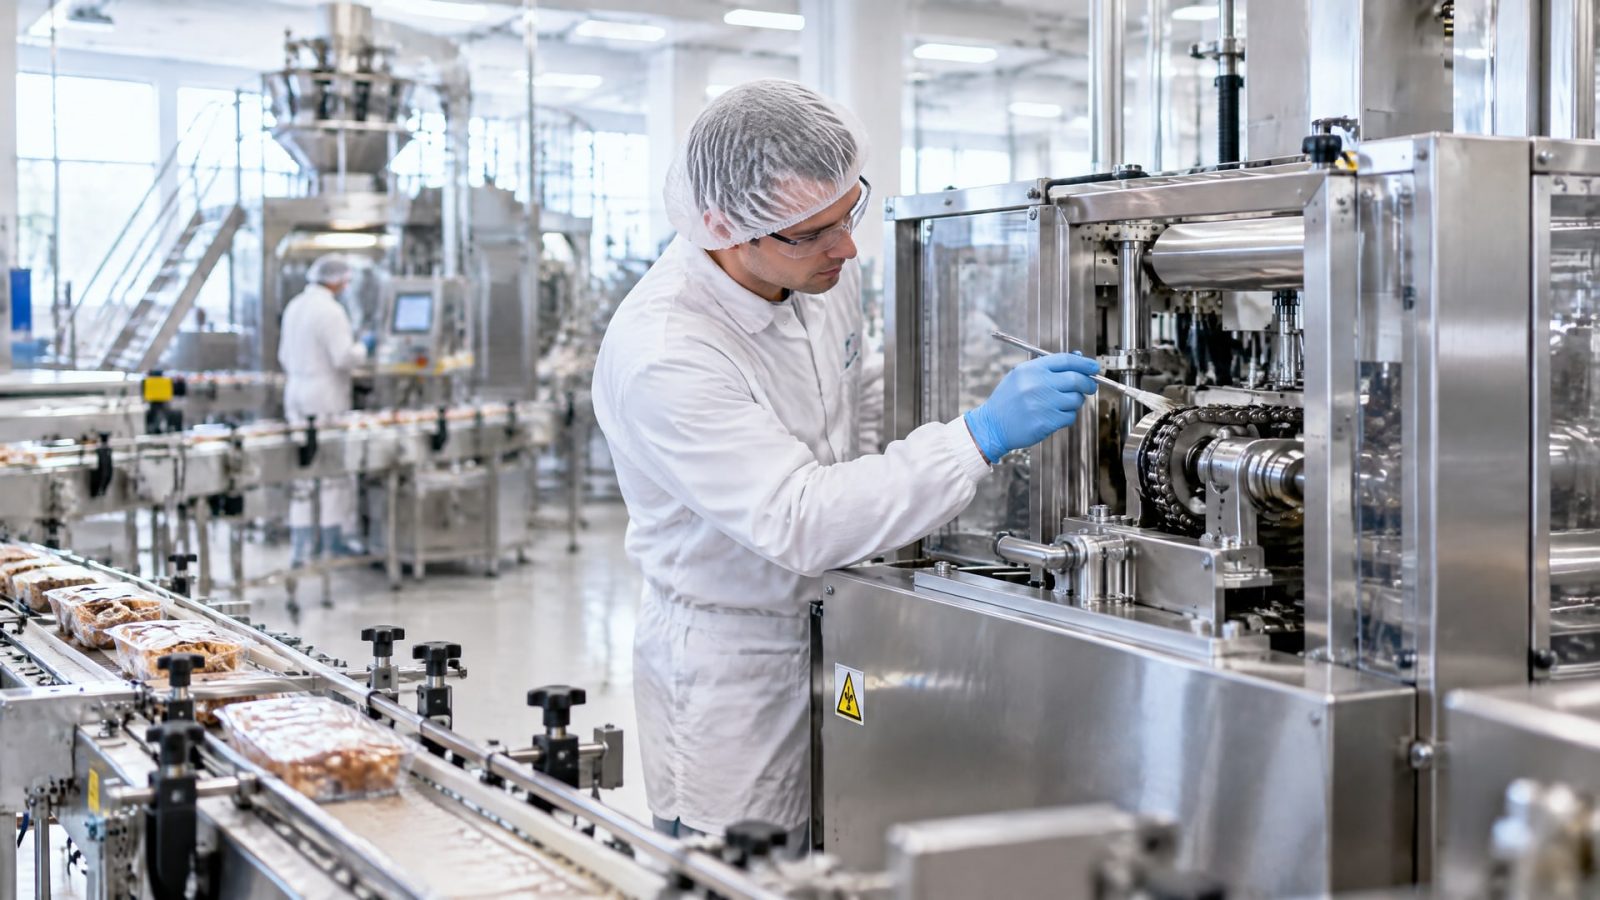
На пищевых производствах фасовочное и упаковочное оборудование работает в условиях, когда смазка может случайно контактировать с продуктом или упаковочным материалом. Это требует особого подхода к выбору смазочных материалов: обычная промышленная смазка здесь не подходит. Решение - это смазка с допуском NSF H1, которая разработана специально для такого инцидентного контакта.
H1 - это класс смазок, отвечающих требованиям 21 CFR 178.3570 FDA и стандарту ISO 21469. Этот допуск подтверждает, что смазка может случайно попасть на продукт или упаковку без риска для здоровья потребителя, но при условии, что контакт не превышает 10 ppm. Статья поможет инженерам, технологам и закупщикам разобраться, где и как применять пищевые смазки H1 на упаковочных линиях, на что смотреть при выборе и как интегрировать эти материалы в систему управления рисками HACCP.
Что такое NSF H1 и почему это важно для пищевых упаковочных машин
H1 - это не просто маркетинговый термин, а официальный допуск, зарегистрированный Национальным санитарным фондом (NSF) на основе американского федерального стандарта.
Регистрация H1 означает, что смазка соответствует требованиям 21 CFR 178.3570 FDA - нормативу для вещества, которое может случайно контактировать с пищей.
Ключевое слово здесь - «случайный». H1 не предназначена для намеренного использования в роли пищевого компонента и не подходит для машин, где смазка целенаправленно контактирует с продуктом. Зато она идеально подходит для фасовочного и упаковочного оборудования, где механизмы расположены близко к зонам, контактирующим с едой, но смазка туда не должна попадать.
Дополнительно к NSF H1 многие производители и аудиторы требуют проверки соответствия стандарту ISO 21469, который описывает гигиенические требования к формуле, производству, хранению и обращению с пищевыми смазками. Этот стандарт гарантирует не только безопасность смазки при контакте с пищей, но и ее соответствие микробиологическим нормам и требованиям чистоты.
Включение пищевой смазки H1 в систему управления рисками HACCP (анализ опасностей и критические контрольные точки) - это стандартная практика на производствах с высокими требованиями к безопасности. Смазка H1 рассматривается как одна из мер, которая снижает риск загрязнения продукта на участках, где масло может попасть в зону продукта.
Где применяют смазку H1 на фасовочном и упаковочном оборудовании
На типичной упаковочной линии смазка H1 нужна в нескольких местах.
Прежде всего это узлы, которые движутся или вращаются вблизи зон контакта с продуктом или упаковочным материалом.
Основные точки смазки
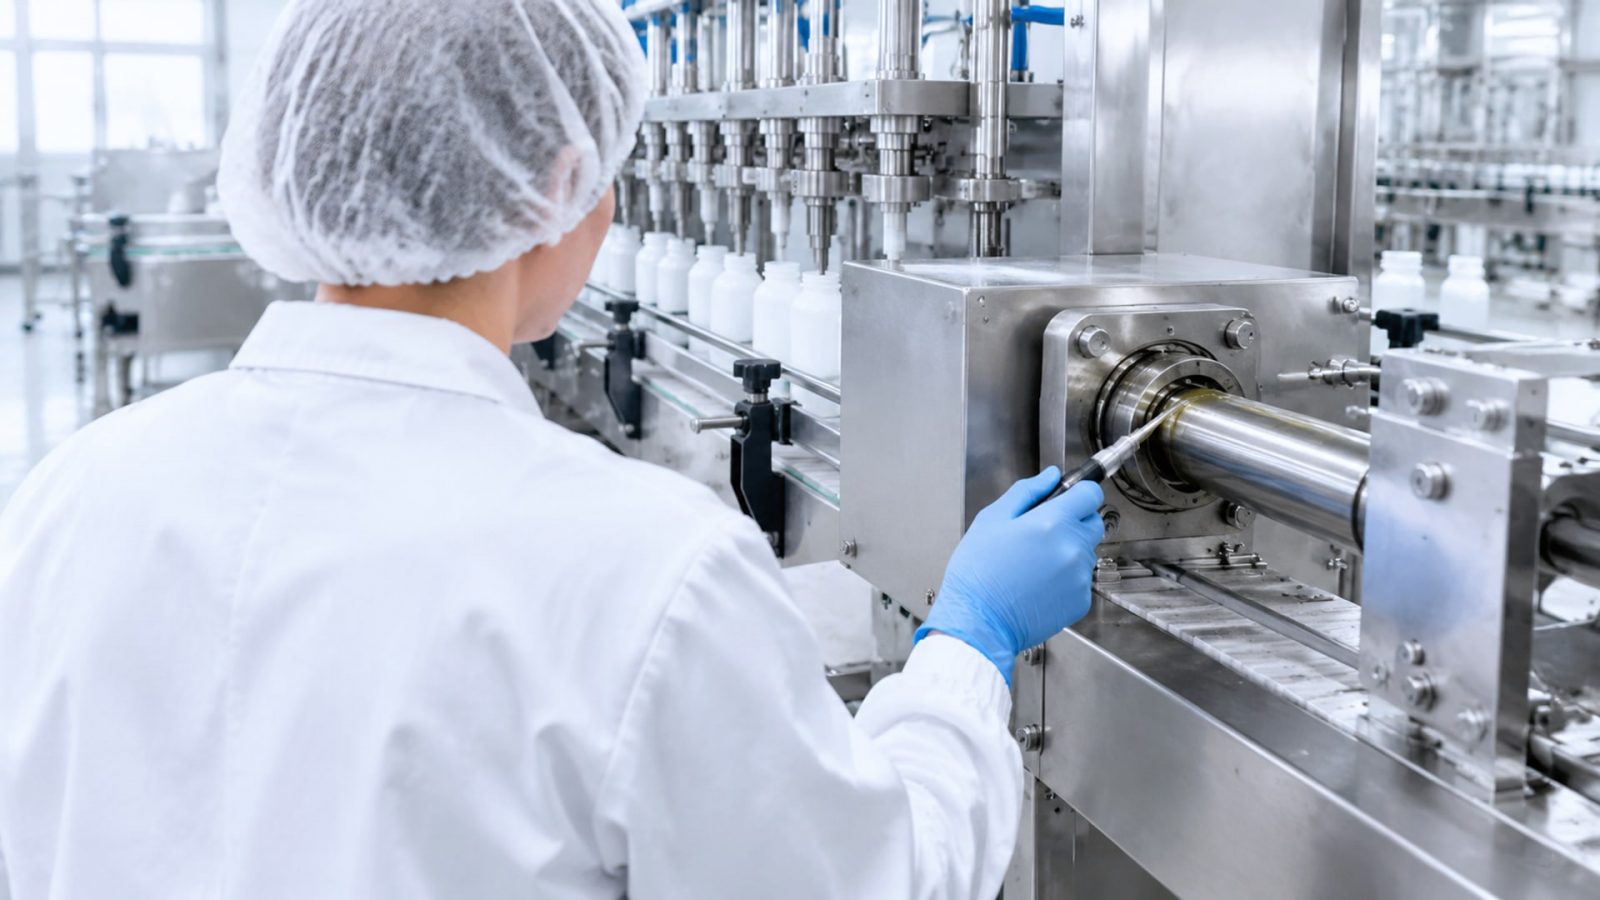
Подшипники в приводах ленты, шнека или ротора - это первая и самая критичная точка. Если подшипник работает вблизи зоны, где может находиться продукт или его упаковка, то смазка должна быть H1. На больших фасовочных машинах таких подшипников может быть от 4 до 10 на одной линии.
Цепи и звездочки в передаточных механизмах требуют смазки, если они находятся в одном узле с конвейером или механизмом транспортировки продукта. На упаковочных машинах цепные приводы часто расположены рядом с зоной укупорки или герметизации упаковки.
Направляющие и салазки для движущихся узлов (например, для челюстей фасовочного автомата, штоков цилиндров, ползушек) должны быть смазаны веществом, безопасным при инцидентном контакте. Эти элементы часто находятся в непосредственной близости от продукта.
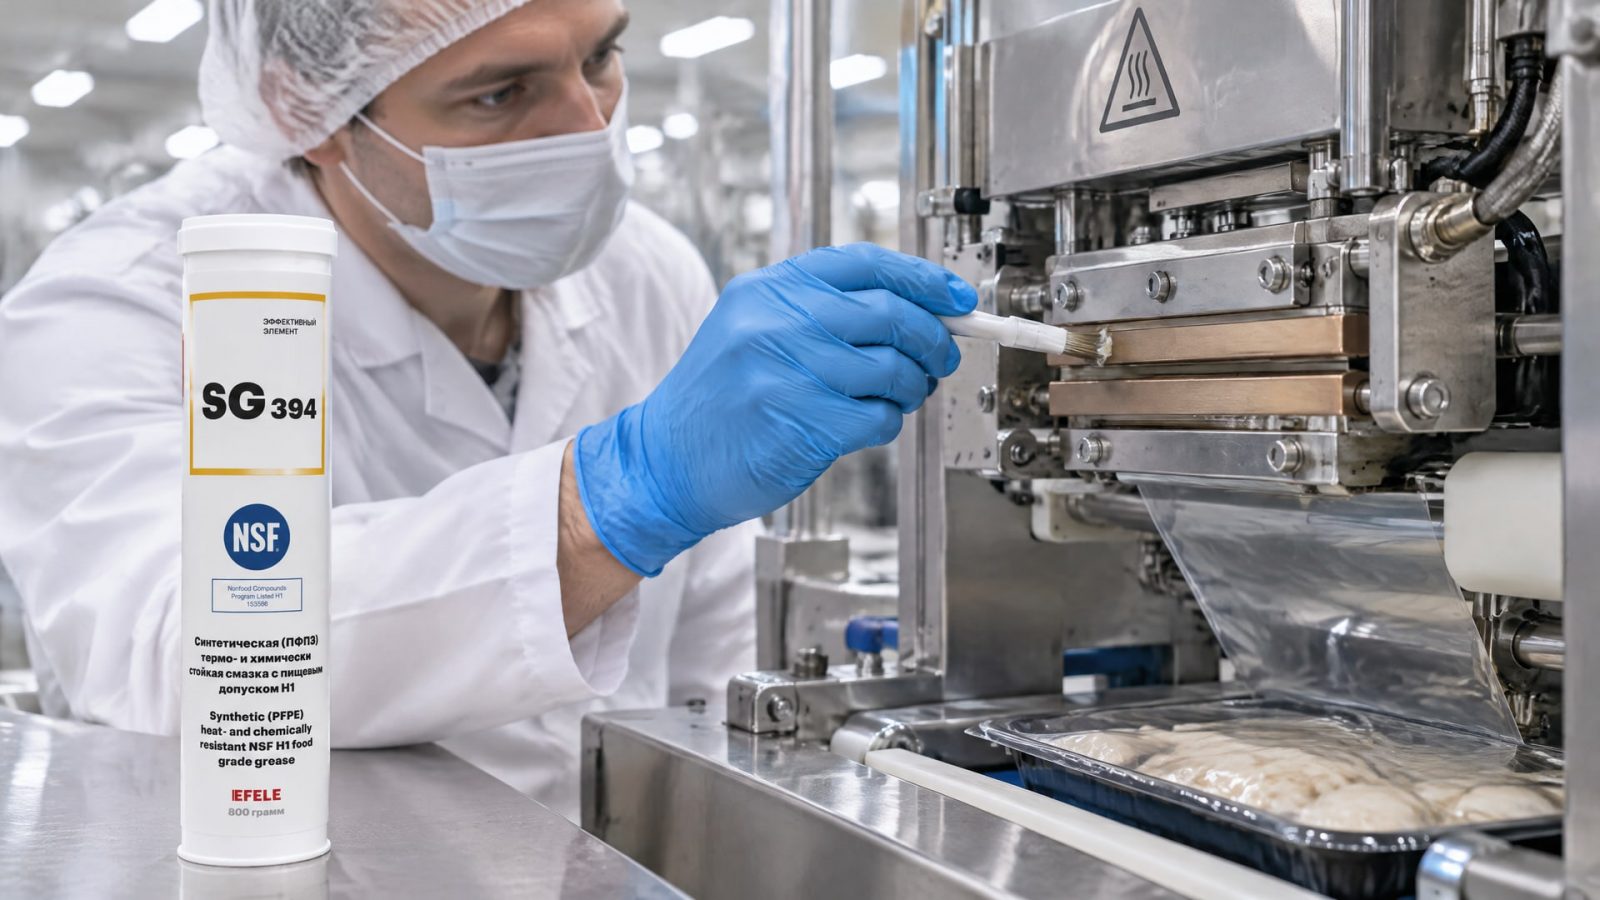
Запаечные механизмы и нагревающие пластины требуют особого внимания. На них нельзя наносить обычную смазку, так как она может окислиться при нагреве и испарить углеводороды прямо на упаковку. Здесь нужна смазка с допуском H1, которая выдерживает высокие температуры и не выделяет летучих компонентов. Для высокотемпературных узлов фасовочного и упаковочного оборудования, таких как запаечные механизмы, где требуется термо- и химстойкость, применяют специализированные составы - например, EFELE SG-394 имеет допуск NSF H1 и рассчитана на работу в этих условиях.
Уплотнения и резиновые прокладки. Если на машине установлены резиновые уплотнители, которые контактируют с продуктом, то смазка для них должна быть подобрана особенно осторожно: неправильный выбор приведет к разбуханию резины или ее размягчению. Пищевая смазка H1 на основе синтетических полимеров (например, силиконовая) снижает этот риск.
Узлы, где смазка работает на условиях повышенного контроля
На некоторых участках машины смазка может попасть не прямо на продукт, но на упаковочный материал - картон, пленку, бумагу. Если упаковка затем используется для хранения пищи, то риск миграции смазки в продукт есть. Поэтому эксперты рекомендуют использовать H1 и для таких узлов.
Приводные валы и муфты, которые видны при открытии боковых панелей машины, - это тоже зоны, где смазка может осыпаться на продукт при техническом обслуживании. На практике смазывать их H1 - это подстраховка от человеческого фактора.
Как правильно выбрать пищевую смазку с допуском NSF H1
Выбор начинается не с каталога, а с аудита самой машины.
Первый шаг: картирование точек смазки и оценка рисков
Откройте техническую документацию по смазке (обычно прилагается к машине) и составьте список всех узлов, требующих смазки. Для каждого узла отметьте:
Расстояние до ближайшей зоны контакта с продуктом или упаковкой
Вероятность случайного попадания смазки туда при нормальной работе или при техническом обслуживании
Температура, при которой работает узел
Скорость вращения или скорость перемещения элементов
Наличие в узле уплотнений, которые могут быть несовместимы с некоторыми смазками
Если при нормальной работе машины смазка практически не может попасть на продукт, а сам узел находится на расстоянии более 30 см от зоны контакта, то для этого узла можно рассмотреть использование обычной промышленной смазки. Однако если риск есть, даже минимальный, - выбирайте H1.
Второй шаг: проверка реестра NSF
Перед заказом смазки убедитесь, что она зарегистрирована в базе NSF H1. На сайте NSF International есть поисковая база по номеру лицензии или названию продукта. Просто надпись на упаковке «food grade» или «пищевая» - не гарантия. Лицензия H1 должна быть указана в техническом паспорте (TDS) продукта.
Третий шаг: подбор по физико-химическим свойствам
После того как вы убедились, что смазка имеет допуск H1, смотрите на ее параметры для конкретного узла:
Вязкость для масел (ISO 32, ISO 46, ISO 68 и т.д.) - чем выше скорость узла, тем ниже вязкость. Для быстрых цепей часто берут ISO 32, для медленных цепей и подшипников - ISO 46–68.
NLGI класс для пластичных смазок (обычно NLGI 2 или NLGI 3) - выбирается по типу узла. Для горизонтальных направляющих берут NLGI 2, для вертикальных часто нужна более густая смазка.
Диапазон рабочих температур - если запаечный механизм работает при 120–150 °C, а смазка рассчитана только на +80 °C, то это не подойдет.
Адгезия (липкость) - для направляющих и салазок нужна смазка, которая прилипает к поверхности и не осыпается. Для быстро вращающихся подшипников адгезия может быть ниже.
Совместимость с уплотнениями - если в узле установлены резиновые сальники, проверьте, что смазка не разбухает резину. Силиконовые и синтетические смазки часто безопаснее здесь, чем минеральные.
Смываемость - если машина моется водой (что часто бывает на пищевых производствах), смазка не должна скапливаться в виде пленки, которая привлекает грязь и бактерии.
Четвертый шаг: соответствие внутренним требованиям завода
Многие производители и сетевые ритейлеры требуют наличия сертификата ISO 21469 дополнительно к NSF H1. Если этот документ входит в спецификацию вашего оборудования, попросите его у поставщика смазки.
Если на заводе работает система HACCP, смазка должна быть занесена в реестр одобренных материалов и указана в документации по управлению рисками. Убедитесь, что смазка есть в этом реестре или ее нужно добавить.
Пищевые смазки H1: силиконовые, синтетические и минеральные варианты
На рынке представлены несколько типов пищевых смазок с допуском H1, и каждый имеет свои преимущества для упаковочного оборудования.
Силиконовые смазки H1
Силиконовые пищевые смазки с допуском NSF H1 - это один из самых универсальных вариантов. Они не окисляются при умеренном нагреве, совместимы с большинством резиновых и пластиковых уплотнений, легко наносятся и имеют хорошую адгезию. Вязкость силиконовых масел обычно находится в диапазоне ISO 10–100, что дает большой выбор для разных узлов.
Недостаток: силиконовые смазки не подходят для высокотемпературных узлов выше 150–180 °C, так как при нагреве кремнийорганический полимер может деполимеризоваться и оставить твердые отложения. Кроме того, силиконовые смазки несовместимы с некоторыми пластиками (поликарбонат, полистирол), которые могут размягчиться.
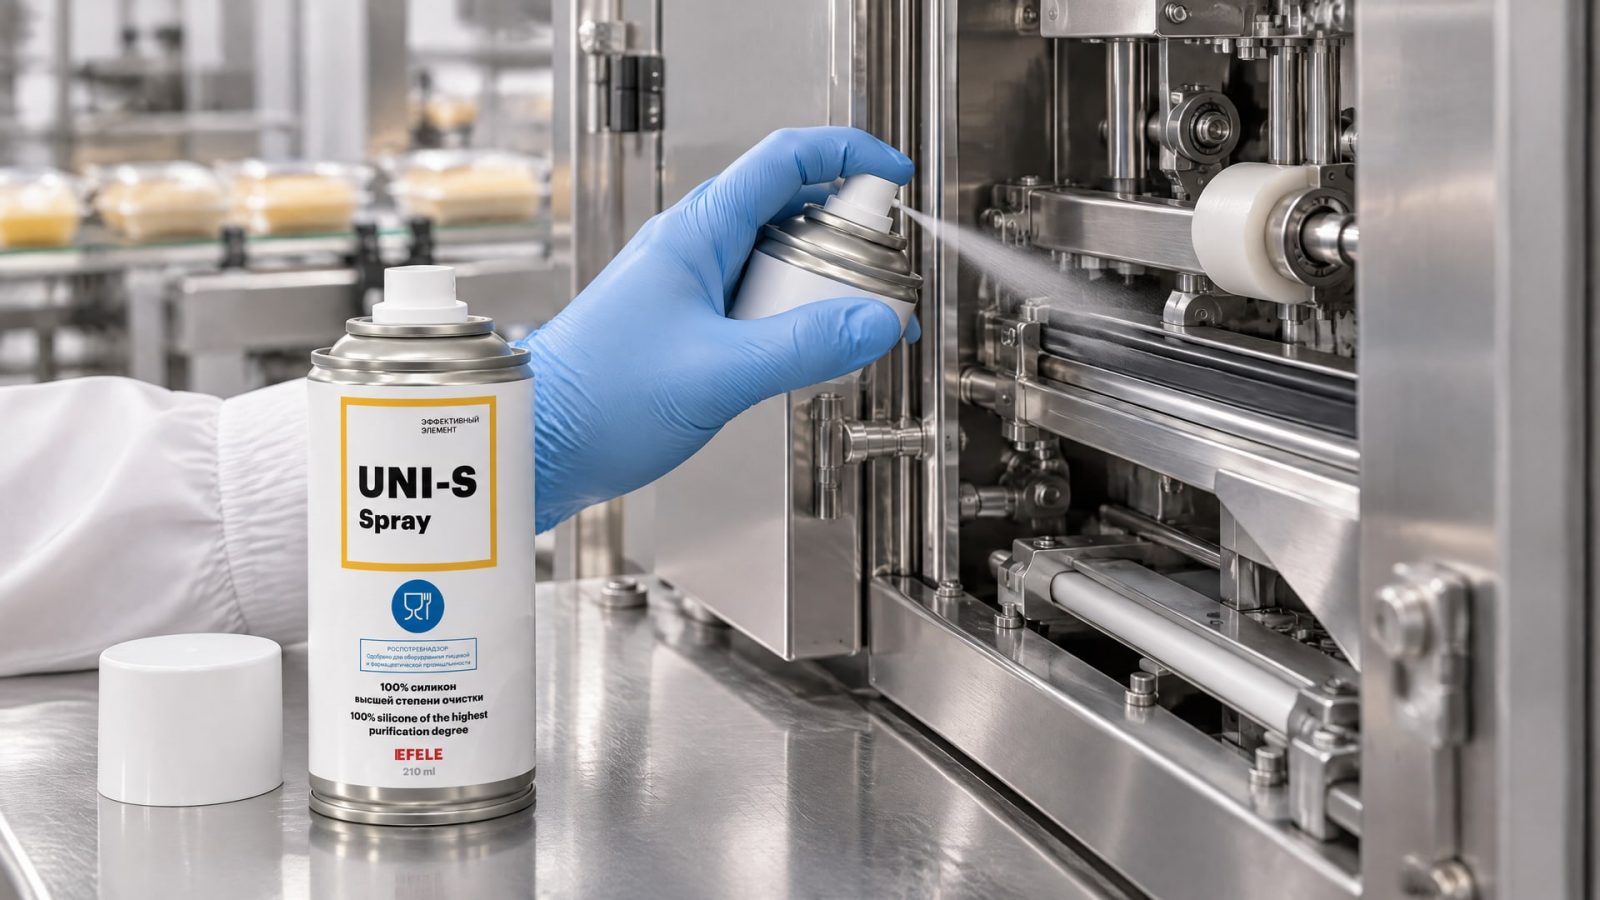
На практике силиконовые составы часто выбирают для смазки уплотнений, направляющих и узлов, работающих при температурах до 100–120 °C. Для более сложных применений, когда нужна универсальность в условиях переменной влажности и температуры, закупщики часто обращают внимание на решения, которые сочетают преимущества синтетики и доступность; к таким относятся, например, системы типа EFELE UNI-S Spray - эта силиконовая пищевая смазка подходит для смазывания и защиты уплотнений, направляющих и других элементов, не требующих высокой несущей способности.
Синтетические полиол-эфирные смазки H1
Синтетические смазки на основе полиол-эфиров выдерживают более высокие температуры (до 180–200 °C) и имеют лучшую несущую способность, чем силиконовые. Они также хорошо совместимы с большинством металлов, пластиков и резины. Вязкость обычно ISO 32–100.
Минус: полиол-эфирные смазки дороже силиконовых и требуют более тщательного хранения, так как они гигроскопичны (впитывают влагу). На влажных и горячих участках пищевого производства это может быть проблемой.
Эти смазки хорошо подходят для запаечных механизмов, горячих цепей и высокоскоростных подшипников, где требуется одновременно и безопасность для пищи, и надежность при нагреве.
Минеральные масла и смазки H1
Минеральные пищевые масла и пластичные смазки на минеральной основе - это самый дешевый вариант. Они проверены на производствах десятилетиями, имеют хорошую адгезию и просто применяются.
Но у них есть ограничения: минеральное масло начинает окисляться уже при 80–100 °C, поэтому для горячих узлов они не подходят. На влажных участках минеральные смазки могут вымываться. При контакте с некоторыми пластиками (особенно мягкими) минеральные углеводороды могут проникать в материал и размягчать его.
На практике минеральные пищевые смазки H1 используют преимущественно для смазки низкоскоростных узлов, направляющих и цепей на не очень горячих участках. Для фасовочного оборудования с запаечными механизмами они, как правило, не подходят.
Типичная схема смазки упаковочной машины: примеры из практики
Рассмотрим конкретный пример - типичная горизонтальная упаковочная машина для фасовки сыпучих продуктов (мука, крупа, сахар).
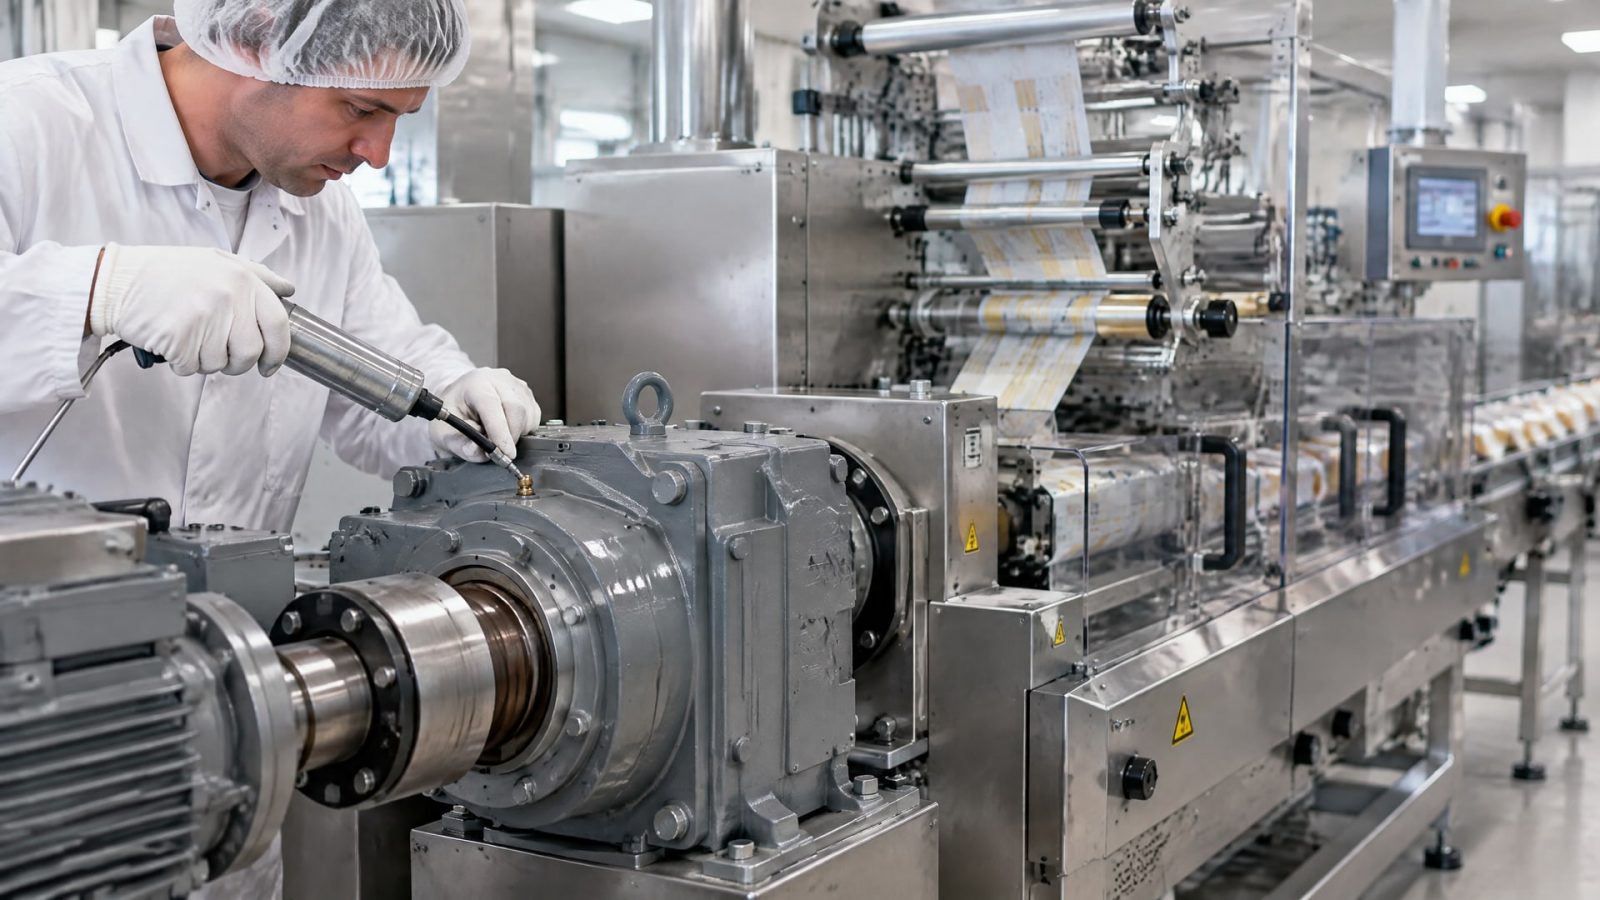
На такой машине обычно смазывают:
Главный приводной вал и редуктор - узел, где вращаются шестерни. Если редуктор расположен рядом с конвейером (расстояние < 50 см), используют масло H1 ISO 46 минеральное или синтетическое, в зависимости от режима нагрева. Смазка подается централизованно через масленку или насос.
Цепной привод конвейера - смазывают специальным маслом для цепей H1 ISO 32. Обычно наносят каждые 8 часов работы, избыток вытирают.
Подшипники конвейерных роликов - используют пластичную смазку NLGI 2 на синтетической основе, так как ролики крутятся быстро и часто контактируют с пыльцой продукта. H1-регистрация обязательна.
Направляющие фасовочного механизма - смазывают пластичной смазкой NLGI 2 с хорошей адгезией, чтобы смазка не осыпалась вниз на продукт. Здесь берут синтетическую или минеральную пищевую смазку H1.
Запаечный механизм - если это электрический нагреватель или горячие ножи, работающие при 120–160 °C, то используют синтетическое масло H1 ISO 32 с высокой температурной стабильностью. Обычные смазки здесь быстро стареют.
Уплотнения и сальники на гидроцилиндрах - если цилиндры работают при комнатной температуре, подходит силиконовая или минеральная смазка H1. Если есть нагрев, переходят на синтетику.
Важно, что на каждом участке используется СВОЯ смазка, подобранная под конкретный узел. Смешивание разных типов (например, минерального масла и синтетического) на одной машине может привести к конфликту добавок и потере свойств.
Как применять пищевую смазку H1: техника и частые ошибки
Правильное применение пищевой смазки H1 не менее важно, чем правильный выбор.
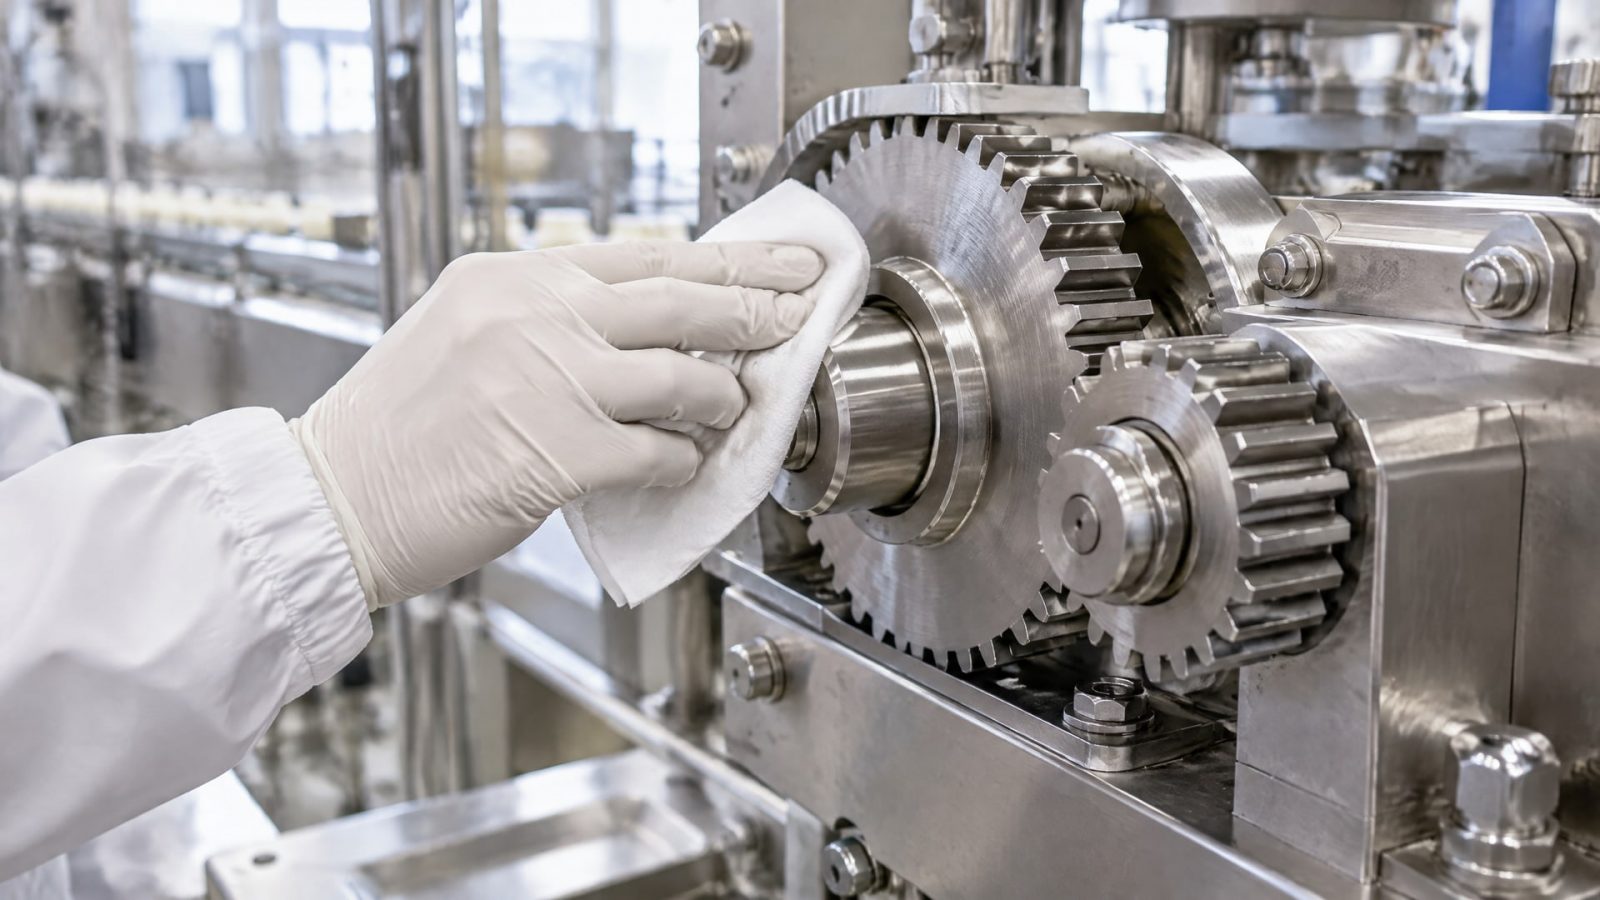
Правила нанесения
Смазку наносят тонкой пленкой, а не толстым слоем. Если после смазки осталась капля масла или комок пластичной смазки - это признак переизбытка. Избыток нужно убрать чистой безворсовой тряпкой после того, как смазка распределится по узлу.
Для машин, работающих круглосуточно, смазку часто наносят каждые 4–8 часов. Интервал зависит от скорости работы узла: чем выше скорость, тем чаще нужна свежая смазка. Для низкоскоростных узлов (направляющие, неподвижные петли) интервал может быть 1–2 недели.
Если машина моется водой в конце смены, избыток смазки нужно убрать перед мытьем. Вода смывает остатки минеральной смазки, и узел остается почти сухим - это не беда, смазка произведет свой эффект в течение нескольких часов работы. Синтетические и силиконовые смазки смываются водой менее интенсивно, поэтому на них нужно обратить внимание, если машина часто подвергается влажной уборке.
Типичные ошибки, которые приводят к сбоям
Ошибка 1: смешивание разных смазок. Если на цепь нанести сначала минеральное масло, а потом синтетическое, то они несовместимы. Присадки и полимеры в разных смазках вступают в конфликт, образуют осадок, и смазка теряет текучесть. Результат - скрип, прилипание, перегрев.
Ошибка 2: применение обычной промышленной смазки вместо H1. Экономия на смазке часто приводит к попаданию масла на продукт, что потом обнаруживается при аудите. Кроме того, обычная смазка может выделять летучие вещества при нагреве, запачкав упаковку изнутри.
Ошибка 3: неправильное определение интервала смазки. Если смазать редко, узел начинает работать «на сухую», изнашивается быстрее. Если смазывать слишком часто, избыток скапливается в узле и привлекает пыль, что тоже ускоряет износ.
Ошибка 4: игнорирование совместимости с уплотнениями. Если для узла с резиновыми сальниками взять смазку, которая несовместима с резиной, сальники разбухнут и начнут течь. На минеральном масле это происходит редко, но на некоторых синтетических или ароматических маслах разбухание возможно.
Ошибка 5: применение смазки H1 везде подряд. H1 нужна только для узлов, где есть риск контакта с пищей. Для редуктора, спрятанного внутри корпуса машины и не касающегося продукта, можно использовать обычное масло - это экономит бюджет и упрощает учет.
Часто задаваемые вопросы
Можно ли смазывать упаковочную машину обычной промышленной смазкой?
Если есть риск контакта смазки с продуктом или упаковкой - нельзя. Обычная промышленная смазка содержит добавки, которые при случайном попадании в пищу небезопасны. Кроме того, она окисляется быстрее, чем пищевая H1, и может выделить летучие компоненты, загрязняющие упаковку. Для узлов, полностью отделенных от продукта, обычная смазка допустима.
Чем отличается H1 от H2?
H1 предназначена для инцидентного контакта с пищей и официально зарегистрирована NSF как безопасная. H2 - это смазка для применения в пищевой промышленности, но в зонах без контакта с продуктом (например, на электромоторах на полу цеха). H2 НЕ подходит для упаковочных машин, где смазка может попасть на продукт или упаковку.
Что означает NLGI 2 и нужна ли мне NLGI 3?
NLGI - это классификация консистенции пластичной смазки. NLGI 2 - это мягкая консистенция, похожая на вазелин. NLGI 3 - плотнее. Для горизонтальных направляющих и подшипников, работающих на средних скоростях, обычно берут NLGI 2. NLGI 3 используют для вертикальных узлов или когда нужна максимальная адгезия и смазка не должна стекать вниз.
Нужна ли мне проверка ISO 21469 дополнительно к NSF H1?
Регистрация NSF H1 уже подтверждает безопасность при пищевом контакте. Однако ISO 21469 дополнительно проверяет соответствие микробиологическим нормам, требованиям к производству и обращению. Если это входит в спецификацию оборудования или требования покупателя, то да, нужна проверка. Если нет - достаточно NSF H1.
Как часто нужно менять пищевую смазку на упаковочной машине?
Интервал замены зависит от скорости работы узла и условий. Для высокоскоростных цепей и подшипников - каждые 500–1000 часов работы. Для низкоскоростных узлов и направляющих - каждые 2000–3000 часов. Визуально смазка меняет цвет, становится темной или липкой - это сигнал к замене. Точный интервал указывается в технической документации машины.
Заключение
Выбор пищевой смазки H1 для упаковочного и фасовочного оборудования - это не просто покупка дешевого материала, а инвестиция в безопасность продукта и надежность производства. H1-регистрация подтверждает, что смазка безопасна при инцидентном контакте с пищей в пределах 10 ppm, что критично для линий, где смазка может попасть на продукт или упаковку.
Начните с простого: составьте список всех точек смазки на вашей машине, оцените риск контакта для каждой, а затем подберите смазку по физико-химическим свойствам (вязкость, консистенция, температурный диапазон, совместимость с уплотнениями). Убедитесь, что смазка зарегистрирована в базе NSF H1, есть в реестре утвержденных материалов вашего завода и указана в документации HACCP. Практика показывает, что правильный выбор и регулярное техническое обслуживание с соблюдением интервалов смазки предотвращают 80% проблем с надежностью упаковочного оборудования. Следующий шаг - согласовать выбранную смазку с лабораторией вашего производства или инженерной службой для тестирования на совместимость с конкретными узлами машины.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как эффективно организовать контроль концентрации СОЖ в цехе без рефрактометра, используя доступные методы и приборы.
Узнайте, почему сож пенится, и как за 5 шагов диагностировать и устранить проблему пенообразования в системе охлаждения станка.
Узнайте, как правильно выбрать и нанести смазку для петель дверей автомобиля, чтобы избежать скрипа и продлить срок службы механизмов.