
Как проверить качество нанесения анаэробного фиксатора резьбы на производстве
Проверка качества нанесения анаэробного фиксатора резьбы на производстве должна сочетать контроль процесса и периодические испытания образцов. Одного визуального осмотра готового соединения недостаточно: он не подтверждает, что состав равномерно смочил витки, а затяжка ключом после отверждения способна повредить клеевой шов.
Статья полезна инженерам, специалистам ОТК и снабженцам, которые настраивают нанесение материала или расследуют дефекты фиксации резьбы. Разберем, как контролировать подготовку деталей, дозировку и выдержку, какие признаки оценивать после сборки и когда применять испытания по ISO 10964 и ISO 16047.
Как проверить качество нанесения анаэробного фиксатора резьбы
Контроль начинают не с попытки проверить соединение ключом, а с проверки операций, которые определяют результат.
Анаэробный состав должен попасть в зону полного зацепления витков. Нанесение только на торец резьбы оставляет риск сухих участков, где материал не заполнит зазоры между сопрягаемыми деталями.
Перед работой оценивают состояние резьбы и подготовку поверхности. Она должна быть чистой, сухой и обезжиренной. Остатки масла и влага могут ухудшить отверждение и адгезию состава, поэтому проверка очистки входит в контроль процесса, а не остается только требованием инструкции.
Следующий параметр - дозирование. На производстве фиксируют параметры партии материала, калибруют дозирующее оборудование и ведут учет времени нанесения и выдержки. Такая запись помогает сопоставить отклонение результата с конкретной партией или изменением процесса, а не делать вывод только по внешнему виду готовой детали.
При настройке процесса учитывают зазор резьбового соединения. В практических рекомендациях приводится технологически значимый диапазон 0,05-0,38 мм. Это не универсальная спецификация для любого узла: допустимость конкретного зазора следует сверять с требованиями к соединению и материалу.
Для деталей из пассивных металлов отдельно проверяют необходимость праймера или активатора. Такие материалы могут отверждаться иначе, чем активные металлы; без подходящей подготовки возможно недостаточное отверждение и отказ фиксации. Поэтому карта контроля должна учитывать материал обеих деталей, а не только название фиксатора.
Что проверять до сборки
Чистая ли резьба, удалены ли масло и загрязнения.
Сухая ли поверхность перед нанесением.
Попадает ли состав на витки, которые будут входить в зацепление.
Соответствует ли работа дозатора заданному процессу.
Учтены ли тип металла, зазор и необходимость активатора.
Визуальный контроль и дефекты фиксации резьбы
После сборки визуально оценивают, заполнены ли зазоры между витками и нет ли явных признаков недостаточной дозировки.
При этом отсутствие следов состава снаружи может указывать на неполное смачивание или нехватку материала, но не подтверждает дефект автоматически. Внутреннее заполнение резьбовой пары не всегда можно достоверно оценить по внешнему виду.
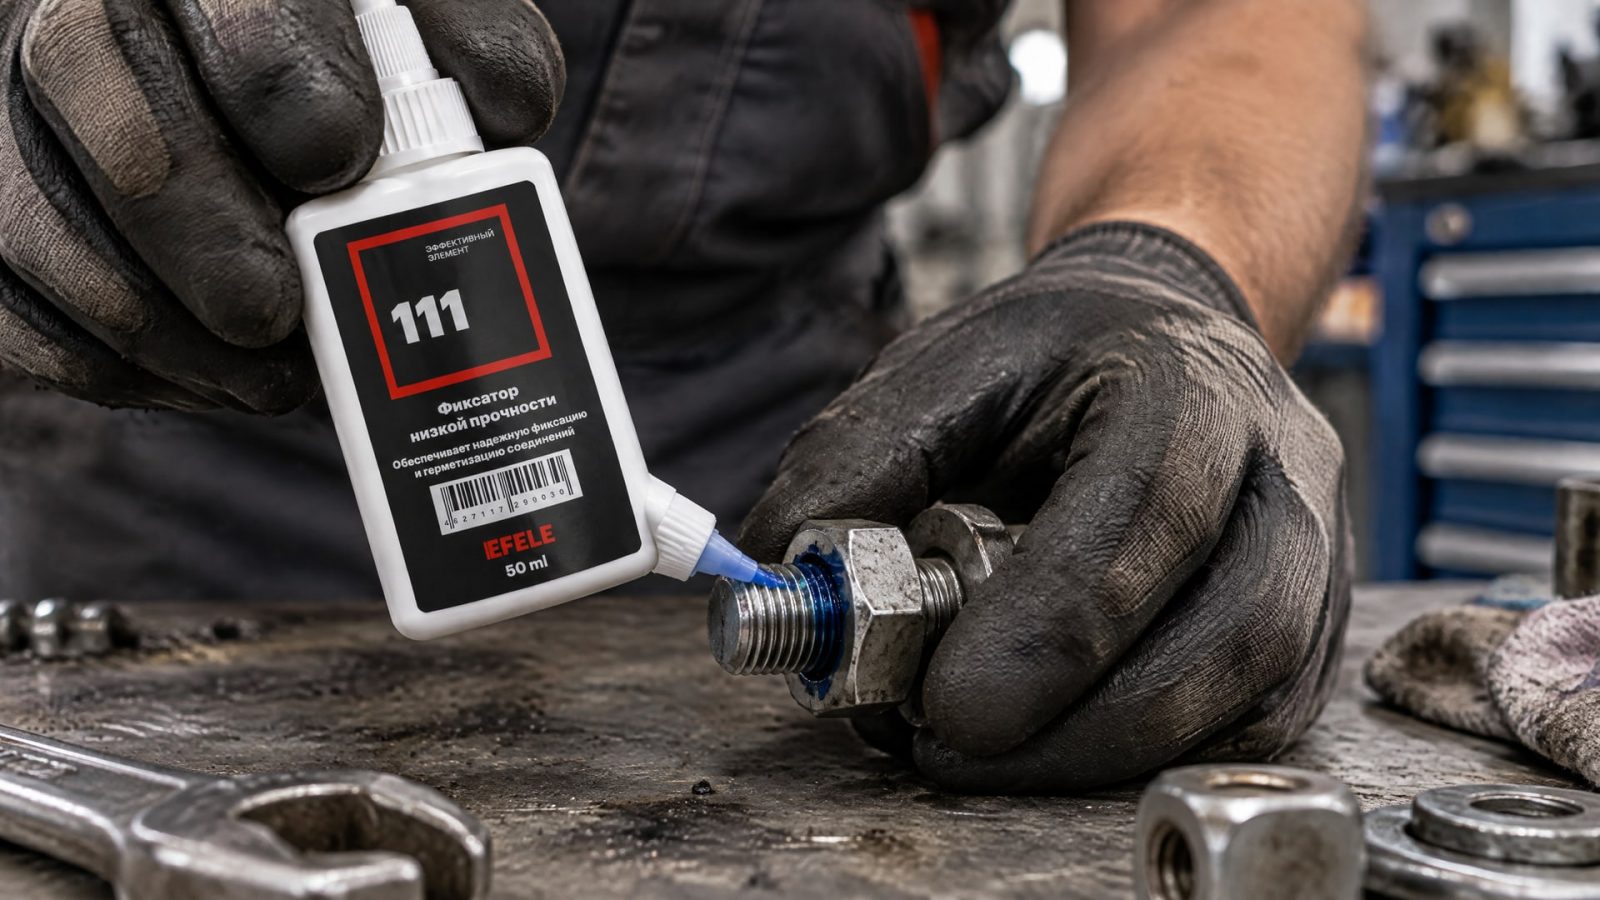
Излишки также требуют внимания. Важен не максимальный объем нанесенного материала, а его равномерное распределение в зоне зацепления. Избыток не заменяет контроль покрытия витков и может затруднить оценку процесса. Для контроля качества нанесения EFELE 111 проверяют равномерность покрытия и отсутствие излишков, которые могут препятствовать полимеризации.
Внешний осмотр полезен как быстрый этап, но его нельзя считать единственным методом контроля. Он не показывает, насколько сформировалось соединение после выдержки, и не измеряет удерживающую способность. Кроме того, герметичность и фиксация резьбы отвечают на разные вопросы: наличие герметичности не доказывает требуемую прочность фиксации.
Типичные дефекты связаны с нарушением одного или нескольких условий процесса. К ним относятся недостаточное отверждение на пассивной поверхности, пропуски при нанесении, загрязнение маслом или влагой, а также несоответствующий зазор. Если обнаружено отклонение, сначала проверяют эти факторы и записи о партии, дозировании и времени выдержки.
Признаки для проверки
Состав нанесен в область полного зацепления витков.
Нет явных пропусков и признаков недостаточной дозировки.
Излишек не маскирует неравномерное нанесение.
Условия подготовки поверхности соответствовали технологическому процессу.
Материал выдержан до отверждения в установленном режиме.
Испытания фиксирующей способности: ISO 10964 и ISO 16047
Для оценки фиксирующей способности применяют испытания на образцах, а не проверку каждой детали из серийной сборки.
В лабораторных и приемочных процедурах резьбовую пару выдерживают до полного отверждения. В технических материалах для этого приводится режим 24 часа при комнатной температуре; конкретный порядок испытаний должен соответствовать принятой методике.
Один из описанных вариантов оценки использует резьбовые пары M10 по ISO 10964. Момент отвинчивания измеряют при повороте на 90°, 180°, 270° и 360°, а превалирующий момент рассчитывают как среднее арифметическое полученных значений. Такой подход дает измеряемый результат для образца, но не заменяет контроля подготовки и нанесения на линии.
ISO 16047 используют для измерения крутящего момента и усилия предварительной затяжки, а также для оценки prevailing torque. Эти измерения помогают оценить параметры резьбового соединения, однако перед запуском контроля необходимо определить, какой именно показатель требуется подтвердить: момент отвинчивания, усилие затяжки или иной критерий приемки.
В отдельных ускоренных испытаниях образцы нагревают до 120 °C в течение 30 минут, затем измеряют breakaway torque. Это режим испытания, а не штатный производственный цикл. Переносить его на готовые изделия без утвержденной методики нельзя.
Результаты испытаний корректно интерпретировать вместе с записями о процессе. Если образец не прошел критерий, проверяют партию материала, подготовку поверхности, тип металла, зазор, дозирование и время выдержки. Такой анализ помогает установить причину, а не только зафиксировать неудовлетворительный результат.
Почему нельзя проверять момент на каждом собранном соединении
После отверждения повторная проверка момента на производственном изделии может нарушить сформированный клеевой шов и снизить фиксацию.
Поэтому такой контроль не следует считать безопасным способом подтверждения качества каждой детали. Если нужно проверить способность состава удерживать соединение, для этого предусматривают образцы и отдельную процедуру испытаний.
В серийном процессе основой контроля служит стабильность операций. ОТК проверяет записи о партии материала, настройке и калибровке дозатора, времени нанесения и выдержке. Эти данные позволяют выявлять отклонения до того, как они проявятся в готовых соединениях.
Периодические испытания проводят на эталонных образцах, подготовленных по установленной процедуре. Сравнение результатов таких испытаний с записями о процессе помогает отделить проблемы дозирования от влияния загрязнения, материала деталей или недостаточной выдержки. Частоту испытаний и критерии приемки задают внутренней документацией предприятия, если они предусмотрены для конкретного изделия.
Для линии полезно закрепить порядок действий при отклонении: остановить или изолировать затронутую партию изделий, проверить подготовку поверхностей и состояние дозатора, затем подтвердить результат на образце. Так сохраняется прослеживаемость и исключается попытка компенсировать дефект повторным нанесением без выяснения причины.
Производственный чек-лист контроля
Единый чек-лист помогает применять одинаковые критерии при смене оператора, партии материала или настройки линии.
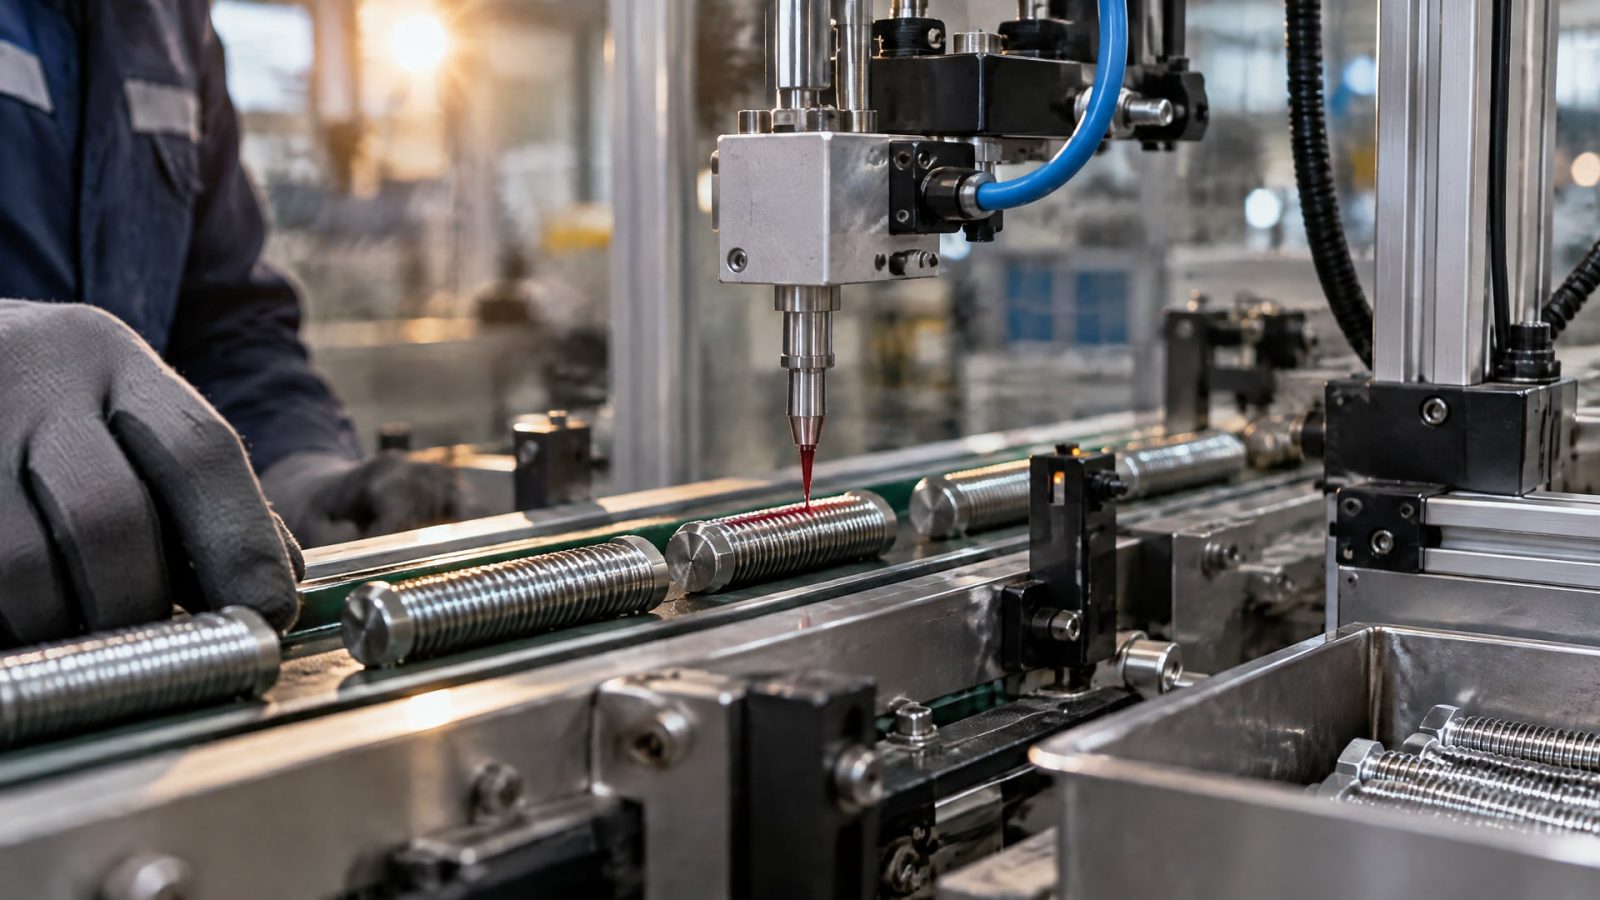
В него включают параметры, которые можно проверить непосредственно в процессе, и результаты периодических испытаний. Визуальный осмотр остается частью процедуры, но не подменяет измерения и учет.
До нанесения
Зафиксировать партию материала и проверить, что она идентифицирована.
Подтвердить, что резьба чистая, сухая и обезжиренная.
Учесть материал деталей и необходимость праймера или активатора для пассивных металлов.
Проверить настройку и калибровку дозирующего оборудования.
Убедиться, что состав наносится в зону полного зацепления витков.
После нанесения и сборки
Записать время нанесения и условия выдержки.
Проверить равномерность нанесения и отсутствие явных пропусков.
Визуально оценить заполнение зазоров, не делая вывода только по отсутствию наружных следов.
Не проверять отвержденное серийное соединение повторной затяжкой без утвержденной методики.
Периодически испытывать эталонные образцы по принятой процедуре, включая ISO 10964 или ISO 16047, если эти методы предусмотрены планом контроля.
Результат расследования дефекта фиксируют вместе с данными о подготовке поверхности, дозировании, партии и выдержке. Если требуется оценить именно удерживающую способность, отдельно указывают метод испытания и измеряемый показатель. Это не дает смешать результаты визуальной проверки, испытания на отвинчивание и оценки герметичности.
Часто задаваемые вопросы
Если снаружи резьбы нет следов фиксатора, значит нанесение выполнено плохо?
Не обязательно. Отсутствие наружных следов может указывать на недостаточную дозировку или неполное смачивание витков, но само по себе не подтверждает дефект. Нужны проверка процесса нанесения, оценка подготовки резьбы и, если требуется, испытание образца после выдержки.
Можно ли проверить фиксатор ключом после отверждения?
Для серийного контроля такой способ не считают безопасным: повторная проверка момента может повредить сформированный клеевой шов и снизить фиксацию. Удерживающую способность оценивают на образцах по принятой методике, а на производстве контролируют дозирование, чистоту поверхности и выдержку.
Как проверить анаэробный герметик и фиксатор одинаковым способом?
Нет, критерии зависят от задачи соединения. Герметичность и удерживающая способность не равнозначны: подтверждение одной не доказывает другую. Для фиксации оценивают момент отвинчивания или другой предусмотренный показатель, а процедуру испытаний выбирают с учетом назначения соединения.
Заключение
Проверить качество нанесения анаэробного фиксатора резьбы можно только комплексно: контролировать чистоту и сухость резьбы, попадание состава в зону зацепления, дозирование и выдержку, а затем периодически испытывать образцы. Визуальная оценка помогает выявить очевидные отклонения, но не заменяет испытаний и не подтверждает фиксирующую способность сама по себе.
Практический следующий шаг - оформить для конкретной линии чек-лист с параметрами партии, подготовкой поверхности, настройками дозатора и временем выдержки, а также определить порядок испытаний образцов по ISO 10964 или ISO 16047, если эти методы подходят задаче.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Смазка без аллергенов для оборудования на производстве детского питания: допуски, требования и особенности выбора.
Узнайте, какой анаэробный герметик срок годности имеет и как правильно хранить фиксаторы для сохранения их свойств.
Подготовка поверхности деталей с внутренними диаметрами: микропескоструйная или химическая обработка для оптимального результата.