
Как пищевые смазки H1 влияют на прохождение аудитов HACCP и ISO 22000
Смазки класса H1 - это не просто смазочные материалы, а ключевой элемент документального управления рисками на пищевых производствах. Для прохождения аудитов HACCP и ISO 22000 недостаточно выбрать любую смазку, заявленную как «пищевая»: требуется конкретная регистрация по стандартам NSF или соответствие ISO 21469, правильное распределение по зонам, система контроля и полная прослеживаемость. Статья раскрывает, почему выбор правильной смазки H1 и ее корректное применение влияют на результаты аудита, какие документы и процедуры проверяют аудиторы, и как организовать работу со смазками так, чтобы не получить замечания по управлению химическими рисками.
Текст адресован закупщикам, техническим специалистам и инженерам пищевых производств, которые отвечают за выбор смазок, организацию их хранения и применения, а также за подготовку документации перед аудитом.
Что означает допуск H1 и почему его недостаточно просто купить смазку
Смазки класса H1, согласно стандартам NSF, предназначены для оборудования в зонах, где контакт с пищей возможен только случайно, технически неизбежно и в минимальном количестве.
Это принципиально отличается от категории H2 - там контакт запрещен вообще. Многие закупщики ошибочно считают, что H1 - это просто более безопасная смазка, которую можно лить везде, где нужна смазка. На самом деле H1 - это риск-ориентированная категория, и ее выбор должен быть обоснован анализом технологического процесса.
Порог случайного попадания для большинства минеральных и синтетических H1-смазок составляет 10 ppm (10 мг/кг продукта). Для отдельных силиконовых формуляций этот параметр строже -1 ppm. Это значит, что если смазка используется на подшипнике рядом с конвейером, на котором движется пищевой продукт, то технологическое загрязнение не должно превышать эту норму. Аудитор, заметив, что смазка наносится щедро или без контроля, может потребовать анализ или переквалифицировать зону, требуя H2 (что потребует замены оборудования или конструкции).
Регистрация NSF H1 или сертификат ISO 21469 - это не рекомендация, а документальное доказательство того, что смазка протестирована и разрешена для применения в пищевой отрасли. Рынок переполнен смазками, маркированными как «food grade», но без конкретной регистрации. На аудите аудитор попросит предъявить сертификат. Если его нет, замечание по управлению химическими рисками гарантировано.
Как смазки H1 вписываются в программу HACCP
HACCP (анализ рисков и критические контрольные точки) - это методология, которая требует от производителя идентифицировать опасности (биологические, химические, физические) и установить контрольные меры.
Смазки входят в реестр химических рисков: если смазка попадет в продукт, это загрязнение, которое может причинить вред потребителю. Таким образом, смазочные материалы должны быть описаны в анализе опасностей и в системе контроля.
Вот как это выглядит в практике:
Идентификация опасности: смазка, содержащая токсичные или раздражающие вещества, может попасть в пищу через подшипник, направляющую или редуктор, расположенные над линией производства.
Определение контрольной меры: использование только H1-смазок в зонах риска, правильное их хранение отдельно от обычных индустриальных масел, обучение персонала и регулярные проверки герметичности узлов.
Установка критических пределов: количество смазки на узле должно быть минимальным, необходимым для смазывания; излишки удаляют после сборки; смазка не должна потекать и не должна вымываться водой при санитарной обработке.
Мониторинг: регулярная проверка соответствия смазки, ее наличие в документации, проверка условий хранения и сроков использования.
Если смазка просто куплена и применяется без документирования, то программа HACCP неполна, и аудитор это отметит. Если смазка есть в картах HACCP, но без указания номера регистрации NSF или сертификата ISO 21469, это считается недостаточной трассировкой.
Роль ISO 21469 в системе качества и сертификации
ISO 21469 - это международный стандарт, устанавливающий гигиенические требования к смазкам и теплоносителям, которые могут контактировать с пищей.
Стандарт охватывает не только формулу смазки (какие компоненты допущены, какие исключены), но и процессы ее производства, контроля качества, упаковки, хранения и обращения.
Когда смазка имеет сертификат ISO 21469, это означает, что:
Производитель ведет систему управления качеством, специально адаптированную к пищевому сегменту.
Каждая партия смазки проходит анализы на чистоту, отсутствие микробиологического загрязнения и соответствие заявленным параметрам.
Упаковка и этикетирование контролируются, чтобы исключить подделку и ошибку при применении.
Компания ведет прослеживаемость: по номеру партии можно установить, когда ее произвели, какие контроли прошли, и при необходимости отозвать.
Для аудита ISO 22000 или программы HACCP наличие сертификата ISO 21469 у смазки - это зеленый флаг. Это показывает, что компания серьезно относится к выбору поставщиков и не берет «пищевые смазки» с рынка вслепую. Стандарт ISO/TS 22002-1, который устанавливает требования к гигиене производства пищевых продуктов, прямо указывает: пищевые смазки должны применяться там, где есть риск прямого или косвенного контакта с продуктом. Это норма, которую проверяют аудиторы.
Документирование и прослеживаемость смазок в аудите
Аудиторы проверяют не только наличие смазки, но и ее документальное оформление.
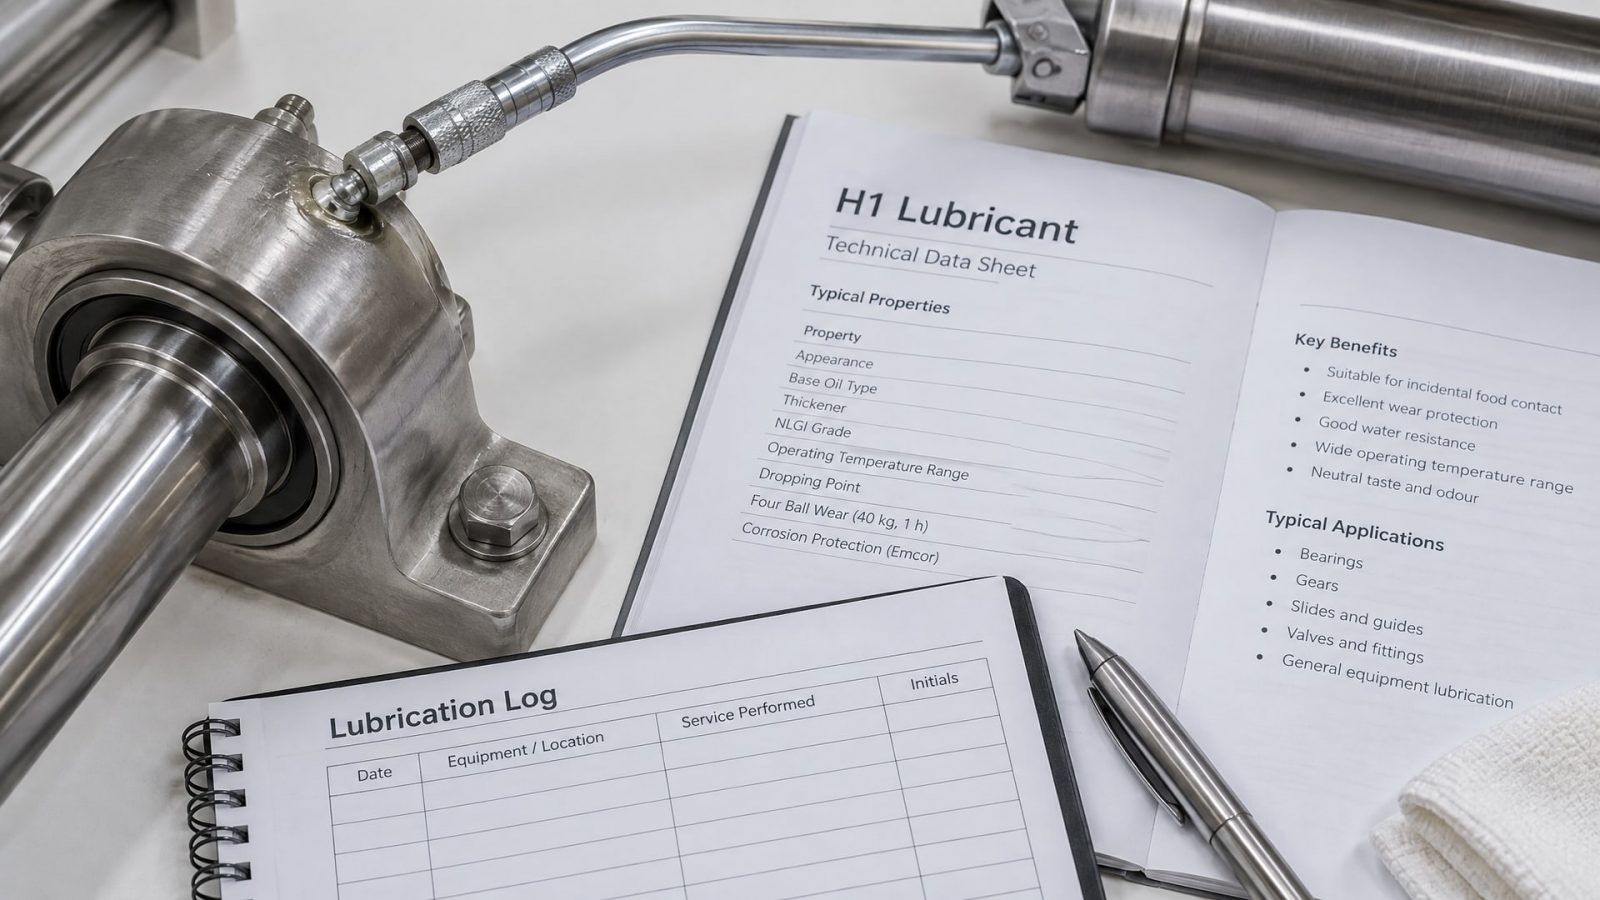
Вот типичный чек-лист:
Реестр используемых смазок: кто применяет, на каком оборудовании, какой допуск (H1, H2 и т.д.), номер регистрации NSF или сертификата ISO 21469, сроки использования.
Спецификация смазки: ТДС (Technical Data Sheet), который поставщик должен предоставить, где указаны температурный диапазон, совместимость с материалами (резина, пластик, краски), допуски, результаты анализов.
Процедура применения: как часто наносится смазка, в каком количестве, кто проверяет качество нанесения, как исключается переизбыток.
Хранение: смазка должна храниться отдельно от обычных индустриальных масел, в закрытой таре, в чистом месте, с ярлыками и этикетками.
Обучение персонала: работники, которые применяют смазку, должны знать, почему нужна именно H1, что произойдет, если применить обычное масло, как проверить герметичность узла.
Контроль загрязнений: если смазка вымывается во время санитарной обработки, это фиксируется и принимаются меры (например, переход на водостойкую смазку H1 или изменение конструкции узла).
Часто закупщики держат смазку в шкафу, применяют ее по опыту, а документирование ведут задним числом перед аудитом. Это не работает. Аудитор спросит: когда была куплена эта партия, когда была открыта, как долго она хранилась, была ли проверена на загрязнение. Если ответа нет, это указывает на неконтролируемый процесс.
Типичные замечания аудитора и как их избежать
На практике аудиты выявляют несколько системных проблем с управлением смазками:
Проблема 1: Отсутствие регистрации NSF или сертификата ISO 21469
Закупщик купил смазку на название «пищевая» или по совету коллеги, но регистрационный номер NSF не указан ни на этикетке, ни в документах. Аудитор требует доказательство, закупщик его не находит. Замечание: «Используемые смазки не имеют документального подтверждения соответствия требованиям пищевой отрасли».
Решение: перед покупкой требовать у поставщика сертификат ISO 21469 или регистрационный номер NSF H1. Проверять эти данные на сайте NSF или на сайте производителя. Всегда запрашивать ТДС с указанием допусков.
Проблема 2: Смешение H1 и обычных масел в одном шкафу
Рядом стоит канистра с пищевой смазкой H1 и канистра с обычным редукторным маслом, этикетки со временем отклеились. Есть риск, что при расходе работник по ошибке возьмет обычное масло и нанесет на узел в пищевой зоне.
Решение: хранить H1-смазки в отдельном шкафу или на отдельной полке, с ярлыком, с указанием «Пищевая зона - H1 только». При выдаче смазки из склада работник и выдающий должны подписать лист, подтверждая, что взята именно H1.
Проблема 3: Отсутствие контроля герметичности узлов
Смазка течет из подшипника или редуктора на конвейер, но это не документируется и не устраняется. На аудите аудитор видит следы, требует объяснений. Закупщик говорит: «Это нормально, смазка не токсична». Аудитор отвечает: «H1 допускает случайный контакт, но не потеки».
Решение: ввести плановую проверку герметичности узлов, фиксировать результаты, принимать меры (замена сальников, переход на более вязкую смазку, изменение конструкции). Если узел течет постоянно, он вне зоны пищевого производства, и там должна использоваться H2, а конструкция должна быть пересмотрена.
Проблема 4: Применение смазки без учета температуры и среды
Куплена универсальная смазка H1, но ее температурный диапазон -10 до +40 °C, а на производстве в летнее время в цехе +50 °C, и смазка вымывается водой во время санитарной обработки. Узел быстро изнашивается, требуется частое переосмазывание.
Решение: при выборе смазки анализировать условия: температура в цехе (min и max), влажность, контакт с водой, пищевыми кислотами, щелочными растворами для санитарной обработки. Выбирать смазку с запасом по температурному диапазону. Для зон с частой мойкой предусматривать термо- и водостойкие смазки H1.
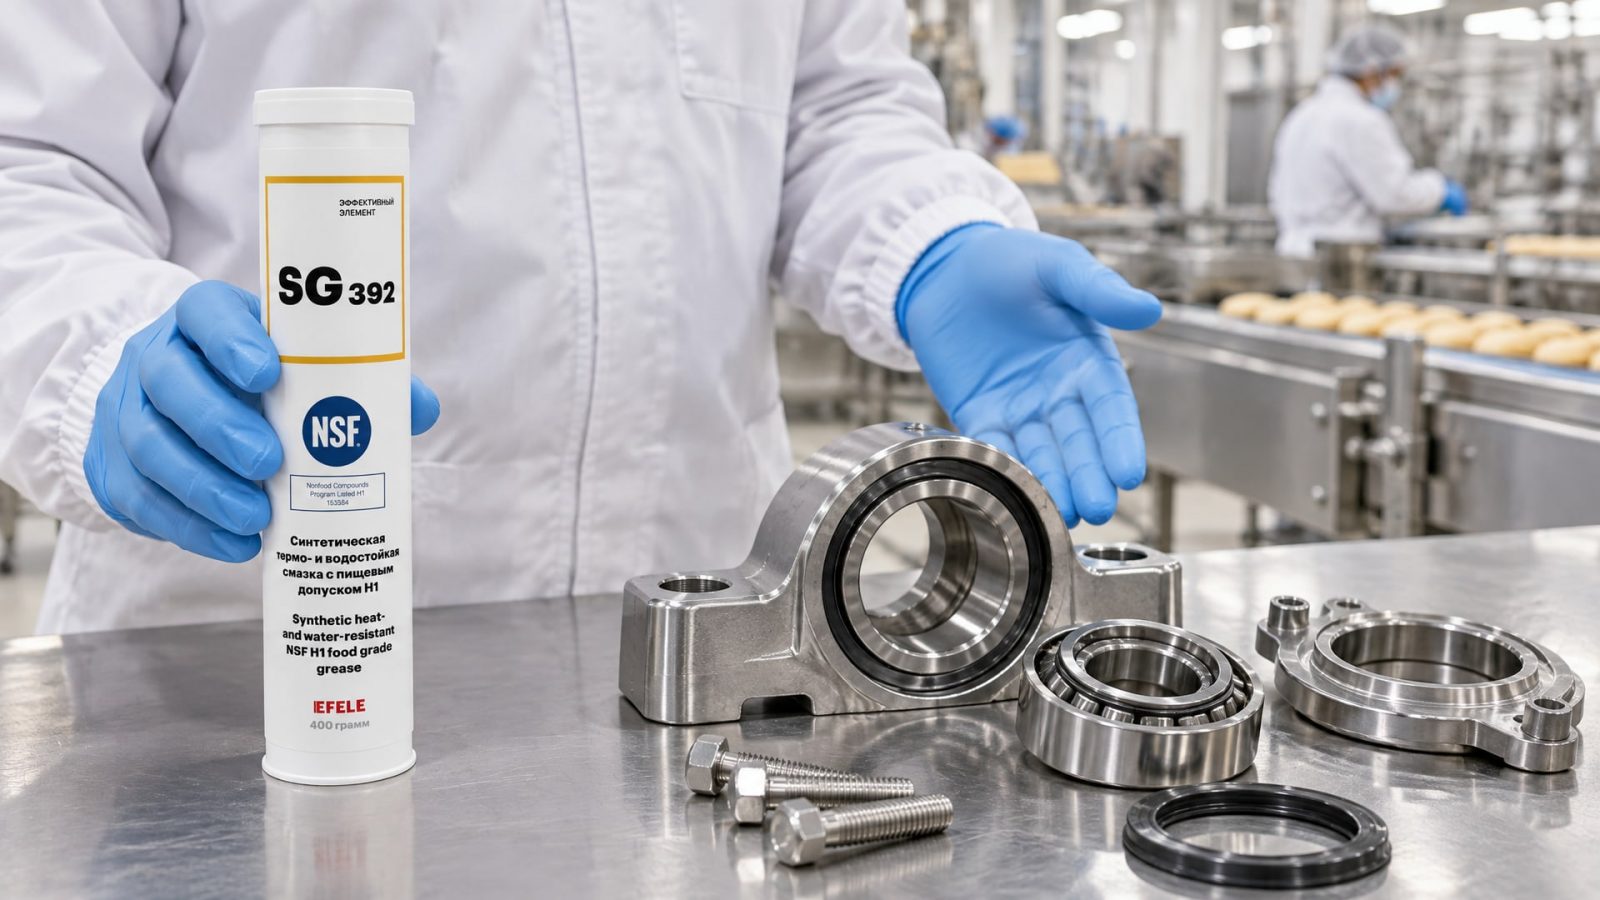
На примере, где требуется вымываемость и термостойкость, на большинстве пищевых линий конвейеров и упаковочного оборудования применяют специализированные смазки: например, EFELE SG-392 (термо-водостойкая, NSF H1) показывает стабильность в условиях цехового контакта с водой и паром в диапазоне до +80 °C, что покрывает большинство сценариев пищевого производства. Такой выбор облегчает как работу на производстве (меньше замечаний по вымыванию), так и прохождение аудита (документация показывает, что условия анализированы и выбор обоснован).
Проблема 5: Отсутствие обучения персонала
Работник не знает, почему на узле нужна именно H1, думает, что это просто дороже, и во время замены эконом-порции берет обычное масло. Аудитор спрашивает рабочего, почему применяется H1, и получает ответ: «Не знаю, так сказали». Замечание по управлению компетентностью.
Решение: провести обучение: объяснить, что такое H1, почему она важна для пищевой безопасности, какие последствия при ее замене на обычную смазку. Зафиксировать обучение в журнале, с подписями.
Практический процесс выбора смазки H1 для пищевого производства
Выбор смазки H1 - это не процесс покупки по прайс-листу, а управленческая задача, которая затрагивает технические, правовые и организационные аспекты.
Шаг 1: Анализ узла и зоны применения
Идентифицировать оборудование, где смазка может контактировать с пищей: подшипники редукторов над конвейерами, направляющие упаковочных машин, шарниры механизмов, расположенные над линией производства. Для каждого узла описать условия: температура, влажность, контакт с водой, механическая нагрузка, скорость вращения, совместимость с материалами (резина, пластик, краски).
Шаг 2: Определение требований к смазке
На основе условий составить спецификацию: диапазон рабочей температуры, вязкость (для пластичной смазки - класс NLGI), совместимость с уплотнениями, устойчивость к воде и щелочным растворам, требуемый срок службы между переосмазываниями.
Шаг 3: Проверка допусков и сертификатов
Убедиться, что смазка имеет регистрацию NSF H1 или сертификат ISO 21469. Запросить у поставщика ТДС с указанием всех допусков, результаты тестов на совместимость с используемыми материалами.
Шаг 4: Тестирование (опционально, но рекомендуется)
Провести пилотное применение: наносить смазку на узел, отслеживать износ, герметичность, вымывание. Если узел работает стабильно, срок службы смазки предсказуем, потеков нет - смазка подходит.
Шаг 5: Документирование и обучение
Внести смазку в реестр, закрепить ее за оборудованием, указать процедуру нанесения и контроля. Обучить персонал. Организовать хранение и выдачу.
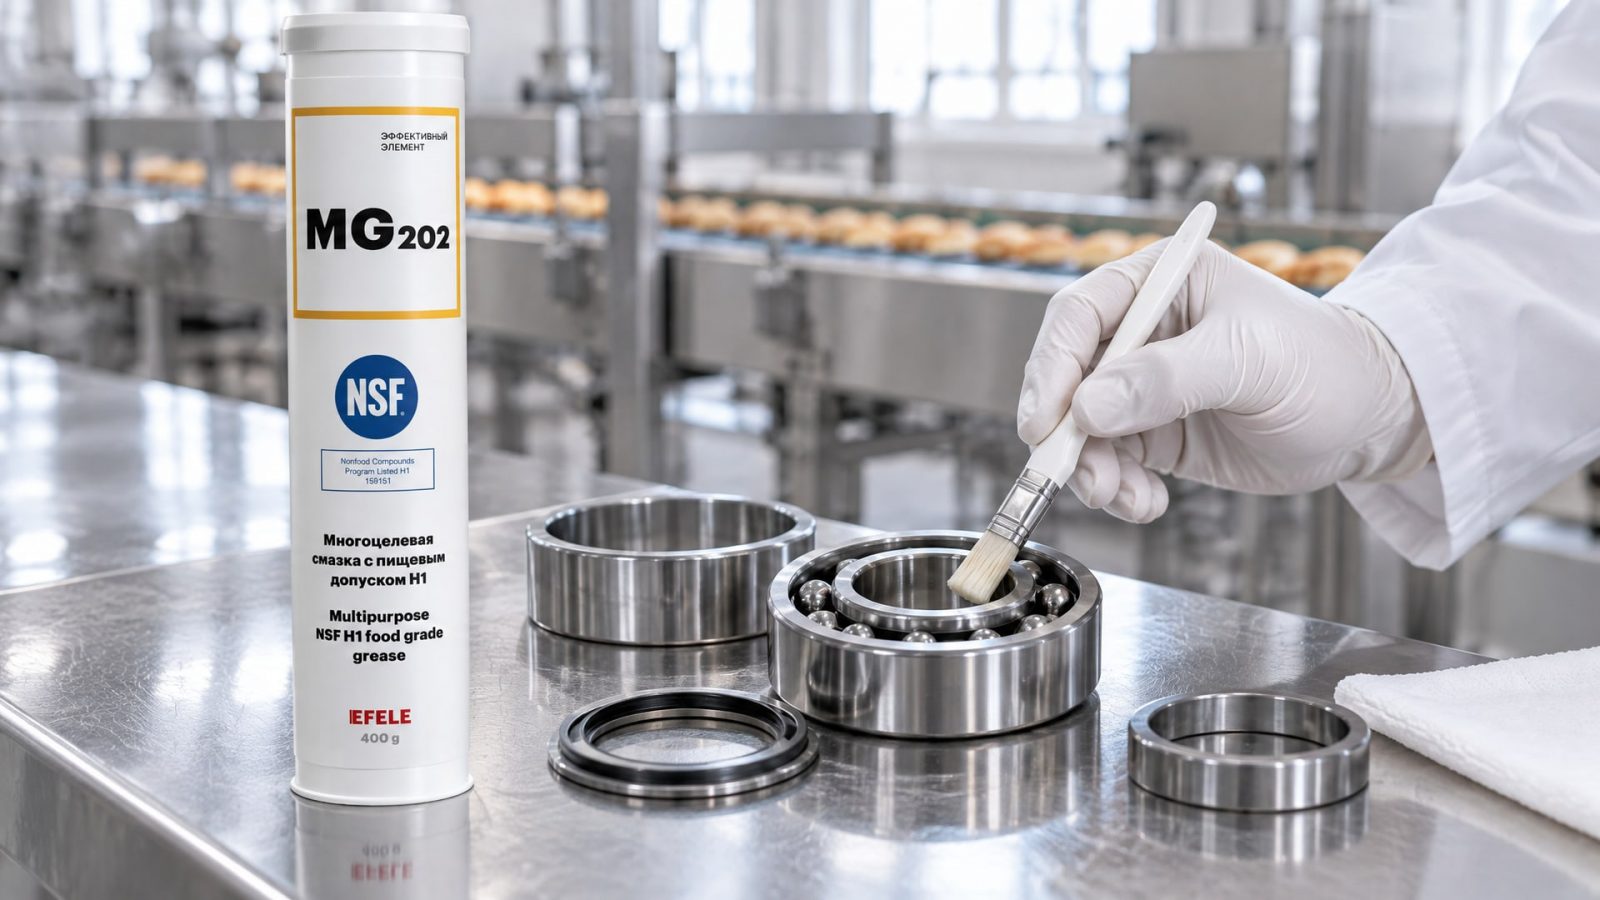
Для узлов, где условия комбинируют высокую температуру, влажность и абразивное загрязнение (например, шарниры на конвейерах упаковочных машин в цехах, где проводится влажная санитарная обработка), часто подходят универсальные H1-смазки с добавками против окисления и коррозии. Такие смазки, как EFELE MG-202 (NSF H1), регулярно выбирают на пищевых производствах благодаря сбалансированной адгезии (способности держаться на металле) и устойчивости к вымыванию в условиях плановой мойки. Стабильный выбор и многолетний опыт применения на одном производстве - это уже основание для уверенного ответа аудитору на вопрос о том, почему используется именно эта смазка.
Часто задаваемые вопросы
Можно ли использовать обычное минеральное масло, если смазка наносится очень тонко и узел герметичен?
Нет. H1 предназначена именно для предотвращения риска случайного контакта, поэтому даже при минимальном количестве смазки должна использоваться именно H1. Если узел герметичен идеально, то риск контакта близок к нулю, но HACCP требует применения H1 как превентивной меры. Обычное минеральное масло содержит присадки, которые не одобрены для пищевой зоны, и может привести к отказу аудита.
Что означает надпись «NSF H1 зарегистрирована» и где ее проверить?
Это означает, что производитель смазки прошел сертификацию NSF (Национальный фонд санитарии, США) и получил регистрационный номер, подтверждающий, что смазка безопасна для случайного контакта с пищей. Проверить регистрацию можно на сайте NSF: найти раздел «Food-Grade Lubricants Registry», ввести название смазки или производителя - откроется база с подтвержденными допусками и номерами.
ISO 21469 и NSF H1 - это одно и то же?
Нет, но они часто идут вместе. NSF H1 - это американский регистр, основанный на стандартах безопасности. ISO 21469 - это международный стандарт гигиены производства смазок. Смазка может иметь NSF H1 без ISO 21469, или наоборот, но лучше, если имеет оба документа. Для аудита ISO 22000 наличие ISO 21469 более важно, так как стандарт ISO 22000 ориентирован на международные правила.
Если смазка течет из узла - это означает, что она неправильно выбрана?
Не обязательно. Потеки могут быть вызваны износом сальников, неправильной сборкой или избыточным количеством смазки. Сначала нужно проверить техническое состояние узла: переосмотреть сальники, перепроверить герметичность. Если узел герметичен, но смазка все равно вытекает, то это означает, что условия превышают возможности данной смазки (например, температура выше заявленной), и нужна смазка с другими параметрами.
Нужна ли документация для каждой партии смазки, или достаточно одного сертификата на марку?
Для пищевого производства нужна документация на каждую партию. На этикетке или в сопроводительных документах должны быть номер партии, дата производства, срок годности, результаты контроля качества. Это требование ISO 21469 и HACCP: по номеру партии должна быть возможность отследить, где она применялась, и при необходимости отозвать. Один общий сертификат на марку - это недостаточно.
Заключение
Смазки H1 - это не просто специальный продукт, а обязательный компонент системы управления рисками на пищевом производстве. Их выбор, применение и документирование напрямую влияют на результаты аудитов HACCP и ISO 22000. Аудитор не интересуется маркетинговыми заявлениями и репутацией производителя - он проверяет конкретные документы: регистрацию NSF H1, сертификат ISO 21469, ТДС, реестр используемых смазок, журналы проверок герметичности, акты обучения персонала и прослеживаемость партий.
Ключевой практический шаг - организовать систему: провести инвентаризацию всех узлов, которые работают в зонах риска контакта с пищей; выбрать смазки, имеющие документальное подтверждение (NSF H1 или ISO 21469); установить процедуры хранения, выдачи и применения; обучить персонал; вести документацию и регулярно проверять соответствие. При таком подходе замечания по управлению химическими рисками и смазочными материалами на аудите становятся минимальными, а сам процесс управления смазками превращается из бремени в предсказуемый и контролируемый процесс.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Анаэробный герметик для химии: выберите надежное решение для трубопроводов с агрессивными жидкостями и избегите ошибок.
Восстановление пластика салона автомобиля: узнайте, как правильно смазать детали и вернуть им первоначальный вид, избегая ошибок в выборе средств.
Узнайте, когда и как выбрать резьбовой фиксатор вместо ФУМ-ленты для герметизации металлических соединений.