
Антифрикционное покрытие: когда окунание выгоднее распыления
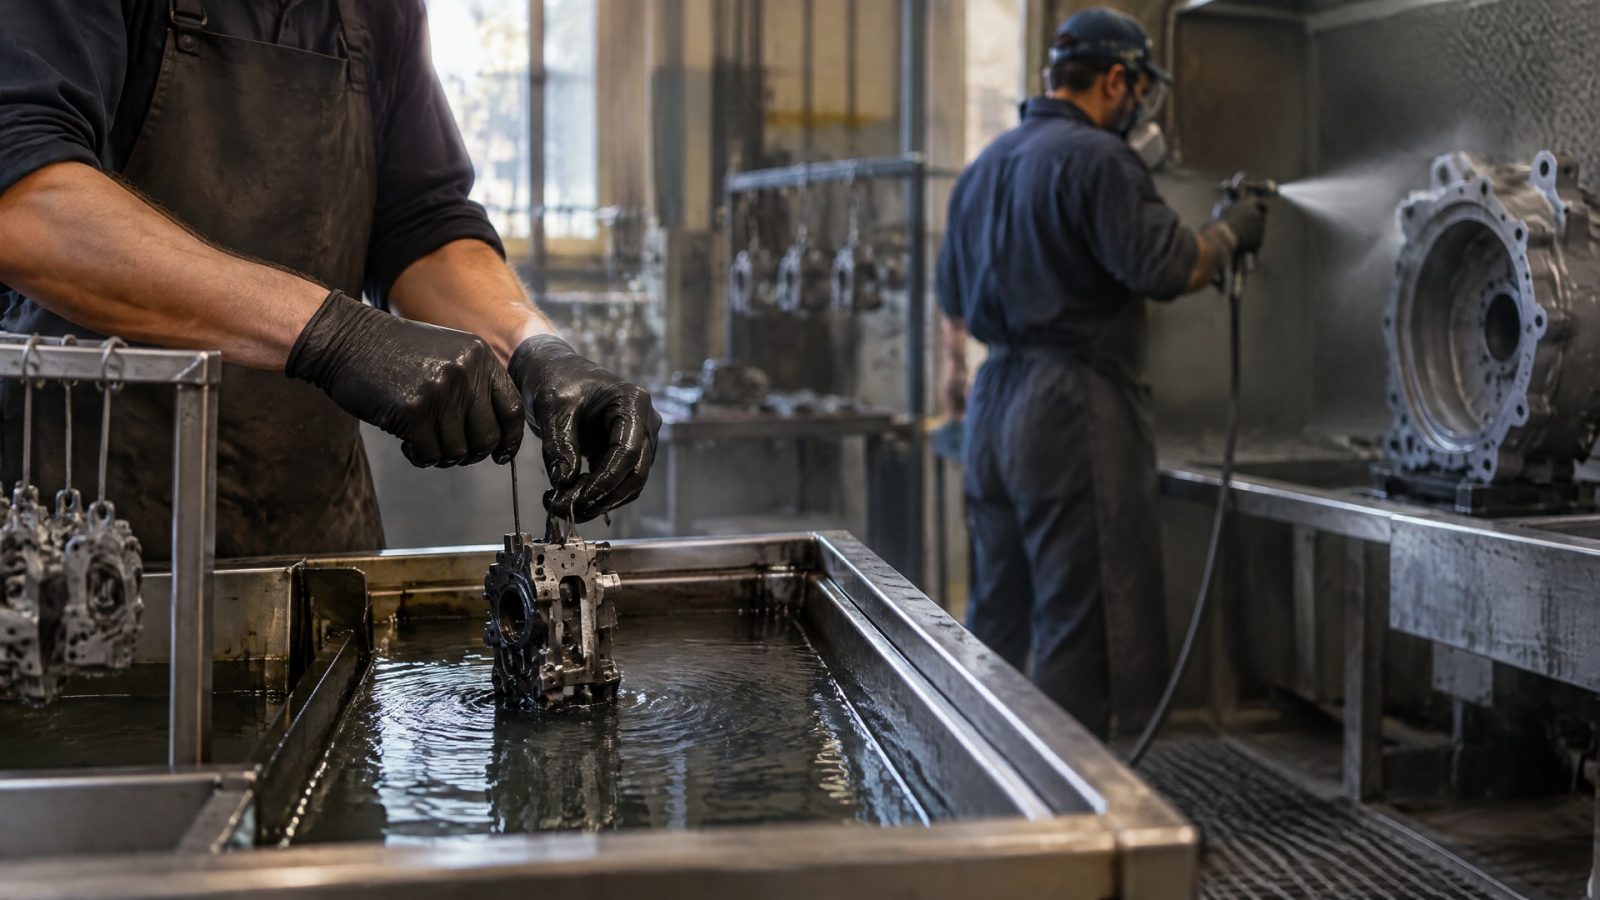
Окунание обычно удобнее для серийной обработки деталей сложной формы и партий, которым нужно равномерное покрытие по поверхности. Распыление чаще выбирают для локального нанесения, обработки отдельных зон и работы с деталями разной геометрии. Метод подбирают с учетом формы изделия, размера партии, вязкости состава и требуемой толщины сухой пленки.
Статья поможет инженерам и техническим специалистам сравнить методы нанесения покрытий, а закупщикам - подготовить требования к обработке и контролю. Разберем, как соотносятся окунание и распыление, какой допуск по толщине учитывать и почему более толстый слой не всегда дает лучший результат.
Как выбрать метод нанесения антифрикционного покрытия
Антифрикционные покрытия наносят разными способами: распылением, окунанием, окунанием с центрифугированием, кистью, валиком, трафаретной печатью и методом coil-coating.
Выбор зависит от геометрии и массы детали, размера партии и вязкости материала. Поэтому сравнивать окунание и распыление только по скорости нанесения недостаточно: важно оценить, насколько каждый метод подходит конкретному изделию и производственному процессу.
Окунание стоит рассматривать, если деталь имеет сложную форму или внутренние полости, а обрабатывать нужно партию изделий. При погружении состав контактирует с различными участками поверхности, что помогает охватить геометрию детали. Для серийной работы этот метод может быть технологичнее, если параметры процесса обеспечивают нужную равномерность.
Распыление удобнее, когда материал требуется нанести на определенную зону или детали в одной серии заметно различаются по форме. Оно дает возможность направить состав на нужный участок и не обрабатывать поверхности, где покрытие не требуется. На открытых поверхностях такой подход также помогает сократить перерасход материала.
Перед выбором проверьте четыре параметра:
геометрию и массу деталей;
количество изделий в партии;
вязкость состава;
требуемую толщину и равномерность сухой пленки.
Ни один метод не гарантирует нужный результат сам по себе. Даже подходящий для партии способ нанесения требует проверки толщины и качества покрытия на готовых деталях.
Окунание и распыление: в чем разница
Сравнивать методы лучше по производственной задаче, а не по принципу «какой способ лучше вообще».
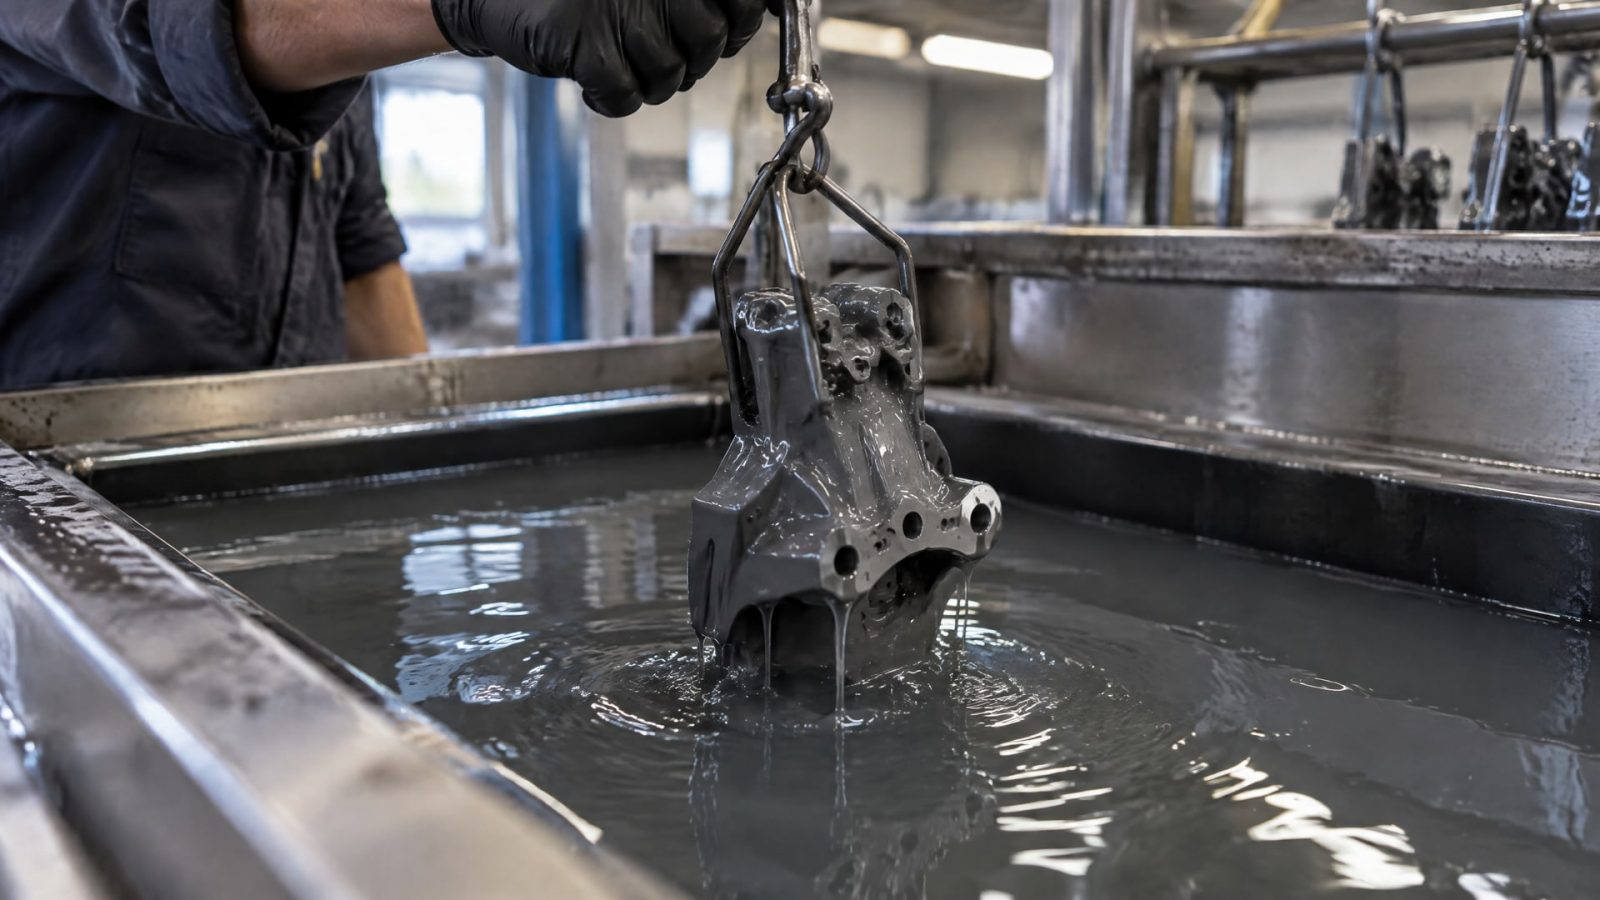
Для партии сложных деталей окунание может упростить обработку поверхности. Для локального нанесения и изделий разной формы распыление обеспечивает более адресную подачу материала.
| Критерий | Окунание | Распыление |
|---|---|---|
| Геометрия детали | Подходит для сложных форм и деталей с внутренними полостями | Удобно для обработки выбранных зон и разнообразной геометрии |
| Размер партии | Целесообразно рассматривать для серийной обработки партий | Подходит, если требуется гибко менять зону нанесения |
| Контроль зоны | Состав наносят на поверхность погружением детали | Материал направляют на конкретный участок |
| Основной вопрос при выборе | Как обеспечить равномерность покрытия на всей детали | Как контролировать нанесение и расход на выбранной зоне |
Для обоих методов важен тонкий и равномерный слой. Типичный диапазон сухой пленки антифрикционного покрытия - 10-20 мкм. Для отдельных составов указывают диапазоны 5-15 мкм и 5-20 мкм, поэтому ориентироваться нужно на требования конкретного материала, а не на универсальное значение.
Показатель расхода также зависит от толщины и состава. Для одного материала при сухой пленке 15 мкм указана площадь покрытия около 13 м²/кг без учета потерь при нанесении. Это значение нельзя автоматически переносить на другие составы или считать гарантированным расходом в производстве: фактический результат зависит от процесса и потерь.
Толщина покрытия: допуск и контроль
Толщина влияет на ресурс, коэффициент трения и антикоррозионные свойства покрытия.
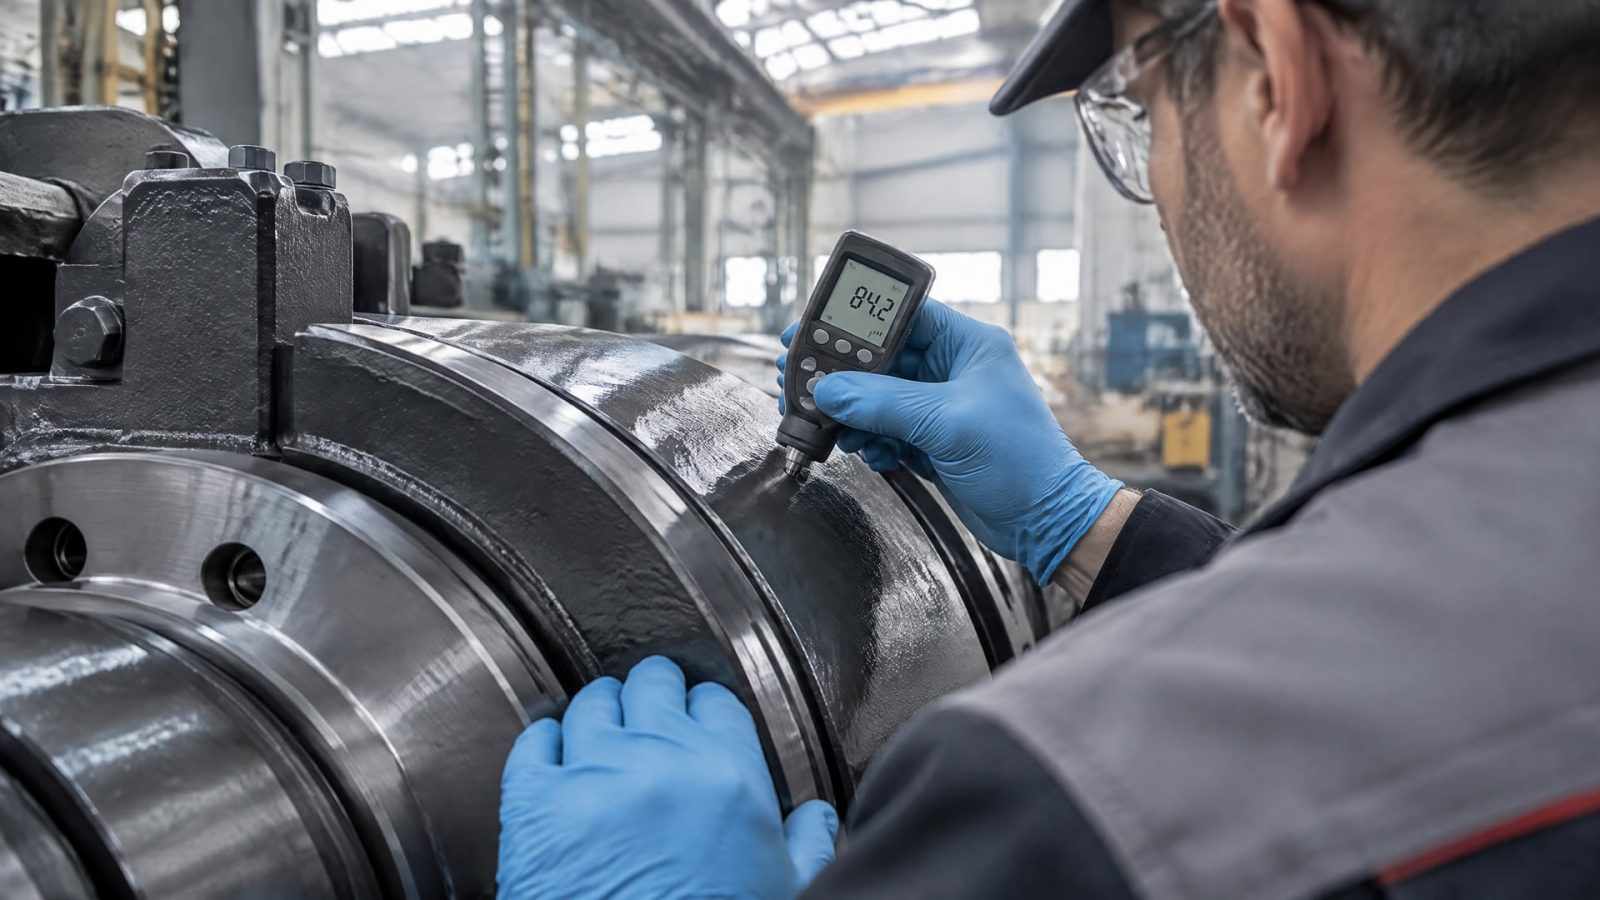
При этом принцип «чем толще, тем лучше» не работает: толстый слой может хуже переносить высокие механические нагрузки. Если требуется увеличить толщину, обычно целесообразнее нанести несколько слоев, а не пытаться получить весь результат за один проход.
Допуск по толщине покрытия нужно связывать с материалом, методом нанесения и условиями измерения. Согласно ASTM E376, при идеальных условиях точность определения толщины может составлять до ±10% от истинного значения или до ±2,5 мкм - в зависимости от того, какое значение больше. Это ориентир для понимания точности измерений, а не универсальный допуск на готовую деталь.
При сравнении окунания и распыления важно оценивать не только среднюю толщину. Локальные измерения могут показать различия по отдельным участкам, которые не видны по усредненному результату. Поэтому для серийной обработки заранее определяют точки контроля и проверяют, соответствует ли фактическая толщина требованиям к детали.
Практический порядок контроля:
согласовать требуемую толщину сухой пленки;
выбрать подходящий способ измерения;
определить участки для проверки;
сопоставить локальные результаты с требованиями к покрытию;
сравнить результаты для деталей после окунания и распыления.
Если процесс дает нестабильную толщину, сначала проверьте соответствие метода геометрии детали, вязкости материала и требованиям к равномерности. Простое увеличение толщины не устраняет проблему неоднородного нанесения.
Когда окунание выгоднее распыления
Окунание выгоднее рассматривать, когда в производстве регулярно обрабатывают партии деталей сложной формы и требуется покрыть разные участки поверхности.
Этот метод позволяет работать с геометрией, для которой при распылении сложнее обеспечить равномерное нанесение на всей детали. Однако итог зависит от выбранного состава и параметров процесса: само погружение не гарантирует нужную толщину.
Распыление предпочтительнее, если покрытие необходимо нанести только на определенную зону, а полное покрытие детали не требуется. Такой способ также удобен при обработке изделий разной формы в одной серии. Для открытых поверхностей адресная подача может снизить перерасход, если процесс настроен под фактическую площадь нанесения.
Перед запуском партии полезно провести проверку на типовых деталях. Сопоставьте равномерность слоя, измеренную толщину и расход материала. Для сравнения методов используйте одинаковые требования к готовому покрытию, иначе результат покажет различия не только способов нанесения, но и самих условий процесса.
Практическое решение можно принять по такой логике:
при сложной геометрии и обработке партии проверить окунание;
при локальном нанесении или разнообразии форм оценить распыление;
при необходимости увеличить толщину рассмотреть несколько слоев;
при выборе учитывать вязкость состава и требования к равномерности;
до серийного запуска проверить толщину на готовых деталях.
Такой подход помогает избежать выбора метода только по привычке или по одному показателю производительности. Важен результат на детали: равномерная сухая пленка требуемой толщины и соответствие условиям работы узла.
Антифрикционное покрытие для червячного редуктора
В червячном редукторе трение в паре контакта может снижать КПД узла и сопровождаться износом.
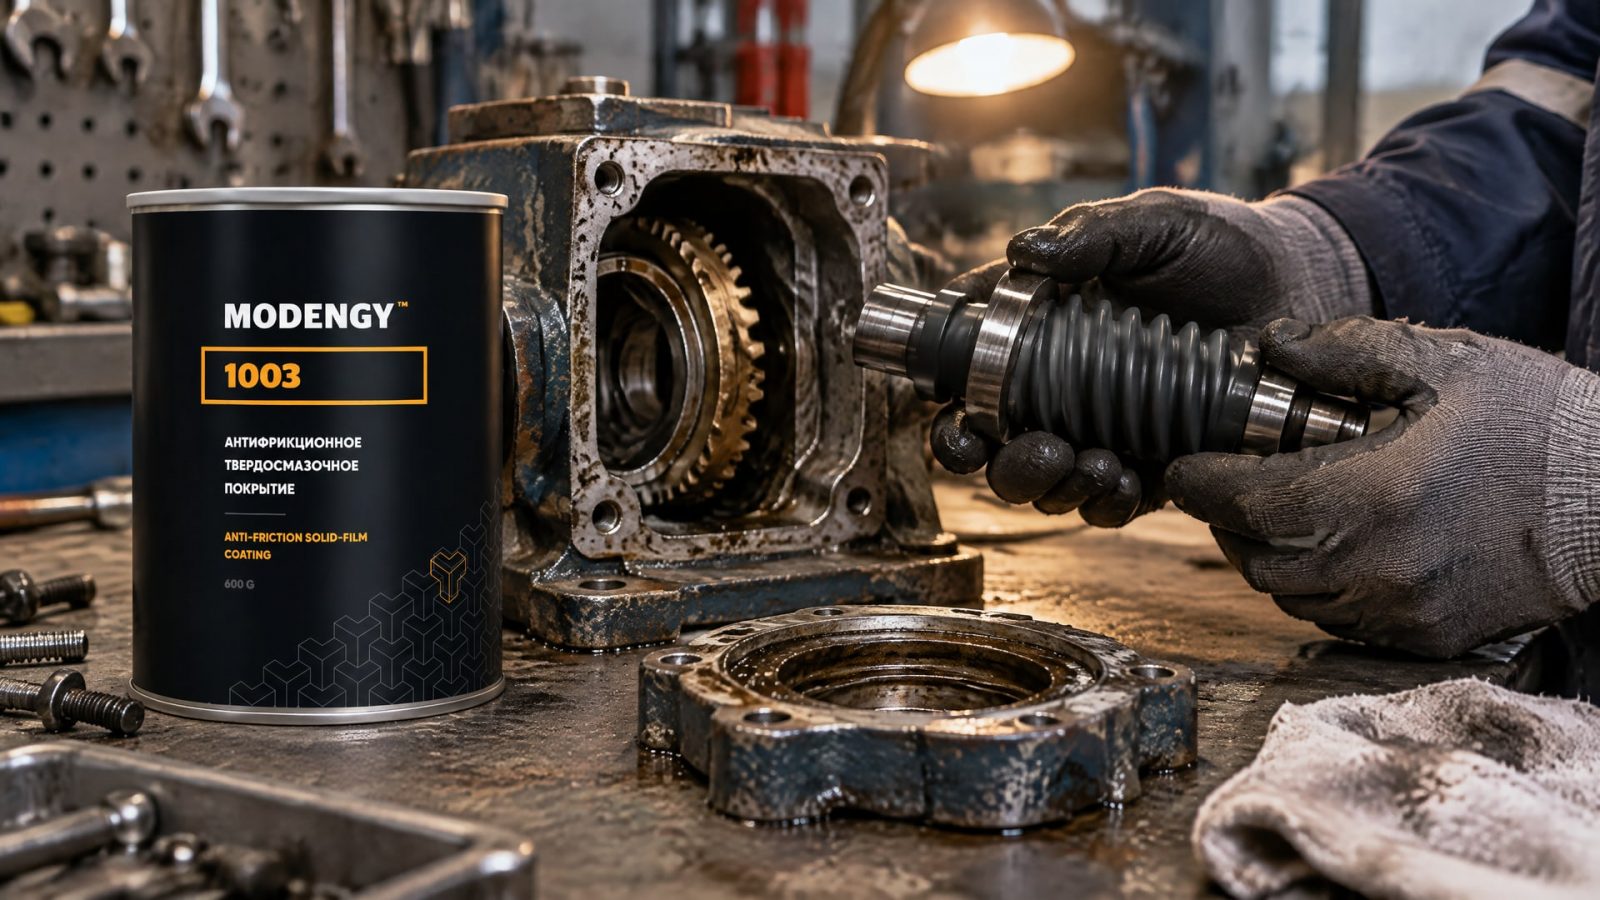
При выборе решения важно оценивать не только способ нанесения, но и то, подходит ли покрытие для конкретной задачи и поверхности. Требования к толщине, равномерности и механической нагрузке следует рассматривать вместе: слишком толстый слой не обязательно лучше переносит нагрузку.
Для таких задач применяют запекаемое антифрикционное покрытие MODENGY 1003: оно предназначено для снижения трения и износа в ситуации, когда трение ухудшает КПД червячного редуктора. Выбор между окунанием и распылением при этом нельзя делать только по названию покрытия. Нужно свериться с требованиями к обработке конкретной детали и проверить результат на готовом изделии.
Если для узла требуется антифрикционное твердосмазочное покрытие, в техническом задании стоит отдельно указать:
какие поверхности нужно покрыть;
какую толщину сухой пленки требуется получить;
какие участки должны остаться без покрытия;
каким способом будет контролироваться толщина;
какие результаты испытаний на детали подтвердят пригодность процесса.
Эти требования помогают сопоставить метод нанесения с конструкцией узла. Они также позволяют закупщику точнее сформулировать запрос, если нужно антифрикционные покрытия купить для серийной обработки, а не только получить образцы для оценки.
Часто задаваемые вопросы
Когда окунание лучше распыления?
Окунание стоит рассматривать при обработке партий деталей сложной формы, в том числе с внутренними полостями. Распыление удобнее, когда нужно нанести материал на определенные зоны или обработать изделия разной геометрии. Окончательный выбор зависит от вязкости состава, равномерности слоя и требуемой толщины.
Какова рабочая толщина антифрикционного покрытия?
Типичный диапазон сухой пленки составляет 10-20 мкм. Для отдельных составов указывают толщину 5-15 мкм или 5-20 мкм. Конкретное значение выбирают по требованиям к материалу и детали: более толстый слой не всегда лучше переносит высокую механическую нагрузку.
Как определить допуск по толщине покрытия?
Требования к толщине задают для конкретного материала и детали, а затем выбирают способ измерения. ASTM E376 указывает, что при идеальных условиях точность может составлять до ±10% от истинного значения или до ±2,5 мкм, в зависимости от того, что больше. Эти значения описывают точность измерения, а не универсальный допуск на изделие.
Можно ли получить нужную толщину одним толстым слоем?
Не всегда. Слишком толстый слой может хуже переносить высокие механические нагрузки. Если требуется увеличить толщину, обычно предпочтительнее нанести несколько слоев и затем проверить результат измерением. При оценке учитывают не только среднее значение, но и равномерность покрытия на отдельных участках детали.
Заключение
Окунание целесообразно рассматривать для серийной обработки деталей сложной геометрии, а распыление - для локального нанесения и изделий с разной формой. Выбор метода определяют геометрия, размер партии, вязкость материала, требуемая равномерность и толщина покрытия. Для антифрикционного покрытия типична сухая пленка 10-20 мкм, но конкретные требования зависят от состава и задачи.
Перед запуском серии зафиксируйте требования к толщине и зонам нанесения, выберите способ контроля и проверьте результат на типовой детали. Сравните окунание и распыление по измеренной толщине и равномерности, а не только по скорости процесса.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как антифрикционное покрытие толщина влияет на зазоры, методы нанесения и контроль качества для точных сопряжений.
Узнайте, как повысить КПД червячного редуктора и снизить пусковые потери с помощью антифрикционного покрытия.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок его службы и сохранить функциональность.