
Антифрикционное покрытие: толщина и влияние на точные посадочные размеры деталей
Толщина антифрикционного покрытия влияет на посадочные размеры, потому что слой увеличивает размер наружной поверхности и уменьшает размер отверстия. Для многих сухих твердосмазочных покрытий рабочий диапазон составляет 5–13 мкм, поэтому при точных сопряжениях важно учитывать покрытие на каждой поверхности, задавать допустимую толщину и маскировать функциональные зоны.
Материал будет полезен инженерам, специалистам по нанесению покрытий и снабженцам, которые согласуют требования чертежа с технологией обработки. Разберем, как оценить изменение зазора, чем различаются диапазоны толщины, как на результат влияют окунание и распыление твердой смазки и какие методы контроля применяют на производстве.
Какую толщину антифрикционного покрытия закладывать
Универсальной толщины для всех твердосмазочных покрытий нет.
В материалах по сухим пленкам приводится рабочий диапазон 5–13 мкм, а для отдельных систем указаны значения 5–10 мкм, 7–15 мкм, 10–15 мкм и 10–20 мкм. Эти данные описывают разные покрытия и не должны переноситься на конкретную деталь без проверки требований к выбранной системе.
В спецификации на нанесение сухой смазки указан диапазон 7,6–12,7 мкм. Другой отраслевой документ приводит толщину 0,005–0,013 мм на смазываемую поверхность. Эти диапазоны близки, но инженер при назначении требования должен опираться на документацию конкретного покрытия, а не выбирать удобное среднее значение между разными системами.
Почему нельзя выбирать минимальную толщину без проверки
При точной посадке решение зависит не только от коэффициента трения. Нужно сопоставить допустимую толщину с полем допуска детали, зазором в сопряжении и функциональными зонами. Если слой нанесут на обе сопрягаемые поверхности, его влияние на размер соединения суммируется. Поэтому одного указания «нанести тонко» в технологическом задании недостаточно.
Для деталей с узким полем допуска предпочтительно заранее задать диапазон толщины и способ контроля. Так технолог получает измеримое требование, а инженер может оценить размер после нанесения. Не следует автоматически считать, что покрытие обязательно требует изменения посадки: для толщины 0,005–0,013 мм в одном из отраслевых материалов отмечено, что она редко требует изменения установленных зазоров между движущимися частями. Однако это наблюдение не отменяет расчета конкретного сопряжения.
При выборе твердосмазочного слоя важно различать номинальную толщину и ее допустимый диапазон. Если документация задает, например, 7–15 мкм, это не означает, что любое значение внутри диапазона одинаково подходит для предельно точной посадки. Рабочую часть диапазона следует согласовать с конструкторскими размерами и технологией нанесения.
Как твердосмазочное покрытие влияет на допуски и посадочные размеры
Покрытие меняет геометрию детали даже при микронной толщине.
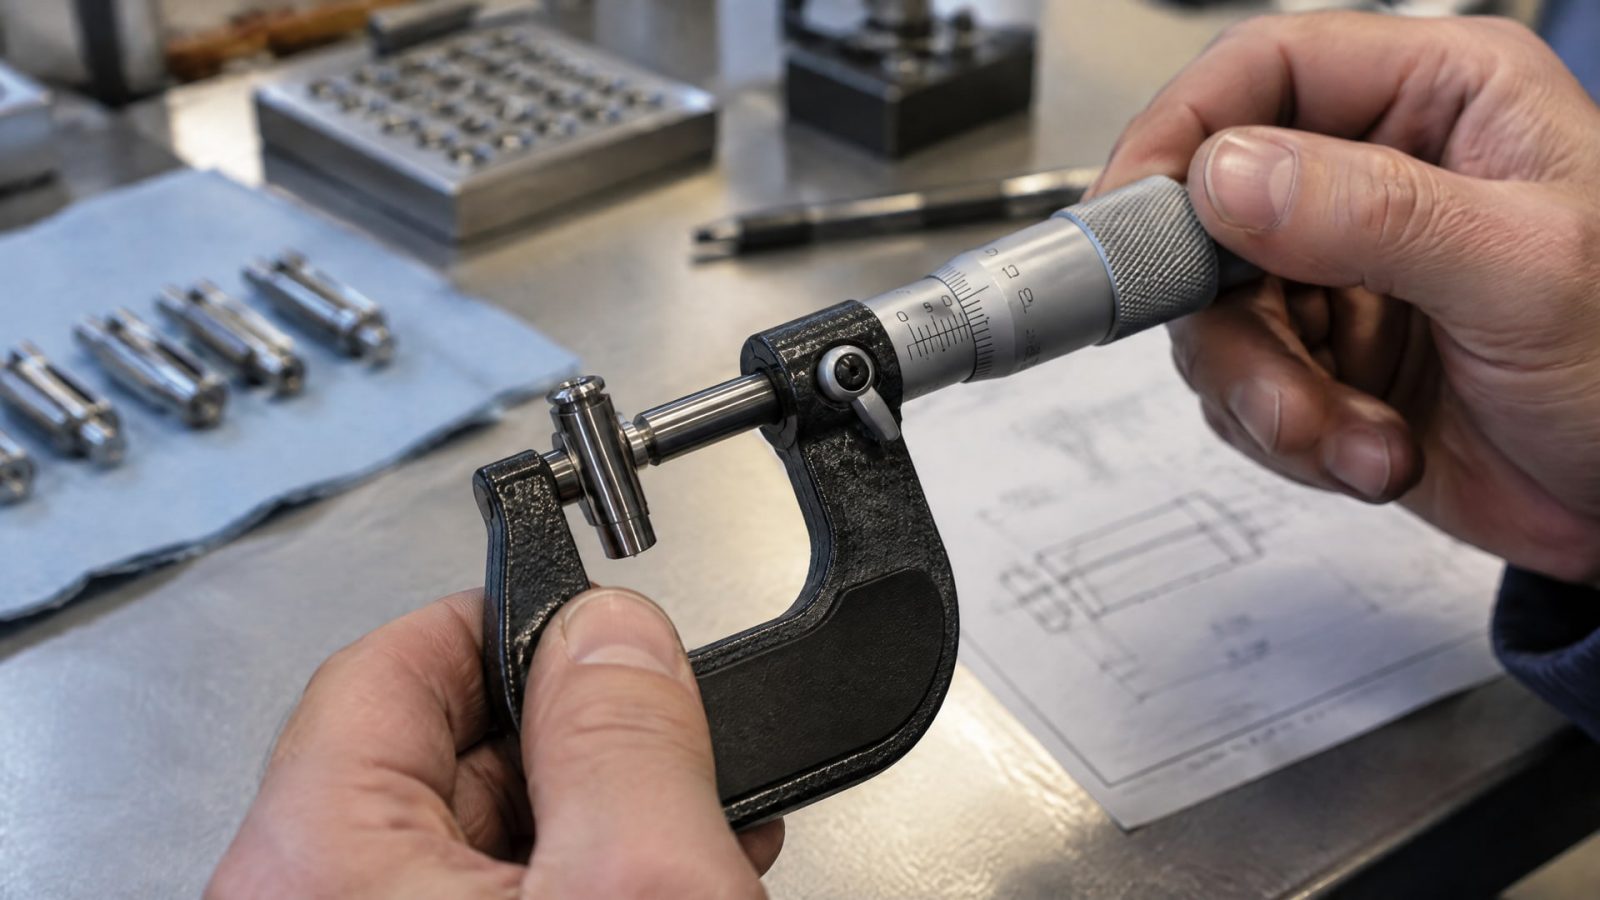
На наружной цилиндрической поверхности оно увеличивает наружный размер, а на внутренней поверхности уменьшает размер отверстия. В результате меняется зазор между деталями; при покрытии обеих сопрягаемых поверхностей вклад каждого слоя складывается.
Для наглядной оценки можно рассмотреть условный случай: если на каждую из двух сопрягаемых поверхностей нанесли слой толщиной 10 мкм, суммарное изменение зазора составит до 20 мкм. Это арифметическая оценка по толщине слоев, а не допуск на готовую сборку: фактический результат зависит от того, какие именно поверхности покрыты и как распределен материал.
Где учитывать слой в размерной цепи
Твердосмазочная пленка может затрагивать наружные посадки, отверстия, резьбы и другие функциональные зоны. Для резьбы важно учитывать покрытие на сопрягаемых элементах, а для прессовой посадки - оценивать изменение размеров обеих поверхностей. Если покрываемая зона соседствует с участком, который должен сохранить исходный размер, границу нанесения также включают в требования к процессу.
При подготовке чертежа или технических условий фиксируют, какие поверхности покрывают, какие оставляют без слоя и какой диапазон толщины допустим. Функциональные поверхности, где наращивание материала может нарушить посадку или сборку, заранее маскируют. Это особенно важно, когда слой наносится на несколько участков детали или покрытие должно сохранять равномерность по всей рабочей зоне.
Когда посадку можно оставить без изменения
Сам факт наличия твердосмазочного слоя не означает, что допуск нужно расширять или посадочный размер обязательно корректировать. В отраслевых материалах отмечено, что рабочая толщина 0,005–0,013 мм редко требует изменения установленных зазоров между движущимися деталями. Но это нельзя трактовать как универсальное разрешение: для точной посадки результат сверяют с чертежом и спецификацией покрытия.
Проверка особенно важна, если толщина может приближаться к 20 мкм или если слой наносят на обе контактирующие поверхности. Для таких случаев заранее определяют, относится ли указанная величина к одной поверхности или к суммарному слою в сопряжении. Это помогает избежать расхождения между заданной толщиной покрытия и ожидаемым размером готового узла.
Окунание и распыление твердой смазки: как выбрать способ нанесения
Твердосмазочные покрытия наносят, в частности, распылением, окунанием и кистью.
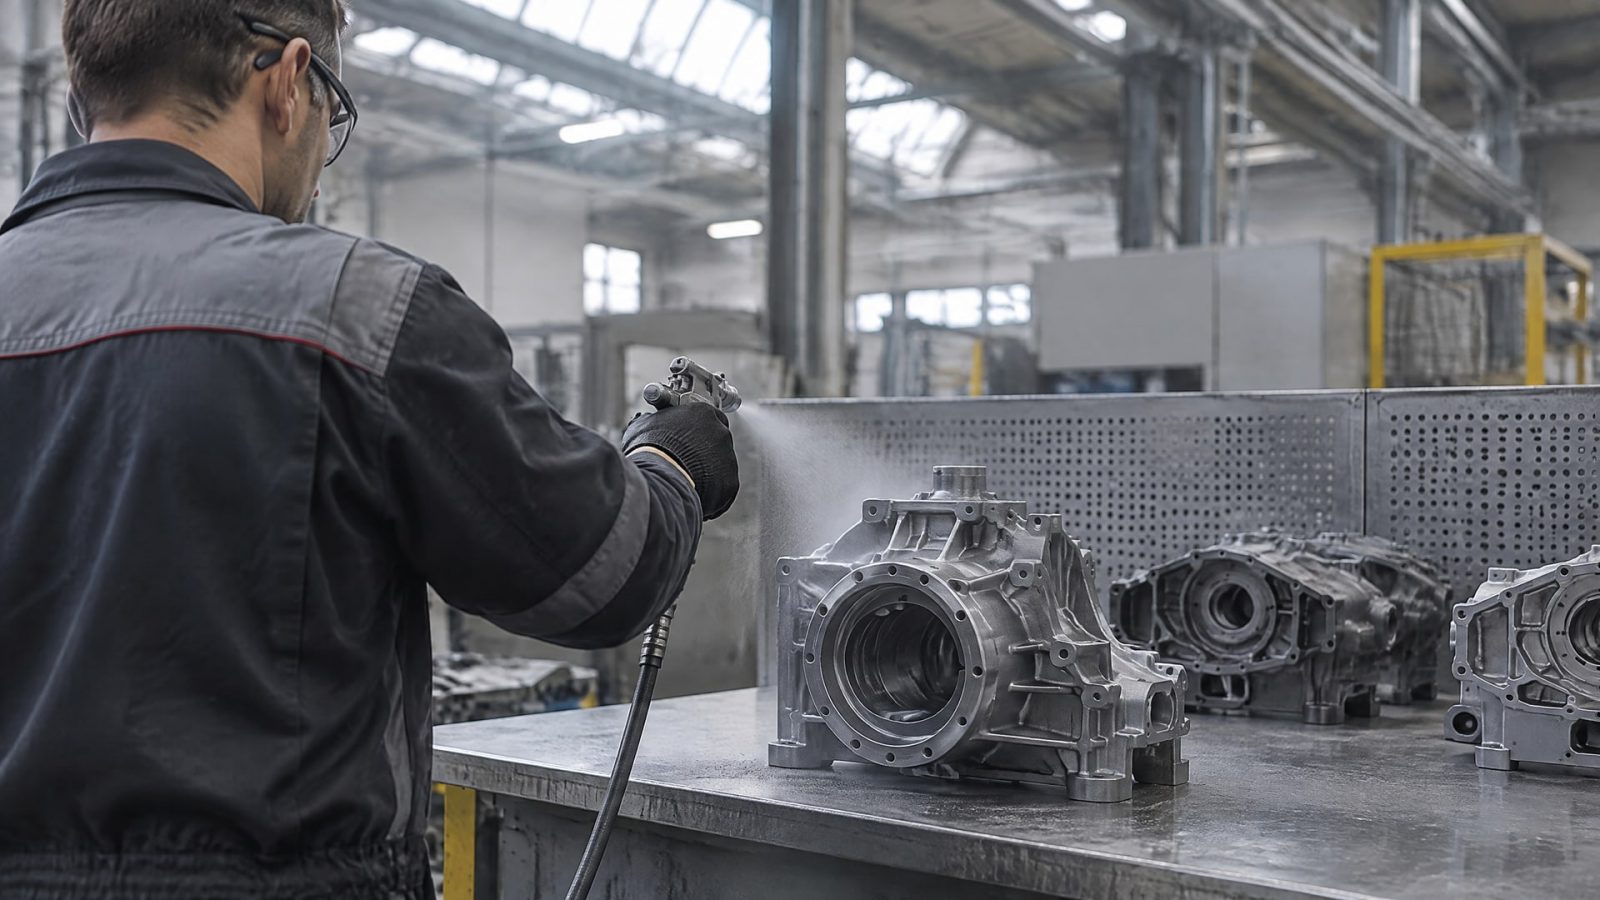
Выбор метода связан с допусками детали, функциональными зонами и тем, насколько воспроизводимо требуется получать заданную толщину. Само название метода не гарантирует нужный размер: результат оценивают по готовому слою и его равномерности.
Для сухих пленок часто приводят рабочую толщину 5–13 мкм. В отдельных системах диапазон может составлять 10–20 мкм. Поэтому при выборе окунания или распыления сначала уточняют допустимую толщину конкретного покрытия, затем проверяют, подходит ли технология для геометрии детали и требований к посадкам.
Когда особенно важно маскирование
Маскировать следует те функциональные поверхности, где любое наращивание слоя способно повлиять на размер, резьбу или сопряжение. Перечень таких зон определяют по чертежу и назначению детали, а не только по удобству нанесения. При наличии участков с разными требованиями к покрытию маскирование помогает отделить рабочие зоны от поверхностей, которые должны сохранить исходный размер.
Распыление требует внимания к границам нанесения и равномерности покрытия по функциональной поверхности. При окунании также важно контролировать результат на участках, участвующих в посадке. Для любого метода технологические требования следует формулировать через измеряемые параметры: допустимый диапазон толщины, покрываемые зоны и способ проверки.
Что указывать в технологических требованиях
Для серийного процесса параметры покрытия задают заранее, а не определяют по факту после нанесения. В технических условиях или на чертеже фиксируют диапазон толщины, границы покрытия и поверхности, подлежащие маскированию. Если размер сопряжения зависит от слоя на двух деталях, учитывают толщину на каждой поверхности отдельно.
При сравнении методов полезно сопоставлять их не только по удобству нанесения, но и по возможности стабильно получать требуемый диапазон. Например, для одной детали может быть важна локальная обработка функциональной зоны, для другой - повторяемость покрытия на нескольких поверхностях. В обоих случаях исходными данными остаются допуски, геометрия и требования к конкретной системе покрытия.
Контроль толщины и равномерности покрытия
При точных посадках контролируют не только среднюю толщину слоя, но и ее распределение по поверхности.
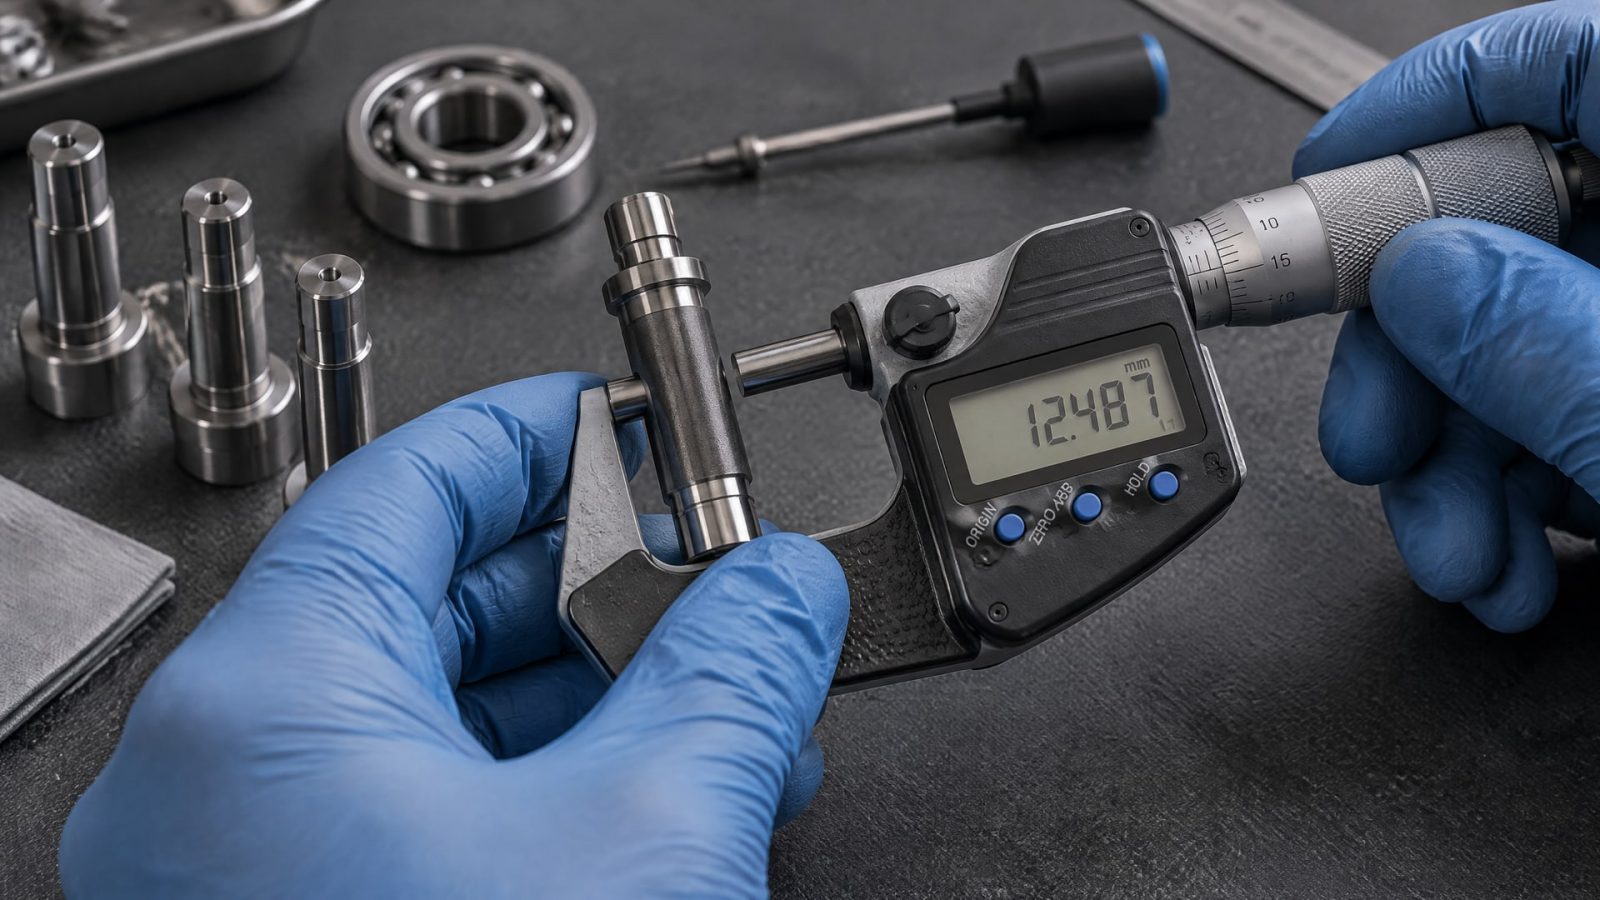
Локальный наплыв может нарушить сборку, даже если среднее измеренное значение остается в заданном диапазоне. Поэтому требования к равномерности покрытия включают в план контроля наряду с номинальной толщиной.
Для измерения применяют неразрушающие методы, в том числе вихретоковый, магнитно-индукционный и ультразвуковой. Подходящий способ зависит от материала подложки и типа покрытия. Метод и точки контроля следует определить до запуска процесса, чтобы измерения соответствовали геометрии детали и затрагивали функциональные зоны.
Толщина и адгезия - разные параметры
Контроль толщины не заменяет проверку сцепления покрытия с подложкой. Для испытаний адгезии покрытий упоминается ISO 4624. Этот стандарт относится к оценке адгезии, а не служит универсальным методом измерения толщины. В производственном контроле важно разделять требования к размеру слоя, его равномерности и прочности сцепления.
Спецификация на нанесение сухой пленки также связывает результат с состоянием поверхности до обработки. В ней указана шероховатость 32 rms или грубее как условие, важное для адгезии и износостойкости. Это значение относится к конкретной спецификации и не является общим требованием для всех твердосмазочных покрытий.
Как оформить контроль для партии деталей
В документации указывают допустимую толщину и способ ее измерения, а также определяют зоны контроля. Для партийной проверки важна повторяемость результатов: единичное измерение не показывает, насколько равномерно покрытие распределено по детали. Если допуски посадки узкие, контроль связывают с функциональными поверхностями и маскированием.
Практический ориентир 5–13 мкм помогает оценить масштаб слоя, но для приемки детали используют требования к конкретной системе. Для другой системы могут быть указаны 7–15 мкм или 10–20 мкм. Эти диапазоны нельзя подменять друг другом: точные значения сверяют с документацией на покрытие и технологическими условиями.
Запекаемое покрытие для червячного редуктора и учет размеров
При подборе покрытия для червячного редуктора важно рассматривать не только посадочные размеры, но и задачу узла.
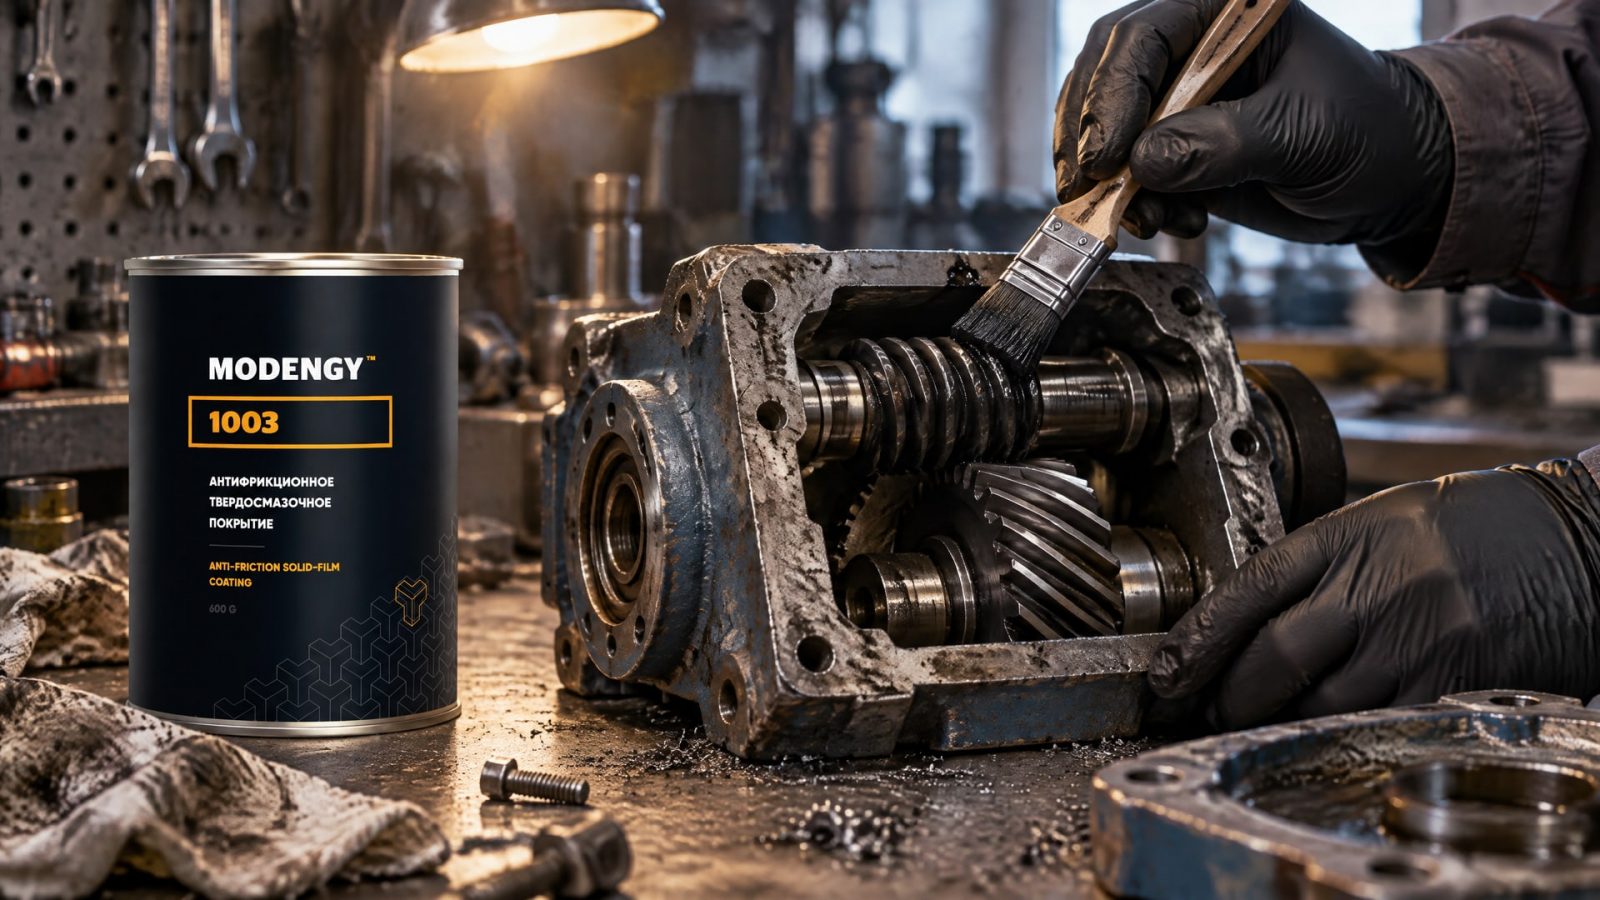
Если требуется снизить трение и решить проблему низкого КПД, оценивают подходящую твердосмазочную систему, условия работы сопряжения и способ нанесения. Отдельно проверяют зоны, где слой может изменить зазор или затруднить сборку.
На этапе подготовки учитывают возможные режимы холодного пуска, фреттинг и воздействие рабочей среды, включая риск вымывания смазочного материала. Эти факторы требуют проверки применительно к конкретному узлу: сами по себе они не задают толщину покрытия и не отменяют контроля размеров. Для червячного редуктора также важно установить, на каких поверхностях нужен слой и какие участки следует маскировать.
Как связать толщину слоя с конструкцией редуктора
Для сухих пленок в материалах приведены диапазоны от 5–13 мкм до 10–20 мкм для разных систем. При нанесении на сопрягаемые поверхности толщину учитывают на каждой из них, а для резьб и посадок заранее определяют функциональные зоны. Если размерный запас ограничен, на чертеже или в технических условиях задают конкретный диапазон и способ контроля.
Для решения задачи снижения трения в червячном редукторе применяют запекаемое антифрикционное покрытие MODENGY 1003. Оно полимеризуется при +170 °C за 20 минут или при +20 °C за 720 минут. Выбор режима и нанесение покрытия следует увязать с технологией обработки детали и требованиями к ее размерам.
Запекаемое покрытие не следует выбирать только по факту наличия сухой смазки в составе. Инженер сверяет режим полимеризации с технологическим процессом, а толщину - с допусками сопряжения. Если слой распределяется по нескольким рабочим поверхностям, в расчет включают каждый участок и заранее определяют, какие зоны остаются без покрытия.
Часто задаваемые вопросы
Какая толщина антифрикционного покрытия считается рабочей?
Для многих сухих твердосмазочных покрытий приводится диапазон 5–13 мкм. Но это не универсальная норма: для отдельных систем встречаются значения 5–10 мкм, 7–15 мкм и 10–20 мкм. Рабочую толщину выбирают по документации конкретного покрытия и сверяют с допусками детали.
Нужно ли менять посадочные размеры после нанесения твердой смазки?
Не всегда. Толщина 0,005–0,013 мм редко требует изменения установленных зазоров между движущимися деталями, однако это не универсальное правило для каждой посадки. Нужно учитывать покрытие на каждой сопрягаемой поверхности, геометрию детали и допустимый размер готового узла.
Чем контролируют толщину сухого твердосмазочного покрытия?
Для неразрушающего контроля применяют вихретоковый, магнитно-индукционный и ультразвуковой методы. Выбор зависит от материала подложки и типа покрытия. Кроме толщины проверяют равномерность слоя, поскольку локальные наплывы могут нарушить посадку даже при допустимом среднем значении.
Нужно ли маскировать резьбы и поверхности сопряжения?
Если наращивание слоя может изменить размер или затруднить сборку, функциональные поверхности маскируют заранее. К ним могут относиться резьбы и участки посадки. Перечень зон определяют по чертежу и требованиям узла, а не оставляют на усмотрение исполнителя после нанесения покрытия.
Заключение
Толщина антифрикционного покрытия влияет на точные посадочные размеры, поскольку слой меняет геометрию наружных и внутренних поверхностей, а в сопряжении его вклад суммируется. Диапазоны 5–13 мкм, 7–15 мкм и 10–20 мкм относятся к разным системам, поэтому для конкретной детали необходимо сверяться с документацией покрытия и учитывать допуски, маскирование и равномерность нанесения.
Следующий шаг - определить покрываемые поверхности на чертеже, согласовать допустимый диапазон толщины и указать метод контроля в технологических требованиях. Для червячного редуктора дополнительно проверяют режим полимеризации покрытия и влияние слоя на размеры сопряжения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как повысить КПД червячного редуктора и снизить пусковые потери с помощью антифрикционного покрытия.
Узнайте, как правильно очищать пищевое антипригарное покрытие от теста и муки, чтобы продлить срок его службы и сохранить функциональность.
Твердосмазочные покрытия в пищевом производстве: как глицерин влияет на их работу и что учитывать при выборе.