
Твердосмазочные покрытия для нефтегазовой отрасли: как сравнивать и выбирать
Выбирать твердосмазочное покрытие для нефтегазового оборудования нужно не по названию или числу часов в соляном тумане, а по результатам испытаний на той же основе, при одинаковой подготовке поверхности и по критериям, связанным с реальной задачей. Прямых независимых сравнений MODENGY с импортными покрытиями в доступных материалах нет, поэтому объявлять одно решение безусловным аналогом другого нельзя.
Статья поможет инженерам, техническим специалистам и закупщикам оценить методику сравнения, учесть требования к защите от коррозии и задиров, а также подготовить основу для проверки замены импортного покрытия. Отдельно рассмотрим солевой туман, подготовку стали и ограничения фосфатирования нержавеющей стали.
Как сравнивать твердосмазочные покрытия
Сравнение имеет смысл, когда условия испытаний воспроизводят условия эксплуатации и одинаковы для всех образцов.
В нефтегазовом оборудовании сталь, оцинкованная и нержавеющая сталь, резьбовые пары и фланцевые соединения могут по-разному реагировать на коррозию и трение. Поэтому результаты, полученные на разных металлах или после разной подготовки поверхности, нельзя напрямую сопоставлять.
До испытаний зафиксируйте подложку, способ подготовки, метод нанесения и критерии оценки. Для антизадирного покрытия для стали важна не только коррозионная стойкость: если покрытие работает в резьбовом соединении, в программу проверки включают трение, склонность к задирам, момент затяжки и повторяемость после термических и химических нагрузок. Эти показатели нужно получать для конкретного материала и узла, а не переносить с другого покрытия.
| Что сравнивают | Что нужно зафиксировать | Что позволяет оценить |
|---|---|---|
| Коррозионную стойкость | Металл, подготовку поверхности, режим испытания и критерий отказа | Поведение образцов в одинаковых условиях |
| Адгезию | Основание, подготовку и метод испытания | Удержание покрытия на поверхности |
| Трение и задиры | Тип соединения и условия нагрузки | Пригодность для резьбовых пар и контактирующих деталей |
| Повторяемость | Число циклов и состояние детали после них | Стабильность результата при повторной сборке |
В материалах о покрытиях нет прямого независимого сравнения MODENGY и импортных аналогов. Поэтому таблица ниже обозначает варианты для оценки, а не рейтинг и не подтвержденную взаимозаменяемость.
| Решение | Что можно учитывать при выборе | Что необходимо подтвердить испытаниями |
|---|---|---|
| MODENGY 1002 | Покрытие рассматривают для задач антизадирной защиты и защиты от коррозии | Результат на нужном металле, адгезию, трение и поведение в конкретной среде |
| Импортное покрытие | Сравнение возможно только с указанием конкретной системы и условий испытания | Те же показатели, по тем же методам и критериям |
| Литиевая смазка или молибденовая паста | Это другие формы материалов, которые могут рассматриваться для отдельных узлов | Совместимость с конструкцией и требуемый результат; прямое сравнение с покрытием требует общей методики |
MODENGY 1002 нельзя считать заменой импортного решения только на основании сходного назначения. Для такого вывода нужны сопоставимые протоколы и проверка на детали, где важны и антикоррозионный эффект, и защита от задиров.
Испытание в солевом тумане: что показывают результаты
Для испытания солевой туман смазка или покрытие помещается в лабораторную камеру по установленному режиму.
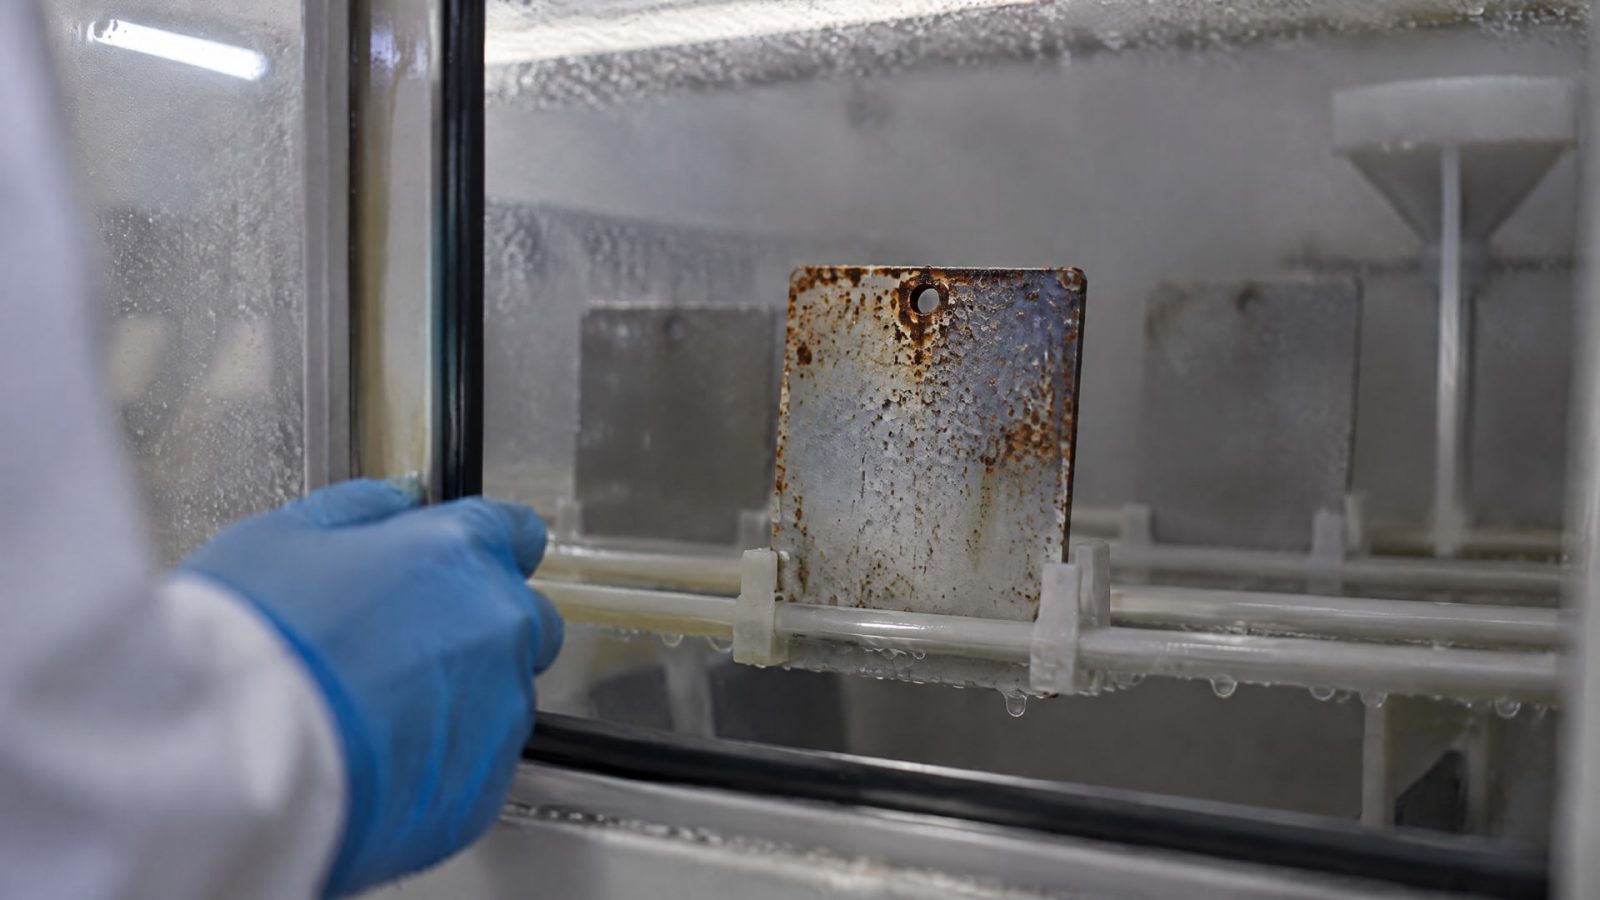
ISO 9227 описывает три варианта: NSS, нейтральный соляной туман; AASS, уксуснокислый соляной туман; CASS, медно-ускоренный уксуснокислый туман. В протоколе важно указать, какой именно режим применяли: одно число часов без названия метода не дает полноценной основы для сравнения.
Для NSS в источниках приведены параметры: раствор NaCl 50 ± 5 г/л, pH 6,5–7,2 и температура 35 °C. Образцы устанавливают под углом 15–30° от вертикали. Если условия камеры, раствор или положение образцов различаются, результаты могут быть несопоставимы. Поэтому проверку проводят по единому протоколу, а корректность испытаний желательно поручать аккредитованной лаборатории.
В материалах по коррозионным системам приводятся ориентиры по длительности испытаний: для категории C2 - 240 ч, C3 - 720 ч, C4 - 1440 ч, C5 - 2160 ч. Эти значения нельзя трактовать как универсальную шкалу качества твердосмазочных покрытий: испытания по соответствующим системам включают не только соляной туман, но и циклы конденсации влаги и погружения. Кроме того, длительность сама по себе не показывает пригодность покрытия для конкретного узла.
ISO 9227 используют как ускоренный сравнительный метод, а не как точное предсказание ресурса в поле. Камера не воспроизводит весь комплекс факторов нефтегазовой среды, в том числе температурные перепады, воздействие H2S и CO2, абразив и монтажные нагрузки. Перед испытаниями следует определить критерий отказа, а по итогам сопоставить коррозию, адгезию и требуемые антизадирные свойства.
Замена импортного покрытия: какие данные нужны
Замену импортного покрытия следует рассматривать как проверку конкретного решения, а не как автоматический перенос технологии.
Даже материалы с похожим назначением могут различаться по совместимости с основой и результату на резьбовых парах или фланцевых соединениях. Условия подготовки и нанесения также должны быть зафиксированы: иначе нельзя понять, вызвано ли различие свойствами покрытия или особенностями процесса.
Для оценки MODENGY 1014 как покрытия для агрессивных сред и солевого тумана нужны протоколы испытаний на соответствующей подложке. Наличие такого назначения не заменяет данных по конкретному металлу, подготовке, адгезии и критериям коррозии. В таблице это обозначено как направление проверки, а не как доказательство превосходства над импортным материалом.
| Решение | Задача сравнения | Какие данные запросить или получить |
|---|---|---|
| MODENGY 1014 | Оценка покрытия для агрессивных сред и солевого тумана | Режим испытания, состояние подложки, подготовку поверхности, критерии коррозии и адгезии |
| Импортное покрытие | Сопоставление с конкретной системой, а не с категорией в целом | Те же сведения и протоколы, полученные сопоставимым методом |
| Молибденовая паста или другое покрытие | Рассмотрение альтернативной формы материала для узла | Пригодность именно для задачи, совместимость и результаты испытаний |
Практический план замены включает образцы из одного материала, одинаковую подготовку, согласованный метод испытаний и единые критерии приемки. Если покрытие предназначено для резьбы, одного испытания в соляном тумане недостаточно: проверяют также трение, склонность к задирам и повторяемость после термической и химической нагрузки. Результат затем подтверждают на детали или узле, соответствующем условиям эксплуатации.
Фосфатирование нержавеющей стали и подготовка поверхности
Подготовка поверхности влияет на сопоставимость испытаний и на взаимодействие покрытия с металлом.
Фосфатирование применяют не как универсальную операцию для любой стали: стандартное фосфатирование обычно не рекомендуют для коррозионно-стойких аустенитных нержавеющих сталей. Их поверхность слишком инертна для такой схемы, поэтому рассчитывать на одинаковый эффект с обычной сталью нельзя.
Для нержавеющей стали вместо стандартного фосфатирования рассматривают пассивирование или специальные адгезионные праймеры без фосфатного слоя. Выбор зависит от конкретной поверхности и требований к системе. При испытании важно записать, какой метод подготовки использовали: сравнение образцов с разной подготовкой не позволяет надежно отделить влияние покрытия от влияния подложки.
Для обычной стали и нержавеющей стали в программу проверки включают отдельные образцы, если покрытие предполагается применять на обоих материалах. По каждому типу поверхности фиксируют подготовку и оценивают адгезию и коррозионное поведение. Применимые документы для испытаний в соляном тумане и климатических воздействий включают ГОСТ 30630.2.5-2013, ГОСТ 9.308-85 и ГОСТ Р 52763-2007. Они относятся к методам испытаний, но не заменяют спецификацию конкретного покрытия и критерии приемки изделия.
Как составить программу испытаний для нефтегазового узла
Начните с определения функции покрытия.
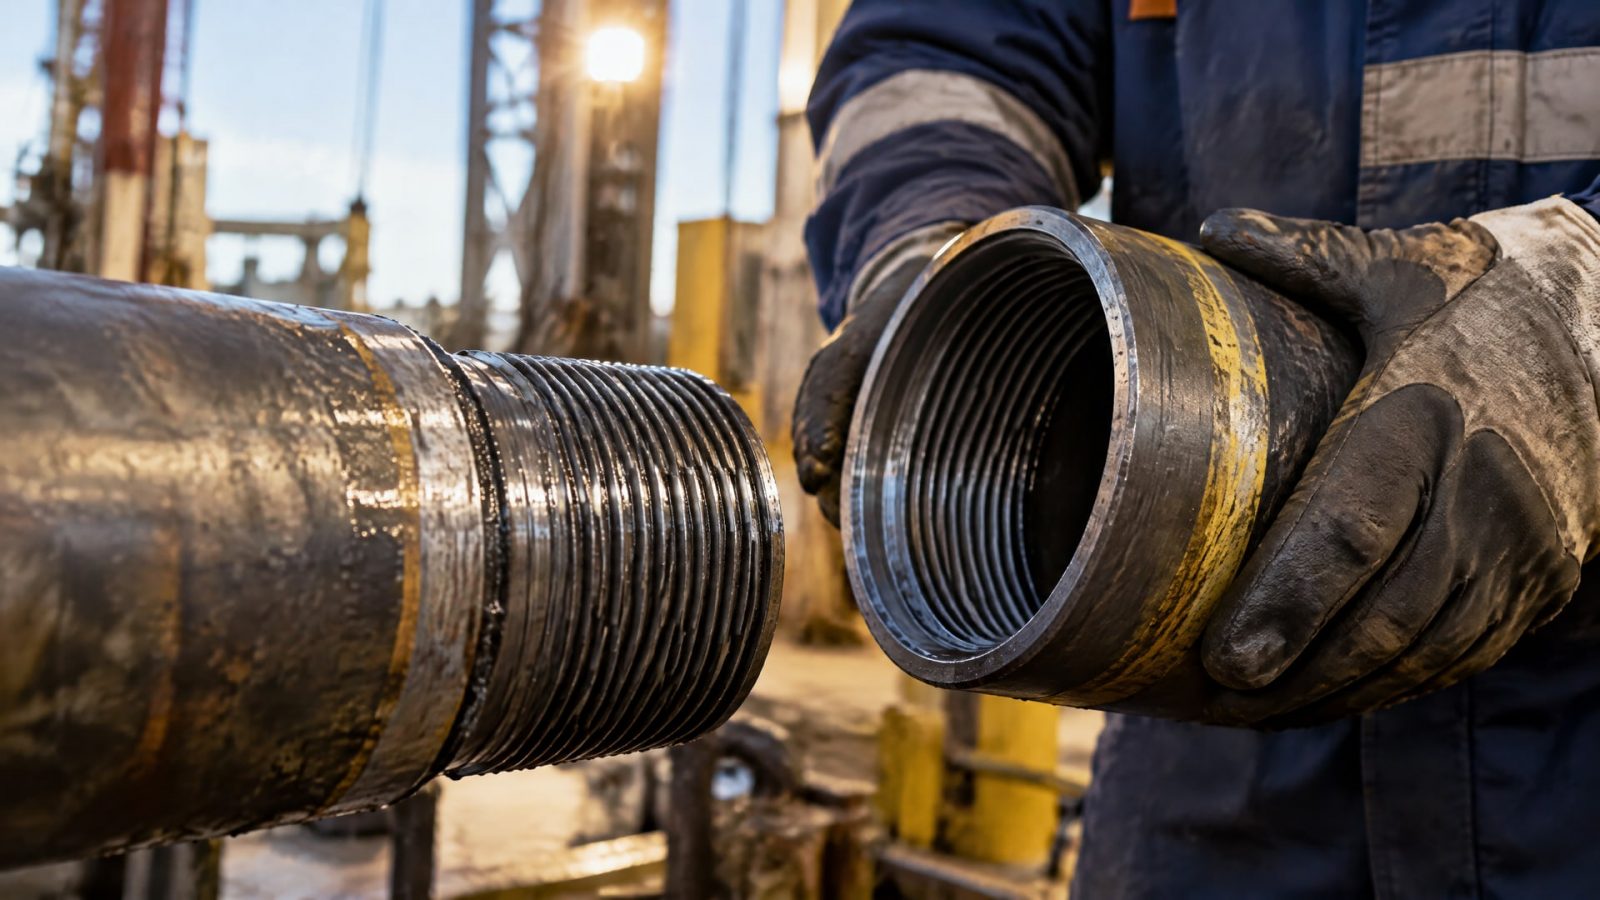
Для защиты от коррозии и для предотвращения задиров нужны разные наборы показателей, даже если речь идет об одной детали. В резьбовом соединении важны параметры трения, затяжки и повторяемости; на поверхности, подверженной коррозии, оценивают устойчивость к выбранному воздействию. Состав программы зависит от металла и условий работы узла.
Затем задайте условия сравнения: материал, подготовку поверхности, режим испытаний и критерии отказа. Для коррозионной проверки выберите режим ISO 9227 - NSS, AASS или CASS - с учетом задачи. Если ориентируетесь на категории C2-C5, не приравнивайте указанные для них 240, 720, 1440 или 2160 ч только к времени пребывания в соляном тумане: соответствующие испытания могут включать и другие воздействия.
Включите в программу испытания, связанные с реальной функцией покрытия. Для резьбовых пар это могут быть трение, склонность к задирам, момент затяжки и повторяемость после термо- и химнагрузки. Для коррозионной защиты необходимы единый критерий оценки, одинаковая подложка и сопоставимый режим. Если испытывают нержавеющую сталь, отдельно указывают подготовку поверхности и не предполагают, что фосфатирование подходит ей так же, как обычной стали.
Наконец, проверьте результат на узле или детали, соответствующей эксплуатации. Лабораторный протокол помогает сравнить материалы при заданных условиях, но не заменяет оценку всего набора нагрузок в поле. Зафиксированная программа дает инженеру основание для технического решения, а закупщику - понятные критерии сопоставления предложений без опоры только на название или число часов.
Часто задаваемые вопросы
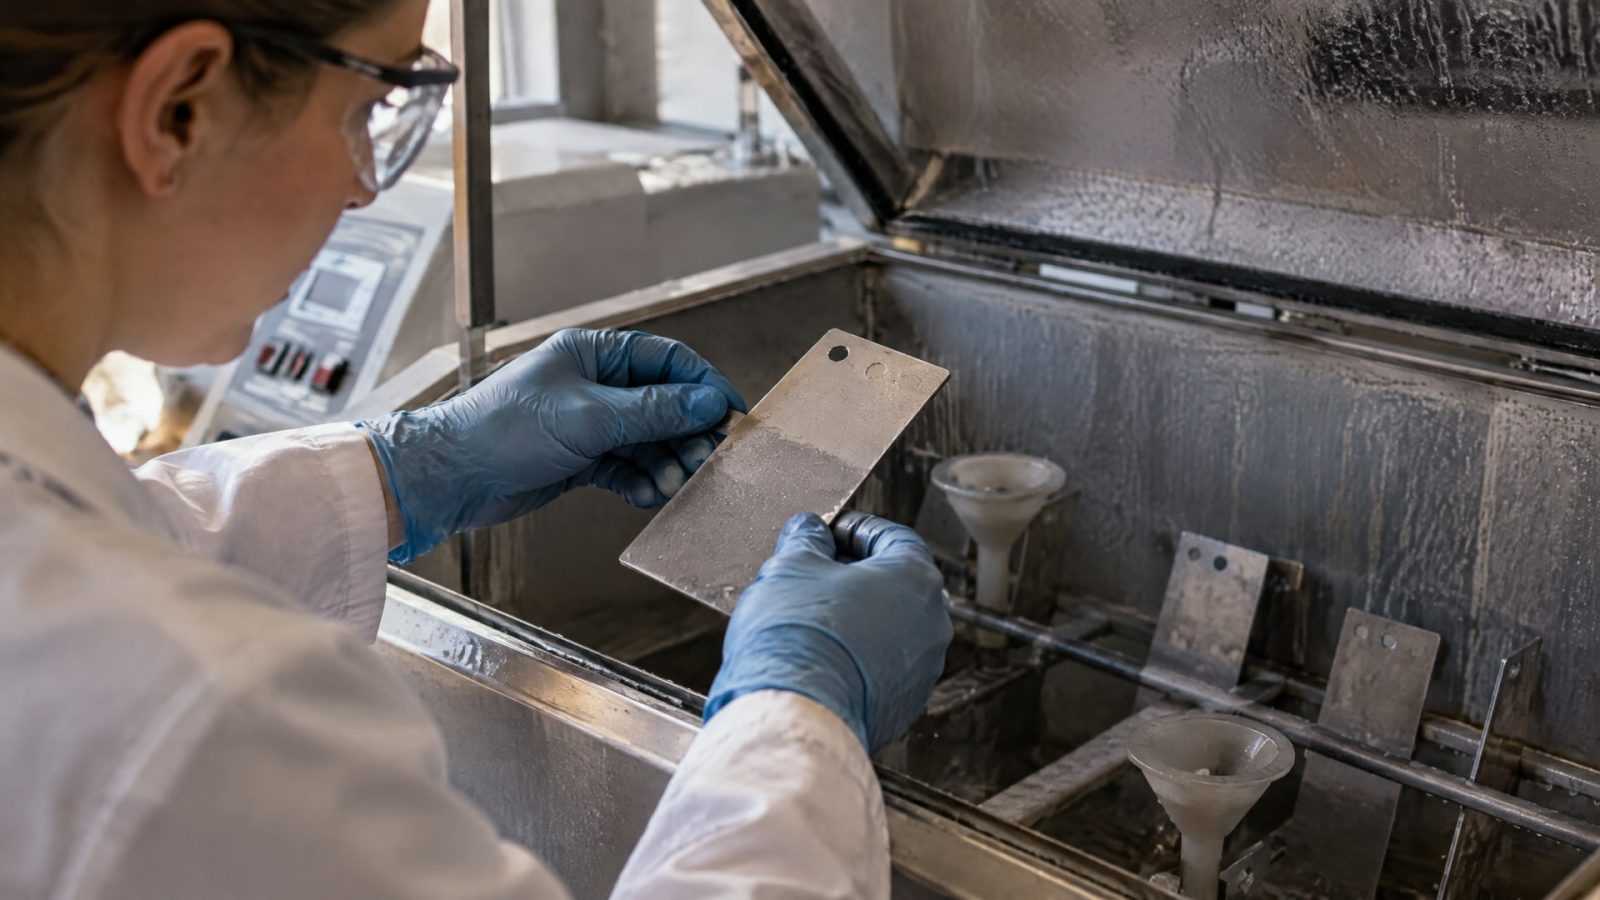
Что показывает испытание покрытия в соляном тумане?
Оно позволяет сравнить коррозионное поведение образцов в заданном лабораторном режиме. По ISO 9227 применяют NSS, AASS и CASS. Результат имеет смысл сопоставлять при одинаковой подготовке поверхности, подложке и критериях оценки. Испытание ускоренное, поэтому оно не предсказывает автоматически срок службы покрытия в реальной нефтегазовой среде.
Сколько часов соляного тумана достаточно для покрытия?
Универсального значения нет. В материалах по системам категорий C2-C5 приводятся ориентиры от 240 до 2160 ч, но эти испытания могут включать не только соляной туман, но и циклы конденсации влаги и погружения. Число часов без стандарта, режима и критерия отказа не позволяет корректно оценить покрытие.
Подходит ли фосфатирование нержавеющей стали?
Стандартное фосфатирование обычно не рекомендуют для коррозионно-стойких аустенитных нержавеющих сталей: их поверхность слишком инертна для такой подготовки. В качестве альтернатив рассматривают пассивирование или специальные адгезионные праймеры без фосфатного слоя. Выбор подтверждают испытанием на конкретной поверхности и с выбранным покрытием.
Как проверить замену импортного покрытия?
Сравните материалы на одной подложке, при одинаковой подготовке и по единому методу. Заранее задайте критерии коррозии, адгезии и, если нужна антизадирная защита, трения, момента затяжки и повторяемости. Для подтверждения пригодности испытайте покрытие не только на лабораторном образце, но и на детали или узле, соответствующем эксплуатации.
Заключение
Твердосмазочные покрытия для нефтегазовой отрасли сравнивают по результатам испытаний на одинаковой основе, а не по названию материала или отдельному показателю в часах. Соляной туман по ISO 9227 полезен для сопоставления коррозионного поведения, но решение о замене требует также оценки адгезии и, для резьбовых узлов, антизадирных свойств. Для аустенитной нержавеющей стали стандартное фосфатирование не следует считать универсальной подготовкой.
Следующий шаг - составить протокол для конкретной детали: указать металл, подготовку поверхности, режим испытаний и критерии приемки. Затем провести сопоставимую проверку выбранных покрытий и подтвердить результат на узле, работающем в заданных условиях.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, почему сроки службы покрытий в скважине нельзя достоверно рассчитать по испытаниям в соляном тумане и как правильно сравнивать материалы.
Узнайте, как проверить совместимость СОЖ и материалов станка перед заменой, чтобы избежать проблем и продлить срок службы оборудования.
Узнайте, как правильно выполнить обслуживание автомобильной лебедки: смазать детали, защитить от ржавчины и выбрать периодичность работ.