
Температурный диапазон смазок и совместимость с антифрикционными покрытиями
Совместимость растворителя с базовой смазкой нельзя оценить отдельно от связующего антифрикционного покрытия. Пока состав наносят, растворитель может повредить органическую матрицу; после отверждения покрытие обычно совместимо с минеральными и синтетическими смазками. Температурный диапазон смазок при этом выбирают отдельно: он зависит от базового масла, загустителя и присадок, а класс NLGI сам по себе нужного диапазона не гарантирует.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают покрытие и смазку для одного узла или согласуют технологию их нанесения. Разберем, как оценивать совместимость растворителей, на что смотреть при нанесении MoS2-покрытий и как читать температурные пределы смазок. Отдельно рассмотрим, почему графитовые и медные смазки нельзя выбирать только по названию или предполагаемой области применения.
Как растворитель влияет на антифрикционное покрытие
Растворитель в антифрикционном покрытии нужен для растворения связующего и нанесения состава распылением, окунанием или кистью.
В составах могут применяться вода, спирты, кетоны, эстеры, NMP, ароматические растворители и их смеси. В некоторых композициях растворитель составляет примерно 30-80 % массы, поэтому его тип и доля влияют на технологию нанесения.
Главный вопрос при подборе - не совпадение растворителя с базовым маслом, а устойчивость связующего к этому растворителю. Если растворитель разрушает органическую матрицу, пленка может потерять целостность еще до того, как узел начнет работать со смазкой. Поэтому проверку совместимости начинают с покрытия: выясняют тип связующего, допустимые растворители и условия отверждения.
После отверждения ситуация меняется. Антифрикционное покрытие обычно химически стабильно и совместимо с минеральными и синтетическими смазками; масло или пластичная смазка могут работать поверх него как дополнительная граничная защита. Но этот факт не означает, что любой растворитель подходит для нанесения покрытия или очистки детали: на стадии нанесения он контактирует со связующим в другом состоянии.
При выборе системы полезно разделять три материала и их функции:
Связующее удерживает твердые антифрикционные частицы на поверхности.
Растворитель помогает нанести состав и влияет на поведение связующего до отверждения.
Базовое масло или пластичная смазка работают в узле после нанесения и отверждения покрытия.
Такой порядок помогает избежать типичной ошибки: сначала выбрать растворитель по удобству распыления, а затем обнаружить, что он несовместим с матрицей покрытия. Сначала сверяются со спецификацией связующего и предполагаемой смазки, затем выбирают растворитель и режим нанесения. Именно так следует оценивать совместимость растворителей и смазки, а не по одному лишь названию базового масла.
Совместимость MoS2-покрытия с маслом и смазкой
Дисульфид молибдена, или MoS2, применяют как твердый антифрикционный компонент и в покрытиях, и в пластичных смазках.
Однако одинаковая твердая смазка не делает эти материалы взаимозаменяемыми: в покрытии MoS2 удерживает связующее, а в пластичной смазке частицы находятся в другой композиции. В смазках MoS2 обычно вводят в количестве примерно 0,5-5,0 % в литиевые, кальциевые или полимочевинные мыльные составы на минеральных или синтетических базовых маслах.
Для ответа на вопрос «MoS2 совместимость с маслом» важно различать отвержденную пленку и состав, который еще наносят. После отверждения покрытие обычно совместимо с минеральными и синтетическими смазками. До отверждения необходимо учитывать тип связующего, растворитель и температуру отверждения: эти параметры влияют на стойкость пленки и ее дальнейшую совместимость с жидкой или пластичной смазкой.
Для резинно-связанных покрытий в обзоре приводится доля около 20-40 % MoS2. Эта цифра относится к указанному типу покрытий и не должна автоматически переноситься на другие системы. Состав и доля твердых частиц зависят от конкретной рецептуры, поэтому для технологического подбора ориентируются на документацию покрытия, а не на обобщенное описание MoS2.
При выборе системы последовательно уточняют:
Какое связующее формирует покрытие и какие растворители с ним совместимы.
Как покрытие наносят и какие условия отверждения для него предусмотрены.
Какое базовое масло или пластичная смазка будут контактировать с отвержденной пленкой.
Какой температурный диапазон требуется узлу и соответствует ли ему выбранная смазка.
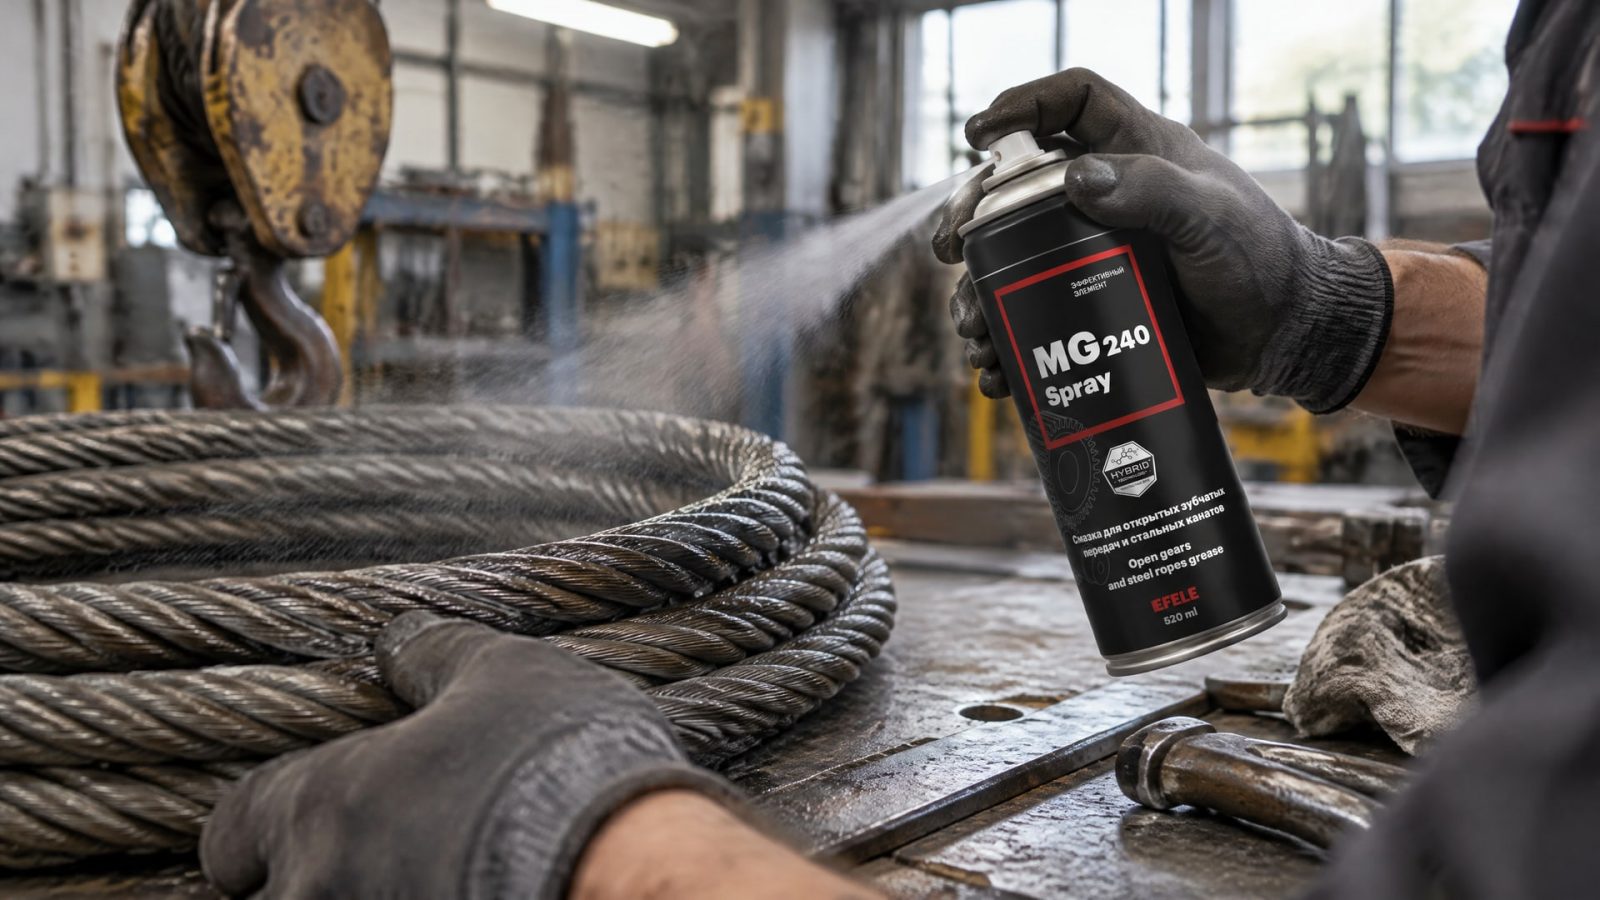
Если задача состоит не в нанесении AFC, а в защите стального каната от вымывания смазки, фреттинга и проблем при холодном пуске, это отдельный сценарий: для таких канатов применяют EFELE MG-240 Spray. Такой выбор не заменяет проверку связующего антифрикционного покрытия, поскольку аэрозоль для каната и покрытие с растворителем решают разные технологические задачи.
Распыление антифрикционных покрытий: тонкие слои и сушка
При распылении антифрикционных покрытий на основе MoS2 или MoS2 с графитом формируют тонкие равномерные слои.
Каждый слой подсушивают перед нанесением следующего. Такой подход отличается от нанесения одного толстого слоя и позволяет соблюдать предусмотренный процесс нанесения сухой пленки.
Промежуточная сушка важна не меньше, чем способ распыления. Если покрытие многослойное, следующий слой наносят после подсушивания предыдущего, а не на влажную пленку. Конкретные условия процесса зависят от состава покрытия; универсальную температуру сушки или время выдержки по приведенным сведениям установить нельзя. Эти параметры берут из документации конкретного состава.
При подготовке процесса следует учитывать не только оборудование для распыления, но и взаимодействие растворителя со связующим. В AFC могут использоваться вода, спирты, кетоны, эстеры, NMP, ароматические растворители и смеси этих компонентов. Для некоторых композиций доля растворителя достигает примерно 30-80 % массы, поэтому неподходящий растворитель способен повлиять на целостность матрицы еще до завершения отверждения.
Для технологической проверки удобно разделить процесс на этапы:
До нанесения уточнить совместимость растворителя со связующим и требования к отверждению.
При распылении формировать тонкие равномерные слои.
Между слоями выдерживать предусмотренную промежуточную сушку.
После отверждения отдельно проверить совместимость пленки с базовой смазкой, которая будет применяться в узле.
В специальных случаях могут применяться покрытия на основе MoS2 со связующим силикатного типа, в том числе для условий, где требуется совместимость с жидким кислородом. Это отдельное исполнение для особых требований, а не основание переносить его свойства на все MoS2-покрытия. При выборе учитывают назначение конкретной системы и требования к узлу.
Температурный диапазон смазок: что означает NLGI
Рабочий температурный диапазон смазки - это интервал между самой низкой температурой запуска и самой высокой температурой, при которой смазывание остается эффективным.
Он зависит от базового масла, загустителя и присадок. Поэтому класс NLGI описывает консистенцию пластичной смазки, но сам по себе не задает ее температурные пределы и не подтверждает совместимость с антифрикционным покрытием.
В качестве примера, многие смазки для автомобильных ступичных подшипников класса NLGI 2 рассчитаны на работу примерно от -40 °C. В отдельных спецификациях для таких смазок указывают диапазон от -40 °C до 160 °C. Эти значения относятся к приведенным примерам и не являются общей характеристикой для всех смазок NLGI 2.
Для температурной оценки используют также понятия нижнего и верхнего пределов работоспособности. Нижний предел описывает минимальную температуру пуска без затруднений, верхний - границу, выше которой ресурс смазки уже нельзя определить. ISO 6743-9 связывает температурную классификацию с двумя параметрами: минимальной рабочей и максимальной непрерывной рабочей температурой.
При подборе учитывают не только верхний предел. Для холодного узла важна температура запуска, а для режима нагрева - температура, при которой смазка сохраняет эффективное смазывание. Для редукторных смазок ISO 12925-3 указывает консистенции NLGI 000-1, то есть очень мягкие или мягкие при окружающей температуре. Это классификационная характеристика, а не самостоятельная гарантия нужного рабочего диапазона.
Практический порядок выбора таков:
Определить минимальную температуру запуска и максимальную непрерывную рабочую температуру узла.
Сверить эти условия с данными конкретной смазки, а не только с ее классом NLGI.
Проверить, совместимо ли связующее отвержденного покрытия с выбранной базовой смазкой.
При необходимости оценить отдельно температуру отверждения покрытия и температурные пределы смазки: это разные параметры.
Графитовая и медная смазка: как оценивать температурный диапазон
Запросы о температурном диапазоне графитовой смазки, графитной смазки и медной смазки касаются продуктов с разными составами и назначением.
Само присутствие графита или меди в названии не дает универсального значения нижней или верхней рабочей температуры. В приведенных сведениях нет числовых температурных диапазонов для графитовых и медных смазок, поэтому указывать общие пределы для этих типов нельзя.
Та же осторожность нужна при сравнении графита и MoS2. В сухих покрытиях применяются системы на основе MoS2 и MoS2/graphite, а в пластичных смазках MoS2 вводят в состав на минеральном или синтетическом базовом масле. Различаются и связующие, и форма материала, и условия работы. Поэтому графитовая смазка, медная смазка и покрытие с MoS2 не становятся взаимозаменяемыми только из-за антифрикционного назначения.
Для выбора температурного диапазона конкретной смазки проверяют паспортные данные и условия эксплуатации. В первую очередь важны минимальная температура запуска, максимальная непрерывная рабочая температура и класс NLGI. Если смазка будет контактировать с покрытием, отдельно выясняют совместимость базового масла с отвержденным связующим. Один показатель не заменяет другой.
При сравнении продуктов используйте одинаковые критерии:
| Что сравнить | Что это показывает |
|---|---|
| Нижний температурный предел | Возможность запуска и смазывания при низкой температуре |
| Верхний непрерывный предел | Температурную границу длительной работы |
| Класс NLGI | Консистенцию пластичной смазки |
| Базовое масло и загуститель | Компоненты, от которых зависит рабочий диапазон |
| Совместимость с покрытием | Возможность применения смазки поверх отвержденной пленки |
Такой подход подходит и для поиска температурного диапазона графитной смазки, и для выбора медной смазки. Не следует переносить на них числа, опубликованные для другого состава или для смазки другого класса. Если в документации отсутствует нужный предел, его нельзя вывести по одному лишь типу твердой добавки.
Часто задаваемые вопросы
Как проверить совместимость растворителя с антифрикционным покрытием?
Сначала выясните тип связующего и перечень допустимых для него растворителей. Растворитель может повредить органическую матрицу до отверждения, даже если готовое покрытие обычно совместимо с минеральной или синтетической смазкой. Затем сверяют условия нанесения и отверждения с документацией состава.
Задает ли класс NLGI температурный диапазон смазки?
Нет. NLGI характеризует консистенцию пластичной смазки, а рабочий температурный диапазон зависит от базового масла, загустителя и присадок. Для выбора нужно проверить минимальную температуру запуска и максимальную непрерывную рабочую температуру конкретного продукта. Класс NLGI 2 сам по себе не подтверждает пригодность смазки для любого узла.
Какой температурный диапазон у графитовой смазки?
Универсального температурного диапазона для всех графитовых смазок приведенные сведения не устанавливают. Значения зависят от конкретного состава, включая базовое масло и загуститель. Поэтому нижний и верхний пределы нужно искать в документации выбранной смазки, а не выводить из наличия графита в названии.
Можно ли наносить масло на отвержденное MoS2-покрытие?
Отвержденное антифрикционное покрытие обычно совместимо с минеральными и синтетическими смазками, а масло или пластичная смазка могут служить дополнительной граничной защитой. Однако перед применением проверяют совместимость связующего и конкретной базовой смазки. Это не означает, что любой растворитель допустим на стадии нанесения покрытия.
Заключение
Температурный диапазон смазок и совместимость с антифрикционным покрытием оценивают как два отдельных, но связанных параметра. Для покрытия сначала проверяют связующее, растворитель и процесс отверждения; для смазки - минимальную температуру запуска, максимальную непрерывную рабочую температуру, базовое масло, загуститель и класс NLGI. Графит или медь в названии не заменяют паспортных данных конкретного продукта.
Перед запуском процесса сверить спецификации покрытия и смазки: подтвердить совместимость связующего с растворителем и базовым маслом, а затем проверить температурные пределы смазки для условий узла. Для MoS2-покрытия отдельно зафиксировать многослойное нанесение и промежуточную сушку.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте оптимальный способ нанесения смазки с дисульфидом молибдена для ваших задач: аэрозоль или автоматическая подача.
Узнайте, как смазка с дисульфидом молибдена защищает стальные канаты, какие параметры важны при выборе и как проверить ее соответствие стандартам.
Смазка агрессивные среды: температурная стойкость дисульфида молибдена в вакууме и при высоких температурах.