
Сравнение пищевых смазок H1 разных производителей по цене и качеству
Выбор пищевой смазки H1 - это не просто задача закупки материала, а решение, влияющее на безопасность продукции, межремонтный интервал оборудования и затраты на техническое обслуживание. Многие инженеры и закупщики считают, что высокая цена автоматически гарантирует лучшее качество, или полагаются на название бренда без анализа реальных рабочих свойств. На самом деле экономически обоснованный выбор пищевой смазки требует понимания того, что стоит за маркировкой H1, какие параметры действительно влияют на производительность, и как оценивать альтернативные решения без переплаты за лишние характеристики.
Статья разберет, чем отличаются пищевые смазки H1 между собой, какие критерии использовать при сравнении аналогов, почему две смазки с одинаковым допуском могут работать по-разному, и как сделать выбор на основе технических требований вашего оборудования, а не маркетинговых обещаний.
Что такое H1 и как его отличить от других классов пищевых смазок
H1 - это класс смазок, допускающих случайный, непреднамеренный контакт с пищей в очень малых количествах.
Ключевое слово здесь - "случайный". Это означает, что смазка может использоваться на оборудовании, где физически возможно попадание ничтожного количества смазки в продукт (например, капля с подшипника конвейера), но случайно, а не по назначению.
H1 должна соответствовать FDA 21 CFR 178.3570 - американскому регламенту, определяющему требования к составу, летучести и миграции для смазок в пищевом производстве. Это означает, что в формулировке H1 используются только одобренные базовые масла (минеральные или синтетические) и присадки, которые при случайном попадании в пищу не представляют опасности в допустимых количествах. Предельный уровень такого попадания -10 ppm (частей на миллион).
H2 - это класс смазок для мест, где контакт с пищей полностью исключен (например, шарниры дверей морозильной камеры, внешние петли, крепления). H2 дешевле, чем H1, потому что не требует столь строгого контроля состава, но ее нельзя применять на узлах, где теоретически может быть хоть какой-то контакт с продуктом.
Более современный стандарт ISO 21469 подтверждает не только допустимость контакта, но и гигиеничность производства самой смазки: чистоту оборудования, контроль микробиологического загрязнения, надзор за переносом веществ. Смазка с ISO 21469 + H1 - это более полная гарантия безопасности, чем просто H1. Однако на практике многие смазки имеют только H1 и работают корректно; ISO 21469 часто требуется крупными пищевыми компаниями или в стандартах качества сети ресторанов.
Различие цены между H1-смазками конкурентов часто объясняется не только сложностью соответствия, но и выбором типа базового масла, температурного диапазона, устойчивости к воде и способностью сохранять свойства после санитарной обработки оборудования.
Параметры, по которым реально сравнивают аналоги пищевых смазок
Закупщики и инженеры, приняв решение применять H1, сталкиваются со следующим вопросом: "Какую именно H1 выбрать?" Ответ зависит от конкретных условий эксплуатации узла, а не от названия производителя.
Вот параметры, которые определяют выбор и отличают дорогую смазку от дешевой.
Вязкость и консистенция
Для масел пищевые параметры определяют по ISO VG: класс 46, 100, 220 и выше. Для подшипников конвейеров в пищевой промышленности часто берут ISO VG 46–100. Для высокотемпературных узлов (печи для выпечки, пастеризаторы) может потребоваться ISO VG 100–460.
Для пластичных смазок используют NLGI grade: NLGI 2 - самый универсальный класс, подходит для большинства подшипников и направляющих при средних температурах. NLGI 1 или 00 применяют в централизованных системах смазки или при холодных условиях, так как такие смазки текучее. Выбор NLGI влияет на расход, частоту переподсмазки и совместимость с системой подачи.
Адгезия и водостойкость
В пищевой промышленности оборудование регулярно моют горячей водой, паром и дезинфицирующими растворами. Низкая адгезия означает, что смазка легко смывается, и узел остается без защиты после мойки. Хорошая адгезия - способность смазки удерживаться на поверхности трения - критична для межремонтного интервала. Это свойство обозначают как washout resistance и проверяют стандартными тестами. Смазка с высокой водостойкостью стоит дороже, но требует переподсмазки реже, что экономит труд и материал.
Температурный диапазон и термостабильность
Каждая смазка имеет диапазон рабочих температур, например от -20 до +80 °C или от -10 до +120 °C. Смазки, работающие при высоких температурах (для печей или варочных котлов), требуют специального базового масла и присадок, которые противостоят окислению и старению при нагреве. Такие смазки стоят дороже универсальных.
Тип загустителя
Пластичные смазки производят на основе загустителей: литиевых, полиуретановых, бентонитовых и других. Литиевые дешевле и универсальнее, но менее устойчивы к воде. Полиуретановые лучше сохраняют структуру при мойке, но дороже. Для пищевого производства часто выбирают именно водостойкие загустители, что влияет на цену.
Совместимость с уплотнениями и пластиками
Некоторые смазки могут вызывать разбухание резиновых уплотнений или повреждение пластиковых элементов. При замене смазки важно проверить, совместима ли новая с уплотнениями вашего оборудования. Это часто упускают, что приводит к утечкам и загрязнению.
Почему H1-смазки разных производителей так различаются по цене
Многие ошибочно полагают, что раз у двух смазок один класс H1, они должны стоить одинаково.
На самом деле цена зависит от нескольких факторов, и каждый влияет на реальную стоимость владения оборудованием.
Базовое масло - один из главных факторов. Минеральное масло дешевле синтетического, но синтетическое масло работает в более широком температурном диапазоне, дольше сохраняет свойства и требует реже переподсмазки. Для пищевого производства обе опции разрешены, если отвечают FDA 21 CFR 178.3570. Выбор между ними зависит от того, окупится ли дополнительная стоимость синтетического масла за счет экономии на обслуживании.
Загуститель и присадки - второй крупный фактор. Литиевый загуститель дешевле, но при регулярной мойке оборудования может потерять консистенцию. Полиуретановые и специализированные загустители держат структуру лучше, но требуют большей точности в подборе и стоят дороже. Противоизносные и противокоррозионные присадки нужны для защиты подшипников и направляющих; их выбор также влияет на цену.
Температурный диапазон - если смазка гарантирует работу при -30 °C и до +140 °C, она дороже, чем смазка для диапазона -10…+80 °C, потому что требует более дорогостоящих компонентов.
Специализация под узел - высоконагруженные узлы (тестомесы, термоформовочные машины) требуют смазок с лучшей защитой от износа, что увеличивает стоимость. Для легких нагрузок (подшипники конвейеров) подходит более простая формулировка.
Срок службы и интервал переподсмазки - качественная смазка может работать вдвое дольше между обслуживаниями, что снижает трудозатраты и количество материала за год. Вычислив стоимость владения (покупка + норма расхода + труд на обслуживание), часто видно, что дорогая смазка обойдется дешевле за три года эксплуатации.
Как правильно подбирать H1-смазку вместо конкретного аналога
Когда нужно заменить одну смазку на другую, техспециалисты часто ищут прямой аналог по каталогам.
Это ошибка: прямого аналога может не быть, а замена должна основываться на технических требованиях узла, а не на совпадении названия бренда.
Шаг 1: Определите, действительно ли нужна H1
Найдите в технической документации оборудования, требуется ли смазка для зон с риском контакта с пищей. Если оборудование - фасовочная машина или упаковочный конвейер, где смазка может попасть в продукт, - требуется H1. Если это печь, сушилка или холодильная камера, где контакт исключен, - подойдет H2, и часто она работает не хуже при более низкой цене.
Шаг 2: Выпишите условия работы узла
Температура: минимальная и максимальная в процессе эксплуатации.
Нагрузка: легкая (подшипники скольжения, направляющие), средняя (валы, штифты) или высокая (редукторы, тестомесы).
Скорость: число оборотов в минуту, если это подвижный узел.
Влажность и мойка: как часто оборудование моется, какие средства используются (вода, щелочи, дезинфектанты).
Тип подачи смазки: вручную, из централизованной системы или автоматическая подача.
Шаг 3: Выберите вязкость и NLGI
Для масел подберите ISO VG по таблице производителя оборудования. Если ее нет, ориентируйтесь: ISO VG 46–100 для подшипников при нормальных условиях, ISO VG 100–460 для высоконагруженных узлов и высоких температур.
Для пластичных смазок NLGI 2 - универсальный выбор. NLGI 1 - если требуется централизованная система или холодные условия.
Шаг 4: Проверьте водостойкость и адгезию
Если оборудование часто моется, выберите смазку с высокой водостойкостью (washout resistance). Это может стоить дороже, но сэкономит время на обслуживание.
Шаг 5: Сверьте совместимость с уплотнениями и материалами
Перед переходом на новую смазку получите от поставщика информацию о совместимости с уплотнениями вашего оборудования. Некоторые смазки разбухают резину, что вызывает утечки. Убедитесь также, что новая смазка совместима с остатками старой (если полностью не промыли узел), особенно при смене типа загустителя.
Шаг 6: Тестируйте на одном узле перед массовой заменой
Нанесите новую смазку на один подшипник или узел, отработайте несколько смен, проверьте, нет ли утечек, перегрева или изменения шума. Только после этого переходите на оборудование в целом.
Сравнение ключевых параметров при замене смазки
При выборе аналога смазки пищевой промышленности закупщики часто заполняют сравнительную таблицу.
Вот пример структуры, которая помогает объективно оценить варианты:
| Параметр | Требование узла | Вариант 1 | Вариант 2 | Вариант 3 |
|---|---|---|---|---|
| Класс пищевой безопасности | H1 | H1 | H1 | H1 |
| Соответствие FDA 21 CFR | Да | Да | Да | Да |
| ISO VG / NLGI | 46 / NLGI 2 | VG 46 / NLGI 2 | VG 46 / NLGI 2 | VG 32 / NLGI 2 |
| Температурный диапазон | -10…+100 °C | -15…+100 °C | -10…+80 °C | -5…+90 °C |
| Водостойкость (ASTM D1264) | < 5 % | 2 % | 6 % | 4 % |
| Консистенция после мойки | Стабильна | Стабильна | Теряет прочность | Стабильна |
| Совместимость с резиной | Да | Да | Требует проверки | Да |
| Цена за кг | - | 480 руб. | 320 руб. | 410 руб. |
| Расход в год (кг) | ~12 кг | 12 | 18 | 15 |
| Стоимость владения в год | - | 5 760 | 5 760 | 6 150 |
В примере выше Вариант 2 самый дешевый по цене, но требует переподсмазки чаще (расход выше) и теряет консистенцию при мойке, что может привести к проскальзыванию и перегреву подшипника. Стоимость владения в год (покупка + труд + возможный ремонт) может оказаться выше, чем у более дорогого Варианта 1.
Критерии выбора смазки при высоконагруженных узлах
Для тестомесов, коглей, прессов и других машин с высокой нагрузкой и температурой выбор смазки требует особого внимания.
Узлы работают под давлением и нагревом, и неправильная смазка может привести к преждевременному износу, зубцов редуктора, фреттингу подшипников или вымыванию смазки.
В высоконагруженных условиях пищевой промышленности важны:
Противоизносные присадки: они защищают поверхности трения от микроабразива (износа от микрочастиц). Смазки с хорошим пакетом присадок держат подшипники в порядке на 50–100 % дольше.
Термостабильность: при нагреве смазка не должна теряет свойства. Для печей, варочных котлов и прессов требуется синтетическое или высокоминеральное базовое масло с хорошей стабильностью при окислении.
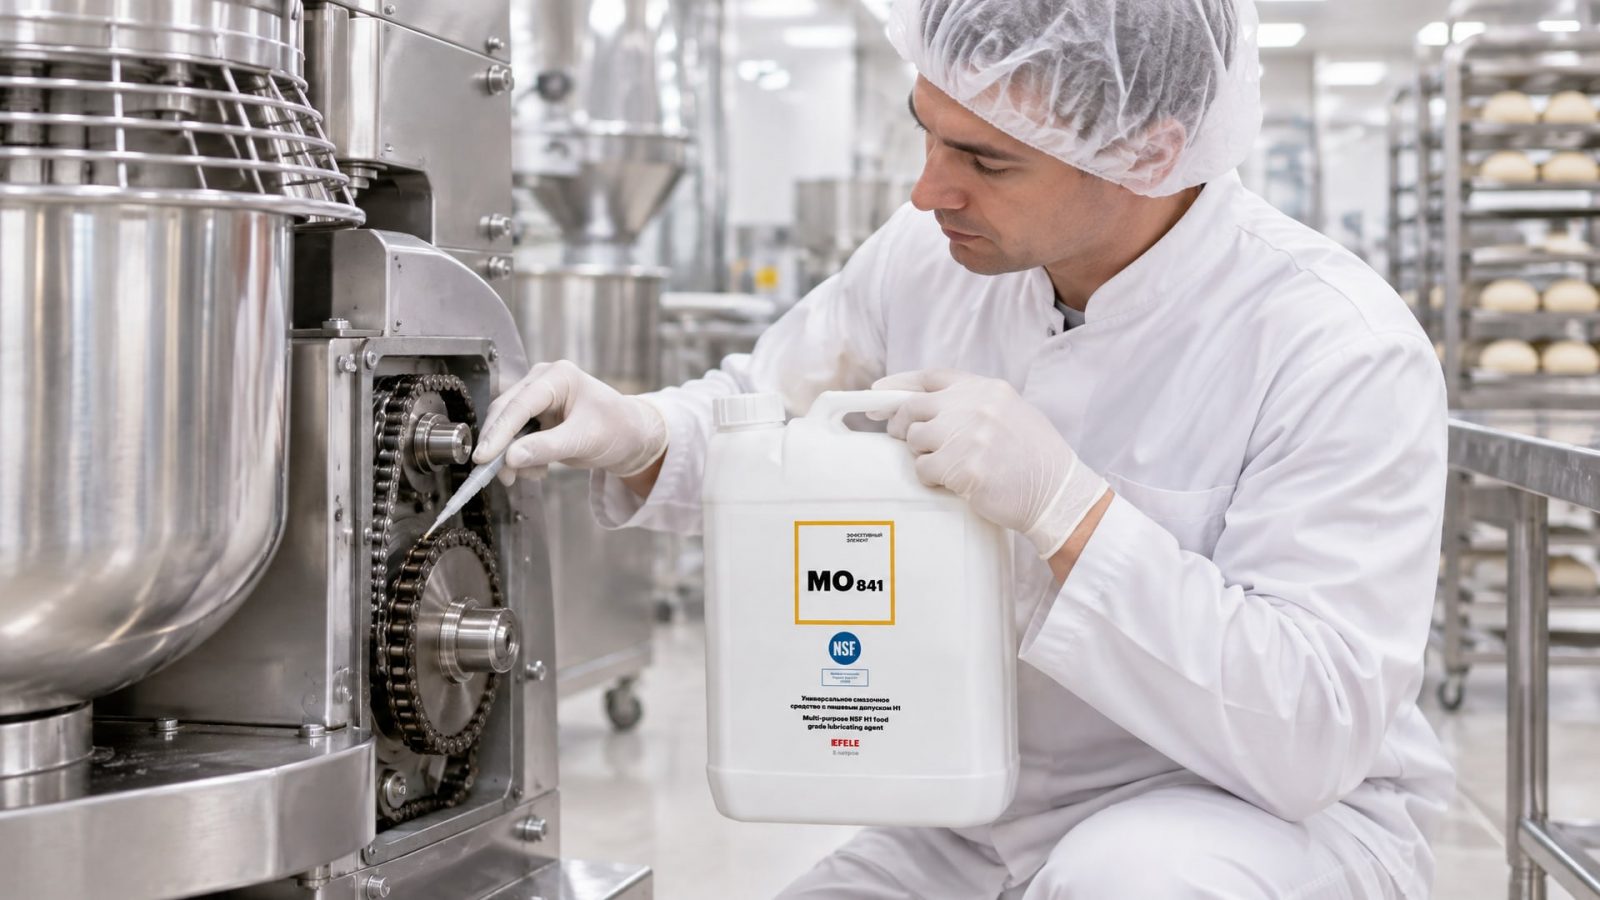
Механическая стабильность: смазка не должна сильно терять консистенцию при сдвиге (особенно в быстроходных узлах типа шпинделей). Для легких нагрузок и узлов требующих частой смазки, универсальное масло EFELE MO-841 с допуском NSF H1 является оптимальным выбором, обеспечивая надежность в условиях пищевого производства без переплаты за избыточные характеристики.
Адгезия под нагрузкой: смазка должна удерживаться на поверхности при вибрации и центробежных силах; иначе будут сухие пятна и ускоренный износ.
Для высоконагруженных узлов трения пищевого оборудования, таких как тестомесы и термоформовочные машины, смазка должна обеспечивать надежную защиту и длительный срок службы. Специализированные составы с улучшенной адгезией и противоизносными присадками работают в таких условиях эффективнее универсальных, хотя и стоят дороже.
Водостойкость и условия санитарной обработки оборудования
В пищевой промышленности гигиена - не опция, а требование.
Оборудование моют несколько раз в день горячей водой, паром или щелочными и кислотными моющими средствами. Смазка, которая легко смывается, требует переподсмазки после каждой мойки. Это не только дорого по материалам, но и технически сложно: нужно найти все зазоры, нанести смазку в нужном количестве, убрать излишки.
Водостойкость смазки проверяют по стандарту ASTM D1264: смазку помещают в контакт с водой и измеряют, сколько воды она впитала. Хорошие смазки впитывают менее 2–5 % воды и сохраняют консистенцию. Плохие впитывают 10–15 % и становятся месиво, теряя защитные свойства.
При выборе смазки для часто моющегося оборудования обращайте внимание на:
ASTM D1264 (водопоглощение): менее 5 % - приемлемо, менее 2 % - отлично.
Стабильность консистенции после замораживания-оттаивания (если оборудование переходит из горячей мойки в холодное хранилище): смазка не должна затвердевать или расслаиваться.
Совместимость с остатками щелочных и кислотных средств: в зазорах оборудования могут оставаться следы моющего средства; хорошая смазка не вступает с ними в реакцию и не теряет прочность.
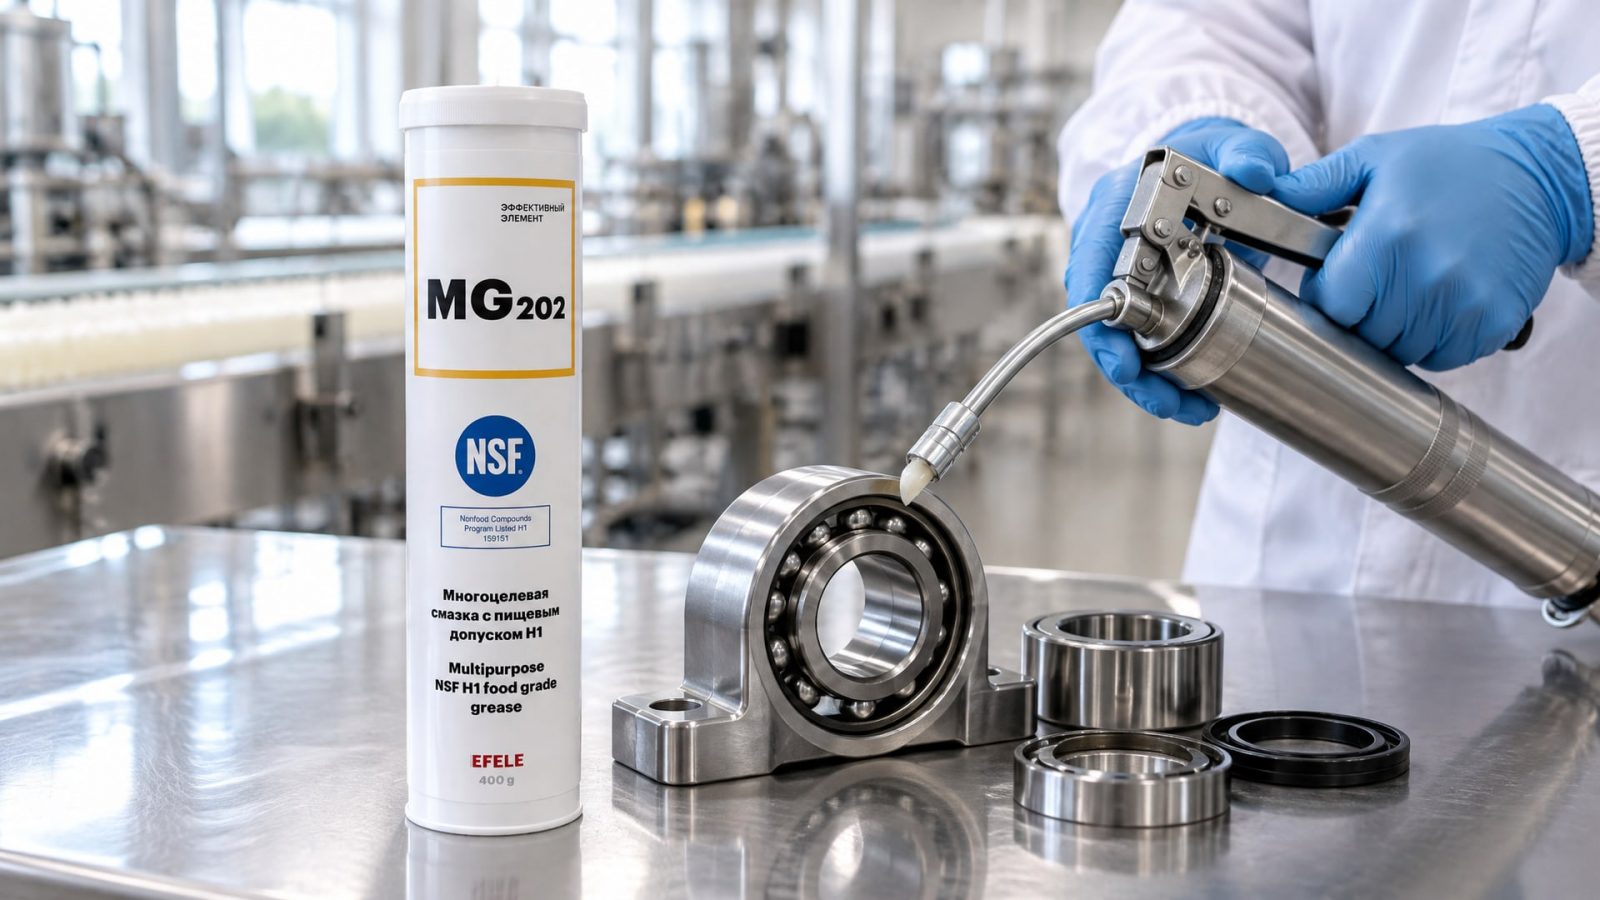
В качестве универсального решения для подшипников, направляющих и шпинделей в пищевой промышленности, смазка EFELE MG-202 демонстрирует отличные эксплуатационные характеристики при высокой водостойкости и стабильности после санитарной обработки, что снижает норму расхода и интервал переподсмазки.
Часто задаваемые вопросы
Можно ли заменить импортную пищевую смазку на российский аналог H1?
Да, заменяемость определяется не страной производства, а соответствием техническим параметрам: класс H1, допуск FDA 21 CFR 178.3570, вязкость (ISO VG или NLGI), температурный диапазон, водостойкость и совместимость с уплотнениями. Российские производители предлагают смазки, полностью отвечающие этим требованиям и работающие наравне с импортными. Перед заменой проверьте совместимость с материалами вашего оборудования и протестируйте на одном узле.
Почему две смазки с маркировкой H1 стоят в два раза дороже друг друга?
Цена зависит от типа базового масла (минеральное или синтетическое), типа и качества загустителя, пакета присадок, температурного диапазона, водостойкости и сроком службы. Более дорогая смазка часто требует переподсмазки вдвое реже, что окупается за счет экономии труда и материала за три-пять лет эксплуатации.
Нужна ли смазка с сертификатом ISO 21469, или достаточно H1?
H1 гарантирует допустимость для случайного контакта с пищей; ISO 21469 подтверждает дополнительно гигиеничность производства смазки. Для большинства пищевых производств H1 достаточно, но крупные сети и некоторые стандарты качества требуют именно ISO 21469. Уточните требования вашего заказчика или стандарт вашей компании.
Как часто нужно переподсмазывать пищевые узлы?
Интервал зависит от типа узла, нагрузки, температуры, влажности и качества смазки. Для конвейеров - обычно раз в неделю или раз в две недели. Для высоконагруженных узлов (редукторы, тестомесы) - каждые 1–3 дня. Хорошая водостойкая смазка может требовать переподсмазки в два раза реже, чем дешевая. Уточните рекомендацию в руководстве оборудования.
Какой класс NLGI выбрать для централизованной системы смазки в цехе?
Для централизованных систем берут NLGI 1 или 00, потому что они текучее и хорошо перекачиваются по каналам и сопелам. NLGI 2 для централизованной системы не подходит - будет закупорка. Проверьте спецификацию вашей системы; часто производитель указывает требуемый NLGI.
Заключение
Выбор аналога пищевой смазки H1 - это не вопрос о названии бренда, а задача подбора смазки, которая соответствует техническим требованиям вашего узла, рабочей среде и бюджету владения оборудованием. H1 - обязательное условие, но недостаточное; реальные различия - в вязкости, типе загустителя, водостойкости, температурном диапазоне и совместимости с материалами.
При замене смазки составьте сравнительную таблицу параметров, выпишите условия работы узла, проверьте совместимость и стоимость владения за несколько лет, а не только цену в прайсе. Протестируйте новую смазку на одном узле перед массовым переходом. Сверьтесь со спецификацией оборудования, убедитесь в соответствии FDA 21 CFR 178.3570 и при необходимости - в ISO 21469. Этот подход сэкономит вам деньги, снизит простои оборудования и гарантирует безопасность продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно наносить анаэробный фиксатор и герметик, чтобы избежать распространенных ошибок и повысить эффективность.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, его износ и производительность.
Узнайте, как правильно выбрать и нанести смазку для личинок замков, чтобы защитить их от замерзания зимой.