
Обучение нанесению антикоррозионного покрытия на промышленной площадке
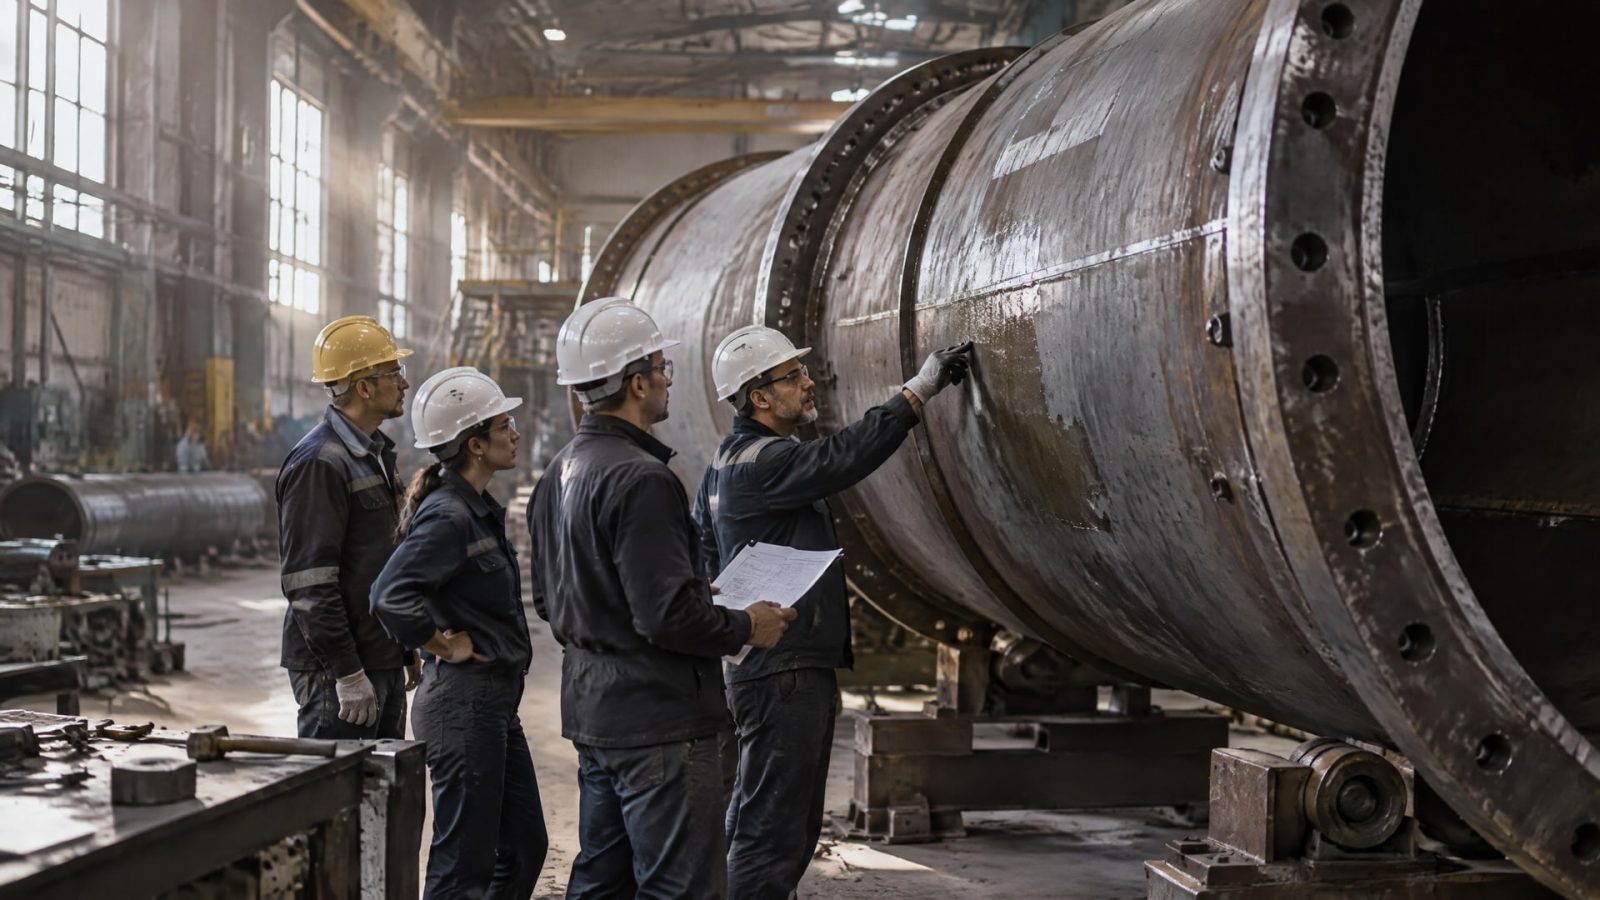
Обучение технических специалистов заказчика на промышленной площадке помогает закрепить технологию нанесения покрытия на реальном объекте: от оценки поверхности и выбора системы до контроля готового слоя. Программа должна учитывать назначение конструкции, рабочую среду и требования применимых стандартов. Для трубопроводов особенно важно различать внутренние и наружные покрытия: их выбирают по разным условиям эксплуатации и не считают взаимозаменяемыми.
Материал полезен инженерам, специалистам по защите от коррозии и закупщикам, которые готовят запуск работ или рассматривают замену импортного покрытия. Разберем, как организовать практическое обучение, какие операции отрабатывать и что включить в контроль качества. Отдельно рассмотрим внутреннее антикоррозионное покрытие трубопроводов и особенности оценки авиационного покрытия.
Как организовать обучение нанесению антикоррозионного покрытия
Обучение начинают с разбора объекта и условий его эксплуатации.
Участникам важно определить, что предстоит защищать: металлоконструкцию, наружную поверхность трубопровода или его внутреннюю стенку. Затем рассматривают рабочую среду, требуемый срок службы и применимые нормативные документы. Такой порядок помогает связать выбор материала с задачей, а не с общим обозначением «антикоррозионное покрытие».
Основой для выбора систем защиты стальных конструкций служат ISO 12944 и ГОСТ 34667. Для внутренних покрытий стальных труб нефтепромысловых трубопроводов и насосно-компрессорных труб применяют ГОСТ Р 58346-2019, но его область не охватывает все типы трубопроводов. В частности, стандарт нельзя автоматически распространять на магистральные трубопроводы и некоторые газовые объекты. Поэтому до практической части инженер сверяет объект и область применения документа.
На площадке теорию связывают с операциями, которые специалисты будут выполнять в производстве. Преподаватель показывает последовательность подготовки, нанесения и контроля, а участники отрабатывают ее на согласованном участке или образце. Важно заранее определить, кто фиксирует параметры процесса и какие результаты подтверждают приемку. Так техническая команда и снабженец одинаково понимают требования к материалу и работам.
В программу включают разбор технологической документации и типичных отклонений. Специалисты учатся замечать участки с загрязнением, оценивать равномерность нанесения и сопоставлять фактическую толщину с установленными требованиями. На примере конкретного объекта разбирают, почему спецификация для наружного антикоррозионного покрытия не должна без проверки переноситься на внутреннюю поверхность трубы.
Практическую часть завершают обсуждением результатов и фиксацией параметров, которые нужно контролировать при повторении операции. Это дает заказчику основу для единого рабочего порядка: от допуска поверхности к окраске до оформления приемки. Обучение не заменяет утвержденный технологический регламент, а помогает персоналу правильно применять его на площадке.
Подготовка поверхности перед нанесением покрытия
Подготовку поверхности рассматривают как самостоятельный этап, а не как короткую операцию перед окраской.
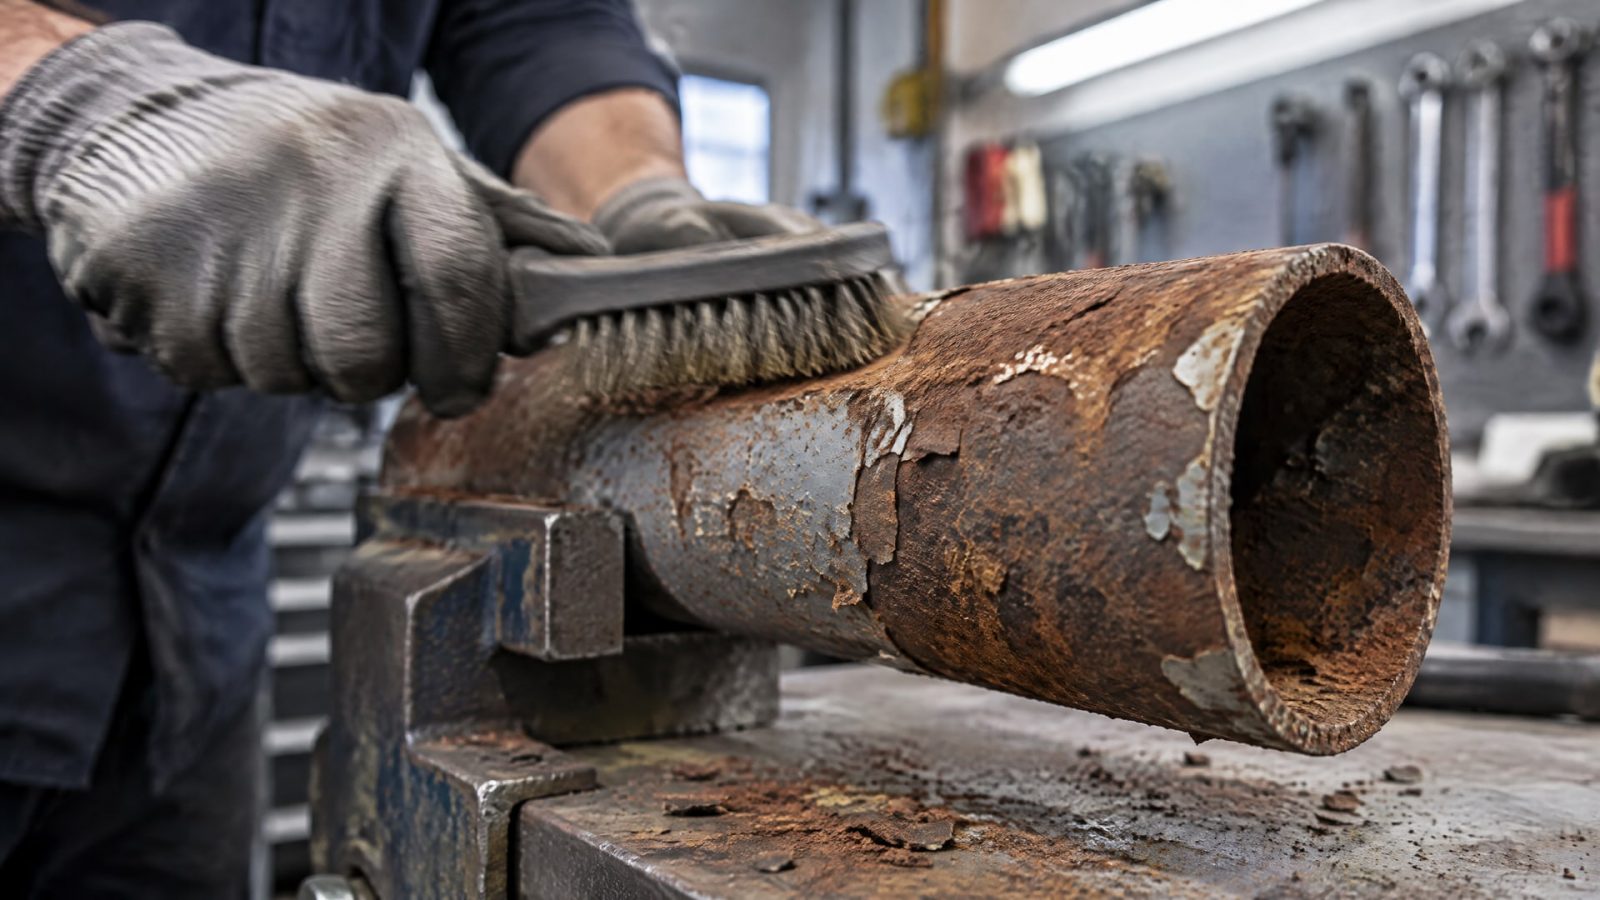
Ржавчина, старые покрытия и загрязнения могут повлиять на сцепление материала с основанием. Поэтому специалистам нужно отрабатывать очистку, обезжиривание и проверку поверхности, а также понимать, какие результаты должны быть зафиксированы до нанесения.
Для оценки степени очистки от ржавчины и старых покрытий используют ISO 8501. Контроль загрязнений, в том числе растворимых солей, пыли, жиров и масел, связан с ISO 8502. В российской практике требования к подготовке поверхности сопоставляют с ГОСТ 9.402-2004. На обучении важно не ограничиваться перечислением стандартов: участники должны понимать, какой именно параметр проверяется и как результат влияет на допуск поверхности к дальнейшим работам.
Инструктор показывает, как выявлять загрязнения и дефекты до нанесения, и предлагает участникам оценить подготовленный участок. Отдельно разбирают риск пропустить пыль, жир или остатки старого покрытия. Если нанести материал без проверки основания, визуально ровная пленка сама по себе не подтверждает достаточную адгезию и качество системы защиты.
Для практики полезно разделить контроль на понятные этапы:
осмотр поверхности до очистки и выявление видимых дефектов;
оценка степени очистки от ржавчины и старого покрытия по применимым требованиям;
контроль загрязнений, включая соли, пыль, жиры и масла;
проверка готовности поверхности перед нанесением;
фиксация обнаруженных отклонений и решения по их устранению.
Участникам также объясняют, что качество подготовки нельзя оценить только после завершения нанесения. Контроль до начала работ позволяет обнаружить проблему раньше, чем она станет дефектом готовой системы. Такой порядок особенно важен при обучении бригад, которые выполняют работы на разных участках и должны одинаково интерпретировать требования.
Внутренние и наружные антикоррозионные покрытия трубопроводов
Внутреннее и наружное антикоррозионное покрытие решают разные задачи, поэтому материал и технологию выбирают с учетом поверхности и среды эксплуатации.
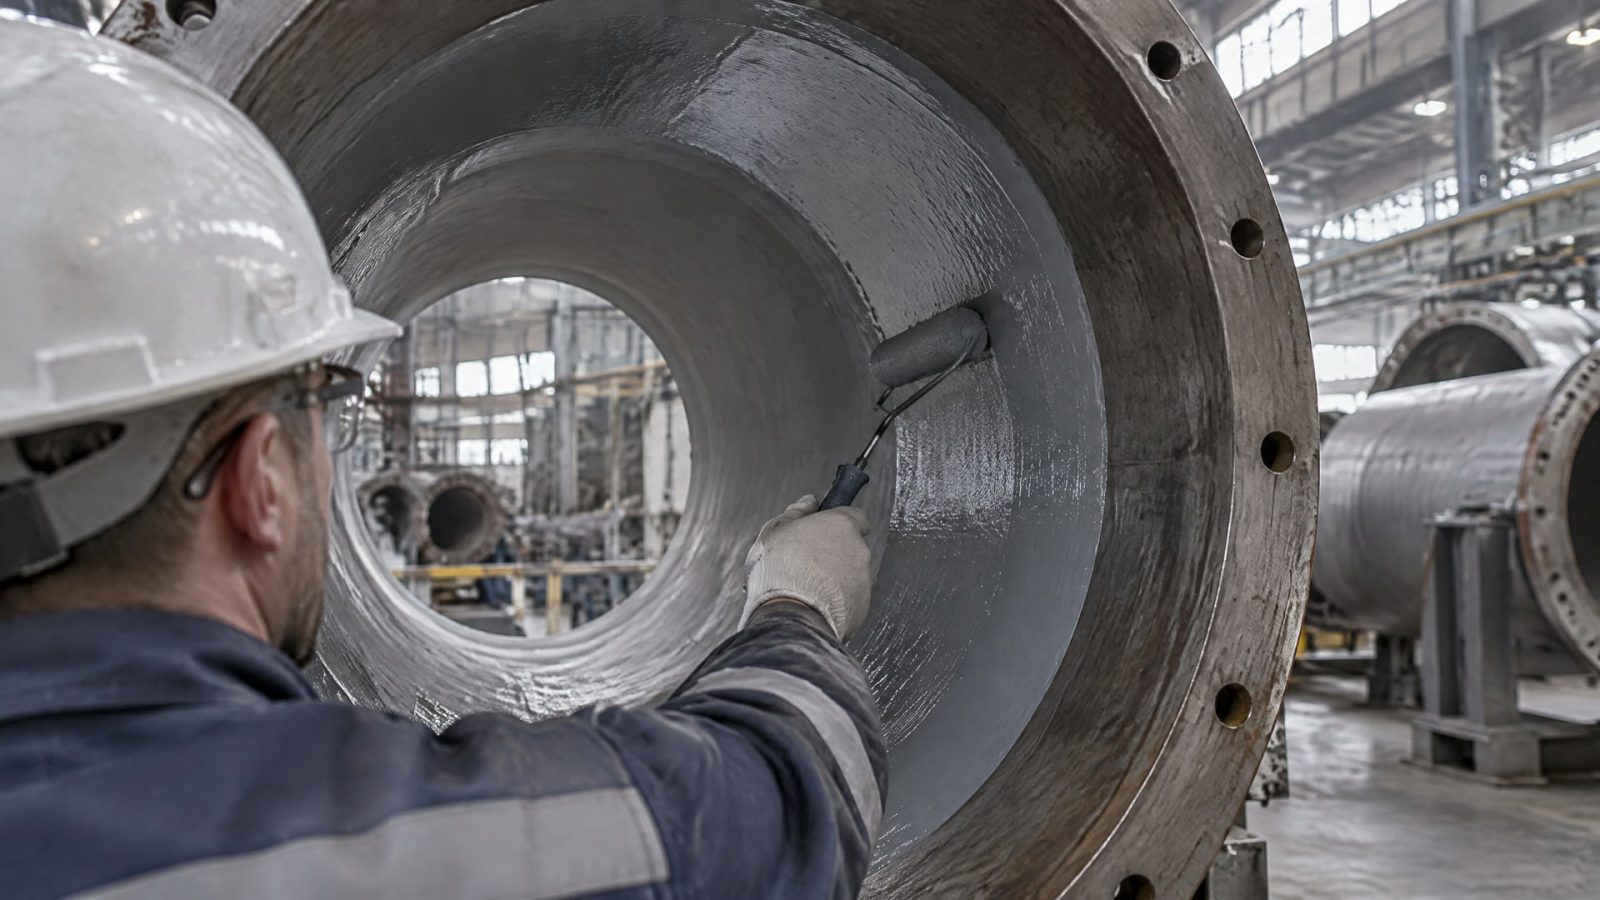
Для наружной защиты важны условия вокруг трубопровода и конструктивного объекта. Для внутреннего покрытия определяющей становится рабочая среда, контактирующая с внутренней стенкой: например, минерализованная вода, нефтепродукты, сероводород и CO2. Эти факторы следует разбирать на обучении на примере конкретного проекта.
В отраслевых требованиях к внутренним покрытиям труб указываются тиксотропность и минимизация растворителя. Также учитываются отверждение при температуре от +5 °C, стойкость к рабочим средам и срок службы не менее 5 лет. Ориентирная суммарная толщина комплексного внутреннего покрытия составляет не менее 250 мкм. Эти параметры нельзя переносить на любое покрытие: их применимость сверяют с требованиями проекта и документацией на выбранную систему.
Для внутренней защиты стальных труб нефтепромыслового назначения используют ГОСТ Р 58346-2019. В отраслевых документах также встречаются ISO 15741 и API 5L2 (RP 5L2). При этом единого национального стандарта на все внутренние антикоррозионные покрытия трубопроводов нет, поэтому применяются отраслевые технические условия, стандарты предприятия и международные документы. На занятии специалисты должны научиться устанавливать, какой документ относится именно к их объекту.
В учебном разборе полезно сопоставить требования к наружному покрытию с критериями для внутренней поверхности:
| Что проверяют | Наружное покрытие | Внутреннее покрытие труб |
|---|---|---|
| Условия выбора | Среда эксплуатации конструкции и требования к системе защиты | Рабочая среда внутри трубопровода и область применения документа |
| Технологические параметры | По требованиям проекта и применимым стандартам | В том числе способ нанесения, условия отверждения и требуемая толщина |
| Нормативная основа | ISO 12944, ГОСТ 34667 для систем защиты стальных конструкций | ГОСТ Р 58346-2019 для объектов в его области применения, отраслевые ТУ и другие применимые документы |
Такое сравнение снижает риск ошибочного переноса параметров с одного типа покрытия на другой. Для закупщика оно также дает понятный перечень вопросов к спецификации: где будет работать покрытие, какой документ задает требования и какие показатели подтверждают соответствие.
Контроль качества покрытия и приемка работ
Приемку нельзя сводить к проверке толщины готового слоя.
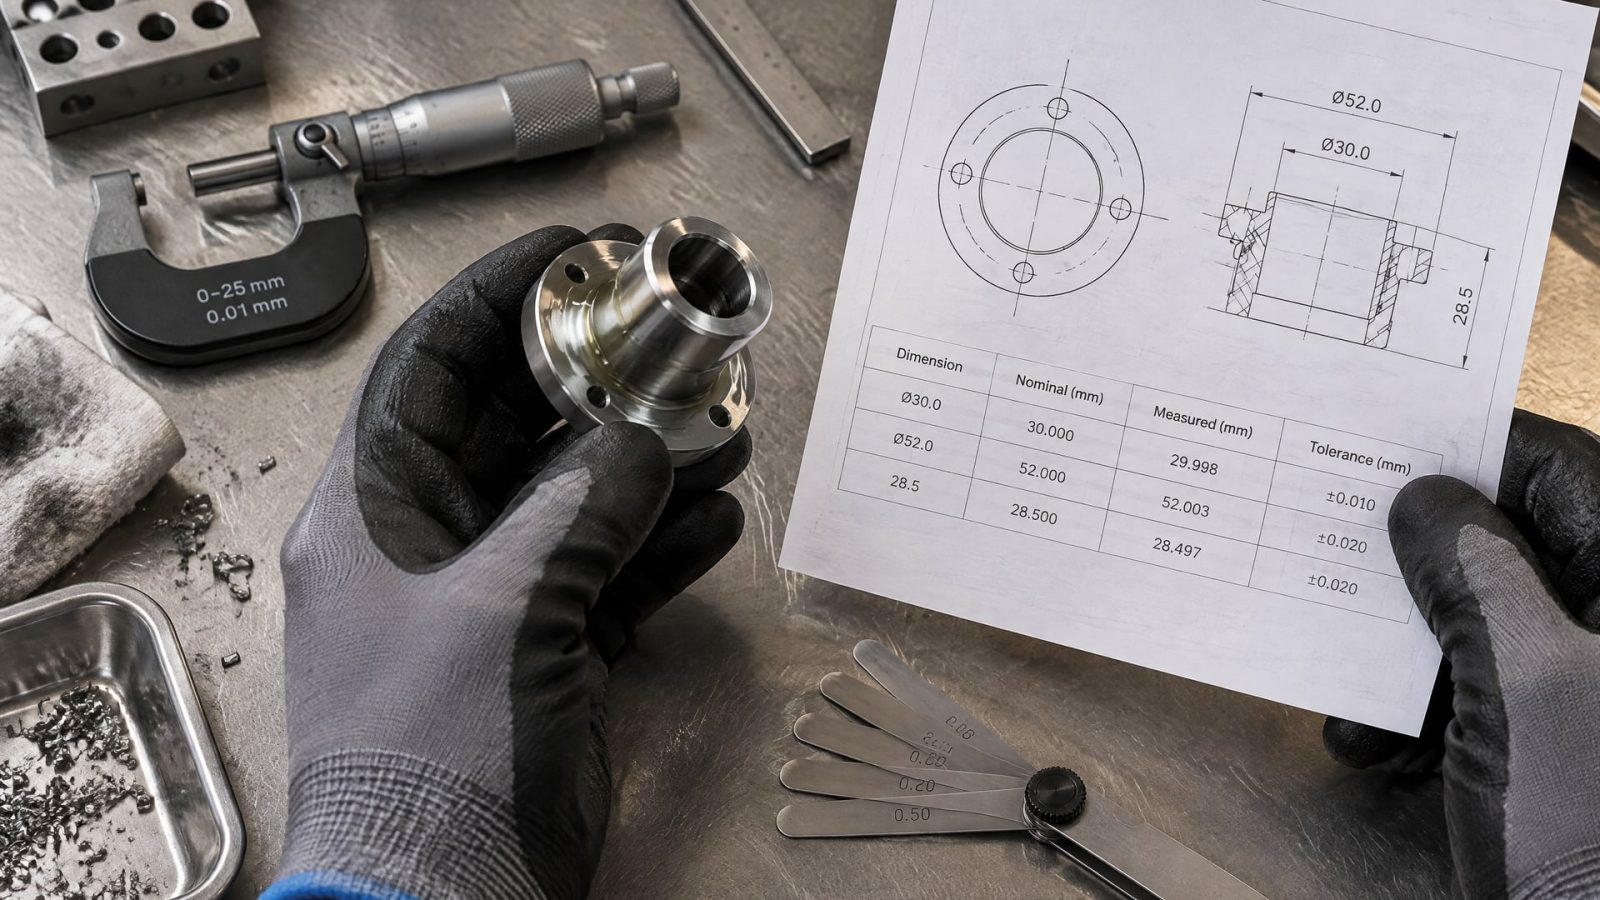
Необходимо оценивать визуальные дефекты, качество подготовки поверхности и соответствие технологии нанесения требованиям проекта. На обучении каждый контрольный этап связывают с записью в технологической документации: что проверили, каким способом и какой результат получили.
Для измерения толщины покрытия после нанесения слоев применяют ISO 2808. В практической части инструктор показывает работу с электромагнитным толщиномером и объясняет, что результаты измерений оценивают в соответствии с требованиями конкретной системы. Одно измерение не характеризует всю поверхность, поэтому порядок и места контроля определяют заранее по технологической документации.
Персонал учится распознавать видимые дефекты и отделять их от особенностей внешнего вида, предусмотренных системой. Затем участники разбирают, какие отклонения требуют корректирующих действий, а какие фиксируют без вмешательства. Такой разбор помогает унифицировать решения между производством, службой технического контроля и подрядчиком.
Для внутреннего покрытия трубопровода отдельно учитывают готовность покрытия к вводу в эксплуатацию. Для некоторых систем указана выдержка не менее 72 часов; в материалах по подготовке к эксплуатации также упоминается хлорирование. Эти требования нельзя считать универсальными для всех покрытий: их проверяют по документации на конкретную систему и условиям проекта.
На итоговой практике участники проходят весь маршрут контроля: оценивают подготовку основания, проверяют нанесение, фиксируют толщину и осматривают результат. Для горячего цинкования действует отдельная технология: ГОСТ 9.307-2021 устанавливает диапазон температуры процесса 430–460 °C и требования к контролю качества. Этот пример помогает показать, почему обучение и приемку строят по технологии конкретного покрытия, а не по общим правилам для всех защитных систем.
Замена импортного покрытия и обучение работе с новой системой
Замена импортного покрытия требует проверки всей технологической цепочки.
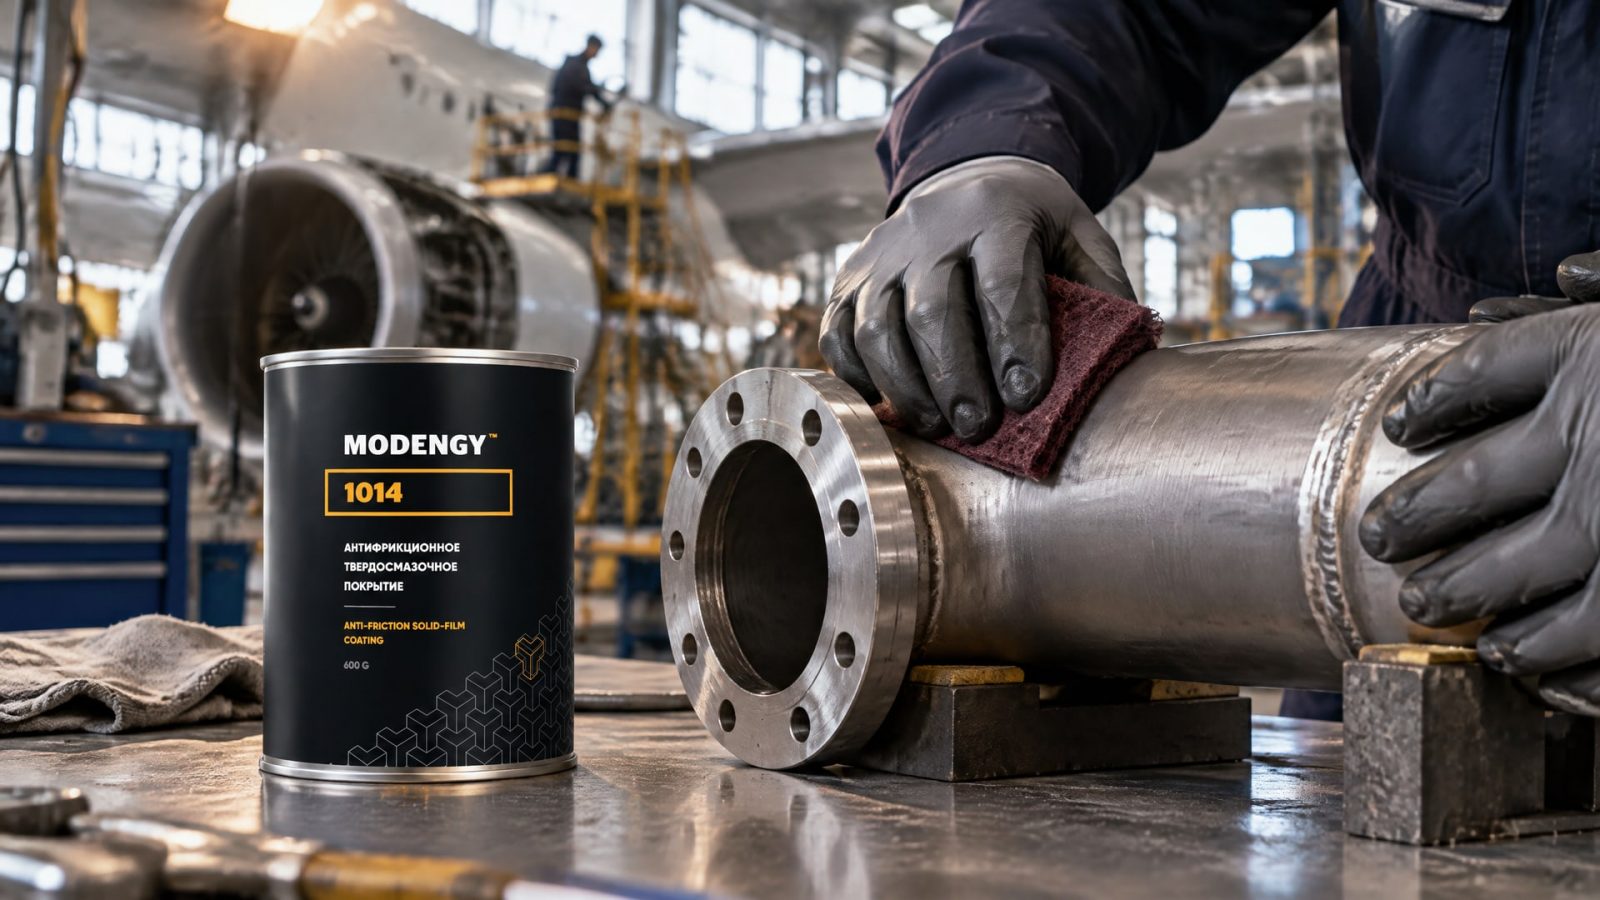
Сопоставляют не только назначение материалов, но и область применения, условия эксплуатации, способ нанесения, отверждение и контрольные показатели. Для трубопроводов дополнительно проверяют, относится ли выбранный нормативный документ к конкретному объекту. Такое сравнение особенно важно, если прежняя система была освоена персоналом и новая технология может потребовать изменения привычных операций.
В авиационной отрасли задача может быть связана не с коррозионной защитой, а с работой антифрикционного покрытия. На деталях, подверженных вымыванию, фреттингу и проблемам при холодном пуске, сначала определяют условия контакта и требования к процессу. Затем на площадке отрабатывают подготовку поверхности, нанесение и приемочный контроль. В кейсе замены импортного авиационного покрытия рассматривают MODENGY 1014; его внедрение оценивают по соответствию технологии и результатам испытаний, а экономичность - по фактическому расходу и организации работ. Данных для универсального вывода об эффективности без результатов конкретного проекта недостаточно.
Для специалистов важно не смешивать антифрикционную и антикоррозионную задачи. Одинаковая операция нанесения не означает одинаковых требований к материалу, толщине или контролю. Если обучается команда, работающая с разными видами покрытий, для каждой системы отдельно закрепляют назначение, технологический регламент и критерии приемки.
При подготовке замены инженеры и закупщики сверяют:
назначение покрытия и условия эксплуатации объекта;
совместимость материала с рабочей средой и основанием;
способ нанесения и необходимые условия отверждения;
применимый стандарт, отраслевые ТУ или стандарт предприятия;
контрольные показатели и порядок приемки;
фактический расход материала и трудоемкость процесса.
Практическое обучение помогает выявить технологические различия до перехода на новую систему. Специалисты проверяют, какие операции меняются, какие параметры нужно отслеживать и какие документы понадобятся для приемки. Это дает основу для обоснованного решения о замене, но не подменяет испытания и проверку требований проекта.
Часто задаваемые вопросы
Как выбрать антикоррозионное покрытие для трубопроводов?
Сначала определяют, защищают внутреннюю или наружную поверхность, затем учитывают рабочую среду, условия эксплуатации и требования проекта. Для внутренней защиты стальных труб нефтепромыслового назначения проверяют применимость ГОСТ Р 58346-2019. Нормативные требования для одного типа трубопровода нельзя автоматически переносить на другой объект.
Что контролировать при нанесении внутреннего покрытия труб?
Проверяют подготовку поверхности, загрязнения, соблюдение технологии нанесения, толщину и визуальные дефекты. Также учитывают условия отверждения и требования к рабочей среде. Для некоторых внутренних покрытий перед вводом в эксплуатацию предусмотрена выдержка не менее 72 часов, но ее применимость уточняют по документации конкретной системы.
Достаточно ли измерить толщину покрытия для приемки?
Нет. Толщина - только один из параметров контроля. Также оценивают качество подготовки поверхности и визуальные дефекты. ISO 2808 применяют для измерения толщины после нанесения слоев, однако порядок измерений и критерии соответствия задаются требованиями проекта и документацией на систему покрытия.
Можно ли заменить импортное покрытие на отечественное без дополнительной проверки?
Нет, одной аналогии по назначению недостаточно. До замены сверяют область применения, условия эксплуатации, способ нанесения, отверждение и контрольные показатели. Для внутренней защиты труб также проверяют применимый нормативный документ: ГОСТ Р 58346-2019, отраслевые ТУ или другие требования проекта.
Заключение
Обучение нанесению антикоррозионного покрытия на промышленной площадке должно охватывать выбор системы, подготовку поверхности, нанесение и приемочный контроль. Для внутренних и наружных покрытий трубопроводов требования различаются, поэтому специалисты сначала определяют объект и рабочую среду, а затем сверяют технологию с применимыми стандартами и документацией.
Следующий шаг - выбрать участок или образец для практики, собрать требования проекта и подготовить карту контроля операций. На ее основе инженер может провести обучение персонала, а снабженец - проверить, что спецификация на материал и критерии приемки соответствуют задаче объекта.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для высокооборотистых подшипников зависит от скоростного фактора, температуры, вязкости базового масла и класса NLGI.
Выбирайте смазку для подшипников EFELE MG-221 или EFELE MG-252, учитывая адгезию, термостойкость и скоростной фактор.
Твердая смазка подшипников незаменима при низких скоростях, высоких температурах и риске граничного трения.