
Обслуживание оборудования на производстве напитков: как применять пищевые смазки H1
При обслуживании оборудования для производства напитков смазку выбирают по двум условиям: возможен ли случайный контакт с продуктом и подходит ли состав конкретному узлу. Для зон с риском непреднамеренного попадания смазки в напиток используют составы H1, но этот допуск не разрешает намеренный контакт. Одновременно учитывают нагрузку, влажность, мойку, температуру и требования к вязкости или консистенции.
Статья будет полезна инженерам, техническим специалистам и снабженцам, которые отвечают за линии розлива, конвейеры, насосы и другие узлы. Разберем, как читать маркировку H1, подбирать пищевые смазки для производства напитков и наносить их с учетом гигиенических требований. Отдельно рассмотрим, почему одной отметки H1 недостаточно для выбора.
Что означает H1 при обслуживании оборудования для напитков
Маркировка H1 относится к смазкам, которые применяют там, где возможен случайный контакт с пищей.
Она не означает, что смазку можно наносить на поверхности, предназначенные для намеренного контакта с напитком. Для случайного контакта в материалах NSF и FDA приводится ориентир не более 10 ppm базовых масел смазки в пище. Это не норма дозирования при обслуживании узла, а предел для возможного переноса в продукт.
Базовый нормативный ориентир для формулы таких смазок - FDA 21 CFR 178.3570. При этом регистрация H1 связана с оценкой формулы, а не с постоянным контролем того, как предприятие хранит, наносит и удаляет смазку. Поэтому даже состав с подходящей маркировкой требует правильного применения и контроля со стороны предприятия.
H1 не заменяет оценку технологической зоны. На линии розлива смазка может находиться в подшипнике или приводе, но риск ее переноса зависит от расположения узла, конструкции оборудования и обслуживания. Инженеру важно определить, где возможны протечки, разбрызгивание, стекание или перенос смазки деталями. Снабженцу при закупке следует сверять маркировку и назначение состава с документацией на оборудование и внутренними требованиями производства.
ISO 21469 устанавливает гигиенические требования к формулированию, производству и использованию смазок, которые могут контактировать с пищевыми продуктами. NSF указывает, что этот стандарт дает более высокий уровень подтверждения, чем одна регистрация H1. Поэтому при повышенных требованиях к гигиенической оценке можно рассматривать смазки, которые имеют подтверждение не только H1, но и ISO 21469.
Не следует подменять проверку допуска общими заявлениями о безопасности или нетоксичности. Для зон с риском случайного контакта проверяют именно H1 либо соответствующее подтверждение ISO 21469. Смазки H2 предназначены для зон без контакта с пищей: их нельзя считать более строгой разновидностью H1 или применять там, где возможно попадание состава в продукт.
Как выбрать смазку для узла линии розлива
Универсального состава для всех точек линии нет.
Подшипникам, направляющим, цепям, редукторам, компрессорам и гидросистемам могут требоваться разные вязкость и консистенция. Поэтому выбор начинают с перечня узлов и условий их работы, а не только с отметки H1 на упаковке. Для каждой точки фиксируют назначение, нагрузку, наличие влаги и вероятность контакта с напитком.
Особое внимание уделяют участкам, которые регулярно проходят мойку. Влага и смыв могут ухудшить сохранение смазки на поверхности, а после мойки возрастает значение защиты от коррозии. Для узлов рядом с продуктом важно также учитывать материалы уплотнений, шлангов, пластиковых деталей и окрашенных поверхностей. Совместимость проверяют по документации на смазку и оборудование, особенно если в технологическом процессе используют CIP-мойку.
На конвейерах и в линиях розлива точечное нанесение помогает не допускать избыточного количества состава и его накопления на оборудовании. Но метод нанесения зависит от конструкции узла и указаний производителя оборудования. Обслуживающий персонал должен понимать, в какую точку и в каком объеме наносить смазку, а также где проверять ее состояние после запуска линии.
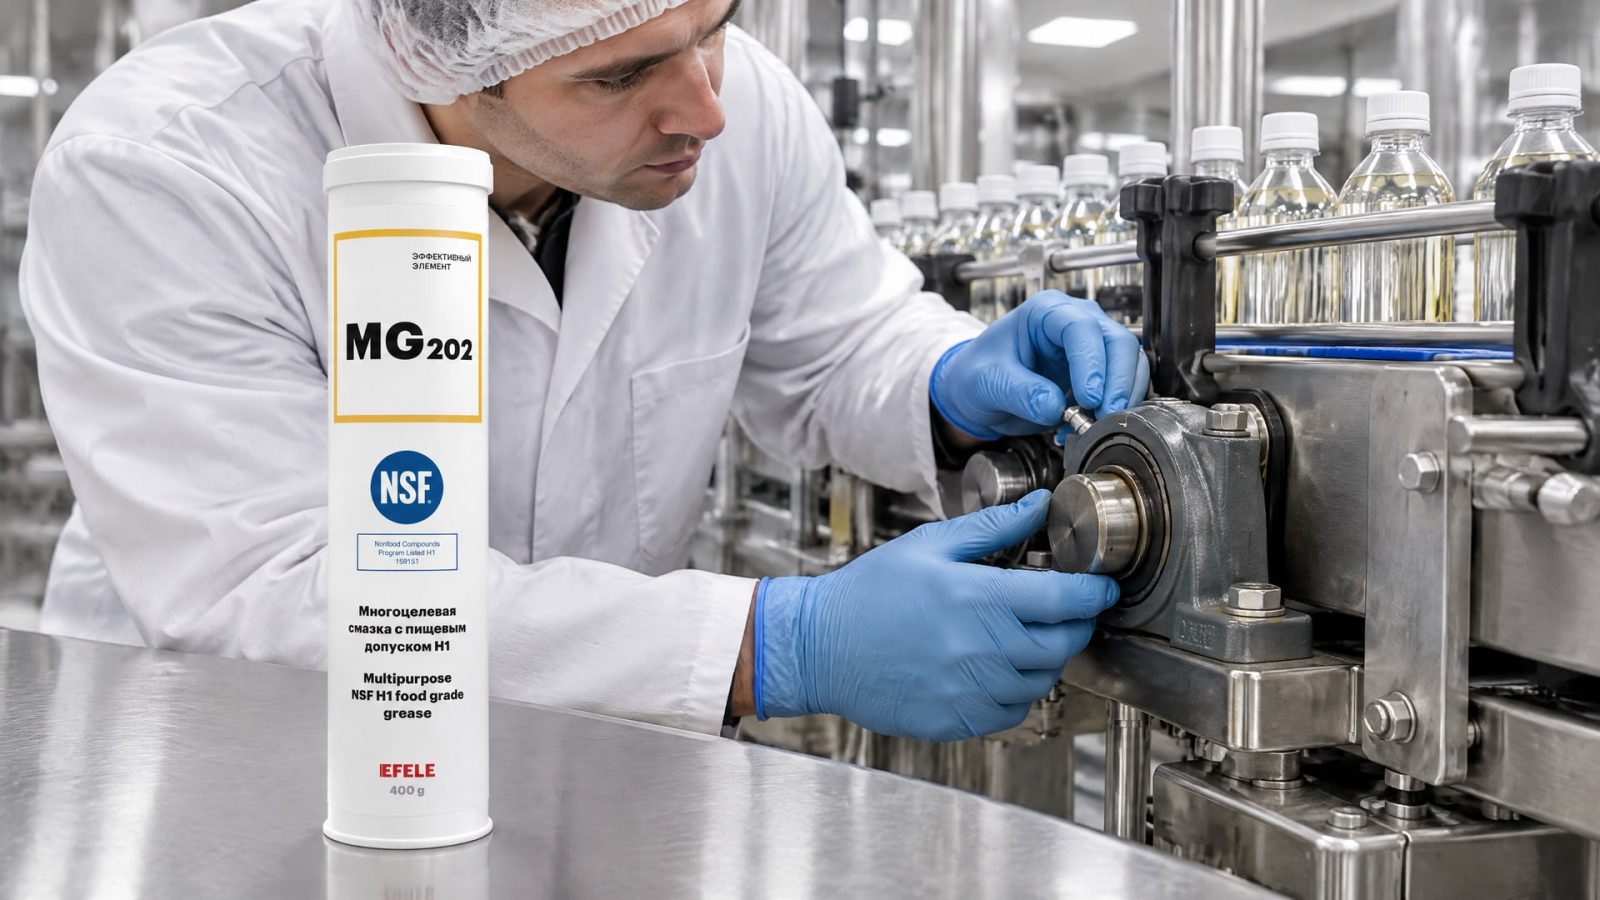
Когда на одном участке нужно обслуживать подшипники, направляющие и другие узлы с риском случайного контакта с продуктом, важно избежать смешения несовместимых составов и не заменять специализированную смазку случайно доступным продуктом. Для таких задач в перечне пищевых решений EFELE есть универсальная смазка EFELE MG-202 с допуском NSF H1. Ее рассматривают для указанных узлов, при этом пригодность к конкретной нагрузке, материалам и режиму мойки сверяют с технической документацией.
Как смазывать конвейер для напитков и другие узлы
Перед нанесением определяют обслуживаемую точку и проверяют, какой состав для нее предусмотрен.
Если на линии работают разные типы узлов, нельзя переносить одну и ту же смазку на все точки только потому, что у нее есть H1. Для цепей, подшипников, редукторов и насосов учитывают их назначение и рабочую среду. Такая проверка снижает риск неправильного подбора и упрощает последующее обслуживание.
Смазку наносят в минимальном количестве, достаточном для технического эффекта. Это особенно важно там, где узел расположен рядом с напитком или упаковкой: избыточный состав может накапливаться на деталях и повышать риск переноса. Точный способ подачи и объем определяют по документации на оборудование и смазку. После сборки проверяют узел и убирают излишки, если они могут попасть на продукт или контактирующие с ним поверхности.
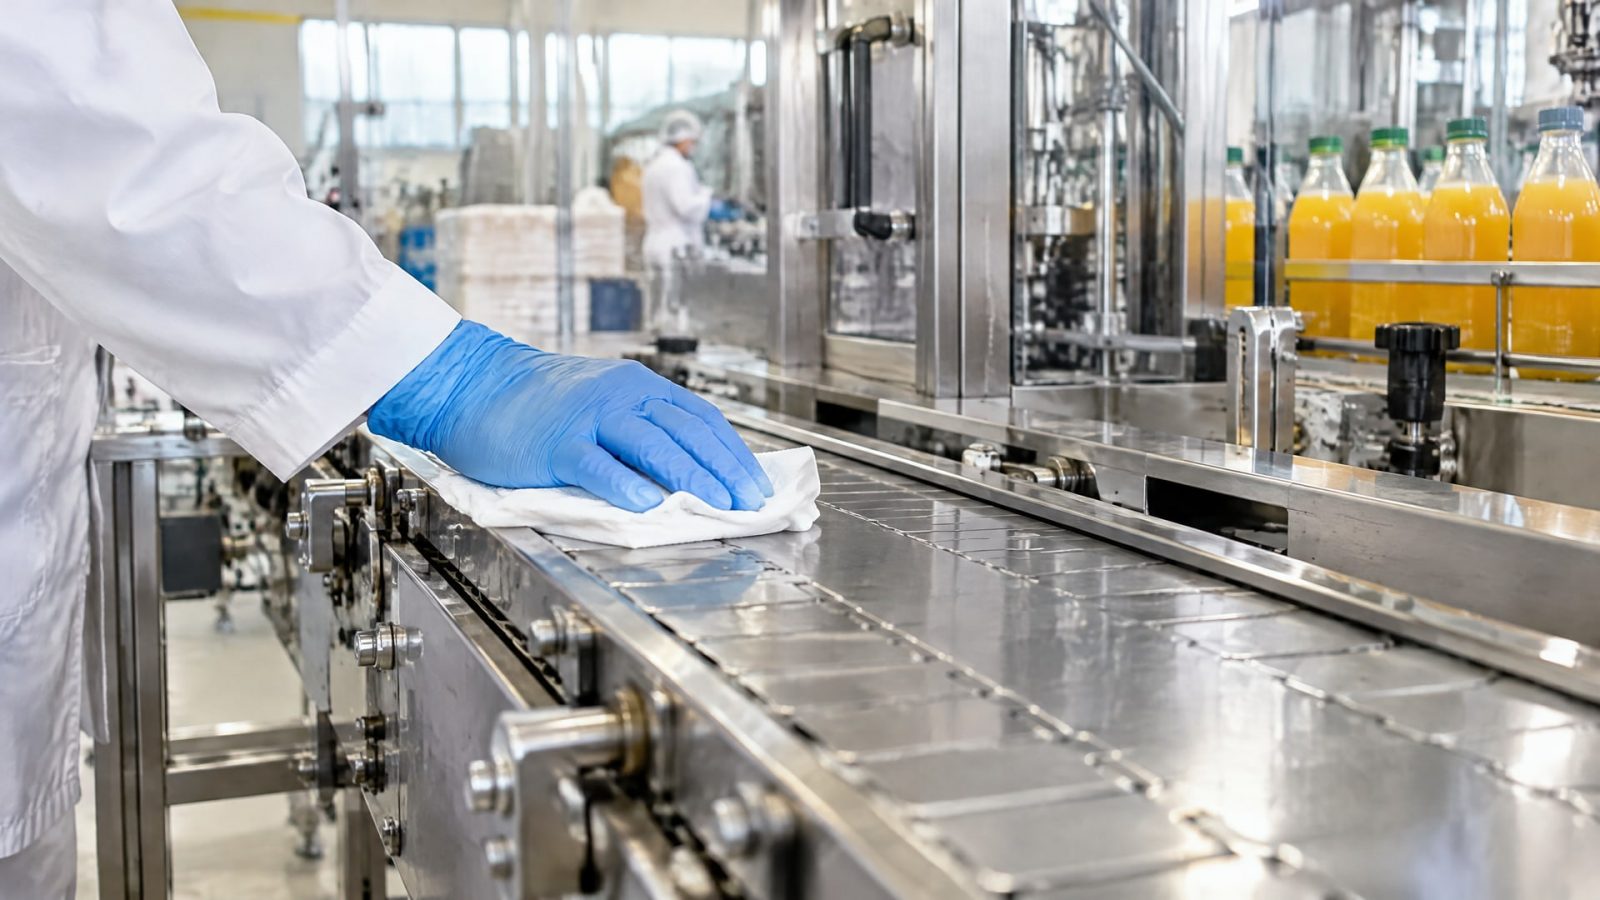
Если H1-состав применяют как антикоррозионную пленку на поверхности, которая может соприкасаться с пищей, остатки необходимо удалить промывкой или протиркой так, чтобы на поверхности не осталось вещества, способного перейти в продукт. Это отдельный сценарий применения, который нельзя смешивать с регулярной смазкой подшипника или привода. В рабочей инструкции следует обозначить, какие поверхности защищают, а какие очищают перед запуском.
После обслуживания проверяют, не произошло ли вымывание смазки, не появились ли следы переноса и не загрязнились ли участки рядом с продуктом. При частой мойке такую проверку связывают с графиком санитарной обработки и осмотром узлов. Если состав быстро удаляется водой или не сохраняет требуемую работу в конкретной точке, нужно пересмотреть его соответствие условиям, а не увеличивать дозу без оценки последствий.
Как учитывать влажность, мойку и температуру
На линии напитков смазка может подвергаться воздействию влаги, моющих и дезинфицирующих растворов, а также перепадов температуры.
Эти условия учитывают отдельно от пищевого допуска: H1 отвечает за возможность случайного контакта с пищей, но сам по себе не гарантирует стойкость к мойке или пригодность для нагруженного узла. Поэтому при выборе проверяют характеристики, относящиеся именно к рабочей среде и механизму.
После мойки важно оценить состояние смазки и металлических поверхностей. Если защитная пленка удаляется или на узле проявляются признаки коррозии, следует сверить выбранный состав с режимом мойки и назначением точки. В то же время нельзя компенсировать вымывание произвольным увеличением количества: для пищевого оборудования действует принцип минимально необходимой дозировки.
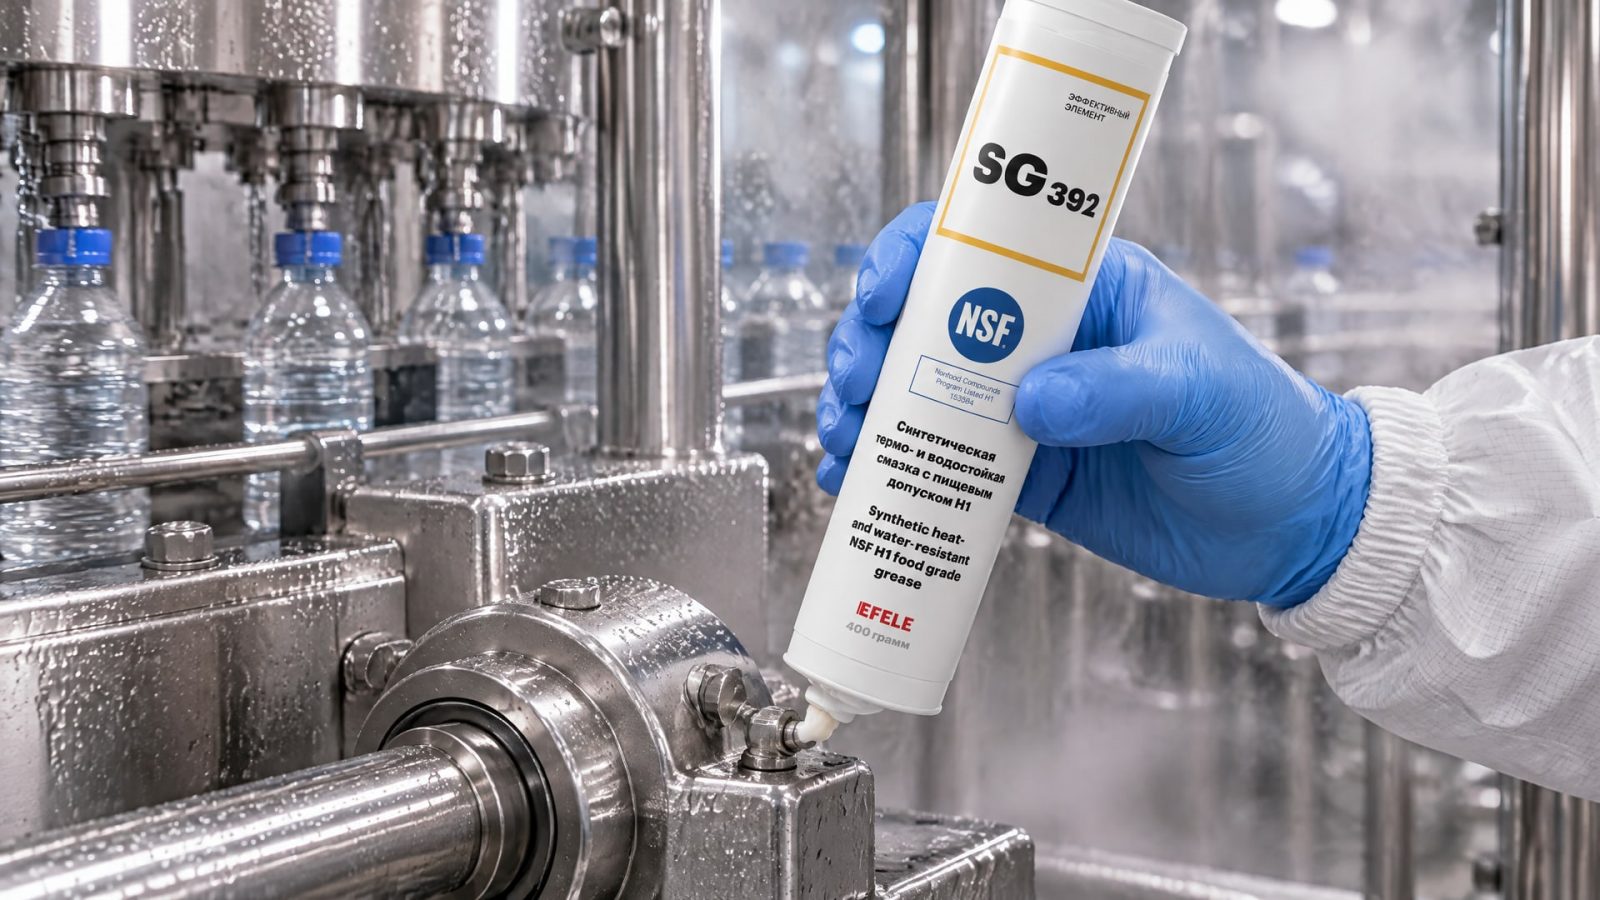
В высоконагруженных узлах трения задача усложняется: смазка должна соответствовать нагрузке и сохранять работу при сочетании повышенной влажности и температуры. В таких условиях при обслуживании линий розлива применяют EFELE SG-392, термо-водостойкую смазку с допуском NSF H1 для высоконагруженных узлов. Ее назначение соотносится с режимом конкретного механизма, а совместимость и порядок применения сверяют с технической документацией.
Для оборудования с широким диапазоном температур смазку подбирают с учетом вязкости и базового масла. Не стоит переносить решение с одного узла на другой: требования компрессора, редуктора, гидросистемы и подшипника различаются. Если состав используется в зоне рядом с напитком, дополнительно подтверждают его соответствие требованиям по контакту с пищей. Так технический выбор не подменяется одной только проверкой маркировки.
Как организовать контроль смазки на производстве напитков
Рабочая система обслуживания начинается с перечня точек смазывания.
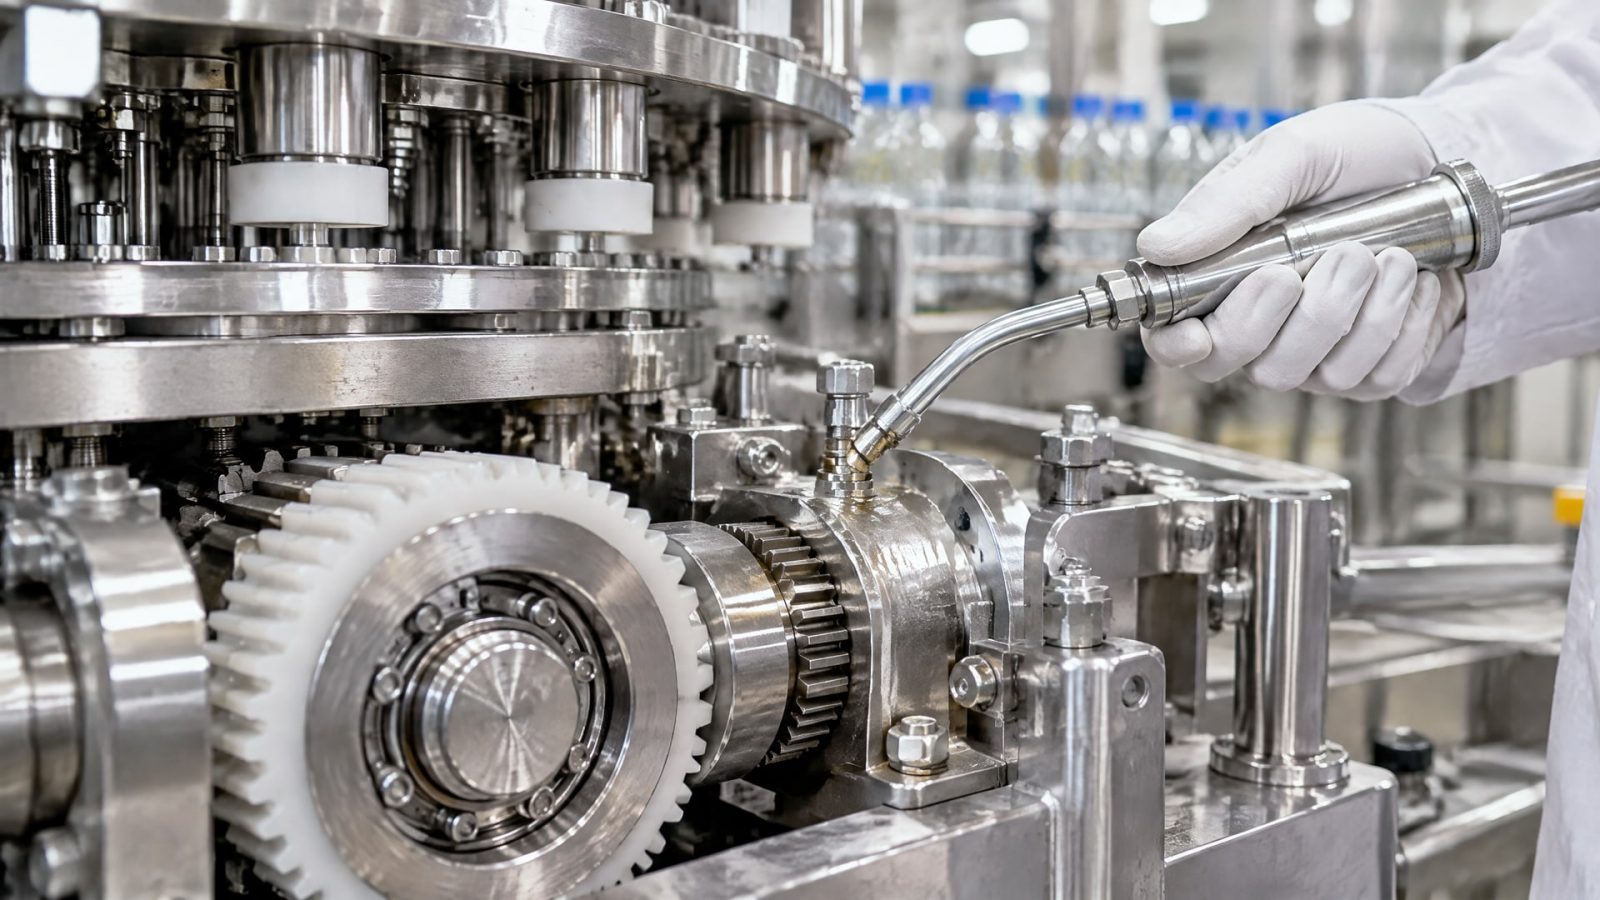
Для каждой указывают узел, требуемый состав, способ нанесения и периодичность проверки по регламенту оборудования. В инструкциях важно различать зоны с возможным случайным контактом с продуктом и зоны, где контакт исключен. Это помогает не использовать неподходящий состав по ошибке и не наносить H1 там, где требуется иной подбор по техническим условиям.
При закупке сверяют назначение продукта, наличие H1 или подтверждения ISO 21469, а также характеристики, необходимые конкретному узлу. Для линий, проходящих частую мойку, отдельно оценивают стойкость к влаге и вымыванию. Для оборудования с уплотнениями, шлангами, пластиком и окрашенными деталями проверяют совместимость материалов. Одной фразы «для пищевого оборудования» недостаточно, чтобы подтвердить пригодность состава для всех точек линии.
Хранение и выдача смазки также влияют на чистоту процесса. Емкости следует идентифицировать по назначению и не допускать путаницы между составами для разных узлов. При обслуживании используют предусмотренный способ подачи, а состояние точки фиксируют так, чтобы можно было отследить повторное вымывание, протечки или накопление излишков. Такой контроль помогает вовремя заметить несоответствие между смазкой и режимом оборудования.
Наконец, предприятие не должно воспринимать H1 как замену санитарным процедурам. Этот класс допускает только случайный контакт, поэтому он не отменяет очистку поверхностей, контроль количества и предотвращение попадания смазки в напиток. Если состав применяется как антикоррозионная пленка на поверхности с возможным контактом, ее очищают до состояния, при котором вещество не может перейти в продукт. При изменении узла, режима мойки или температурных условий выбор пересматривают.
Часто задаваемые вопросы
Можно ли наносить смазку H1 на поверхность, которая контактирует с напитком?
Нет. H1 предназначен для зон, где возможен случайный контакт смазки с пищей, а не для намеренного контакта. Если состав наносят на поверхность как антикоррозионную пленку и она может контактировать с продуктом, остатки удаляют промывкой или протиркой до состояния, при котором вещество не перейдет в пищу.
Подходит ли любая смазка H1 для линии розлива?
Нет. H1 подтверждает пригодность для зон с риском случайного контакта, но не универсальность по техническим свойствам. Для выбора учитывают узел, нагрузку, влажность, частоту мойки, температуру, требуемые вязкость и консистенцию, а также совместимость с уплотнениями, шлангами и другими материалами оборудования.
Что означает ориентир 10 ppm для смазки H1?
Это ориентир для возможного присутствия базовых масел смазки в пище при случайном контакте. Он не означает, что смазку можно наносить в произвольном количестве или что контроль обслуживания не нужен. Смазку применяют минимально необходимым объемом, а риск переноса снижают правильным нанесением и удалением излишков.
Чем ISO 21469 отличается от H1?
H1 относится к смазкам для зон возможного случайного контакта с пищей. ISO 21469 устанавливает гигиенические требования к формулированию, производству и использованию таких смазок. NSF рассматривает ISO 21469 как более высокий уровень подтверждения, чем регистрация H1 сама по себе. Эти обозначения связаны, но не являются взаимозаменяемыми.
Заключение
Обслуживание оборудования для напитков пищевыми смазками H1 требует одновременно проверить допуск и соответствие состава конкретному узлу. H1 предназначен для случайного контакта, а выбор для подшипников, конвейеров, насосов и редукторов зависит также от нагрузки, мойки, влажности, температуры и материалов оборудования. Смазку наносят в минимальном количестве, необходимом для технического эффекта.
Практический следующий шаг - составить перечень точек смазывания на линии, отметить зоны возможного контакта с напитком и сверить для каждой точки требования оборудования с документацией на смазку. Такой порядок помогает снабженцу подобрать состав по назначению, а техническому специалисту - закрепить корректное нанесение и контроль в регламенте обслуживания.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать шредер бумаги, чтобы обеспечить его бесперебойную работу и продлить срок службы.
Узнайте, как выбрать герметик для деформированных фланцев при небольших неровностях, чтобы обеспечить надежное соединение и избежать утечек.
Узнайте, как выбрать СОЖ для шлифовки нержавеющей стали, чтобы получить чистую поверхность без пятен и разводов.