
Как выбрать пищевую смазку H1 для оборудования при постоянной мойке
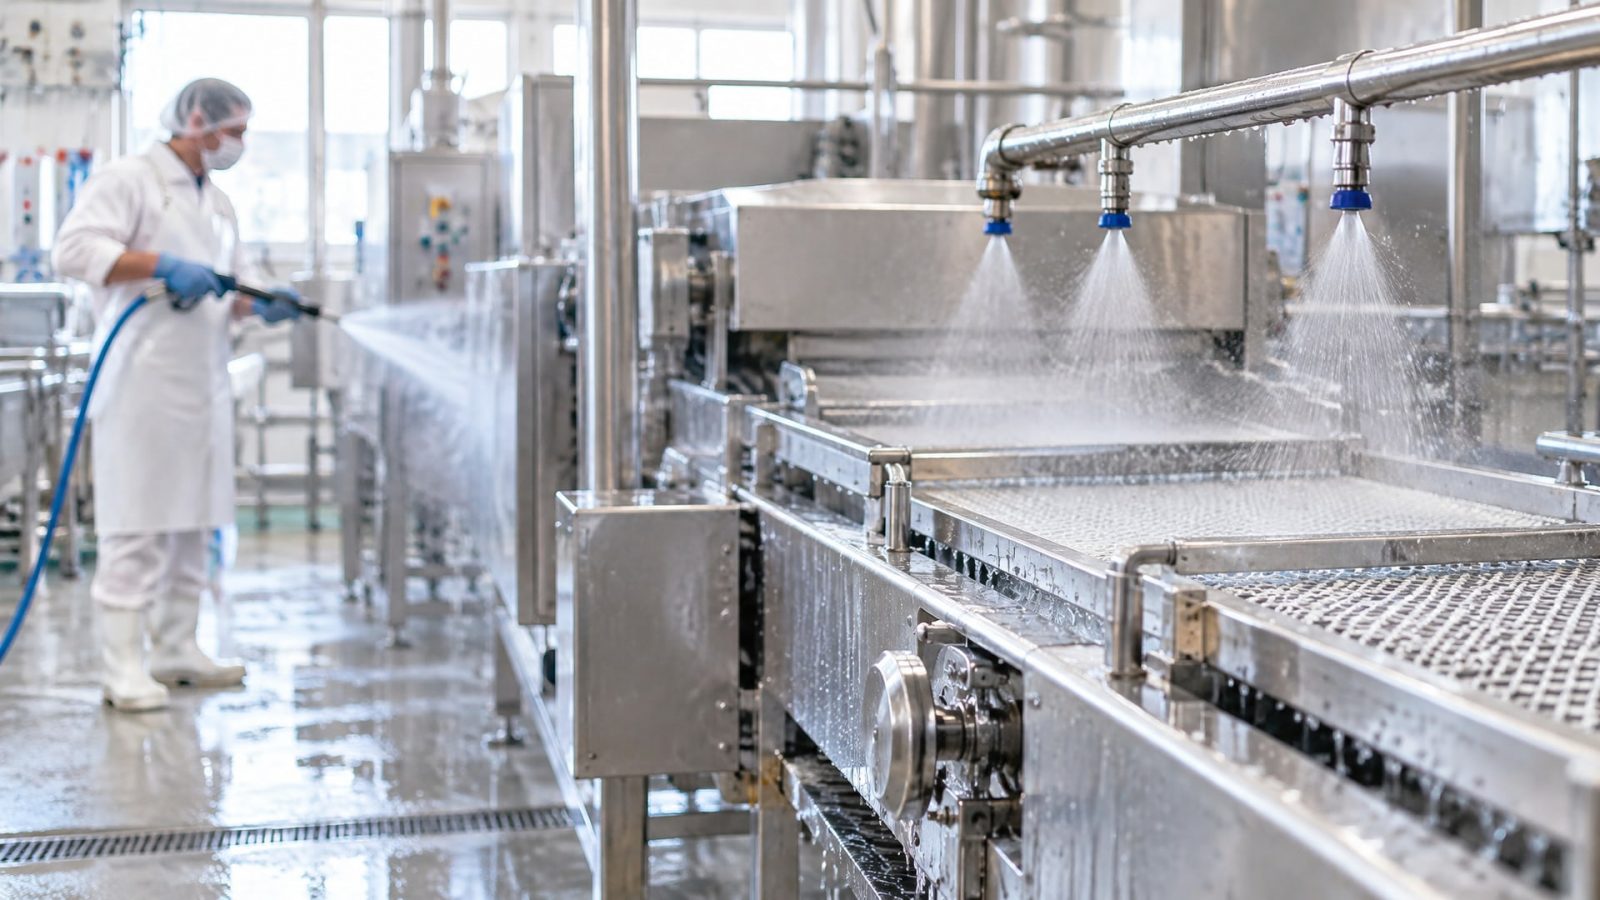
На пищевых производствах оборудование испытывает двойную нагрузку: работать в условиях максимальной гигиеничности и одновременно выдерживать агрессивную среду CIP-мойки с горячей водой, щелочами и кислотными растворами. Обычная пищевая смазка здесь недостаточна - нужна смазка, которая не только соответствует допуску NSF H1 для возможного контакта с продуктом, но и обладает высокой водостойкостью, стойкостью к дезсредствам и способностью удерживаться на узлах при интенсивной мойке. Выбор такой смазки требует понимания трех ключевых параметров: пищевого статуса, стойкости к washdown-условиям и совместимости с материалами оборудования. Эта статья поможет техническому специалисту и закупщику разобраться, на что смотреть при выборе смазки для линий с постоянной мойкой.
NSF H1 и пищевые допуски: что значит для washdown-среды
Категория NSF H1 регламентирует допустимость случайного контакта смазки с пищей - но это не значит, что H1-смазка автоматически подходит для мойки оборудования.
H1 подтверждает, что ингредиенты смазки соответствуют FDA 21 CFR 178.3570 и не представляют опасности при непреднамеренном попадании в продукт. Ориентир безопасности составляет около 10 ppm (10 mg/kg) как максимально допустимый уровень случайного попадания смазки в пищу.
Однако для постоянной мойки пищевого оборудования этого недостаточно. Washdown-среда - это не просто пищевая линия, где риск контакта низок. Это зона, где смазка подвергается постоянной атаке горячей водой (часто выше 60 °C), щелочными и кислотными растворами, дезинфицирующими средствами и резкими температурными перепадами. В таких условиях смазка может вымываться, деградировать, теряя свои защитные свойства, или разбухать и менять консистенцию из-за несовместимости с уплотнениями.
Когда вы выбираете смазку для CIP-мойки, проверяйте не только наличие допуска H1, но и наличие в технической документации (TDS) указания на washdown, high water resistance, CIP-compatible или water resistance. Эти фразы показывают, что производитель специально испытывал смазку в условиях интенсивной мойки и гарантирует ее стойкость.
ISO 21469: гигиеничность производства и обращения
NSF H1 оценивает состав смазки, но не охватывает весь ее жизненный цикл.
ISO 21469:2006 - это международный стандарт гигиенических требований, который идет дальше: он контролирует производство смазки, упаковку, хранение, транспортировку и обращение на производстве. Если NSF H1 отвечает на вопрос "можно ли эта смазка контактировать с пищей?", то ISO 21469 добавляет "была ли эта смазка произведена, упакована и доставлена с соблюдением санитарных требований?"
На предприятиях с высокой санитарной нагрузкой (особенно в молочной, мясной и готовых продуктах питания) ISO 21469 стал стандартом качества. Смазка с обоими сертификатами - NSF H1 и ISO 21469 - дает уверенность, что она пройдет аудиты HACCP и соответствует стандартам, требуемым в экспортных контрактах. Поэтому при выборе смазки для постоянной мойки ориентируйтесь на связку: NSF H1 + ISO 21469 + соблюдение FDA 21 CFR 178.3570.
Водостойкость и стойкость к химии: критерии выбора для CIP-мойки
Для оборудования, подвергаемого постоянной мойке, водостойкость - ключевой параметр.
Смазка должна удерживаться на узле трения, несмотря на интенсивное воздействие воды и санитарных реагентов. В технических описаниях это часто характеризуется тестом ASTM D1264 (water washout characteristics of lubricating greases), который показывает процент потери массы смазки после воздействия горячей воды. Чем ниже процент потери, тем лучше смазка держится на месте.
Для washdown-условий рекомендуются смазки с загустителями типа алюминиевый комплекс, кальциевый сульфонат или полиуретан. Эти системы лучше сопротивляются вымыванию, чем традиционные литиевые загустители, которые в таких условиях теряют консистенцию и вымываются быстрее. Если вы видите в описании оборудования требование "для зон мойки рекомендуется washdown-rated смазка", это намек именно на тип загустителя и его водостойкость.
Также важна химическая стойкость к щелочам и кислотам. На пищевых производствах используются щелочные средства для удаления органических загрязнений, кислотные растворы для удаления минеральных отложений, а иногда и окислительные дезинфектанты. Смазка должна оставаться стабильной при pH от 3 до 13 и не разлагаться под действием типовых санитарных средств (например, перекись водорода, гипохлорит натрия). Эти требования должны быть перечислены в TDS или SDS смазки, часто в разделах "Chemical Compatibility" или "Washdown Performance".
Выбор смазки в зависимости от типа мойки: CIP, горячая вода, дезсредства
CIP-мойка (Cleaning In Place) - это автоматизированная система, где оборудование моется без разборки: горячая вода или щелочной раствор циркулирует через системы, вытесняя старую смазку и органические загрязнения.
В такой среде смазка должна не только быть водостойкой, но и быстро удаляться при мойке, чтобы не накапливаться и не становиться источником загрязнений.
Для узлов, которые находятся прямо в зоне CIP-мойки (подшипники конвейеров, шпиндели мясорубок, направляющие движущихся частей), смазка должна иметь маркировку "CIP-compatible" или "suitable for CIP systems". Это означает, что она удаляется при щелочной мойке полностью, не оставляя остатков, которые могут позже затвердеть или загрязнить продукт.
Температура горячей воды при мойке часто достигает 70-80 °C, а во время полоскания может быть и выше. Смазка должна выдерживать эти температурные перепады без потери вязкости (она не должна расплываться при нагреве до водяной масляной пленки, но и не должна затвердевать при охлаждении). Проверяйте в TDS диапазон рабочих температур и убедитесь, что он охватывает как температуру горячей мойки, так и температуру хранения.
Дезинфицирующие средства (хлорсодержащие, пероксидные, щелочные) требуют особого внимания. Смазка должна быть химически совместима с ними, чтобы не окисляться и не терять своих защитных свойств при контакте с дезсредством. Если в TDS указано "resistant to sanitizers" или есть перечень совместимых средств - это хороший знак.
Типы загустителей: почему литиевая смазка не лучший выбор для постоянной мойки
Литиевые смазки - самые распространенные и экономичные, но для условий постоянной мойки они часто оказываются неудачным выбором.
Литиевый загуститель (литиевая соль высших жирных кислот) хорошо работает в обычных условиях, но при воздействии воды и щелочей начинает гидролизоваться: структура загустителя разрушается, смазка теряет консистенцию, вытекает из узла и перестает защищать трущиеся поверхности.
В washdown-приложениях предпочтение отдается более стойким системам:
Алюминиевые комплексные загустители - хорошо работают в условиях мойки, устойчивы к гидролизу, держат консистенцию при воде и щелочах.
Кальциевые сульфонатные загустители - традиционный выбор для водостойких смазок, обладают синергизмом с водой (образуют стабильную защитную пленку).
Полиуреевые загустители - современное решение, отличная водостойкость, стойкость к окислению и к широкому диапазону pH.
При выборе смазки для CIP-мойки сразу посмотрите в TDS раздел "Thickener type" или "Тип загустителя". Если это литий - уточните у поставщика, специально ли эта смазка разработана для washdown-условий и есть ли у нее подтверждение водостойкости (ASTM D1264 с низким процентом потери массы).
Совместимость смазки с материалами и уплотнениями
Оборудование пищевых производств изготавливается из нержавеющей стали (часто марки 316L для коррозионной стойкости) и комплектуется уплотнениями из резины или полимерных материалов.
При выборе смазки нужно убедиться, что она не вызывает разбухания или размягчения уплотнений, а также не корродирует нержавеющую сталь.
Для уплотнений в washdown-среде используют, как правило, EPDM, FKM (Viton) или PTFE. Некоторые смазки, особенно те, что содержат определенные растворители или добавки, могут быть несовместимы с этими материалами. Например, некоторые органические растворители вызывают набухание EPDM. Поэтому в TDS всегда проверяйте раздел "Compatibility with seals" или "Elastomer compatibility".
Кроме того, в условиях постоянной мойки на нержавеющей стали может образоваться питтинг (локальная коррозия), если смазка содержит хлориды или другие агрессивные соли. Для защиты стали от коррозии используются ингибиторы (обычно органические соединения, которые образуют защитную пленку). Проверяйте в TDS наличие anti-corrosion properties и информацию о совместимости с 316L stainless steel.
Оборудование для мойки пищевых производств: точки смазывания и выбор консистенции
Оборудование для мойки пищевых производств включает конвейеры, мешалки, насосы, направляющие и подшипники, каждый из которых требует своего подхода к смазке.
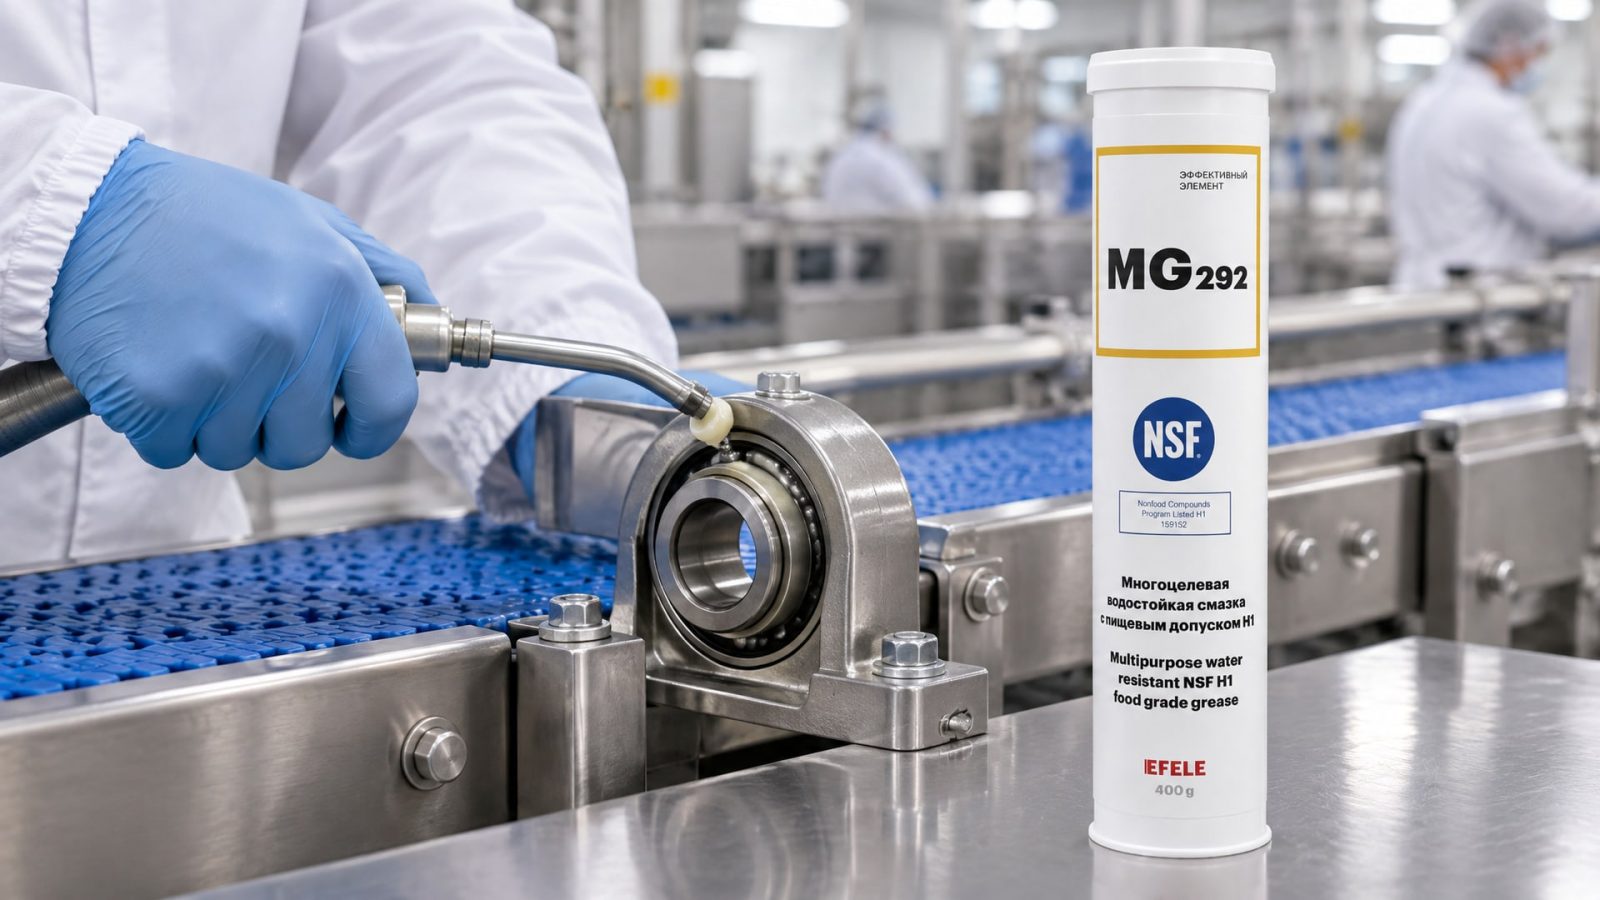
Например, подшипники открытого типа, расположенные над конвейером, попадают под прямую струю воды и требуют смазки с максимальной водостойкостью, класса NLGI 2 или 3 (более жесткие смазки лучше держатся при вымывании). Подшипники, защищенные кожухом, могут работать со смазкой более мягкой консистенции (NLGI 2).
Для ручного нанесения смазки на узлы используют шприцы-пистолеты, что требует хорошей консистенции смазки (обычно NLGI 2 или близко). Для централизованных систем смазки с микродозированием подходят более жидкие смазки (NLGI 1 или вязкость минерального масла класса ISO 32-46). Для точек, которые разбираются при ежедневной мойке, смазку используют в виде спрея или аэрозоля - это позволяет нанести тонкий слой и избежать накопления смазки, которая могла бы задерживать влагу.
Класс NLGI (по шкале National Lubricating Grease Institute) - это не мера липкости, а показатель консистенции смазки. NLGI 1 - мягкая, льется; NLGI 2 - обычная, пластичная; NLGI 3 - жесткая, для вертикальных узлов. Для washdown-условий рекомендуют смазки NLGI 2 или выше, потому что мягкая смазка быстрее вымывается водой.
Для высоконагруженных узлов трения, подверженных частой мойке, рекомендуется EFELE MG-292, обладающая пищевым допуском NSF H1 и высокой водостойкостью, что обеспечивает надежную защиту при интенсивных режимах мойки и дезинфекции. Этот выбор позволяет избежать частого переснащения и минимизирует риск преждевременного износа.
Мойка и дезинфекция оборудования на пищевом производстве: интеграция смазки в регламент HACCP
На пищевых производствах система HACCP (Hazard Analysis and Critical Control Points - анализ рисков и критические точки контроля) охватывает все этапы производства, включая обслуживание и мойку оборудования.
Выбор пищевой смазки с допуском H1 и ISO 21469 - это часть управления риском загрязнения продукта смазкой. Поэтому смазка должна быть задокументирована в HACCP-регламенте: ее тип, допуски, точки нанесения, периодичность замены и метод утилизации отработанной смазки.
При интеграции смазки в регламент мойки нужно учитывать ее совместимость с дезсредствами, которые используются на предприятии. Например, если вы используете гипохлорит натрия (отбеливатель) для дезинфекции, смазка должна быть им не повреждена. Если используется перекись водорода, окислительная стойкость смазки - критичный параметр. Рекомендуется запросить у поставщика смазки список протестированных и совместимых дезсредств либо провести собственное испытание на совместимость в лабораторных условиях перед внедрением.
Регулярная проверка смазки на предмет загрязнения, окисления и потери защитных свойств - часть программы обслуживания. На предприятиях с CIP-мойкой смазку часто полностью обновляют после каждого цикла мойки (для открытых подшипников) или на периодической основе (для защищенных узлов). Это гарантирует, что в узле всегда свежая, неокисленная смазка, способная защитить трение от износа и коррозии.
Чеклист выбора смазки для оборудования с постоянной мойкой
При выборе смазки для пищевого оборудования с CIP-мойкой используйте эту таблицу параметров, которые нужно проверить в TDS поставщика:
| Параметр | Требование | Где проверить в TDS |
|---|---|---|
| Пищевой допуск | NSF H1 обязателен | Food additives, Regulatory approvals |
| ISO 21469 | Желателен для высокой санитарной нагрузки | Certifications, Standards compliance |
| Загуститель | Алюминиевый комплекс, кальциевый сульфонат или полиуретан; НЕ литий | Thickener type, Composition |
| Водостойкость | ASTM D1264: потеря массы не более 3-5% | Water washout at 100 °C, Washdown performance |
| Температурный диапазон | Охватывает 70-80 °C (горячая мойка) | Operating temperature range |
| Совместимость с уплотнениями | EPDM, FKM, PTFE | Elastomer compatibility |
| Совместимость с дезсредствами | Указаны конкретные средства или pH-диапазон | Chemical compatibility, Sanitizer resistance |
| Консистенция | NLGI 2 для большинства узлов; NLGI 3 для вертикальных | Consistency grade (NLGI) |
| CIP-совместимость | Указана явно, если применимо | CIP-compatible, Easy to remove |
CIP-мойка на пищевых производствах: особенности выбора смазки для автоматизированных систем
CIP-мойка - это автоматизированная система, где смазка должна быть не просто водостойкой, но и легко вымываемой без остатков.
Остатки старой смазки, затвердевшие в зазорах, могут позже отслоиться и попасть в продукт или загрязнить сетку фильтра. Поэтому для CIP-систем смазка должна быть разработана специально с учетом полного удаления при щелочной мойке.
Процесс CIP-мойки обычно состоит из нескольких этапов: предполоскание горячей водой, контакт со щелочным раствором (часто 30-60 минут при 60-80 °C), полоскание горячей водой и полоскание холодной водой. Смазка, совместимая с CIP, должна размягчаться и вымываться на этапе щелочного контакта, не оставляя пленки или налета. В то же время она должна быть достаточно вязкой и адгезивной, чтобы держаться на узле до момента мойки и не растекаться по всей системе.
При выборе смазки для CIP проверяйте наличие в TDS фразы "suitable for CIP systems", "easy to remove" или "rinses cleanly with alkaline cleaners". Если такой информации нет, уточните у поставщика, был ли продукт протестирован в реальных CIP-условиях на вашем типе оборудования.
Также важно знать, требуется ли на вашей системе слив остатков смазки перед мойкой. На некоторых конструкциях (например, открытые подшипники) избыток смазки сливают шпателем или щеткой. На других (закрытые подшипники с уплотнениями) смазка остается внутри и должна полностью раствориться в щелочном растворе.
Сип-мойка на пищевых производствах: интеграция смазки в цикл автоматизированной уборки
На пищевых производствах CIP-система (ее также называют "СИП-мойка" по-русски) интегрирована в производственный процесс и работает по расписанию: как правило, после окончания смены или перед ее началом.
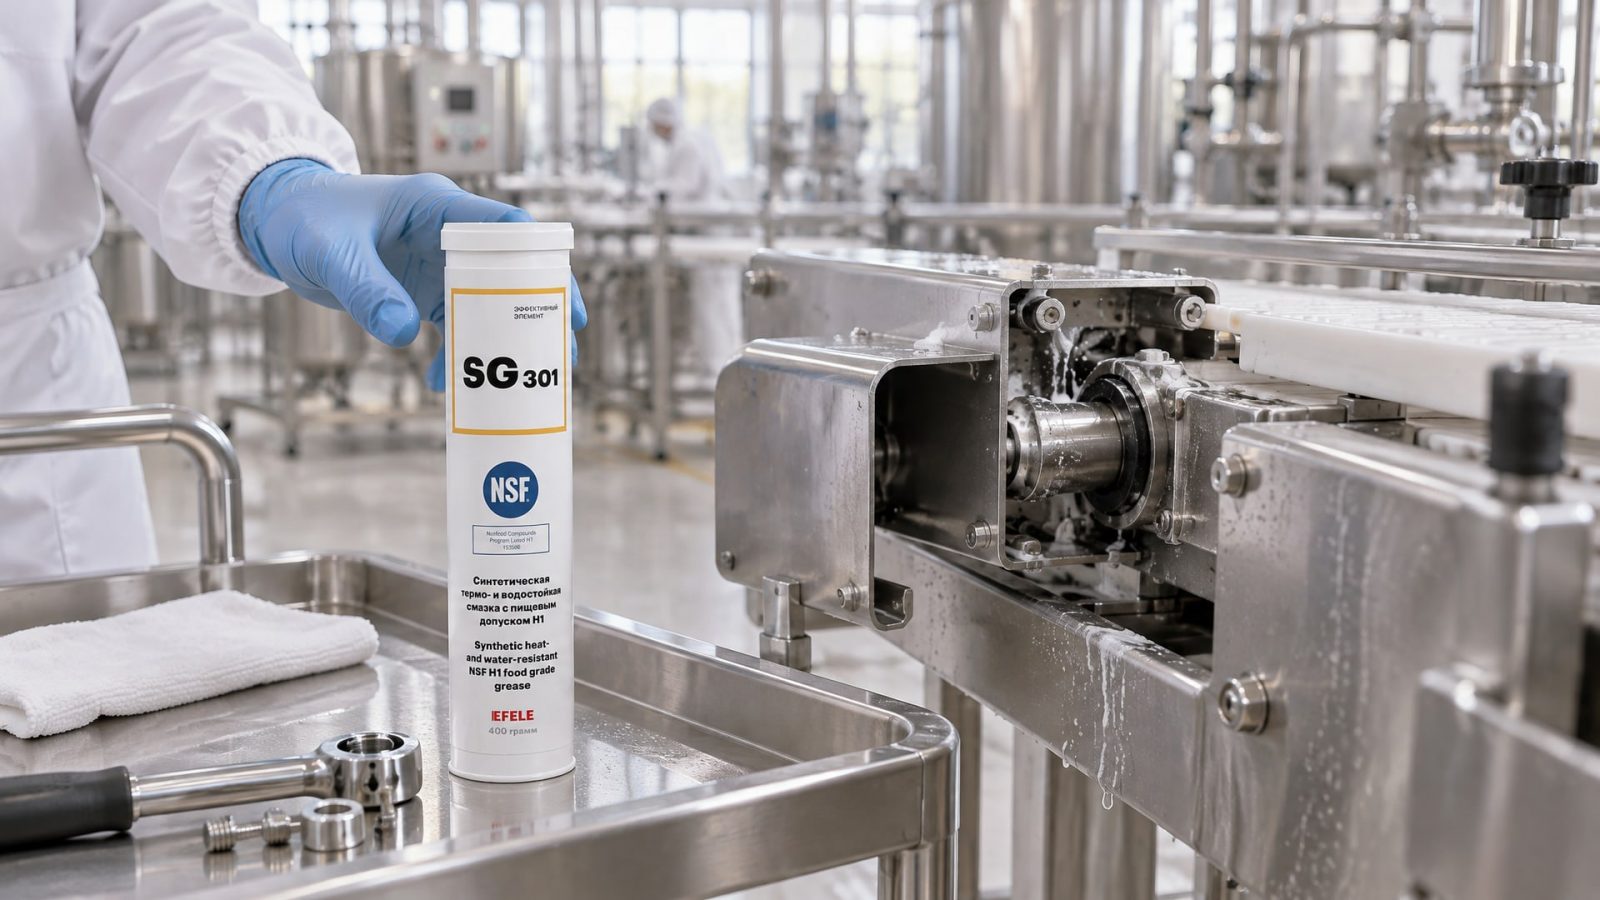
Смазка, которая используется на оборудовании с CIP-мойкой, должна быть совместима с этим циклом и не создавать дополнительных забот при уборке.
Один из частых вопросов - нужно ли переснащать смазку после каждого цикла мойки. Для открытых подшипников и узлов, которые разбираются при мойке, ответ - да, желательно наносить свежую смазку после каждого полоскания. Для защищенных узлов и подшипников, которые не разбираются, смазку переснащают реже, по графику обслуживания (раз в неделю, раз в месяц в зависимости от интенсивности работы). При этом смазка, которая осталась в узле, должна быть совместима со щелочным и кислотным ополаскиванием и не окисляться из-за попадания остатков дезсредств.
Из практики производств, внедривших CIP-системы, лучший результат дают смазки, которые полностью удаляются щелочью и легко вымываются горячей водой. В случаях, когда требуется термо- и водостойкая смазка с пищевым допуском NSF H1, EFELE SG-301 Spray обеспечивает удобство нанесения и надежную защиту узлов трения без необходимости в сложных циклах переснащения. Аэрозольная форма позволяет быстро нанести смазку на чистый узел после полоскания и избежать перерасхода.
Часто задаваемые вопросы
Чем H1 отличается от H2 и 3H?
NSF H1 - пищевой допуск для случайного контакта с пищей; используется в зонах, где контакт возможен, но не гарантирован. H2 - смазка для зон без контакта с пищей (например, внутренний механизм машины, скрытый от оператора). 3H - прямой контакт с пищей (разделители для кондитерских изделий, смазка для форм). Для оборудования с постоянной мойкой, если узел находится в зоне возможного контакта с продуктом или в зоне обработки пищи, обычно требуется H1.
Нужна ли для оборудования пищевого производства смазка, если контакт с пищей исключен конструкцией?
Если узел (например, редуктор конвейера или двигатель) защищен кожухом и физически отделен от пищи, H1 не обязателен - подойдет промышленная смазка. Однако если вероятен контакт через брызги, утечки или разборку при обслуживании, лучше выбрать H1, чтобы не рисковать при аудитах HACCP.
Как часто нужно переснащать смазку на оборудовании с CIP-мойкой?
Для открытых подшипников - после каждой мойки (то есть ежедневно или через день, в зависимости от графика мойки). Для защищенных подшипников и узлов внутри кожуха - по графику обслуживания, обычно раз в неделю или раз в месяц. При этом смазка, которая осталась в узле после мойки, должна быть совместима с щелочным и кислотным растворами и не окисляться.
Что проверить в TDS смазки перед закупкой для washdown-условий?
Проверьте: (1) наличие NSF H1 и желательно ISO 21469; (2) тип загустителя (алюминиевый комплекс, кальциевый сульфонат или полиуретан - не литий); (3) результат ASTM D1264 (потеря массы не более 3-5%); (4) диапазон рабочих температур (охватывает 70-80 °C); (5) совместимость с дезсредствами и указание на CIP-совместимость; (6) совместимость с вашими материалами уплотнений (EPDM, FKM, PTFE).
Почему литиевая смазка не рекомендуется для постоянной мойки?
Литиевый загуститель быстро гидролизуется при контакте с водой и щелочами, теряя консистенцию. Смазка вытекает из узла, и трущиеся поверхности остаются без защиты. Для washdown-условий рекомендуют алюминиевые комплексные, кальциевые сульфонатные или полиуреевые загустители, которые лучше сопротивляются вымыванию и окислению.
Какой класс NLGI выбрать для оборудования пищевых производств с CIP-мойкой?
Для большинства узлов подходит NLGI 2 (стандартная пластичная смазка). Для вертикальных узлов или высоконагруженных подшипников рекомендуют NLGI 3 (жесткая смазка, лучше держится при вымывании). Для ручного нанесения шприцем-пистолетом используют NLGI 2. Для центральных систем смазки - более мягкие варианты (NLGI 1 или масляные растворы).
Заключение
Выбор пищевой смазки H1 для оборудования с постоянной мойкой - это не просто покупка "пищевой" смазки, а подбор технического решения, которое должно удовлетворять трем требованиям одновременно: пищевому допуску (NSF H1 + желательно ISO 21469), высокой водостойкости и стойкости к агрессивным моющим и дезинфицирующим средам, а также совместимости с материалами оборудования. Используйте чеклист проверки TDS, обратите внимание на тип загустителя (избегайте простых литиевых смазок), убедитесь в стойкости к вашему режиму мойки (температура, pH, дезсредства) и проверьте совместимость с уплотнениями и нержавеющей сталью.
Следующий шаг - запросить у поставщика смазки технический лист (TDS) и лист безопасности (SDS) для конкретного продукта, сверить его с требованиями вашей HACCP-системы и, если возможно, провести пилотное испытание на одном участке оборудования перед полным внедрением. Это минимизирует риск выхода оборудования из строя из-за неправильной смазки и гарантирует соответствие пищевой безопасности при аудитах.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазывать двери дома и как универсальная смазка поможет решить бытовые проблемы.
Узнайте, какой фиксатор резьбы лучше выбрать для надежного соединения, учитывая условия эксплуатации и необходимость демонтажа.
Узнайте, как смазать дверные петли автомобиля, чтобы навсегда избавиться от раздражающего скрипа и обеспечить плавную работу дверей.