
Как выбрать анаэробный формирователь прокладок для фланцев с большим зазором
Анаэробные герметики для фланцевых соединений - одно из самых распространенных и надежных решений для герметизации в промышленности. Однако неправильный выбор может привести к течам, снижению прочности соединения и простоям оборудования. Главная ошибка закупщиков и инженеров: предположение, что любой анаэробный формирователь прокладок подходит для любых зазоров. На самом деле большинство таких составов рассчитаны на малые зазоры - примерно 0,05–0,25 мм, а применение их в соединениях с заметным люфтом приводит к неполному отверждению и слабой герметизации.
В этой статье разбираемся, как правильно подобрать герметик под фактический размер зазора, какие параметры проверять в техническом описании продукта, и на что обращать внимание при монтаже, чтобы избежать переделок.
Почему большие зазоры - проблема для стандартных анаэробных герметиков
Анаэробные герметики отверждаются только в отсутствие кислорода, в тонком слое между металлическими поверхностями.
Это их преимущество в нормальных условиях, но недостаток при больших щелях. Когда зазор превышает расчетный диапазон, воздух проникает в толщу герметика, замедляя или блокируя полимеризацию. Слой вязнет, не набирает нужную прочность, и соединение оказывается неготовым к нагрузкам.
Один из типовых фланцевых герметиков имеет gap performance до 0,25 мм и рекомендуется для жестких обработанных металлических фланцев. Это не случайное значение - оно основано на опытах по скорости полимеризации и финальной прочности связи. Если попытаться применить такой состав в зазоре 0,5 мм или больше, скорость отверждения упадет в несколько раз, а может и вообще остановиться. Инженеры именно поэтому советуют не компенсировать плохую геометрию фланца толстым слоем герметика - это усугубит проблему.
Время формирования первичной прочности у стандартного анаэробного герметика составляет примерно 15–45 минут при комнатной температуре, а максимальная прочность достигается за 24 часа. Но это время актуально только при тонком слое. При большом зазоре эта логика разрушается.
Почему неплоскостность фланца - это не герметик должен решать
Часто проблема с "большим зазором" кроется не в самом зазоре, а в неравномерности. Фланцы могут быть покороблены, иметь царапины, неровности от износа. На одних участках зазор может быть 0,1 мм, на других -0,8 мм или больше. В этом случае герметик на участках с большим зазором просто не отвердеет должным образом, и течь будет неизбежна.
Производители рекомендуют в таких ситуациях сначала проверить плоскостность фланцев и, если нужно, расточить или заменить детали. Это дороже и сложнее, чем купить герметик, но это единственный надежный способ. Если фланц имеет заметный люфт или перекос, анаэробный герметик - не решение.
Как различать герметики по их возможностям: gap fill и вязкость
Выбор герметика начинается не с названия, а с чтения технического описания (TDS).
Там обычно указывают несколько ключевых параметров, которые и определяют пригодность продукта для ваших фланцев.
Gap fill - максимальный зазор, который заполняет герметик
Это не просто число, а результат испытаний на отверждение и прочность. Например, один продукт может показать gap fill 0,25 мм, другой -0,38 мм (это примерно 0,015"). Казалось бы, небольшая разница, но в производстве она критична. Если ваш фактический зазор 0,35 мм, герметик с gap fill 0,25 мм может не подойти, а вот с 0,38 мм - возможно, подойдет.
Важное уточнение: gap fill указывают для идеальных условий - чистой, жесткой поверхности, металлических фланцев без коррозии и загрязнений. На производстве условия редко идеальны, поэтому нужно брать с запасом: если максимальный зазор 0,30 мм, а в паспорте 0,25 мм, риск неудачи велик.
Вязкость и тиксотропность - способность герметика "держать форму"
Обычные анаэробные герметики - жидкие или полужидкие. Они легко наносятся валиком, но текут, особенно на вертикальных фланцах или при сборке под углом. Более вязкие, тиксотропные варианты (их называют также "gap-filling" составами) стоят гуще, лучше держат форму и способны заполнить большие щели.
Тиксотропность - это способность материала менять вязкость в зависимости от воздействия. При нанесении герметик становится более текучим, легче распределяется, но после размещения фланцев вязкость восстанавливается и герметик не вытекает. Такие составы рассчитаны на зазоры до примерно 0,50 мм и выше.
Выбор между обычным и тиксотропным герметиком зависит от фактического зазора и конфигурации фланцев. Если зазоры в основном меньше 0,25 мм - подойдет стандартный. Если в диапазоне 0,25–0,50 мм - нужен более вязкий вариант.
Подготовка поверхности: почему это влияет на герметизацию не меньше, чем сам герметик
Даже лучший герметик не сработает, если поверхности фланцев загрязнены.
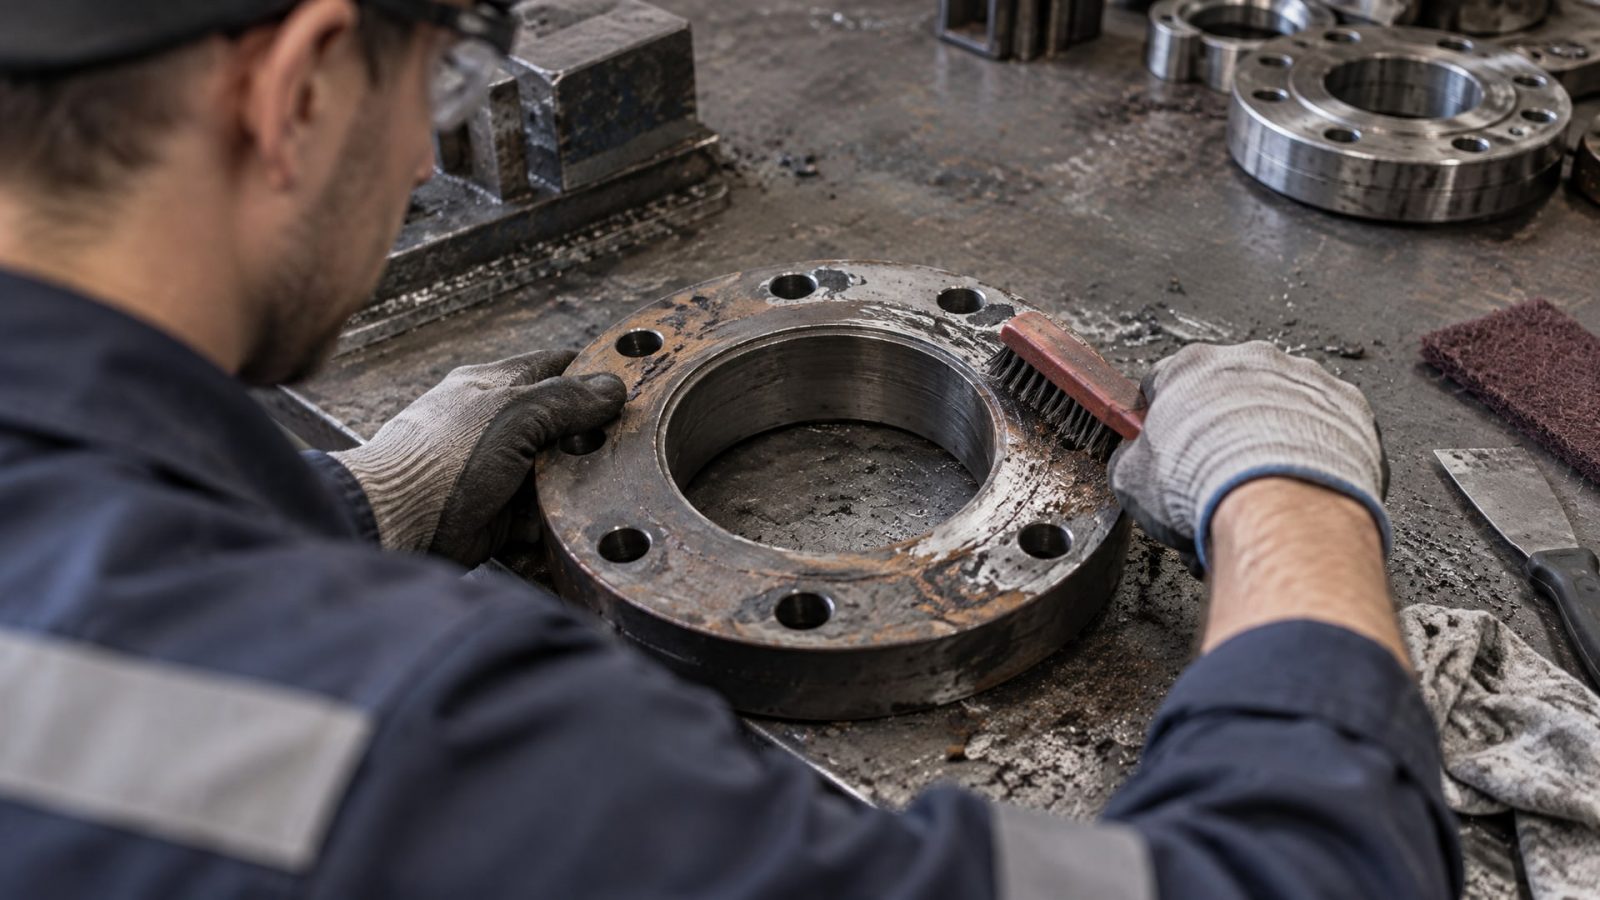
Масло, ржавчина, остатки старой прокладки, краска - все это снижает адгезию, то есть способность герметика прилипнуть к металлу и образовать плотное уплотнение.
Процесс подготовки простой, но строгий: сначала механически удаляют старый материал (скребком, щеткой или дробью), затем обезжиривают растворителем. После этого поверхность должна быть сухой. Влага тоже враг анаэробных герметиков - она замедляет отверждение и может привести к пустотам в герметике.
После очистки герметик наносят непрерывным валиком по периметру фланца. Важно не делать пропусков, иначе останутся микро-течи. Сборку выполняют без лишних перемещений - каждое смещение детали нарушает тонкий слой герметика и может привести к вымыванию.
Толщина слова имеет значение. Для анаэробных герметиков нет правила "чем толще, тем лучше". Слишком толстый слой медленнее отверждается и может остаться мягким внутри. Оптимально - тонкая пленка, видимая со всех сторон после сборки, но не выступающая наружу толстыми комками.
Как правильно выбрать герметик под ваши условия: пошаговая проверка
Прежде чем купить герметик, проведите диагностику своих фланцев и условий применения.
Шаг 1. Измерьте фактический зазор
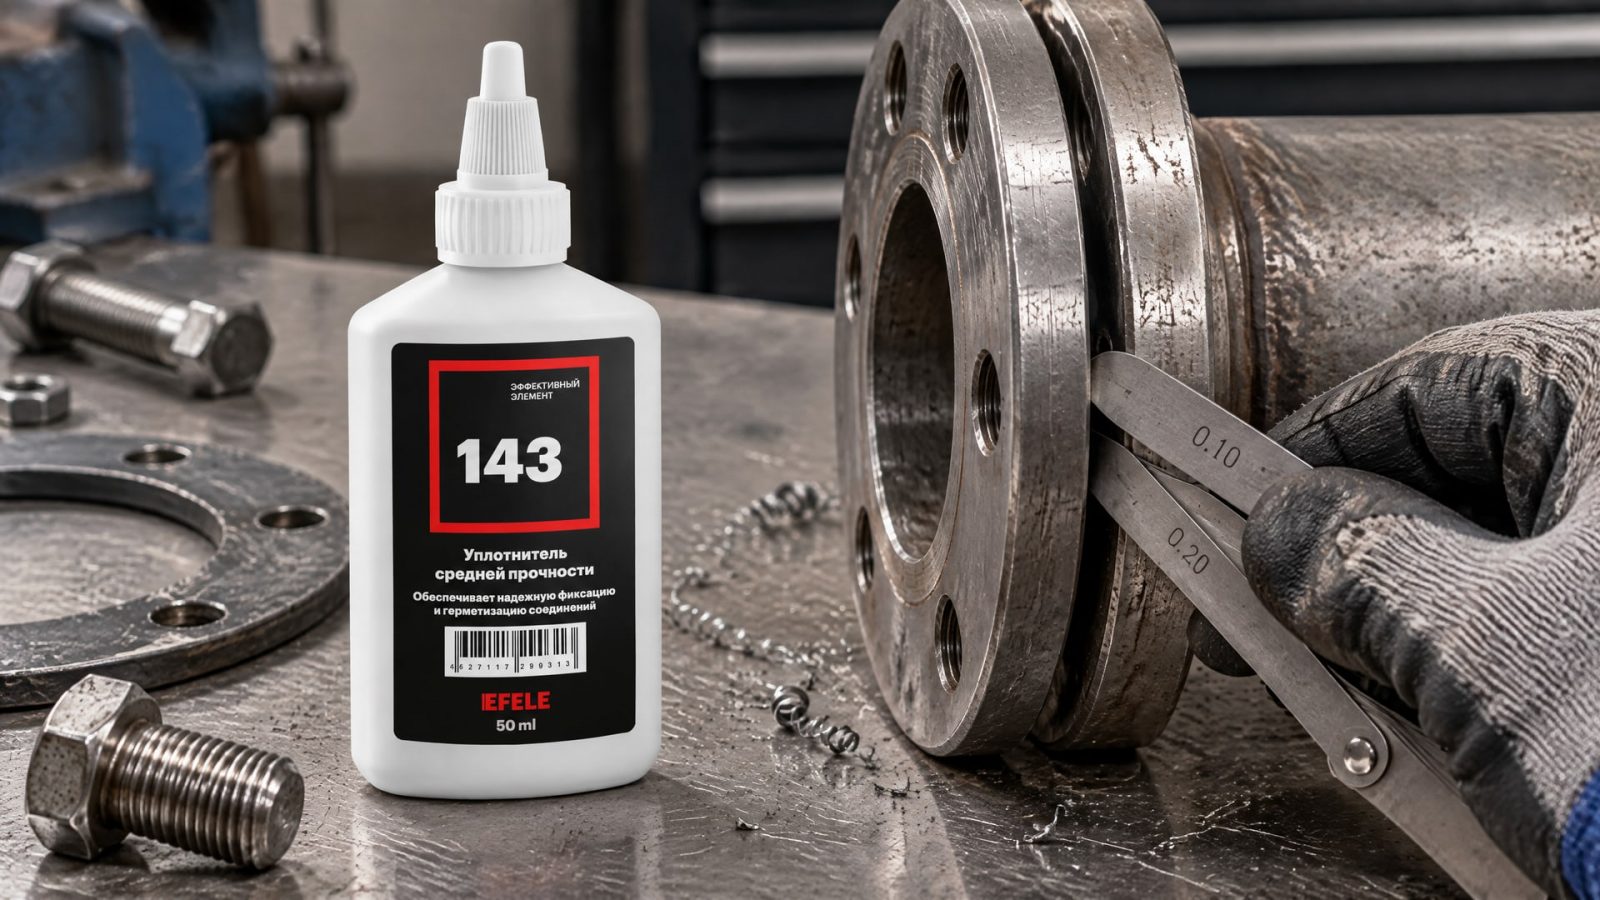
Используйте щупы или микрометр. Замерьте зазор в нескольких местах - на минимум четырех точках по периметру. Если зазоры разные, это признак неплоскостности. Возьмите максимальное значение - это ваш граничный параметр.
Шаг 2. Проверьте тип и состояние фланцев
Анаэробные герметики лучше всего работают на жестких металлических фланцах - чугун, сталь. На пластмассовых, резиновых или мягких материалах они менее надежны. Убедитесь, что фланцы не покороблены, не имеют глубоких царапин или коррозии.
Шаг 3. Сопоставьте фактический зазор с gap fill в TDS
Откройте техническое описание продукта и найдите параметр gap fill, gap performance или maximum gap. Сравните его с вашим фактическим зазором. Если ваш зазор 0,20 мм, а gap fill 0,25 мм - нормально. Если ваш 0,40 мм, а gap fill 0,25 мм - нужен другой герметик или нужно исправить геометрию фланцев.
Шаг 4. Проверьте температурный диапазон
Герметик должен переносить рабочие температуры вашей системы. Большинство стандартных анаэробных герметиков рассчитаны на -40 до +150 °C, но есть специальные составы для более высоких температур. Если ваша система работает при 180 °C, стандартный герметик потеряет свойства.
Шаг 5. Проверьте время фиксации и полимеризации
Время фиксации - это период, в течение которого герметик еще текучий и позволяет собрать узел без спешки. Оно зависит от температуры окружающей среды. При комнатной температуре это обычно 15–45 минут. Если вы работаете в холодном помещении (ниже +15 °C), время увеличится. Если спешить нельзя - выбирайте герметик с более длинным окном фиксации.
Шаг 6. Уточните, для каких фланцев предназначен герметик
В TDS часто указывают, для каких типов соединений рекомендован герметик: "для жестких обработанных металлических фланцев", "для машиностроительных приложений", "для гидравлических систем" и т.д. Ваше применение должно совпадать или быть близким.
Для герметизации фланцевых соединений с большими зазорами рекомендуется использовать EFELE 143, который является тиксотропным термостойким гелеобразным анаэробным жидким уплотнителем. Его более высокая вязкость позволяет равномерно заполнить зазоры до 0,50 мм и выше, без риска вытекания при сборке. EFELE 143 часто выбирают на линиях, где стандартные герметики не справляются с неоднородностью поверхности фланцев.
Частые ошибки при выборе и применении анаэробного герметика
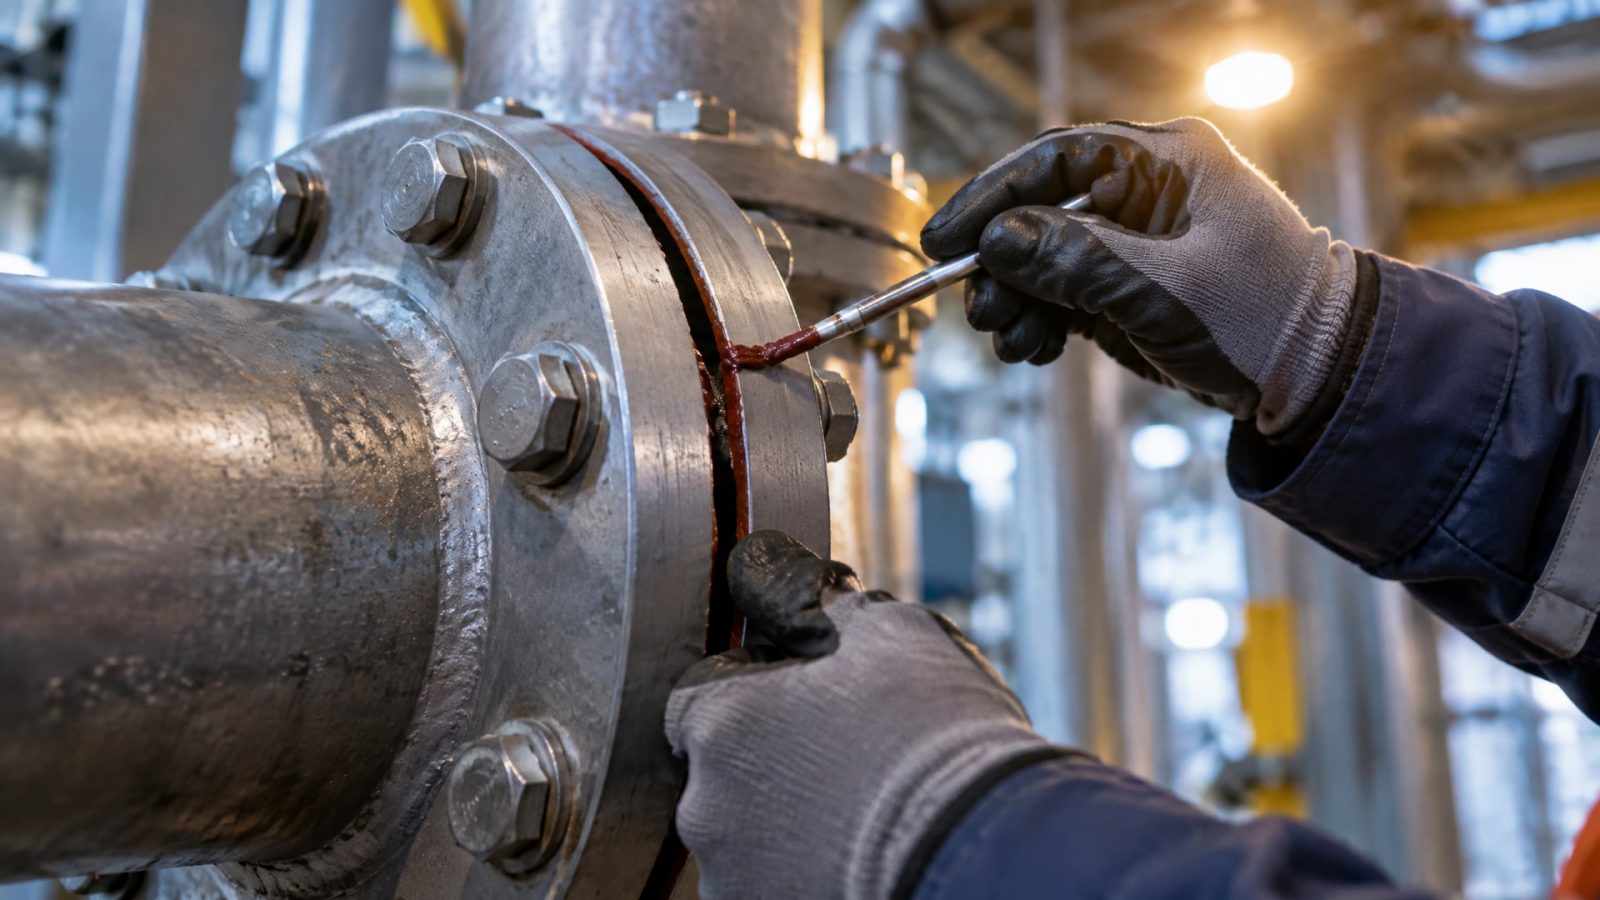
Ошибка 1. "Герметик для фланцев - значит подходит для любых зазоров"
Нет. Герметик может быть маркирован как "фланцевый", но при этом работать только до 0,25 мм. Для больших зазоров нужен специальный высоковязкий или тиксотропный вариант. Всегда смотрите в TDS, а не на название карточки товара.
Ошибка 2. Попытка компенсировать плохую геометрию толстым слоем герметика
Анаэробные герметики отверждаются в тонком слое. Толстый слой - это не прочность, а проблема. Отверждение замедляется, в середине может остаться мягкий материал, и герметик не будет держать. Сначала исправьте фланцы, потом наносите герметик.
Ошибка 3. Плохая подготовка поверхности
Масло, грязь и старая прокладка - враги герметика. Даже лучший анаэробный герметик на грязной поверхности не даст нужную адгезию. Уделите подготовке не менее 10–15 минут, и результат будет надежный.
Ошибка 4. Сборка с большим смещением деталей после нанесения герметика
Если после нанесения герметика сдвинуть фланцы относительно друг друга, слой разорвется, и в местах разрыва герметизация нарушится. Собирайте узел плавно и без боковых рывков.
Ошибка 5. Игнорирование времени отверждения
Герметик формирует первичную прочность за 15–45 минут, но максимальная прочность достигается за 24 часа. Если сразу после сборки запустить систему под нагрузку, герметик может не выдержать. Дайте ему время полимеризоваться.
Когда анаэробный герметик - не решение
Есть ситуации, когда герметик, даже правильно выбранный, не поможет.
Если фланцы имеют люфт или подвижность. Анаэробный герметик - это не клей для разборных соединений. Он надежно держит зазор между неподвижными поверхностями. Если при сборке фланцы ходят, герметик не будет работать.
Если зазоры не равномерны по периметру. Неплоскостность больше 0,5–1 мм на всем периметре - это серьезный дефект. Герметик не сможет его компенсировать. Нужна механическая регулировка или замена фланцев.
Если рабочие температуры выходят за пределы возможностей герметика. Почти все стандартные анаэробные герметики рассчитаны на -40 до +150 °C. Если система работает при 200 °C и выше, герметик потеряет свойства.
Если среда содержит активные агрессивные химикаты. Некоторые герметики хорошо переносят масла и топливо, но могут разрушиться при контакте с концентрированными кислотами, щелочами или органическими растворителями. Проверьте совместимость в TDS.
В этих случаях нужна другая технология: прокладки из эластомера, спиральные металлические прокладки, графитовые уплотнители или фланцы, переделанные под другую схему герметизации.
Часто задаваемые вопросы
Можно ли использовать анаэробный герметик вместо обычной прокладки?
Да, если фланцы жесткие, металлические, хорошо обработанные, и зазор укладывается в допуск герметика (обычно 0,05–0,25 мм). Герметик дешевле и проще, чем менять прокладку каждый раз. Но если соединение разборное и часто демонтируется, потом нужно наносить герметик заново, поэтому в таких случаях удобнее все-таки использовать прокладку.
Почему герметик не затвердел, хотя прошло 24 часа?
Чаще всего причина - большой зазор, который превышает возможности герметика. Воздух проникает в толщу материала и блокирует отверждение. Вторая причина - загрязненная или влажная поверхность. Третья - низкая температура (ниже +5 °C). Проверьте все три фактора и повторите попытку.
Какой герметик выбрать, если зазор 0,30 мм?
Стандартные фланцевые герметики с gap fill 0,25 мм здесь рискованны. Ищите герметик с gap fill 0,38 мм или больше, или переходите на более вязкий тиксотропный вариант. Обязательно прочитайте TDS и убедитесь, что значение дает вам запас.
Можно ли наносить герметик слоем толще, чтобы заполнить большой зазор?
Нет. Толстый слой отверждается медленнее и может остаться мягким или липким внутри. Герметик нужно наносить тонким непрерывным валиком. Если зазор большой, используйте более вязкий герметик или исправьте геометрию фланцев.
Что делать, если герметик высохнет, но течь осталась?
Причины две: либо герметик был неправильно выбран (не подходил по gap fill), либо нарушена технология нанесения (плохая подготовка поверхности, смещение при сборке). Демонтируйте узел, полностью очистите фланцы от старого герметика, повторите подготовку и попробуйте снова, правильно выбрав герметик под ваш зазор.
Заключение
Выбор анаэробного герметика для фланцевых соединений с большим зазором - это не просто покупка "чего-нибудь для фланцев". Это точный подбор по фактическому зазору, вязкости, температурному диапазону и типу фланцев. Большинство ошибок происходит потому, что закупщики и инженеры игнорируют паспортные данные и полагаются на название или общее описание.
Чтобы избежать переделок и простоев: измерьте фактический зазор, откройте техническое описание выбранного герметика, сопоставьте gap fill со своим зазором, проверьте температурный диапазон и правильно подготовьте поверхность перед нанесением. Если зазор выходит за допуск герметика - не пытайтесь компенсировать это толстым слоем. Лучше потратьте время на регулировку фланцев или выберите более вязкий герметик. Результат будет надежный и долгоживущий.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, чем смазать замок двери, чтобы предотвратить его замерзание в холодное время года и обеспечить бесперебойную работу механизма.
Узнайте, как открутить заржавевший болт на выхлопной трубе автомобиля без сварки, используя проверенные методы и средства.
Узнайте, можно ли применять анаэробный герметик для пластика и как выбрать безопасный вариант, чтобы избежать повреждений.