
Как смазать упаковочное оборудование, чтобы смазка не попала в продукт
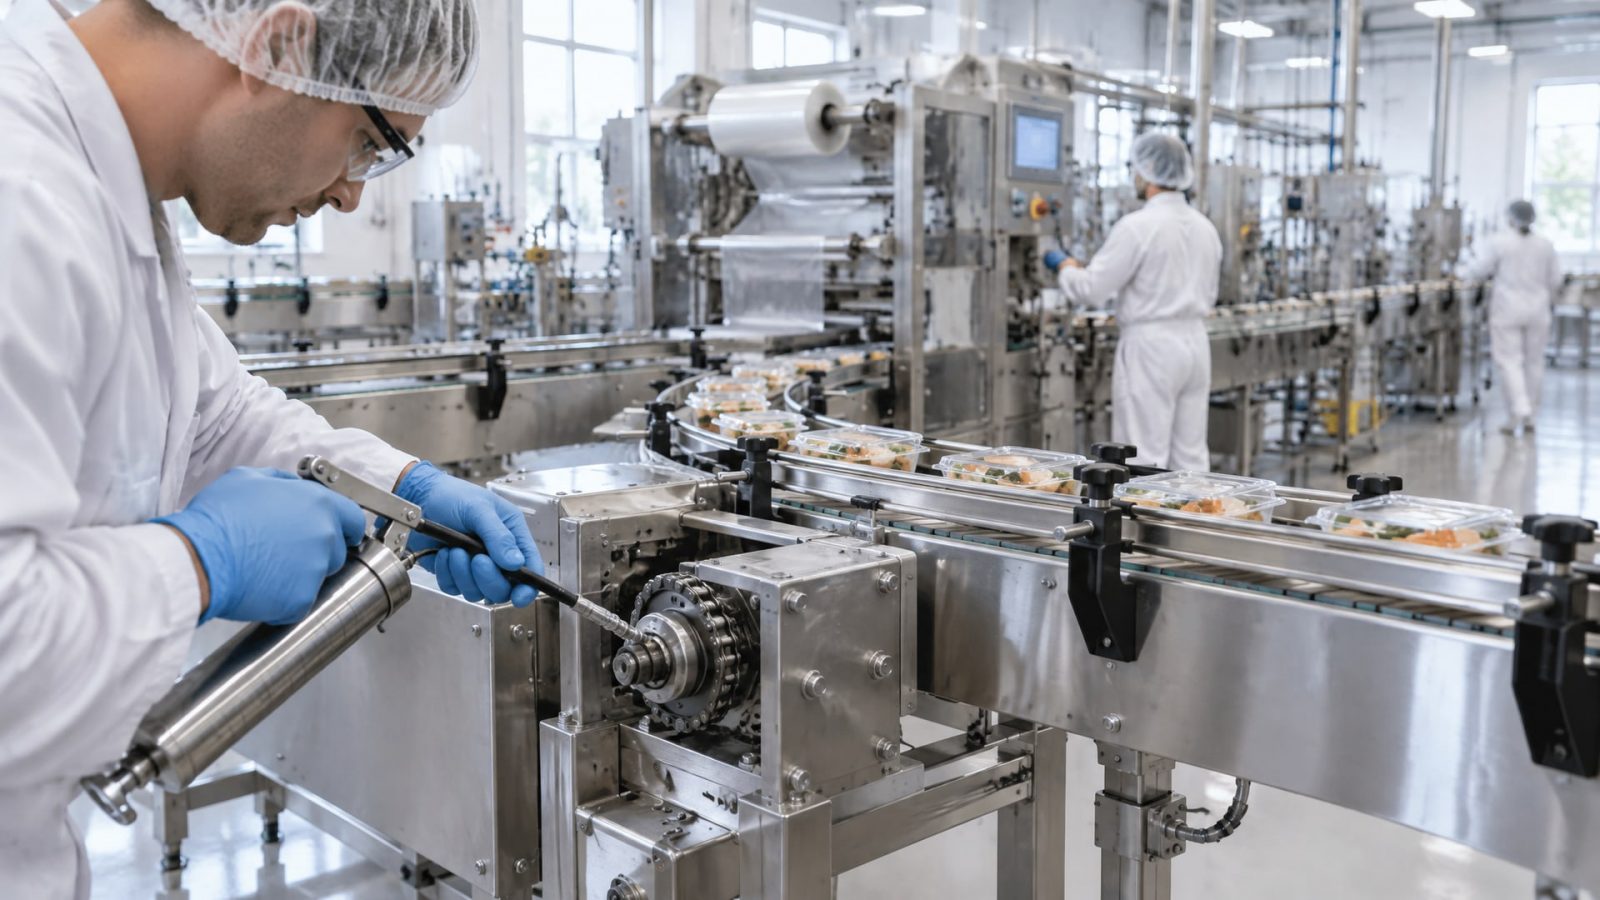
Упаковочное и фасовочное оборудование работает в особых условиях: узлы смазки находятся часто в непосредственной близости от открытого продукта, где любая капля, масляный туман или центробежный выброс могут привести к загрязнению. Задача защиты продукта от попадания смазочного материала решается не только выбором правильной смазки, но и пониманием классификации допусков, конструкции узлов и регламента нанесения.
Статья разбирает, какие стандарты регулируют смазки на упаковочном оборудовании, как различаются категории допусков, где именно возникает риск контакта, и какие практические меры предотвращают загрязнение продукта.
Стандарты и допуски: ISO 21469 и NSF H1/H2
Международный стандарт ISO 21469:2006 устанавливает гигиенические требования к смазкам, которые могут иметь случайный контакт с пищей, фармацевтической продукцией или косметикой.
Стандарт охватывает не только химический состав смазки, но и весь цикл ее производства, упаковки, обращения и применения на производстве. Это означает, что смазка должна быть отслеживаема, правильно маркирована, хранится в надлежащих условиях и применяется в соответствии с регламентом.
В США используется норма 21 CFR § 178.3570, которая описывает смазки с допустимым случайным контактом с пищей и прямо разрешает их применение на оборудовании для производства, упаковки, переработки, транспортировки и хранения пищевых продуктов при соблюдении условий раздела.
Практическая классификация NSF делит допуски на три категории. Категория H1 используется для смазок, которые могут иметь случайный контакт с пищей - например, на цепях, редукторах, подшипниках и гидроцилиндрах упаковочной машины, если они расположены в зоне над открытым продуктом или в месте, откуда возможна миграция смазки. Категория H2 предназначена для смазок на участках, где контакт с пищей исключен - например, на внешних узлах, далеко от продуктовой зоны. Категория 3H используется для вспомогательных составов (например, разделительных агентов), которые должны быть полностью удалены перед запуском производства, и отличается от H1 тем, что допускает прямой контакт с пищей.
Часто встречается ошибочное отождествление категорий: H1 не означает нулевой риск загрязнения, а допускает только контролируемый случайный контакт в пределах регламентируемых норм (ориентировочно до 10 ppm попадания в конечный продукт). H1 и 3H - разные категории с разными назначениями; H1 - для инцидентного контакта, 3H - для намеренного контакта и последующего удаления.
Риск-зоны на упаковочном оборудовании
На упаковочных и фасовочных линиях риск попадания смазки в продукт возникает в нескольких типичных местах.
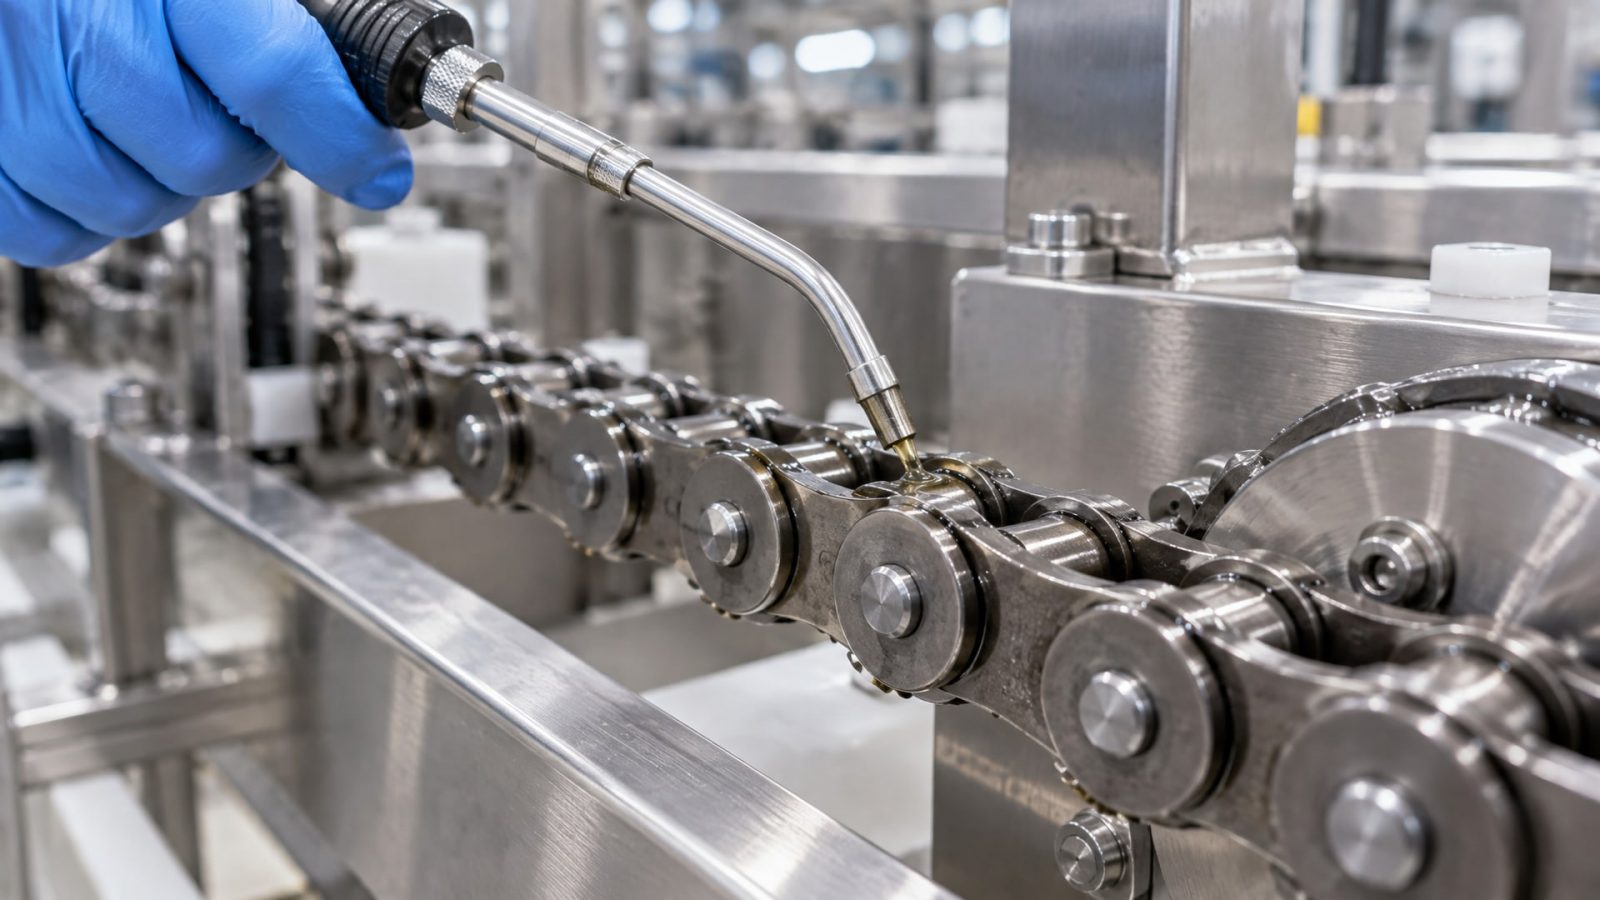
Цепи и редукторы над конвейером или в месте прохождения упаковки выделяют масляный туман при работе. Подшипники и уплотнения на ведущих валах и роликах могут протекать, особенно если давление нагнетания превышено или уплотнение износилось. Гидроцилиндры и пневмоцилиндры с открытыми штоками и боковыми выводами часто расположены над продуктом, и при срабатывании разбрызгивают смазку или рабочую жидкость. Направляющие и скольжения на захватах, толкателях и манипуляторах накапливают смазку, которая стекает или выдавливается при близком контакте с упаковкой.
Для каждого из этих узлов нужно оценить траекторию возможного попадания смазки в продукт. Если узел находится непосредственно над открытым продуктом, утечка попадет сразу. Если узел расположен сбоку или на расстоянии, нужно проверить, может ли смазка мигрировать через конвейерную ленту, попасть на упаковку и затем перейти на продукт. Если путь миграции полностью исключен конструкцией машины (например, узел на внешней раме, отделенный защитным кожухом), допускается применение H2-смазки. На практике для упаковочных линий часто выбирают H1 по умолчанию для большинства узлов, чтобы исключить ошибку персонала и риск неправильной заливки.
Выбор смазки: критерии и стандартные решения
Выбор смазки для упаковочного оборудования начинается не с классификации H1/H2, а с анализа нагрузок, температур, скоростей и типов контакта в каждом узле.
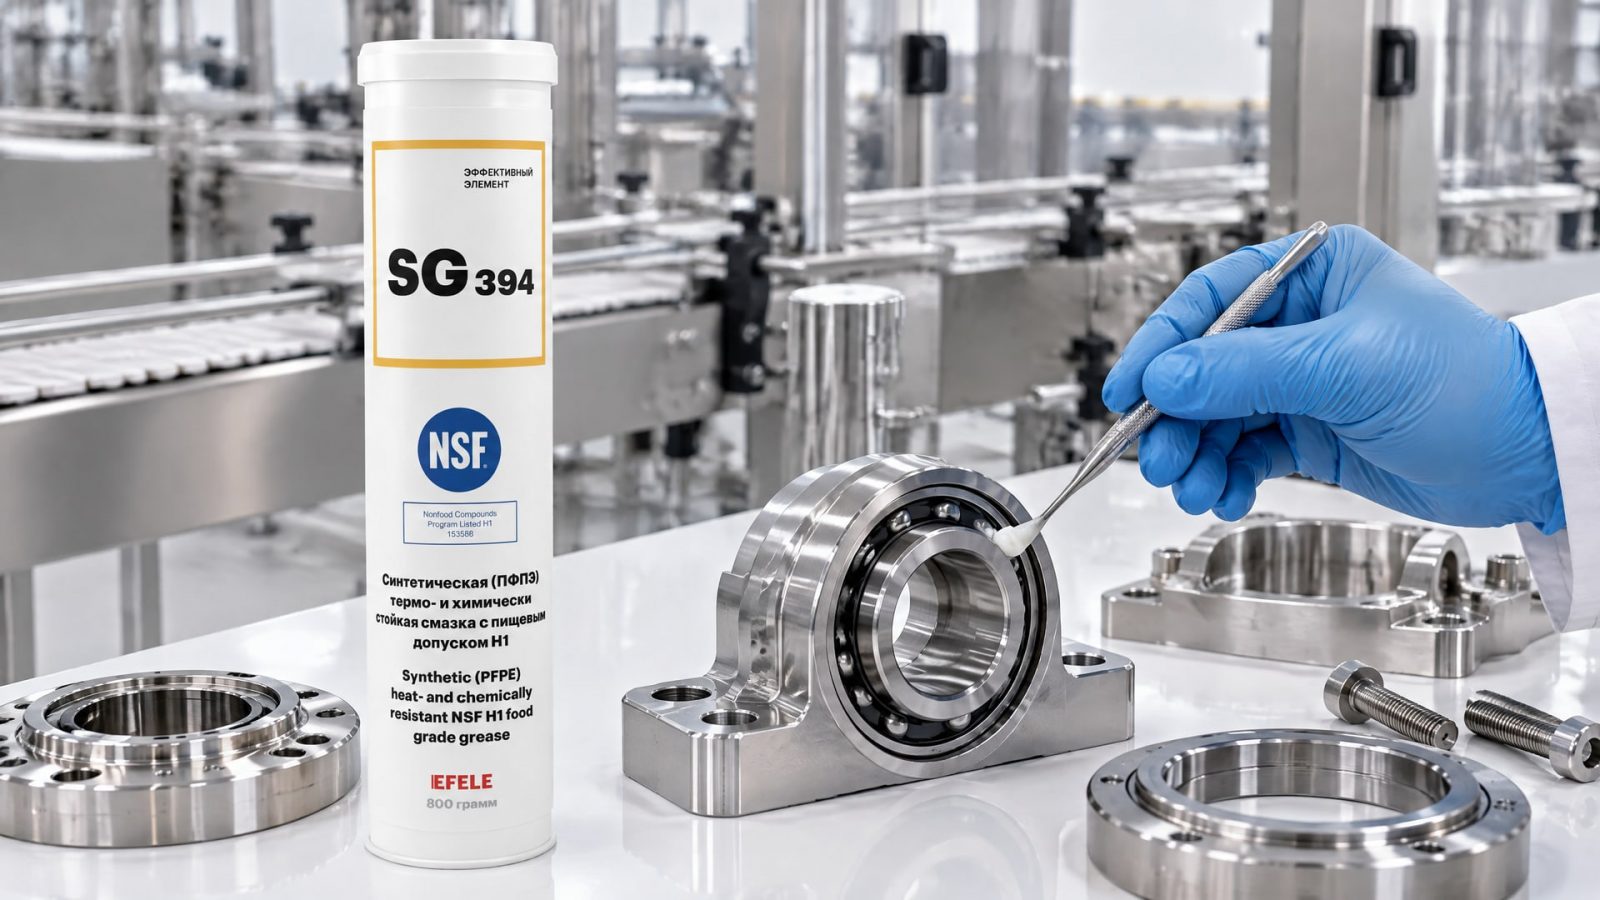
После этого проверяется допустимость контакта с продуктом. Узел может требовать литиевой смазки повышенной несущей способности, но если он расположен в риск-зоне, смазка должна иметь сертификат NSF H1. Альтернативно, можно перенести узел за пределы риск-зону (например, редуктор с внешней стороны в герметичный кожух) и использовать обычную индустриальную смазку H2.
Для узлов, работающих при высоких температурах (60–80 °C и выше), где одновременно требуется термо- и химстойкость с пищевым допуском, применяют специализированные составы. Например, EFELE SG-394 - пластичная смазка с NLGI 2, допустимым температурным диапазоном от -40 до +160 °C и сертификатом NSF H1, которая на многих упаковочных линиях прижилась именно благодаря сочетанию температурной стабильности и предсказуемого поведения при дозировании.
Для легконагруженных узлов, требующих универсального масла с высокой степенью очистки и пищевым допуском, выбирают масла ISO VG 32–46. Для более тяжелых условий (цепные передачи, редукторы) берут смазки NLGI 1–2. Ключевой параметр - адгезия (способность смазки удерживаться на поверхности без стекания); смазка с низкой адгезией будет течь и попадать в продукт быстрее, несмотря на правильный допуск.
На смежных производствах (фармацевтика, косметика) требования могут быть жестче: часто требуют сертификат ISO 21469 в дополнение к NSF H1. ISO 21469 добавляет требования по аудиту производства смазки, трассируемости сырья, гигиеничной упаковке, маркировке и документированию всего цикла применения на предприятии. Если такие требования действуют, нужно запросить у поставщика смазки не только паспорт с указанием H1, но и сертификат соответствия ISO 21469 и отчет об аудите.
Дозирование и контроль: как исключить переливы
Правильный выбор смазки теряет смысл, если дозирование некорректно.
Переизбыток смазки на узле приводит к увеличению температуры, вязкого сопротивления и, главное, к повышенному разбрызгиванию и течи. Для пластичных смазок на упаковочном оборудовании типичный регламент предусматривает нанесение тонкой пленки (несколько десятков миллиграммов на узел) с интервалом 2–4 недели; для масел - капельное или циркуляционное дозирование с расходом 0,5–2 л/смену в зависимости от типа передачи.
Персонал должен быть обучен различать смазки по маркировке и цвету. На упаковочной линии, где работают H1-смазки, недопустимо случайно залить обычную индустриальную смазку в узел над продуктом. Для этого применяют цветную маркировку емкостей, отдельные тубы и шприцы для H1-материалов, а также систему FIFO (первый вошел - первый вышел) при хранении. Если смазка хранится в ведре или бочке, емкость должна быть герметична, защищена от пыли, влаги и остатков предыдущего материала.
Во время обслуживания персонал должен удалять излишки смазки с узла при помощи чистой ткани или салфетки (без ворса), но не протирать так интенсивно, чтобы удалить всю защитную пленку. После сборки узла нужно проверить отсутствие видимых остатков смазки в непосредственной близости от продукта. Если смазка все же попала на упаковку, упаковку удаляют и контаминированный участок конвейера вытирают чистой влажной тканью.
Регламент и тестирование: как подтвердить соответствие
На предприятиях пищевой, фармацевтической и косметической промышленности действуют регламенты применения смазочных материалов, которые включены в общий санитарно-гигиенический регламент цеха.
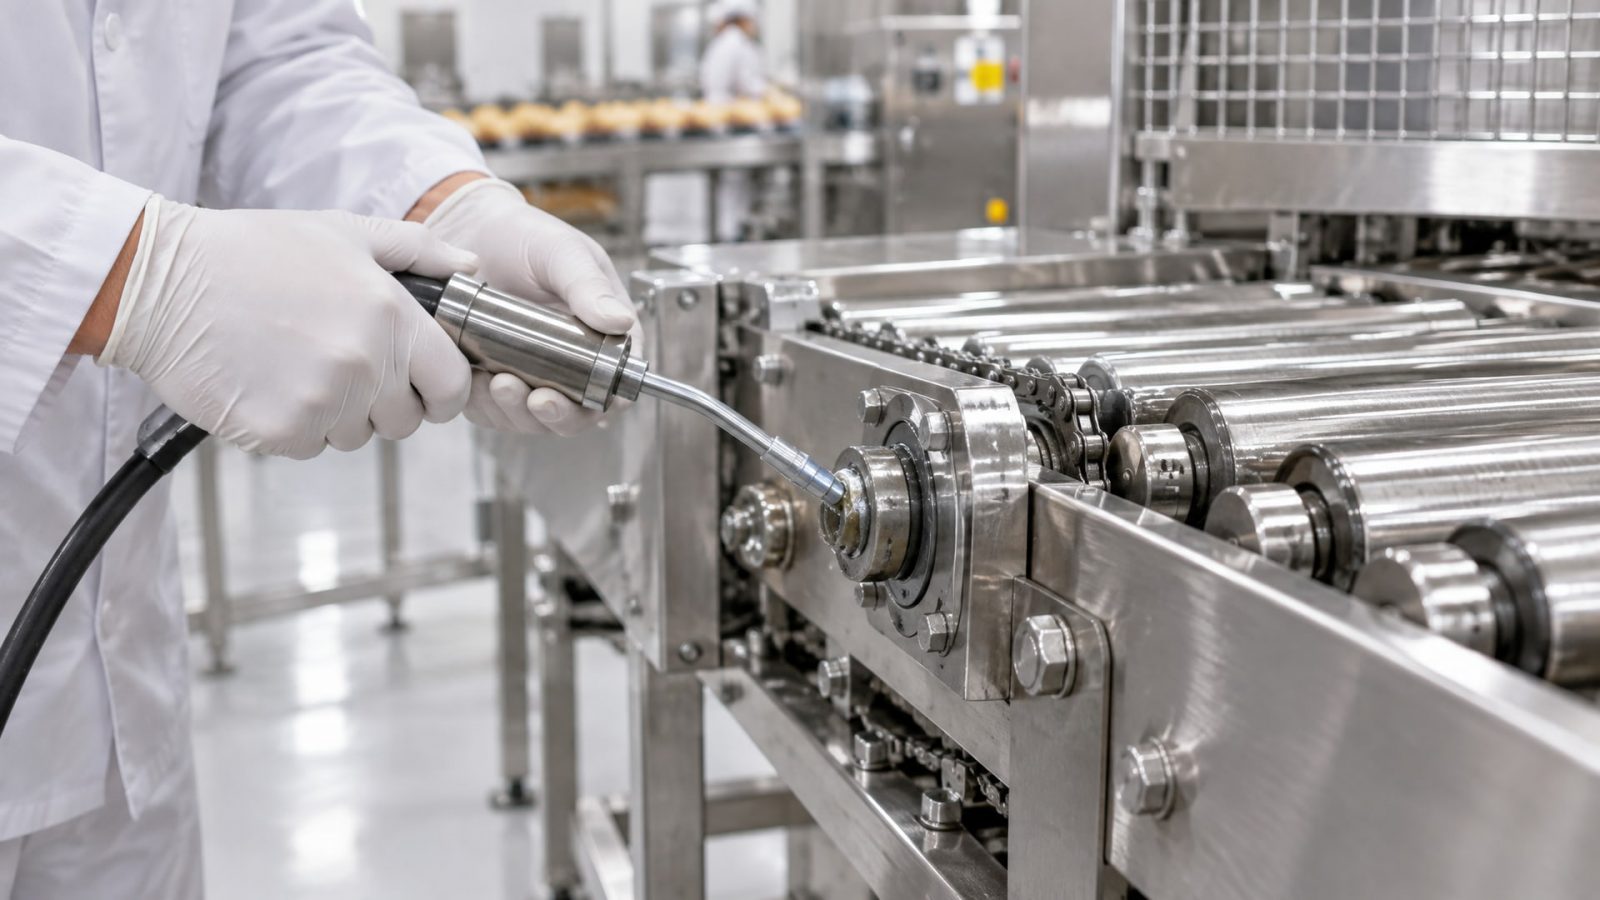
Регламент должен содержать список одобренных смазок с указанием их NSF-категории (H1, H2, 3H), назначения (узел, передача), интервала обслуживания, способа нанесения (кисть, тубус, капельница) и действий при загрязнении.
Каждый квартал или полугодие смазочные материалы проверяют на соответствие спецификации. Для пластичных смазок проверяют вязкость базового масла, консистенцию (NLGI), температуру каплепадения и адгезию. Для масел проверяют вязкость, индекс вязкости, кислотное число, наличие механических примесей и воды. Если смазка долго хранилась или подвергалась экстремальным температурам, ее переоценивают. Образцы смазки берут в чистый герметичный контейнер и отправляют в лабораторию или проводят экспресс-тесты на предприятии.
Кроме того, на производстве должны быть установлены контрольные точки (визуальный осмотр конвейера перед каждой смены, микроскопия масел в узлах для выявления износа или загрязнения). Если обнаружено попадание смазки в продукт или подозрение на контаминацию, партия продукта должна быть задержана до выяснения причины; причины фиксируются в журнале производства с датой, узлом, типом смазки и принятыми мерами.
Частые ошибки и как их избежать
Первая ошибка - отождествление пищевой смазки с универсальностью.
Смазка может быть сертифицирована NSF H1, но это не значит, что она подходит для всех узлов упаковочного оборудования; нужно проверить вязкость, нагрузочность, температурный диапазон и адгезию в конкретном применении. Вторая ошибка - предположение, что H1 гарантирует нулевой риск. H1 допускает инцидентный контакт в пределах регламентированной нормы; если смазка течет или разбрызгивается избыточно, даже H1 может привести к превышению допуска.
Третья ошибка - смешивание или случайное использование H2 вместо H1. На упаковочной линии это может произойти, если емкости неправильно маркированы или персонал не различает допуски. Четвертая ошибка - пренебрежение интервалами обслуживания. Если смазку не добавляют или добавляют слишком редко, узел работает всухую или с недостаточной защитой, что приводит к износу и повышенному выделению износа и теплоты. Пятая ошибка - игнорирование условий хранения смазки. Если H1-смазка хранится при температуре выше 40 °C или под прямыми солнечными лучами, она может окисляться и менять свойства раньше срока.
Шестая ошибка - выбор смазки только по цене, без учета совместимости с материалами узла. Некоторые H1-смазки могут вызывать разбухание уплотнения из синтетического каучука; если смазка и материал уплотнения несовместимы, уплотнение деформируется и начинает протекать, что приводит к увеличению миграции смазки в продукт.
Часто задаваемые вопросы
Чем отличается NSF H1 от H2?
NSF H1 используется для смазок, которые могут иметь случайный контакт с пищей на упаковочном или фасовочном оборудовании. NSF H2 предназначена для узлов, где контакт с пищей исключен конструктивно (например, на внешних механизмах далеко от продукта). H1 предполагает более высокие требования к чистоте и биологической инертности, чем H2.
Что значит «до 10 ppm попадания в продукт»?
Это ориентировочная норма, что даже при применении H1-смазки допускается случайное попадание смазки в конечный продукт не более 10 миллионных долей массы продукта. Это минимальное количество не должно оказывать вредного воздействия, но означает, что полного исключения загрязнения добиться нельзя - система управляется статистически и на принципе минимизации риска.
Нужно ли проверять смазку перед применением на упаковочной линии?
Да. Перед первым применением на линии смазку нужно сверить со спецификацией (вязкость, консистенция, NSF-категория), убедиться в наличии сертификата H1, проверить герметичность упаковки и отсутствие посторонних запахов или примесей. Если смазка хранилась долго, рекомендуется провести анализ в лаборатории.
Можно ли смешивать смазки H1 и H2?
Нет. Смешивание нарушает чистоту и может привести к неконтролируемым свойствам; H1 теряет гарантию гигиеничности, если смешана с H2 или любой другой смазкой. Каждый узел должен получать только чистую смазку из одобренного источника.
ISO 21469 - это то же самое, что NSF H1?
Нет. NSF H1 - категория допуска смазки к инцидентному контакту с пищей. ISO 21469 - стандарт, описывающий гигиенические требования к производству, упаковке и применению такой смазки. ISO 21469 дополняет H1 и обычно требуется на более требовательных производствах (фармацевтика, косметика).
Заключение
Защита продукта от попадания смазки на упаковочном оборудовании - это не выбор одной правильной смазки, а система, включающая стандартизированный допуск (NSF H1 для узлов в риск-зонах), понимание конструкции машины и путей миграции загрязнения, правильное дозирование и интервалы обслуживания, а также обучение и контроль персонала. Стандарт ISO 21469 задает рамку для управления гигиеничностью на протяжении всего цикла: от производства смазки до ее применения и документирования на предприятии.
Практический следующий шаг: проведите аудит упаковочных линий на предмет риск-зон, где возможен контакт смазки с продуктом; составьте список узлов с указанием требуемого допуска (H1 или H2); согласуйте с поставщиком смазочных материалов требуемые сертификаты и интервалы переквалификации; разработайте и распечатайте регламент применения со схемами узлов и маркировкой емкостей; проведите обучение персонала по различиям допусков и действиям при обнаружении загрязнения.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как удалить анаэробный герметик с резьбы, используя проверенные методы и инструменты для безопасного демонтажа.
Узнайте, чем смазать секатор, чтобы он дольше служил и не ржавел, сохраняя остроту лезвий и плавность хода.
Узнайте, как контроль СОЖ помогает сократить затраты и увеличить срок службы водосмешиваемой жидкости без потери качества обработки.