
Как правильно наносить анаэробный фиксатор и герметик: типичные ошибки и решения
Анаэробные фиксаторы и герметики работают только при ограничении доступа кислорода к металлическим поверхностям. Полимеризация начинается после сборки соединения, когда воздух вытеснен из зазоров. Однако многие специалисты совершают ошибки уже на этапе подготовки и нанесения, что приводит к слабому фиксирующему эффекту, протечкам или полному отказу соединения в работе. Статья разбирает реальные причины неудач и показывает, как правильно наносить анаэробный герметик и фиксатор, чтобы достичь надежной фиксации и герметизации резьбы.
Информация полезна технологам, инженерам и закупщикам, которые хотят исключить брак на производстве и снизить количество повторных сборок.
Почему анаэробный состав не работает: главная ошибка при подготовке
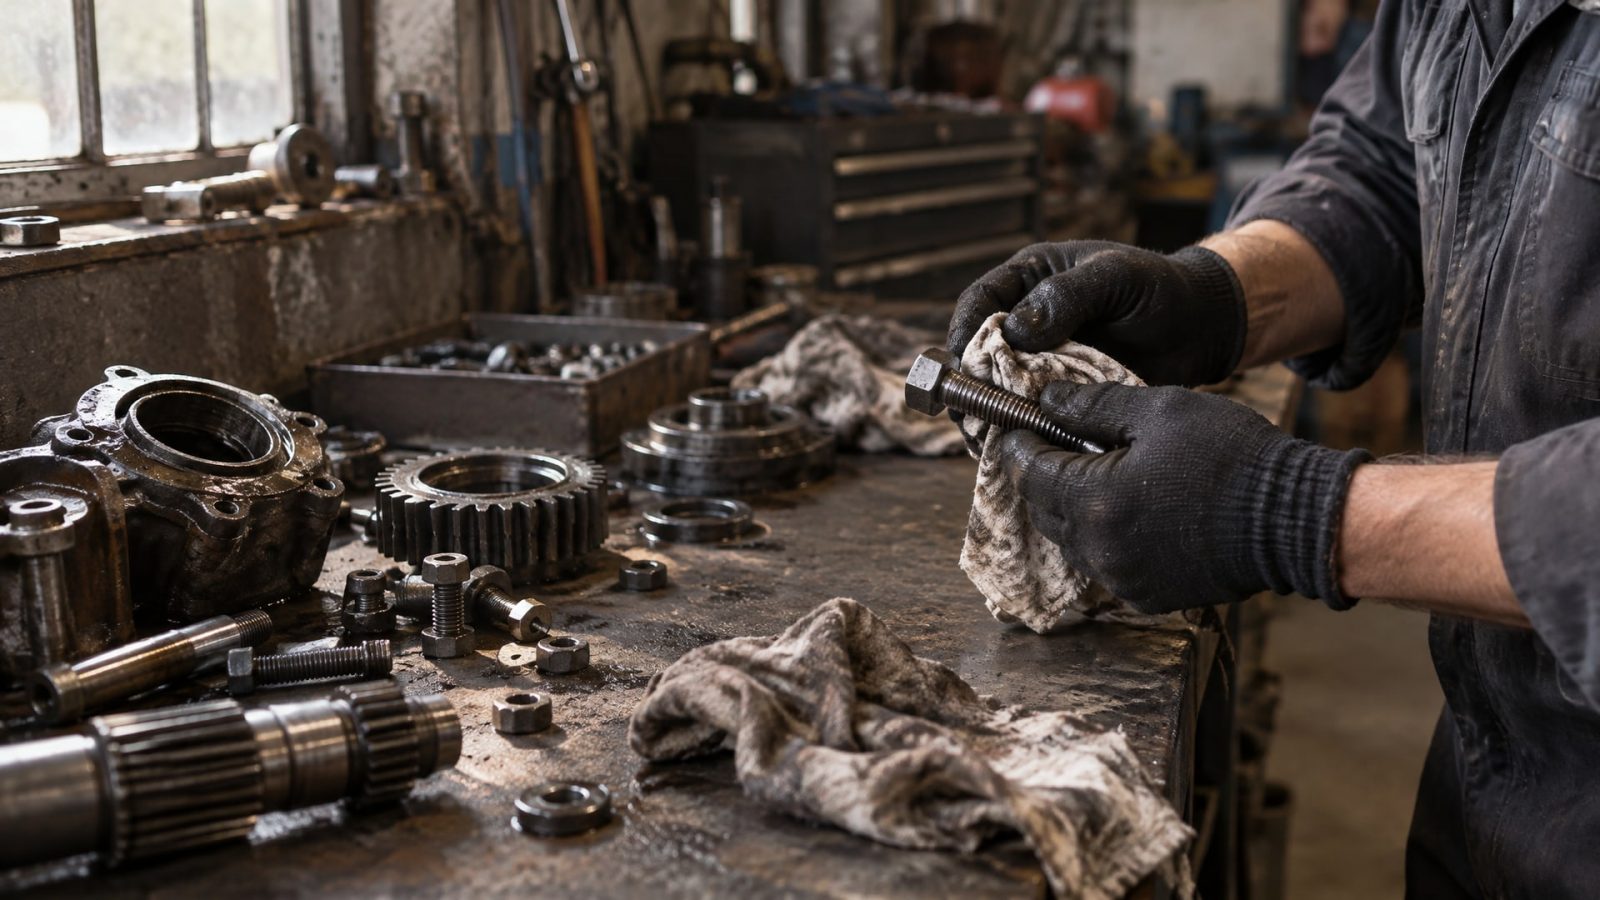
Первая и самая распространенная причина отказа фиксатора - грязная или масляная поверхность резьбы.
Загрязнения создают изолирующий слой между составом и металлом, препятствуя ограничению доступа кислорода и полимеризации.
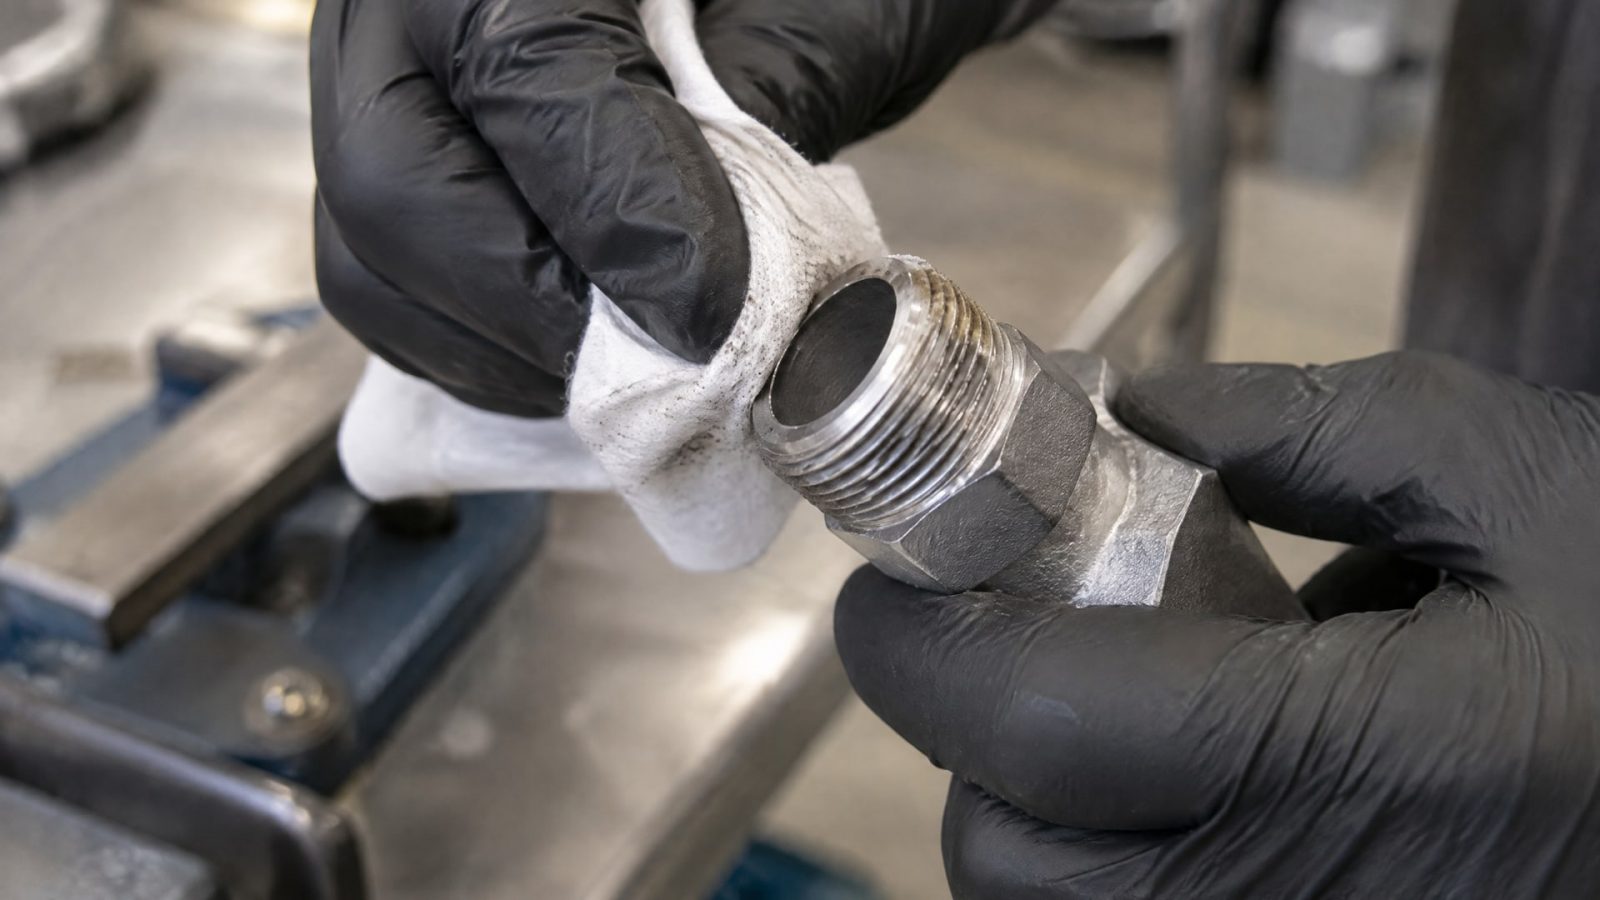
Перед нанесением необходимо полностью удалить масло, грязь, окись и остатки старых загрязнений. Эта операция не требует специального оборудования: можно использовать щетку, ветошь или обезжириватель. На крупных производствах резьбовые соединения перед сборкой проходят ультразвуковую очистку, однако ручной способ тоже эффективен.
После очистки резьба должна быть сухой. Влага на поверхности замедляет полимеризацию, хотя и не блокирует ее полностью. На практике рекомендуют дождаться полного высыхания поверхности либо использовать активатор для ускорения отверждения в условиях повышенной влажности.
Состояние поверхности напрямую влияет на измеренный момент страгивания соединения. По стандарту ISO 10964:1993 момент страгивания (breakaway torque) используется для сравнительной оценки фиксирующего эффекта анаэробных клеев на резьбовом крепеже. Однако этот стандарт определяет параметры контролируемых лабораторных условий, а не универсальную оценку всех реальных условий эксплуатации. На производстве важно понимать, что грязная резьба даст результаты, которые противоречат указанным в техническом паспорте.
Как правильно наносить анаэробный герметик: схема и типичные ошибки
Процедура нанесения герметика на резьбовые соединения отличается от нанесения фиксатора повышенными требованиями к равномерности.
Герметик должен распределиться по всей рабочей поверхности резьбы, иначе остаются локальные непрокрасы, через которые пройдет утечка.
Пошаговая инструкция нанесения
Очистка и обезжиривание. Удалить все загрязнения, масло и окись с резьбовой поверхности щеткой или обезжиривателем.
Проверка сухости. Убедиться, что резьба полностью сухая.
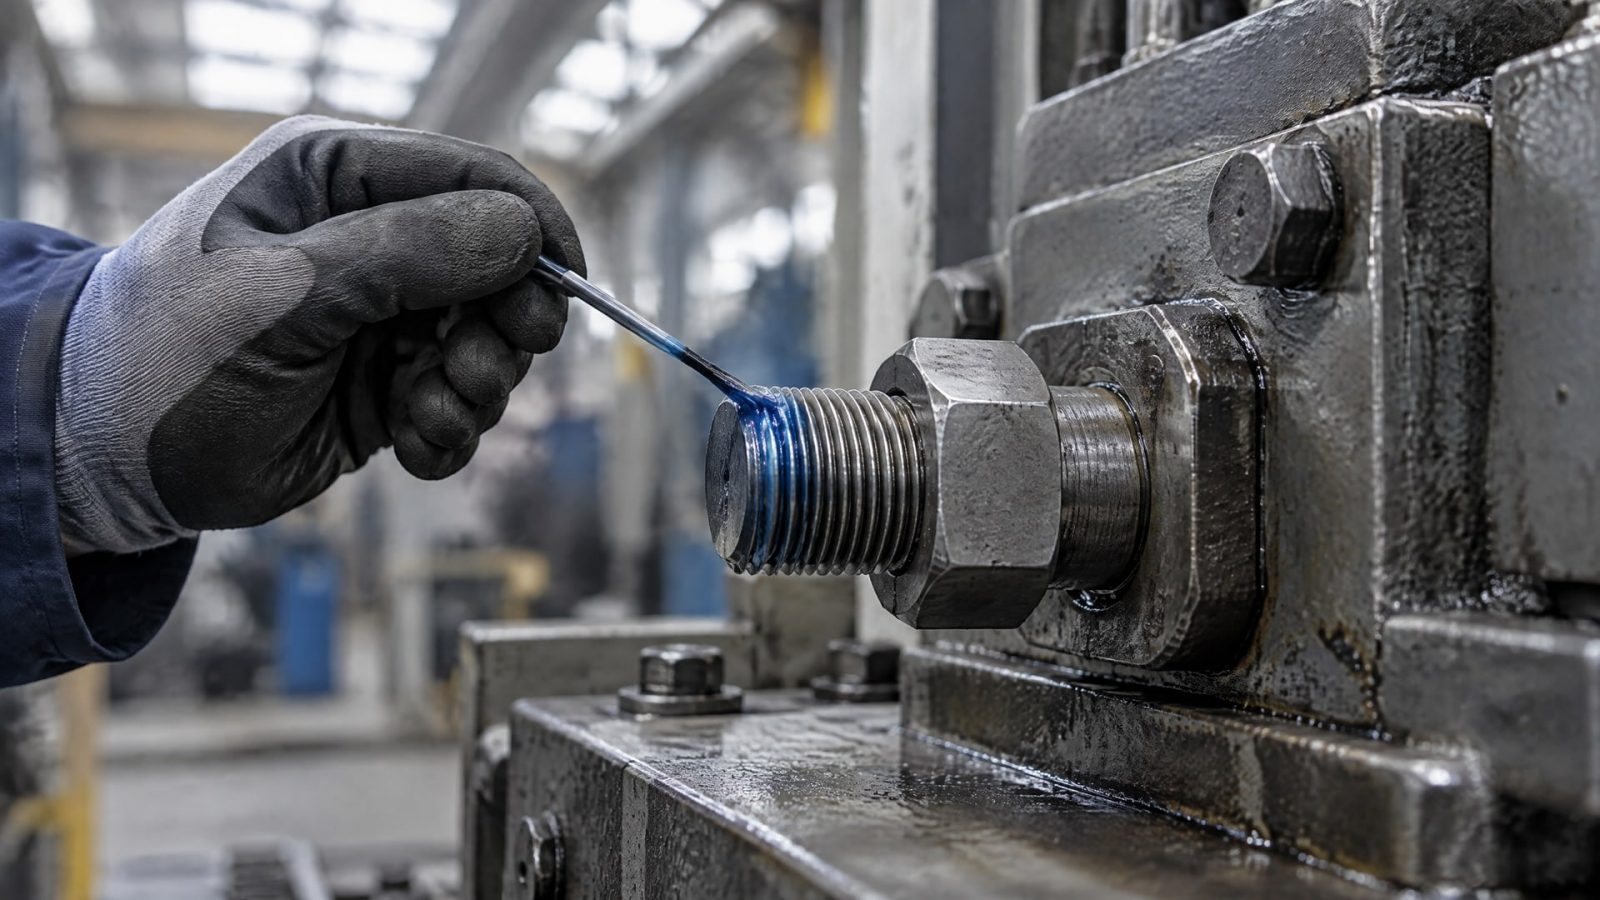
Равномерное нанесение. Нанести состав тонким и равномерным слоем по всей рабочей поверхности, а не концентрировать его в одной точке. Излишки на внешней поверхности резьбы обычно не полимеризуются на открытом воздухе.
Быстрая сборка. Собрать соединение и затянуть до требуемого момента в течение нескольких минут после нанесения.
Ожидание полного отверждения. Не давать узлу вибрационных или ударных нагрузок в течение минимум 24 часов.
Главная ошибка при герметизации - нанесение избыточного количества состава. Многие думают, что «чем больше, тем надежнее», однако избыток не повышает качество герметизации и может мешать сборке, создавать потеки и загрязнять узел. Достаточно тонкого и равномерного слоя.
При низкой температуре окружающей среды время отверждения анаэробных составов увеличивается. Если сборка проводится в холодном цехе или при доставке узла в холодные условия, стоит увеличить время ожидания или использовать активатор.
Фиксация и герметизация: в чем различие и почему это важно
Фиксаторы резьбы предотвращают самоотвинчивание крепежа при вибрации или ударных нагрузках.
Герметики исключают утечку жидкостей или газов через резьбовой зазор. Хотя оба вида наносятся на резьбу, их задачи и требования отличаются существенно.
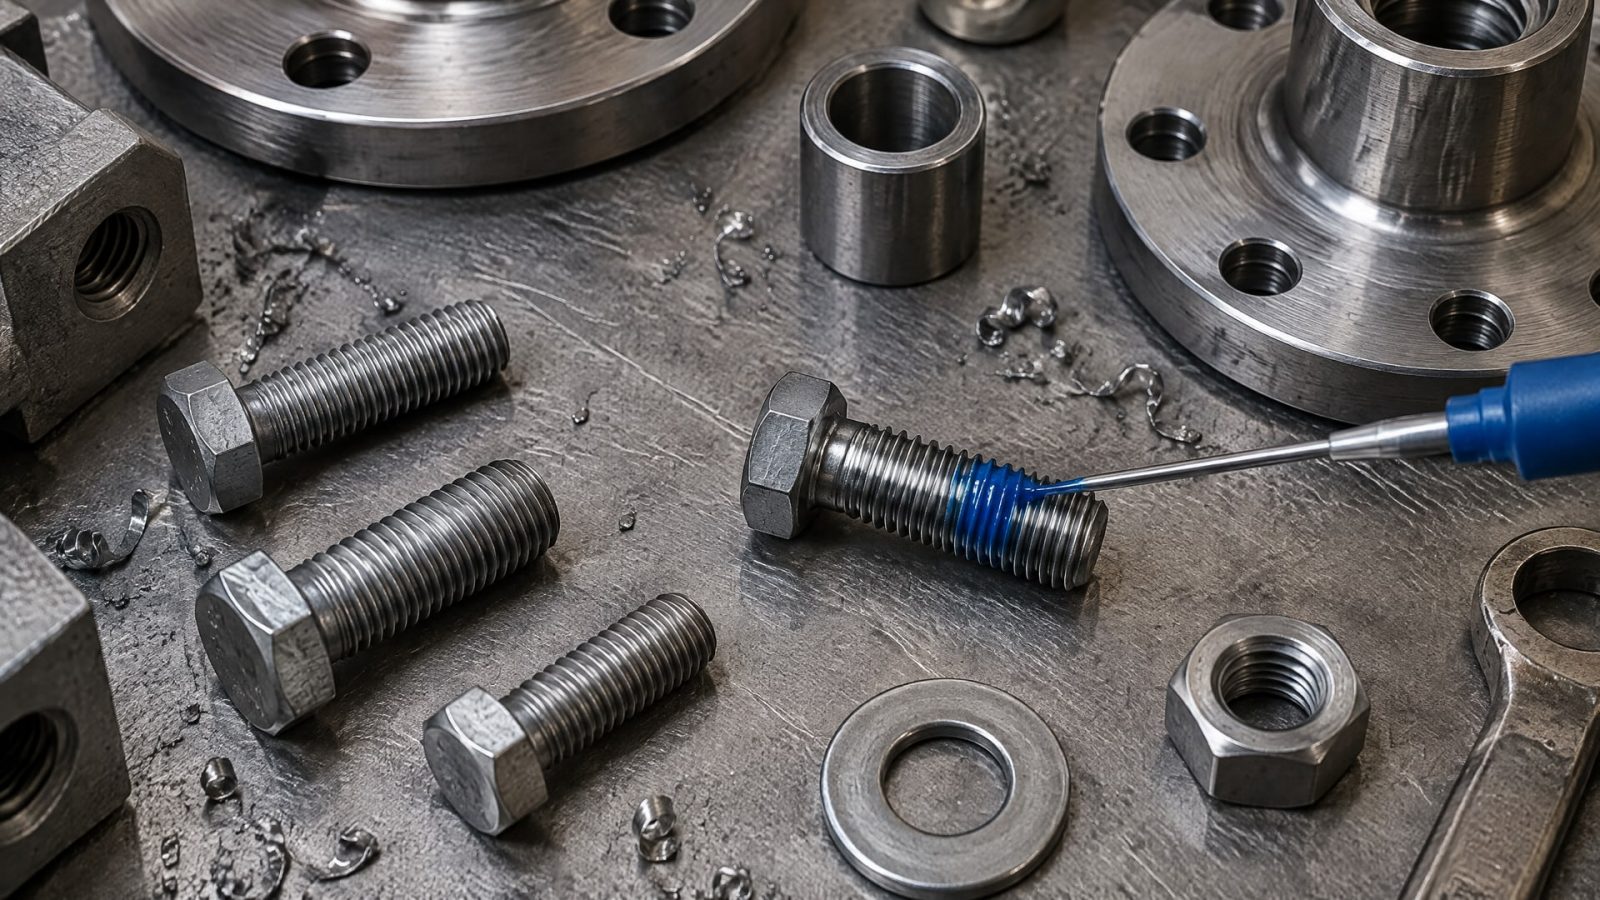
Фиксатор наносят локально, обычно на первые несколько витков резьбы, где буду сидеть гайка или винт. Достаточно 1–2 капель состава. Герметик требует равномерного распределения по всей рабочей длине резьбы, чтобы исключить микроканалы утечки.
Для фиксаторов резьбы также важна сухость поверхности, однако время отверждения может быть сокращено, если конструкция позволяет использовать активатор - специальное вещество, ускоряющее полимеризацию. Для герметиков активатор применяют реже, так как требуется равномерное отверждение по всей поверхности.
По стандарту ISO 10964:1993 сравнительная оценка фиксирующего эффекта проводится на специальных образцах с контролируемыми параметрами. На практике надежность фиксации зависит не только от характеристик состава, но и от правильности подготовки, величины зазора в соединении, материала и диаметра крепежа.
Как правильно наносить анаэробный фиксатор: объем, схема и условия
Фиксаторы применяют для соединений, где необходимо предотвратить раскручивание при вибрации или работе в динамических условиях.
Типовой случай - болты в подвижных узлах, винты в редукторах, соединения фланцев.
Объем и расход
Типовой расход составляет 1–2 капли состава на резьбу для стандартных соединений диаметром М6–М20. Меньше - может быть недостаточно, больше - создает потеки и мешает сборке.
Состав наносят прерывистой полоской по нескольким первым виткам резьбы, где будет расположена гайка или винт. После нанесения узел собирают и затягивают с требуемым моментом. Ограничение доступа воздуха в зазоре запускает полимеризацию.
Временные интервалы и нагрузка
До полного отверждения (около 24 часов) соединение не должно подвергаться вибрационным или ударным нагрузкам. В первые часы фиксирующая пленка уже сформирована и обеспечивает начальное сопротивление раскручиванию, однако полную прочность состав набирает только после полного набора твердости.
На практике рекомендуют собирать узел и оставлять его в покое минимум 2–4 часа перед первой нагрузкой, но оптимально выждать 24 часа перед запуском оборудования или подачей вибрации.
На заводах при тяжелых условиях работы (постоянная вибрация, ударные нагрузки, циклические колебания) часто используют фиксаторы низкой прочности, которые позволяют при необходимости разобрать узел, но достаточны для предотвращения самоотвинчивания. В таких случаях сроки выдержки соблюдают строго, так как раннее нагружение приводит к подтеканию соединения или отказу фиксации. На практике для часто разбираемых соединений выбирают составы с низкой фиксирующей способностью, которые сохраняют демонтируемость узла.
Выбор состава по условиям эксплуатации
Перед применением анаэробного фиксатора или герметика необходимо сверить условия эксплуатации, размер соединения, тип металла и допустимую силу удержания.
Ошибочный выбор состава - вторая по частоте причина отказа после неверной подготовки поверхности.
Фиксаторы различаются по силе удержания: существуют низкопрочные составы для соединений, которые часто разбирают, и высокопрочные для постоянных соединений. Герметики классифицируют по максимальному рабочему давлению и диапазону температур.
Материал соединения также важен. Анаэробные составы работают только в соединениях металл-металл. На пластиковых, керамических или других поверхностях, не обладающих необходимой каталитической активностью для инициирования полимеризации, состав не отвердеет или будет отвердевать крайне медленно.
Диаметр резьбы влияет на объем зазора и, соответственно, на объем состава. Для тонкой резьбы (М3–М6) используют капли меньшего размера, для крупной (М20 и выше) - стандартный объем или выполняют нанесение прерывистыми полосками. При сквозной резьбе (например, при соединении гайкой) состав должен заполнить весь зазор, но не вытекать с обратной стороны.
Совет инженера: как исключить ошибки на практике
На производстве встречается ситуация: узел собрали, через сутки начали проверку и обнаружили, что фиксатор не держит.
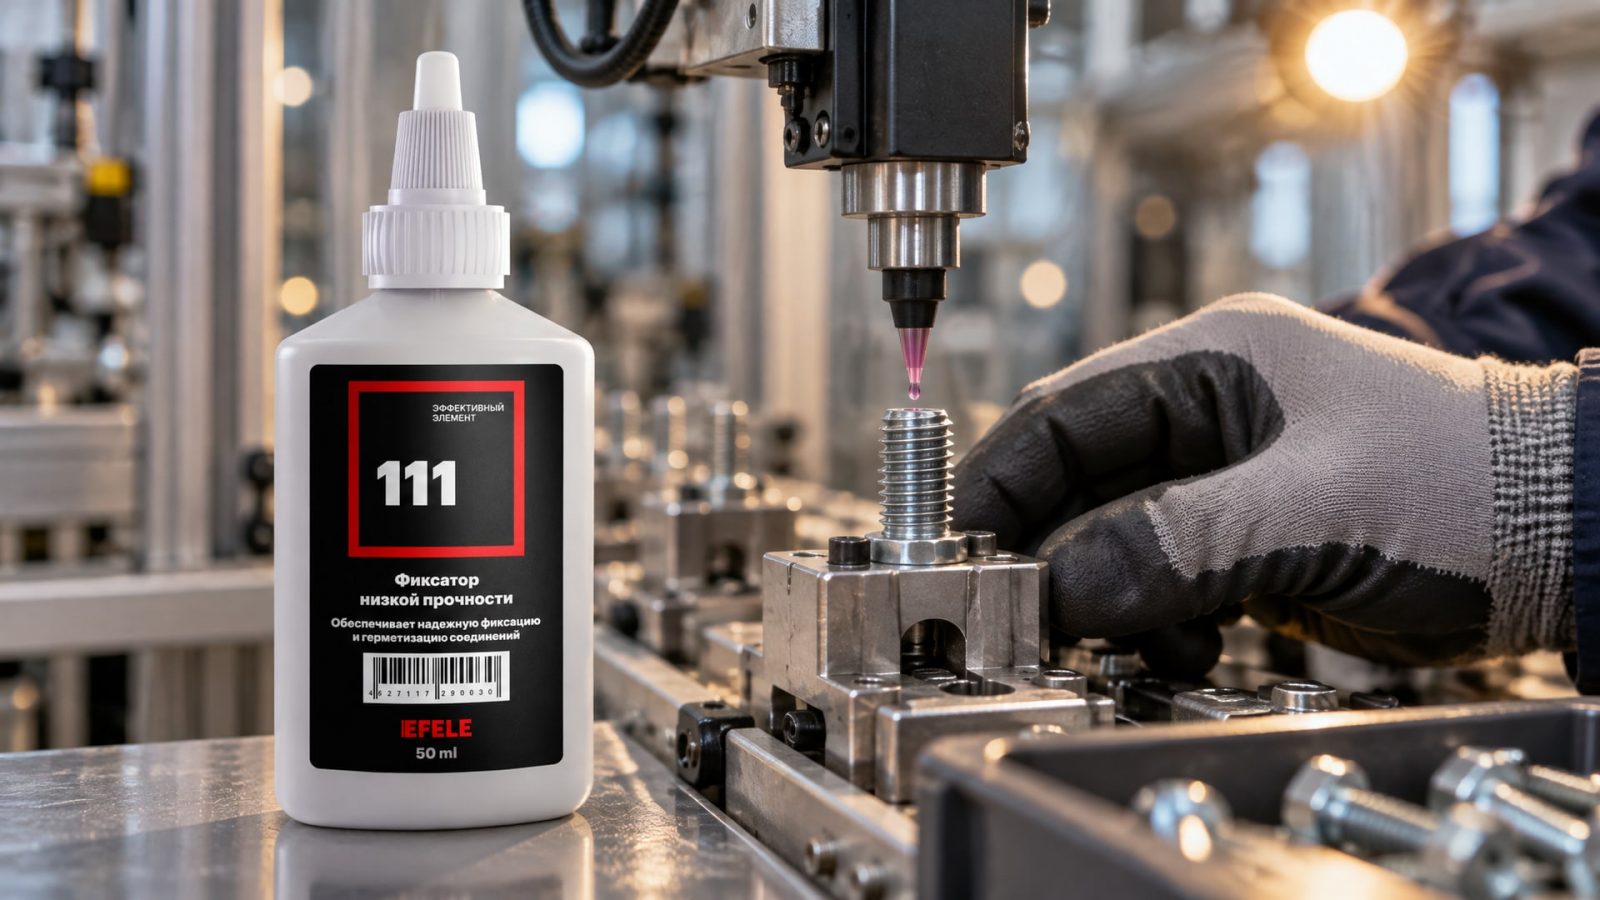
Обычно причина кроется не в качестве состава, а в нарушении технологии нанесения.
Пример из практики: на линии сборки болтов предусмотрели систему автоматического нанесения фиксатора, но поверхность предварительно не очищали. Расход состава увеличили в два раза, думая, что это поможет. Результат: моменты страгивания были низкими, узлы разбирались. Решение: добавили стадию очистки резьбы и вернули нормальный расход. Качество фиксации восстановилось.
Для выбора правильного состава по прочности фиксации многие закупщики ориентируются на моменты страгивания, указанные в стандарте ISO 10964. Однако в реальных условиях показатели зависят от состояния поверхности, температуры окружающей среды и времени отверждения. На практике инженеры проверяют выбранный состав на пробных образцах в условиях, максимально приближенных к реальному производству. Для часто разбираемых соединений в механизмах выбирают составы с низкой и средней силой удержания, которые позволяют разборку без повреждения крепежа; такие составы используют, например, в редукторах и коробках передач. EFELE 111 - типичный пример низкопрочного фиксатора, который прижился на участках, где требуется балансировка между надежностью фиксации и возможностью демонтажа узла без специального инструмента.
Часто задаваемые вопросы
Может ли анаэробный герметик затвердеть на открытом воздухе?
Нет. Анаэробные составы полимеризуются только при ограничении доступа кислорода и контакте с активным металлом. На открытой поверхности резьбы без воздушного зазора состав обычно не твердеет или твердеет крайне медленно. Излишки, нанесенные снаружи резьбы, остаются текучими до момента сборки соединения.
Что делать, если резьба влажная перед нанесением?
Влага замедляет полимеризацию, но не блокирует ее полностью. Оптимально дождаться полного высыхания поверхности. Если это невозможно, используйте активатор - специальное вещество, которое ускоряет отверждение во влажных условиях. При использовании активатора следуйте рекомендациям производителя по времени ожидания между нанесением активатора и наносимого состава.
Можно ли наносить фиксатор на загрязненную или масляную резьбу?
Нет. Загрязнения и масло изолируют состав от металлической поверхности и препятствуют полимеризации. Перед нанесением резьба обязательно должна быть очищена и обезжирена. Это критический этап, от которого зависит вся надежность соединения.
Сколько времени нужно ждать перед нагрузкой на узел?
Полное отверждение анаэробного состава занимает около 24 часов. До этого времени не рекомендуется давать соединению вибрационные, ударные или циклические нагрузки. В первые часы состав достаточно тверд для обеспечения начального удержания, но максимальную прочность набирает только к концу суток.
Чем отличается нанесение фиксатора от нанесения герметика?
Фиксатор наносят локально на первые витки резьбы (1–2 капли), герметик требует равномерного распределения по всей рабочей поверхности. Фиксатор предотвращает раскручивание, герметик исключает утечку через резьбовой зазор. Требования к чистоте и сухости поверхности одинаковые для обоих, но схема нанесения различается.
Заключение
Анаэробные фиксаторы и герметики - надежный и доступный способ защиты резьбовых соединений, но только при соблюдении технологии нанесения. Главная ошибка - пропуск стадии очистки и обезжиривания поверхности. Вторая по частоте ошибка - избыточное нанесение состава в надежде на повышение прочности фиксации. Третья - нагружение узла до полного отверждения (24 часа).
Правильная схема: очистить резьбу, нанести тонкий слой или 1–2 капли состава, собрать и затянуть узел, выждать сутки перед запуском оборудования. Если требуется ускорить отверждение или работать во влажных условиях, используйте активатор в соответствии с рекомендациями. При выборе состава сверяйте условия эксплуатации, размер и материал крепежа, чтобы избежать несоответствия характеристик требуемым показателям.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как диагностировать и устранять причины пенообразования СОЖ при высокоскоростной обработке, чтобы избежать проблем в производстве.
Узнайте, какой срок годности у пищевых смазок H1, почему важно его соблюдать и как избежать проблем с оборудованием и безопасностью продуктов.
Узнайте, как переход с масляной СОЖ на водосмешиваемую влияет на станок, и как минимизировать риски при замене.