
Как пищевые смазки H1 влияют на прохождение аудита ХАССП
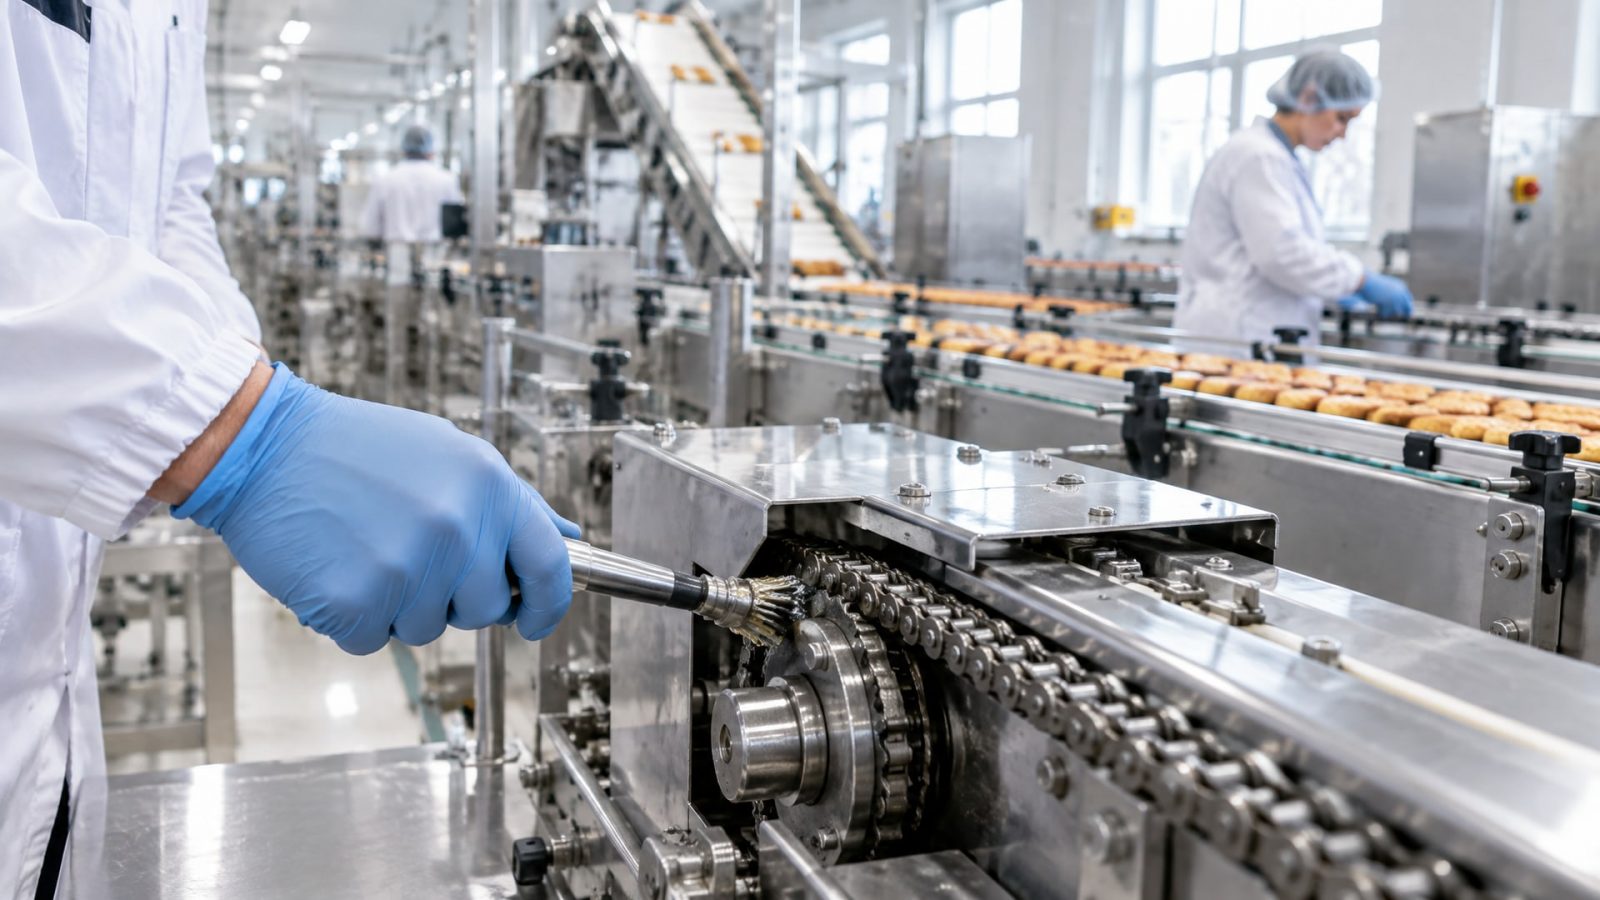
Аудит ХАССП на пищевом производстве редко останавливается на словах «смазка пищевая». Проверяющие исследуют конкретный статус H1, точки применения, прослеживаемость партий и документированность процесса. Смазка с допуском NSF H1 - это не просто материал механического отдела, а контролируемый элемент программы безопасности пищевой продукции.
Статья расскажет, почему классификация H1 так важна для прохождения проверки, как ее правильно применять, какие документы должны быть подготовлены, и какие ошибки чаще всего приводят к замечаниям аудиторов. Материал предназначен для технических специалистов, инженеров и закупщиков, отвечающих за соответствие производства требованиям ХАССП.
Что такое смазка H1 и почему аудиторы на нее обращают внимание
Смазка NSF H1 - это материал, разработанный для зон, где возможен случайный, инцидентный контакт с открытой пищей или поверхностями оборудования, соприкасающимися с продуктом.
H1 не означает, что смазка растворима или пригодна для прямого применения в пищу; это значит, что ее компоненты отвечают требованиям FDA 21 CFR 178.3570 и NSF-регистрации на предельное содержание вредных веществ.
Аудиторы ХАССП обращают внимание на H1 потому, что это видимый маркер контроля химического риска. Если смазка классифицирована правильно и документирована с привязкой к узлу оборудования, то в системе безопасности замкнута цепь: риск идентифицирован → выбран материал с подходящим допуском → назначена точка применения → ведется контроль и трассируемость. Обратное - когда смазка «просто пищевая» без указания класса и точек - воспринимается как недостаточный контроль химического входа.
Регистрация H1 в NSF White Book или международной базе ELGI не формальность; это актуальный документ, проверяемый аудитором через открытые реестры. Копия старого сертификата поставщика не заменит текущую регистрацию продукта, особенно если состав или производитель сменился. Во время аудита проверяющий часто запрашивает номер партии и проверяет его соответствие данным заводского сертификата.
Как H1-смазка встраивается в план HACCP
HACCP - это система управления рисками, в которой смазка рассматривается как химический вход, а не как отдельный вопрос механического обслуживания.
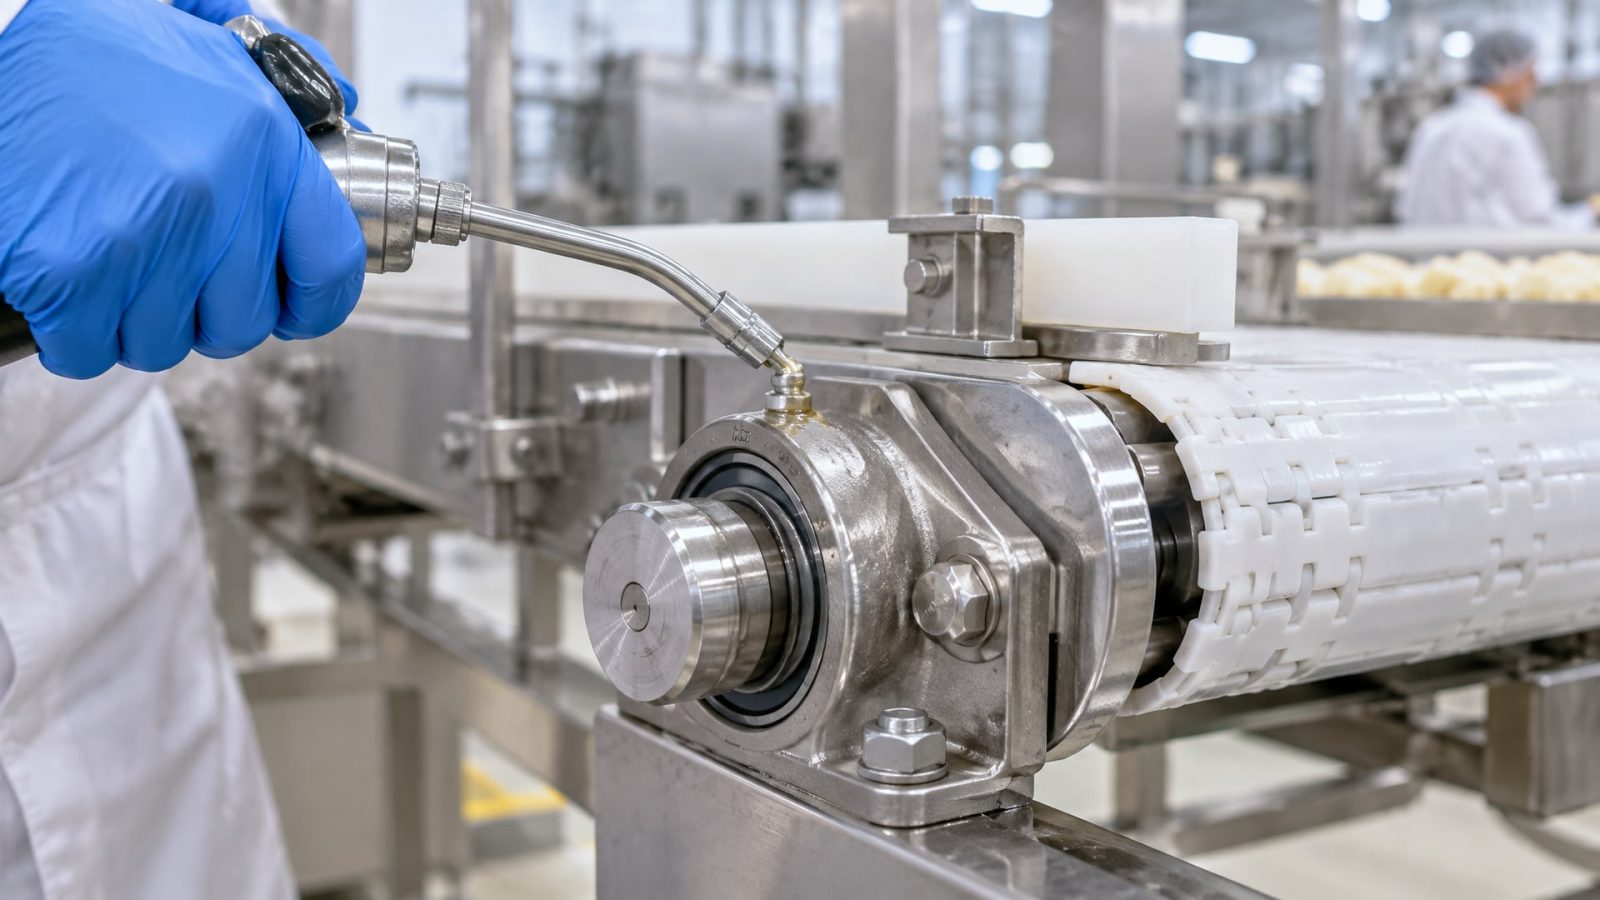
Начиная с анализа опасностей, нужно выявить точки, где утечка смазки или ее остатки могут попасть в продукт или соприкасаться с поверхностями, контактирующими с пищей.
Каждая такая точка требует своего решения: либо назначить узел H1-смазке с контролируемым применением, либо перейти на узел, где смазка не требуется, либо установить дополнительный барьер (уплотнения, защита). Аудиторы ищут именно это решение - документированное описание, почему выбран тот или иной подход. Если на чертеже оборудования указано десять точек смазывания, но в реестре смазок всего четыре записи, возникает вопрос: где остальное? На самом ли деле там ничего не смазывается, или ведется иная практика, не задокументированная?
Статус H1 автоматически не дает разрешение на применение везде. Пример: редуктор в коробке, полностью отделенной от зоны открытого продукта - для него может быть достаточно обычной смазки, даже если классифицирована как H1. Наоборот, подшипник прямо над конвейером с готовым продуктом должен быть обслужен H1-смазкой с максимально рассчитанным объемом и интервалом смазывания, чтобы минимизировать риск утечки. Аудит проверяет наличие именно такого обоснования - оценки риска для каждой точки.
Документирование и контроль при применении H1
Успешный аудит начинается с подготовки, в которой ключевую роль играет реестр всех смазок, применяемых на производстве.
В реестре указываются: торговое название, класс (H1, H2, H3 или отсутствие пищевого допуска), номер регистрации в NSF или ELGI, наименование и адрес производителя, текущий номер партии, дата последней закупки и точки применения.
Такой реестр должен быть актуален. Если на площадке четыре года назад использовали смазку марки А, а сейчас применяют марку Б, то записи о марке А либо исключают с указанием даты выведения, либо отмечают как историческую справку. Аудиторы нередко проверяют, почему сменился поставщик или состав, убеждаются, что новая смазка прошла согласование с OEM-производителем оборудования.
Для каждой смазки H1 нужна копия SDS (паспорта безопасности), актуальная на дату закупки. В SDS должны быть указаны компоненты, температурные диапазоны, совместимость материалов (особенно с резиновыми уплотнениями), и перечень регистраций - NSF H1, ISO 21469 или другие. Если SDS содержит старые номера партий или отмененные регистрации, это может быть воспринято как небрежность.
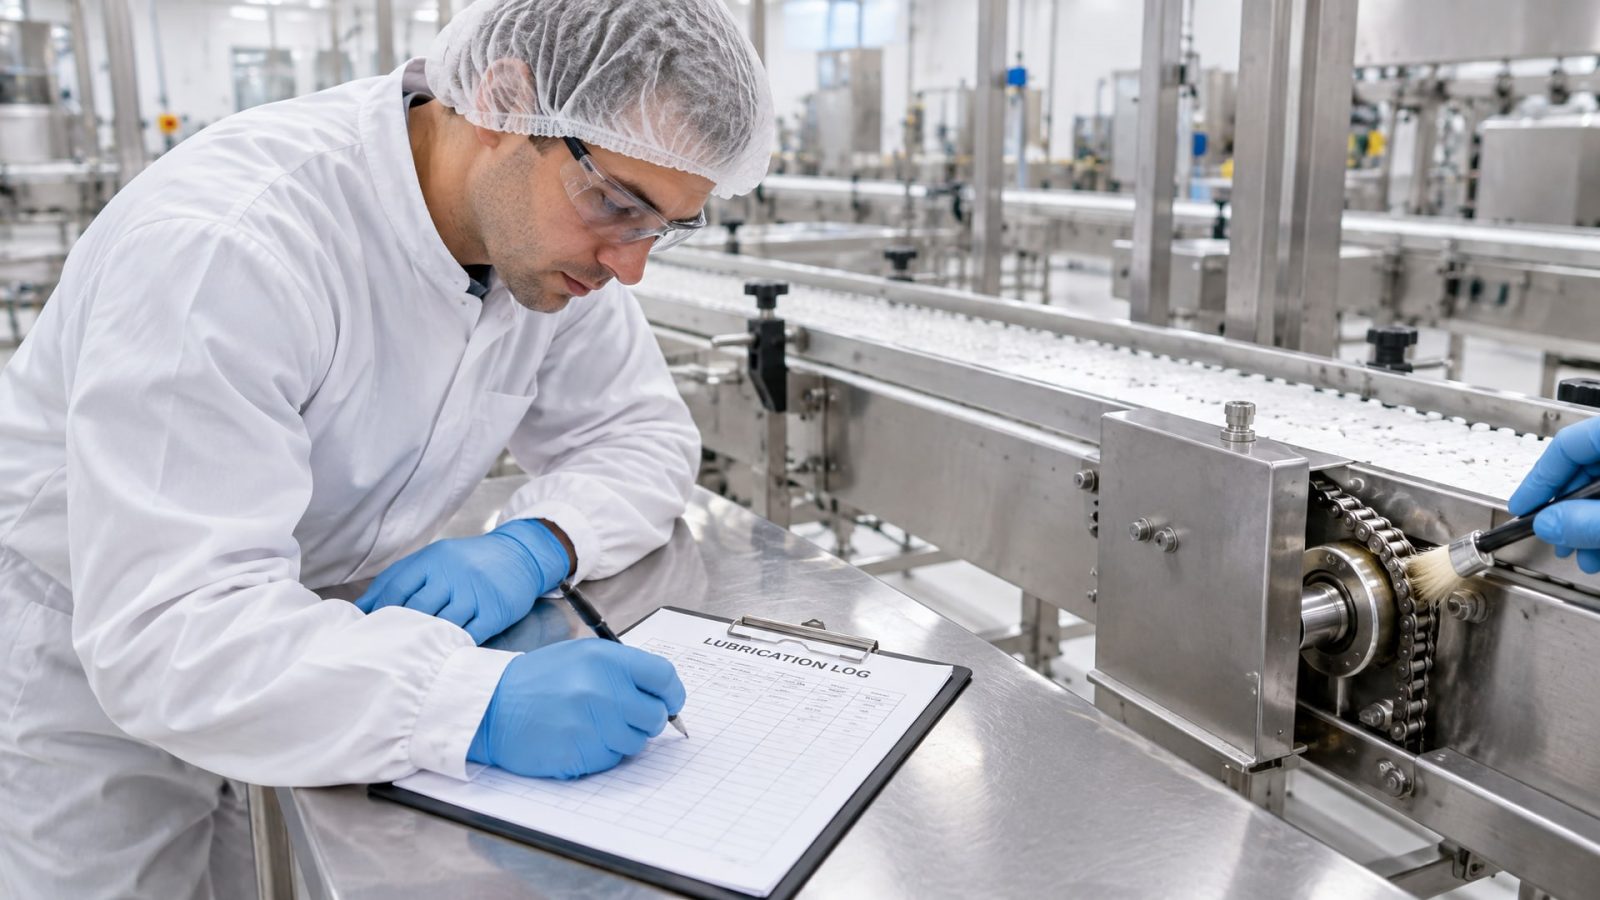
Журналы смазывания - еще один критический документ. Они должны содержать: дату смазывания, название узла, количество нанесенной смазки (граммы), фамилию и должность исполнителя, номер партии материала. Некоторые производства ведут журналы вручную, другие используют электронные системы. Главное, чтобы записи были регулярными, полными и соответствовали установленному графику. Пропуск записей или пустые строки в журнале аудитор интерпретирует как недостаток контроля.
Практическое упражнение для подготовки: выберите две-три точки применения H1 и проверьте, сходятся ли в документах следующие параметры: наименование узла в чертеже, наименование в реестре смазок, наименование в журнале, номер партии в журнале и номер партии на таре смазки в хранилище. Если хотя бы один не совпадает или размыт, это замечание на аудите.
Критические ошибки при выборе и применении H1
Первая и самая частая ошибка - замена специфичности на универсальность.
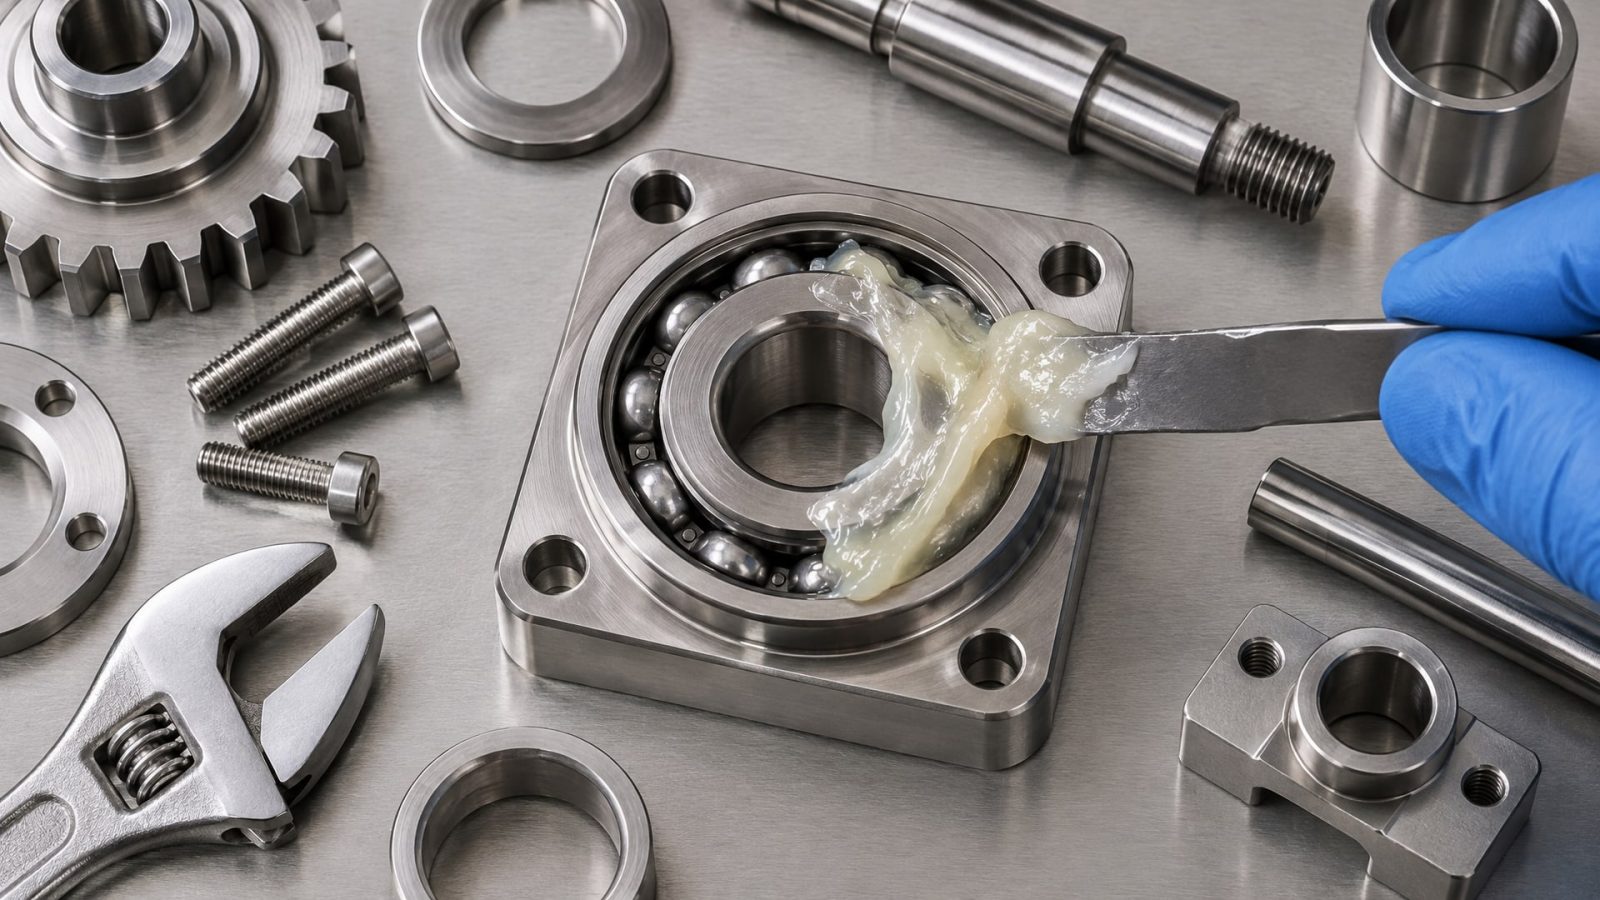
Снабженцы иногда закупают одну «универсальную пищевую смазку» и применяют ее на все точки подряд, надеясь, что H1-статус решит все проблемы. На самом деле H1 - это допуск на контакт с пищей, а не гарантия совместимости с каждым узлом. Компрессор высокого давления требует другой вязкости и стабильности, чем направляющие скольжения. Высокотемпературный редуктор несовместим с вязкостью, подходящей для подшипников при комнатной температуре.
Вторая ошибка - путаница между классами. H1 предназначена для инцидентного контакта. H2 - для участков, где контакт исключен полностью (но смазка может находиться рядом с зоной производства). H3 - это съедобные или быстро смываемые материалы для прямого контакта, редко применяется в механических системах пищевых заводов. Многие производства ошибочно считают H2 «менее строгой» категорией, чем H1, и используют H2 на критичных точках, что недопустимо с точки зрения контроля риска. На аудите это воспринимается как недопонимание классификации.
Третья ошибка - игнорирование совместимости с оборудованием. Пищевая смазка H1 может быть разработана на базе полиальфаолефина (ПАО), полигликоля или другого синтетического носителя. Каждый тип имеет свое влияние на резиновые уплотнения, краски и металлы. Если смазку, предназначенную для полиэтилена и резины NBR, применить на узле с фторопластовым уплотнением, может начаться разбухание или деградация. Аудиторы все чаще запрашивают подтверждение согласования смазки с OEM, особенно для сложного оборудования (молочные сепараторы, мясорубки, упаковочные машины).
Четвертая ошибка - неверная оценка количества смазки. H1 требует четкого расчета максимального объема, который может попасть в продукт в случае отказа уплотнения. Если на подшипнике находится 20 граммов смазки, а уплотнение выходит из строя, все 20 граммов могут оказаться в продукте. Это недопустимо для большинства схем. Поэтому на узлах над открытым продуктом используют не полные картриджи смазки, а дозированное нанесение в 0,5–2 грамма с частыми интервалами. Аудит проверяет, есть ли в документации расчет максимальной дозировки и обоснование выбора интервала.
Пятая ошибка - отсутствие отдельной логистики для H1. Если склад снабжения хранит обычные индустриальные масла и H1-смазку в соседних шкафах, а для дозирования используются общие мерные ложки и насосы, риск перекрестного загрязнения высок. Аудиторы рекомендуют выделить для H1 отдельные контейнеры, мерный инвентарь и место хранения, чтобы минимизировать путаницу и загрязнение. На практике это может быть как отдельный шкаф, так и четко обозначенная полка, но должна быть видимая разделение.
Подготовка к аудиту: чек-лист по смазкам
За две-три недели до официального аудита стоит провести внутреннюю проверку всех точек, связанных со смазками.
Начните с визуальной инспекции оборудования: проверьте, нет ли утечек смазки, видимы ли таблички с обозначением узлов, соответствуют ли таблички чертежам в системе HACCP.
Далее сверьте реестр смазок с фактическим наличием на складе. Каждая записанная смазка должна быть найдена с видимой тарой, актуальным номером партии и SDS. Если смазка, указанная в реестре, не найдена, это должна быть отмечена как выведенная из обращения с указанием даты.
Проверьте журналы смазывания за последние три-шесть месяцев. Записи должны быть регулярными, без значительных пропусков. Если график смазывания - раз в две недели, то в журнале должны быть отметки примерно через каждые две недели. Большие разрывы в датах требуют объяснения: была ли техническая остановка, техническое обслуживание, замена узла?
Отдельно проверьте соответствие номеров партий в журналах и на таре смазок в хранилище. Если в журнале стоит партия 12345, а на складе хранится только партия 12350, возникает вопрос: была ли смазка применена, и куда она делась? На практике это часто означает, что журналы ведут небрежно, либо происходит неконтролируемое использование материала.
Для каждого узла H1 подготовьте короткий лист контроля: наименование узла, класс смазки (H1, H2), назначение узла, точка нанесения на оборудовании, рекомендуемый интервал смазывания, максимальное количество смазки, обоснование выбора H1 (если применена). Такие листы могут быть собраны в отдельное приложение к HACCP-плану и станут доказательством того, что выбор смазки был осмыслен, а не произволен.
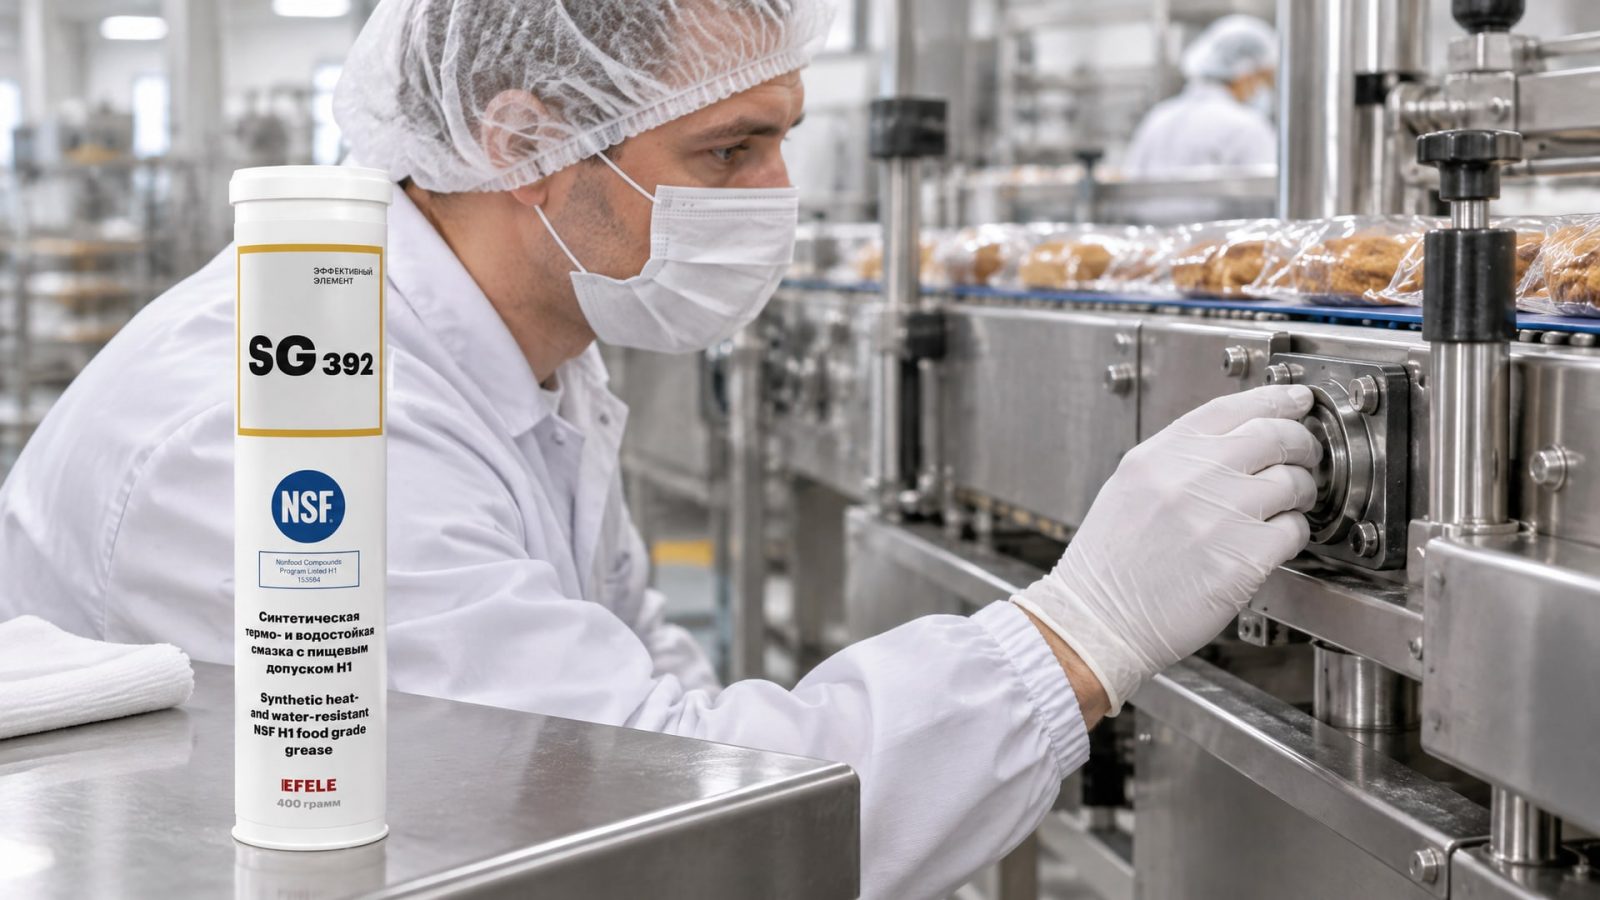
Для узлов с высокотемпературными условиями или повышенной влажностью, где обычная смазка вымывается водой или загрязняется, применяется специализированная смазка, стойкая к этим воздействиям. Такие смазки должны быть указаны в реестре с пояснением причины выбора. Например, для направляющих упаковочного оборудования, работающих в условиях высокой влажности и требующих стойкости к вымыванию, может быть обоснована закупка EFELE SG-392, которая сочетает допуск NSF H1 с водостойкостью и стабильностью в широком температурном диапазоне. Это позволит аудитору увидеть, что выбор основан на анализе условий работы, а не на случайном подборе.
Подготовьте также список поставщиков и контактных данных производителей смазок. Если аудитор захочет уточнить детали регистрации или состава, вы должны быть готовы к быстрому получению актуальной информации.
Регистрация H1 и проверка актуальности в реестрах NSF
NSF White Book - это открытый реестр всех пищевых ингредиентов и смазок, прошедших регистрацию в Национальном фонде санитарии (США).
Для смазок класса H1 там указаны: торговое название, производитель, номер регистрации, дата регистрации, список разрешенных компонентов и ограничения по применению.
Аудитор обычно проверяет регистрацию двумя способами. Во-первых, запрашивает у производства номер регистрации и проверяет его в реестре. Во-вторых, может поискать продукт по названию и производителю, чтобы убедиться, что запись актуальна и не отозвана. Если смазка снята с производства или регистрация истекла, это серьезное замечание.
На практике многие производства России, работающие с импортными смазками H1, берут информацию о регистрации из технических паспортов поставщика. Это приемлемо, если паспорт проверен через интернет или получен прямо от изготовителя. Однако рекомендуется сделать скриншот или сохранить копию страницы из NSF White Book, чтобы при аудите предъявить полученный и проверенный документ.
ELGI (European Lubricating Grease Institute) ведет аналогичный реестр для европейских производителей смазок. Если смазка H1 произведена в ЕС, ее регистрация может быть в ELGI вместо NSF. Это равноправное признание, и аудиторы его принимают.
В России растет производство отечественных пищевых смазок H1. Такие продукты тоже должны иметь регистрацию в одном из международных реестров (NSF, ELGI) или соответствие стандарту ISO 21469, который определяет гигиенические требования к смазкам для пищевого оборудования. Закупщикам стоит обязательно уточнить у производителя, в каком реестре зарегистрирована смазка, и запросить доказательство.
Практические рекомендации для технического специалиста
Начните с аудита собственного производства.
Соберите все, что связано со смазками: исторические закупки, текущие документы, журналы, образцы тары, SDS. Сделайте полный реестр, включая смазки, которые больше не используются (с отметкой даты выведения). Это поможет аудиторам увидеть полную картину, а не фрагмент.
Во время разговоров с поставщиками четко определите, какие узлы требуют H1, а какие могут обойтись без пищевого допуска. Попросите у поставщика рекомендацию по количеству и интервалам смазывания для каждого узла. Такие рекомендации должны быть в письменном виде, чтобы потом вы могли обосновать перед аудитором, почему выбрали именно эту дозировку.
Обучите команду по смазыванию. Исполнители должны понимать, что H1 - это не просто «хорошая смазка», а материал с допуском, требующий контролируемого применения. На каждого исполнителя возложите ответственность за ведение записей в журнале смазывания. Даже небольшие производства часто теряют контроль именно на этом этапе - в нерегулярных записях.
Установите критерий повторной закупки. Если поставщик сменился или смазка сняла регистрацию, это должно быть обнаружено при входном контроле, а не во время аудита. Снабженец перед закупкой должен запросить и проверить SDS, номер регистрации и свидетельства соответствия.
Для узлов, которые обслуживаются редко (например, подшипники редуктора в коробке, закрытой от окружающей среды), не спешите назначать H1. Проведите оценку риска: действительно ли есть путь контаминации при отказе узла? Может быть, достаточно контроля H2 или даже отсутствие пищевого статуса, если риск контакта исключен конструктивно? Такое обоснованное разделение производит хорошее впечатление на аудиторов.
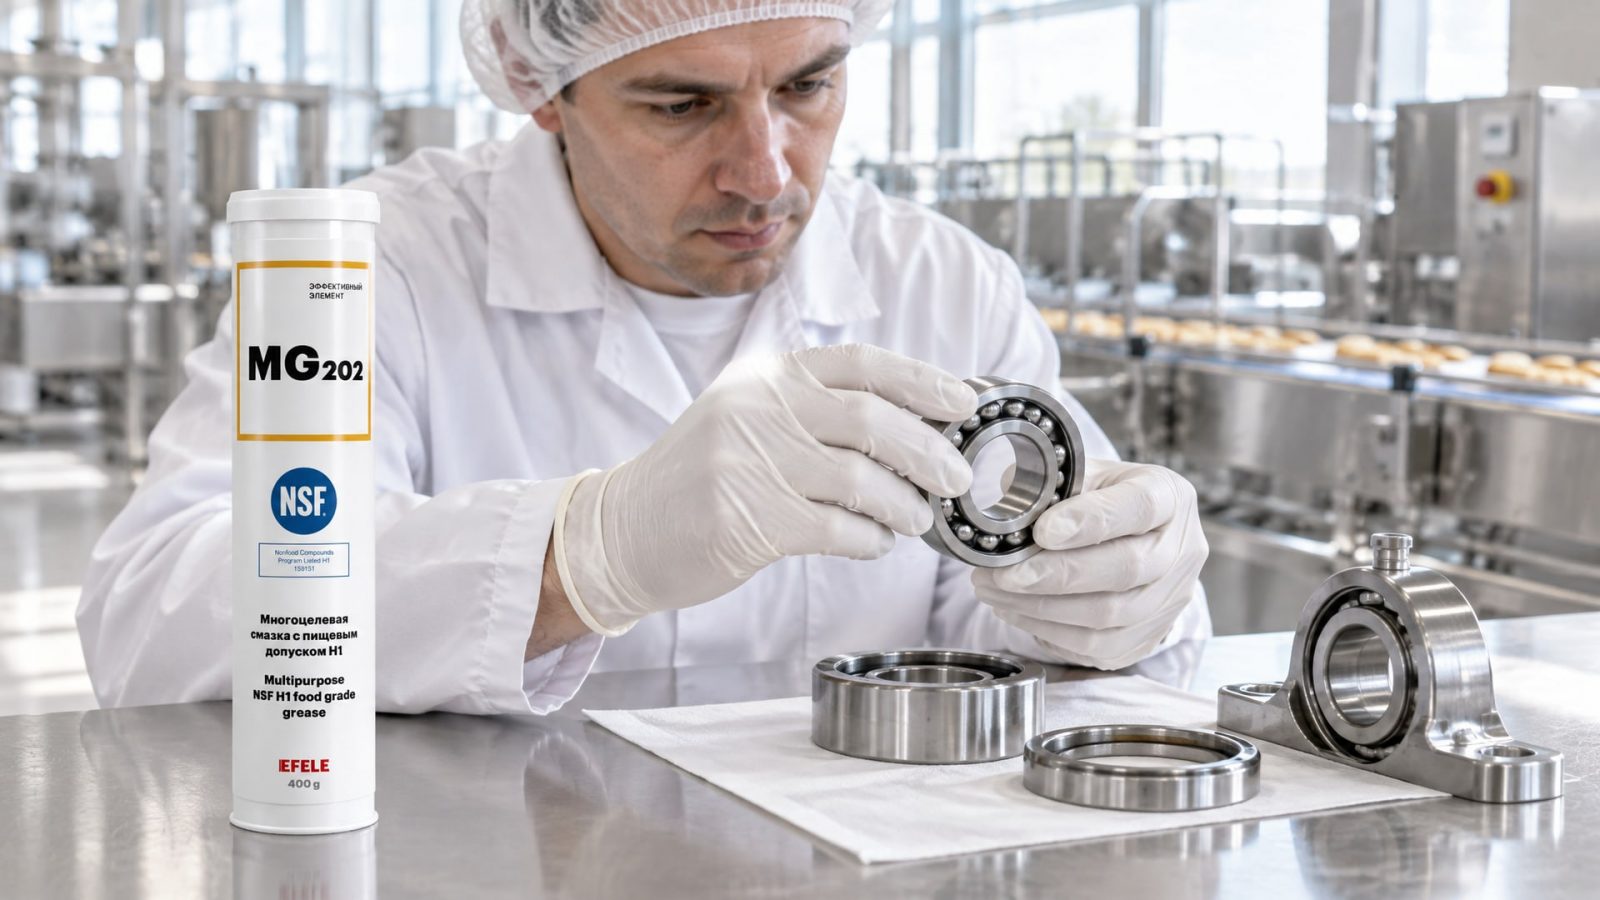
Для узлов в зоне открытого продукта (над конвейером, в контакте с воздухом производственного помещения, где ведется открытая фасовка) используйте только H1 и применяйте минимальное количество, которое технически необходимо. EFELE MG-202 - универсальная пластичная смазка, разработанная под NSF H1 и применяемая на большинстве направляющих и подшипников пищевого оборудования; ее часто выбирают за сочетание технических параметров (вязкость, совместимость с материалами) и надежной регистрации, что снижает время подготовки к проверке.
Для сложных условий, где присутствует постоянная влажность (например, моечное отделение, холодильные камеры с конденсатом, участки мойки полов), требуется смазка, устойчивая к вымыванию. На таких точках используют специальные составы с повышенной адгезией, гидрофобностью и стабильностью. Это обоснование легче предъявить аудитору: есть фотография узла, видна влажность, есть документ о выборе материала. Например, EFELE SG-392 - водостойкая и термостойкая пластичная смазка с допуском H1, которая применяется в мясной промышленности на транспортерах и редукторах в зонах постоянной влаги и температурных перепадов; здесь обоснование выбора опирается на условия работы и результаты испытаний на вымывание.
Часто задаваемые вопросы
Можно ли применять одну смазку H1 на все узлы пищевого оборудования?
Нет. H1 - это допуск на контакт с пищей, а не гарантия совместимости со всеми узлами. Каждый узел требует выбора смазки в зависимости от нагрузки, температуры, материалов уплотнений и условий эксплуатации. Аудит проверяет, было ли обоснование выбора для каждой точки.
Что делать, если поставщик сменился, но смазка осталась та же?
Нужно проверить регистрацию новой партии в NSF White Book или ELGI. Если производитель или состав изменились, это считается новым продуктом, требующим переквалификации и обновления документации. Даже одинаковые названия от разных производителей могут иметь разные номера регистрации.
Чем отличается H1 от H3?
H1 предназначена для случайного контакта с пищей (например, подшипник над конвейером). H3 - для прямого контакта и должна быть съедобной или быстро смываемой. На пищевых механических линиях H3 практически не используется, так как требует специальных условий применения и не обеспечивает долгосрочную смазку узлов.
Какой документ требуется для аудита: копия регистрации из NSF или SDS от поставщика?
Оба. SDS должна содержать информацию о регистрации, но аудитор может потребовать уточнение в реестре NSF. Рекомендуется подготовить и SDS, и скриншот или копию записи из открытого реестра регистраций.
Нужно ли вести журнал смазывания для каждого узла отдельно или один общий?
Лучше отдельные листы или отдельные графы в таблице для каждого критичного узла (особенно H1). Это облегчает контроль и аудит. На минимум в журнале должны быть: дата, название узла, количество смазки, номер партии, подпись исполнителя.
Заключение
Пищевые смазки H1 играют роль не просто материала обслуживания, а документированного элемента системы управления риском HACCP. Аудит проверяет не только наличие допуска H1, но и целый комплекс процедур: актуальность регистрации, правильность выбора для каждой точки, ведение журналов, хранение и логистику.
Успех на аудите достигается подготовкой реестра смазок, актуализацией SDS и регистраций, систематическим ведением журналов смазывания и четким обоснованием выбора H1 для критичных узлов. Начните с полной инвентаризации, сверьте номера партий, закупите отсутствующие SDS и получите в письменном виде рекомендации поставщиков по применению. Этот порядок предотвратит замечания проверяющих и продемонстрирует готовность производства к контролю качества и безопасности пищевой продукции.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как правильно смазать цепь велосипеда зимой и летом, чтобы продлить срок службы трансмиссии и обеспечить плавное переключение скоростей.
Узнайте, как смазки H1 защищают оборудование замороженных продуктов от износа при низких температурах, сохраняя его работоспособность и безопасность.
Узнайте, какая смазка для сучкореза нужна, чтобы защитить инструмент от коррозии и обеспечить плавность работы.